Q69
辊道通过式抛丸机
钢板、型材与钢结构件
查看设备
首页 / 产品设备 / 连续通过式抛丸线:按工件截面布置抛丸头
连续通过式抛丸线让型材、管材和板材在行进中完成抛丸清理。本文讲清抛丸头布置、丸料循环与除尘管路如何围绕工件截面来配置。
查看产品详情
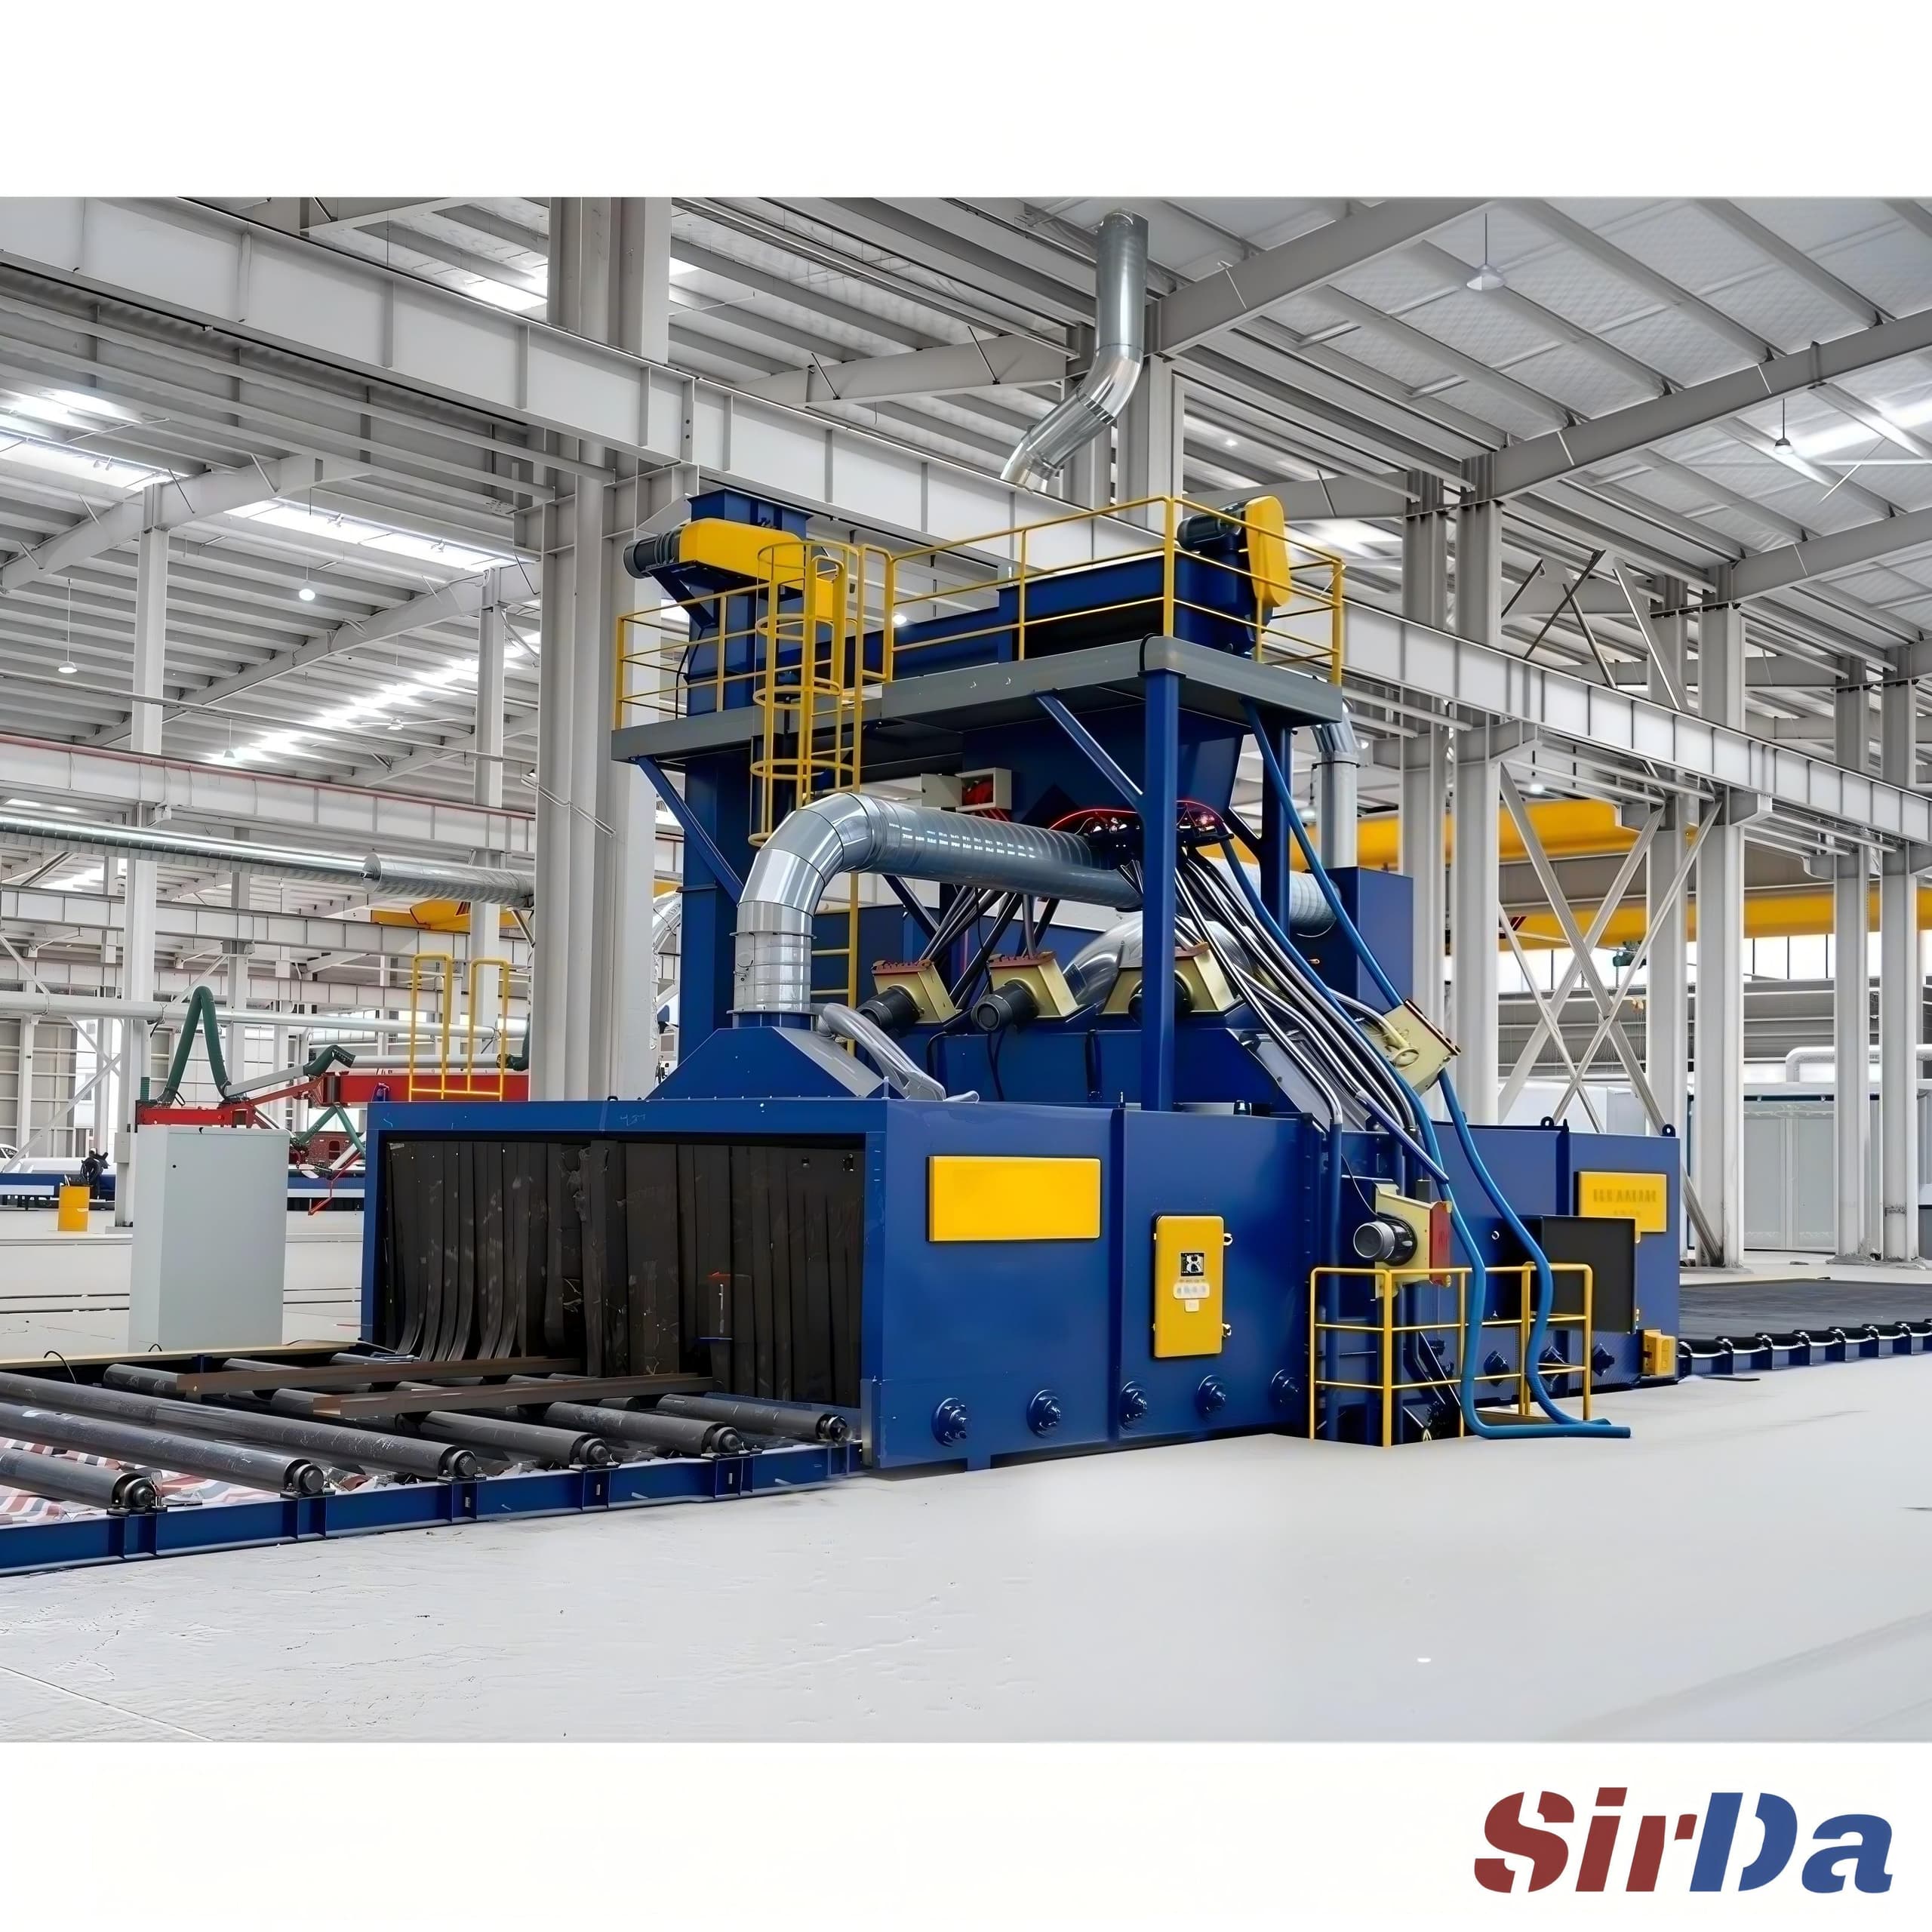
连续抛丸线存在的理由只有一个:工件不能停。型材、管材和板材从进料辊道进入,在穿过抛丸室的过程中让每个表面暴露在弹丸流里,再从出料辊道离开,直接进入下一道工序。机器的其余一切——室体高度、抛丸头数量、辊道速度——都由这一条派生出来。
这也解释了为什么通过式线的室体开口跟随工件截面,而不是做成固定方箱:室体必须在工件移动时把型材围住,因为磨料漏出室体既是丸料损耗,也是车间保洁问题。
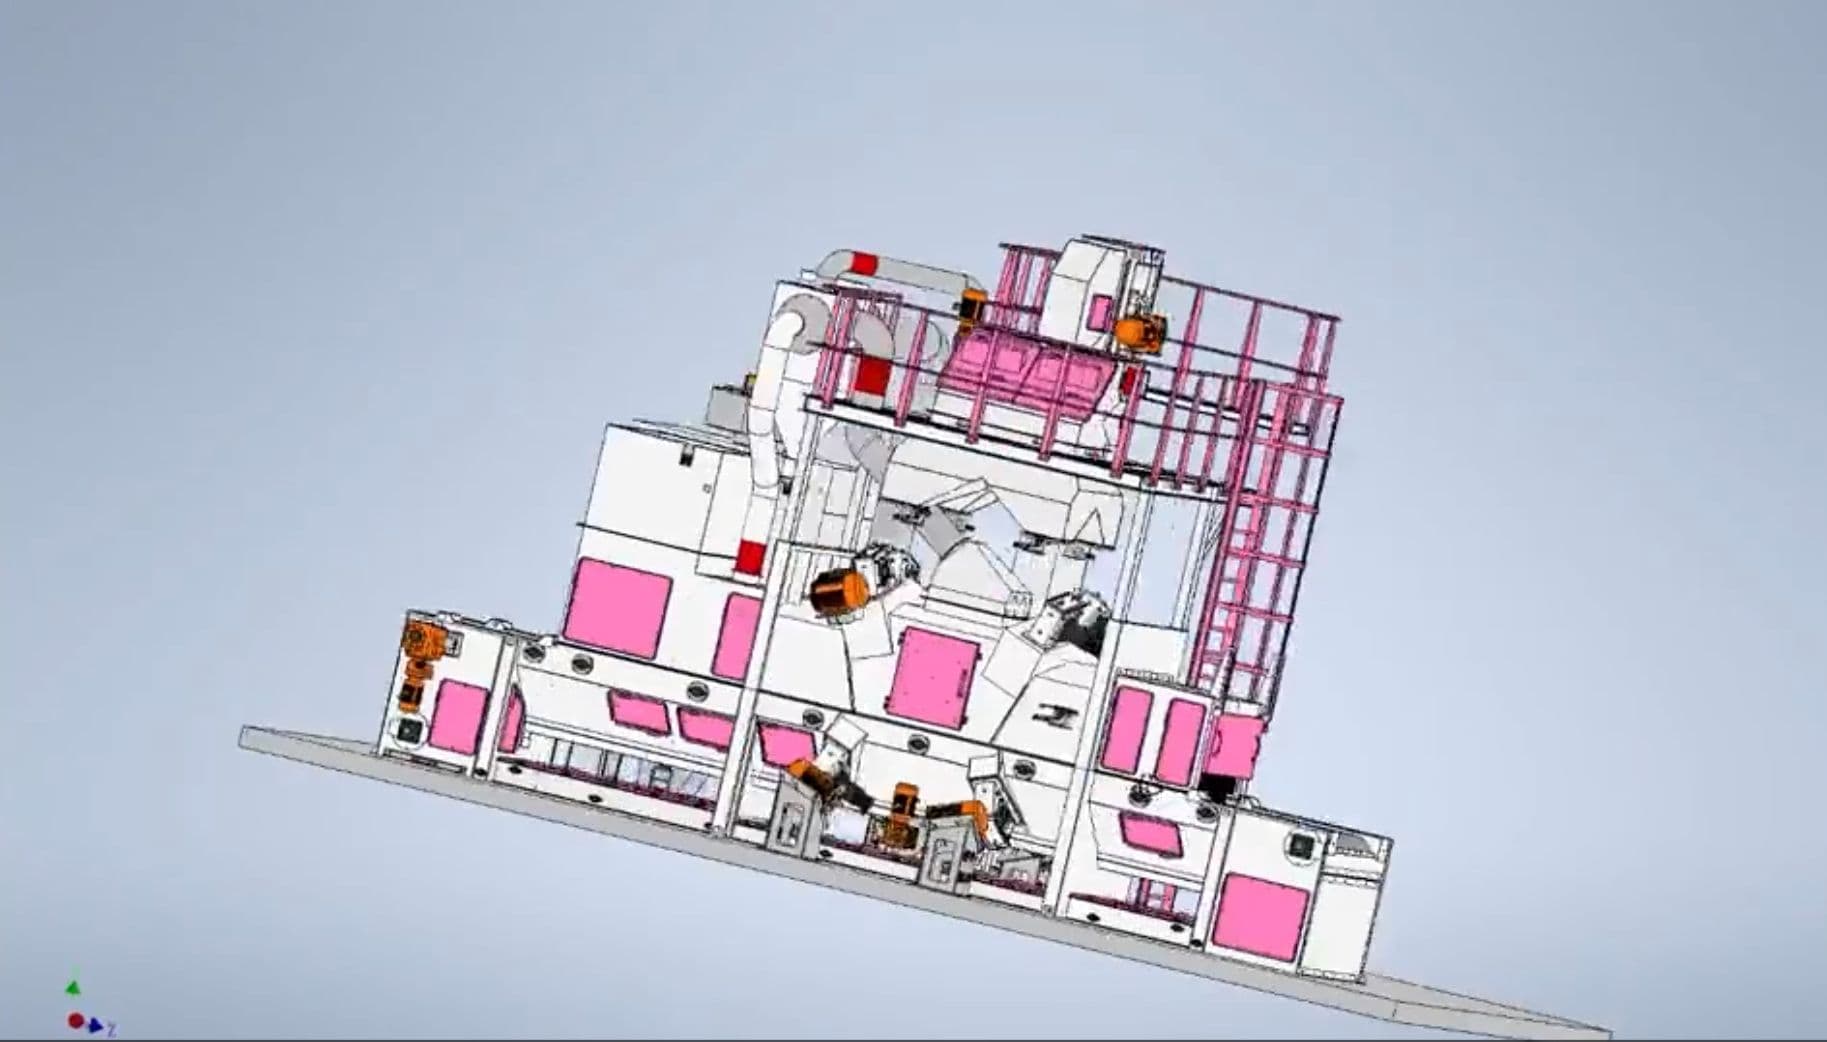
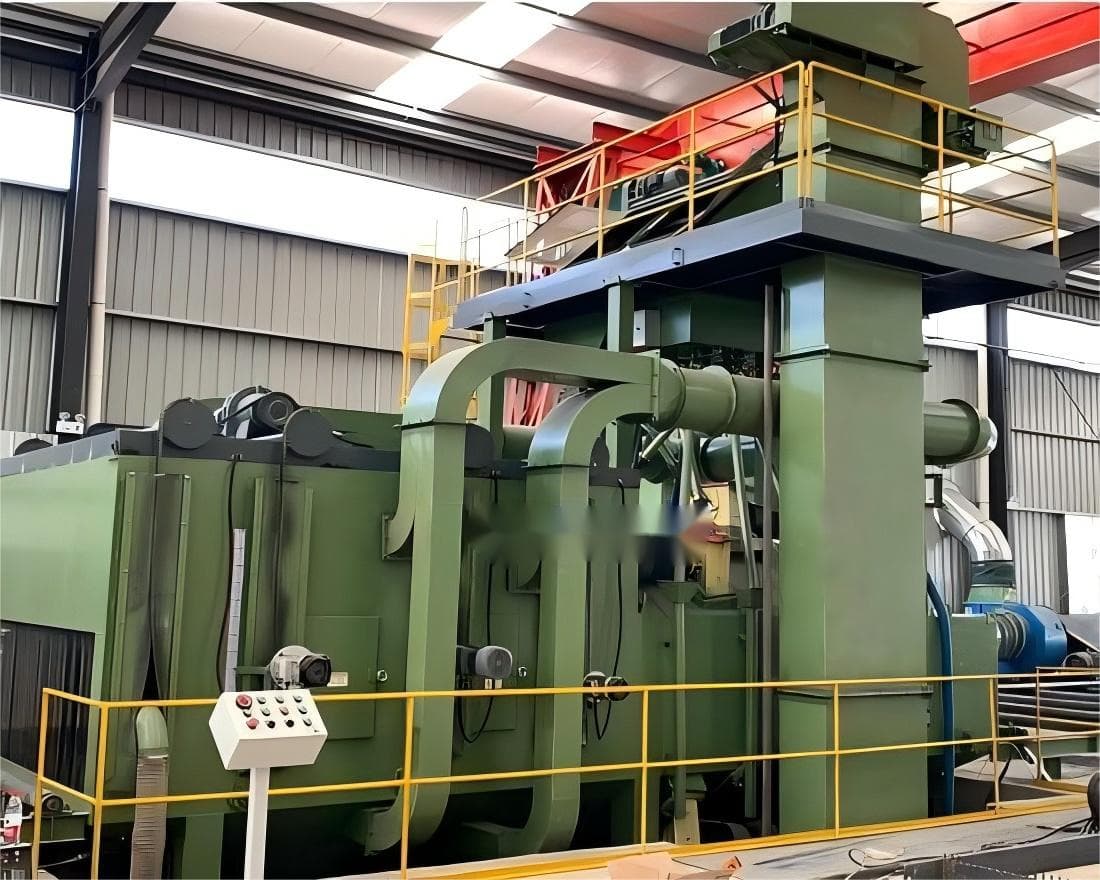
室体顶部的平台和管路不是装饰。斗式提升机把出料斗里混着磨料、氧化皮和粉尘的混合物提上来;风选分离器把混合物分开,只有干净的磨料回到抛丸头,氧化皮和细粉进入除尘支路。室体顶部可见的风管把它接向一台按整线风量选型的脉冲布袋除尘器。
平台保持可达,抛丸头的维护——叶片与定向套的更换——就不用拆室体,这正是连续线能按计划运转的前提。
当同样的型材每天成批地跑、表面一致性又要高到能直接喷漆或装配时,通过式线才配得上它的投入。对小批量混合件它是错误的工具:不规则零件和低产量应该交给滚筒式、转台式这类批次设备,让工件在抛丸头前翻滚,而不是排队通过。
固定抛丸头布局之前,先确认截面尺寸、单件重量和目标节拍——决定配置的是这三项输入,不是样本上的数字。
请提供照片或图纸、材质、最大尺寸和预期产量,以便我们评估合适的配置。
发送项目需求