Q69
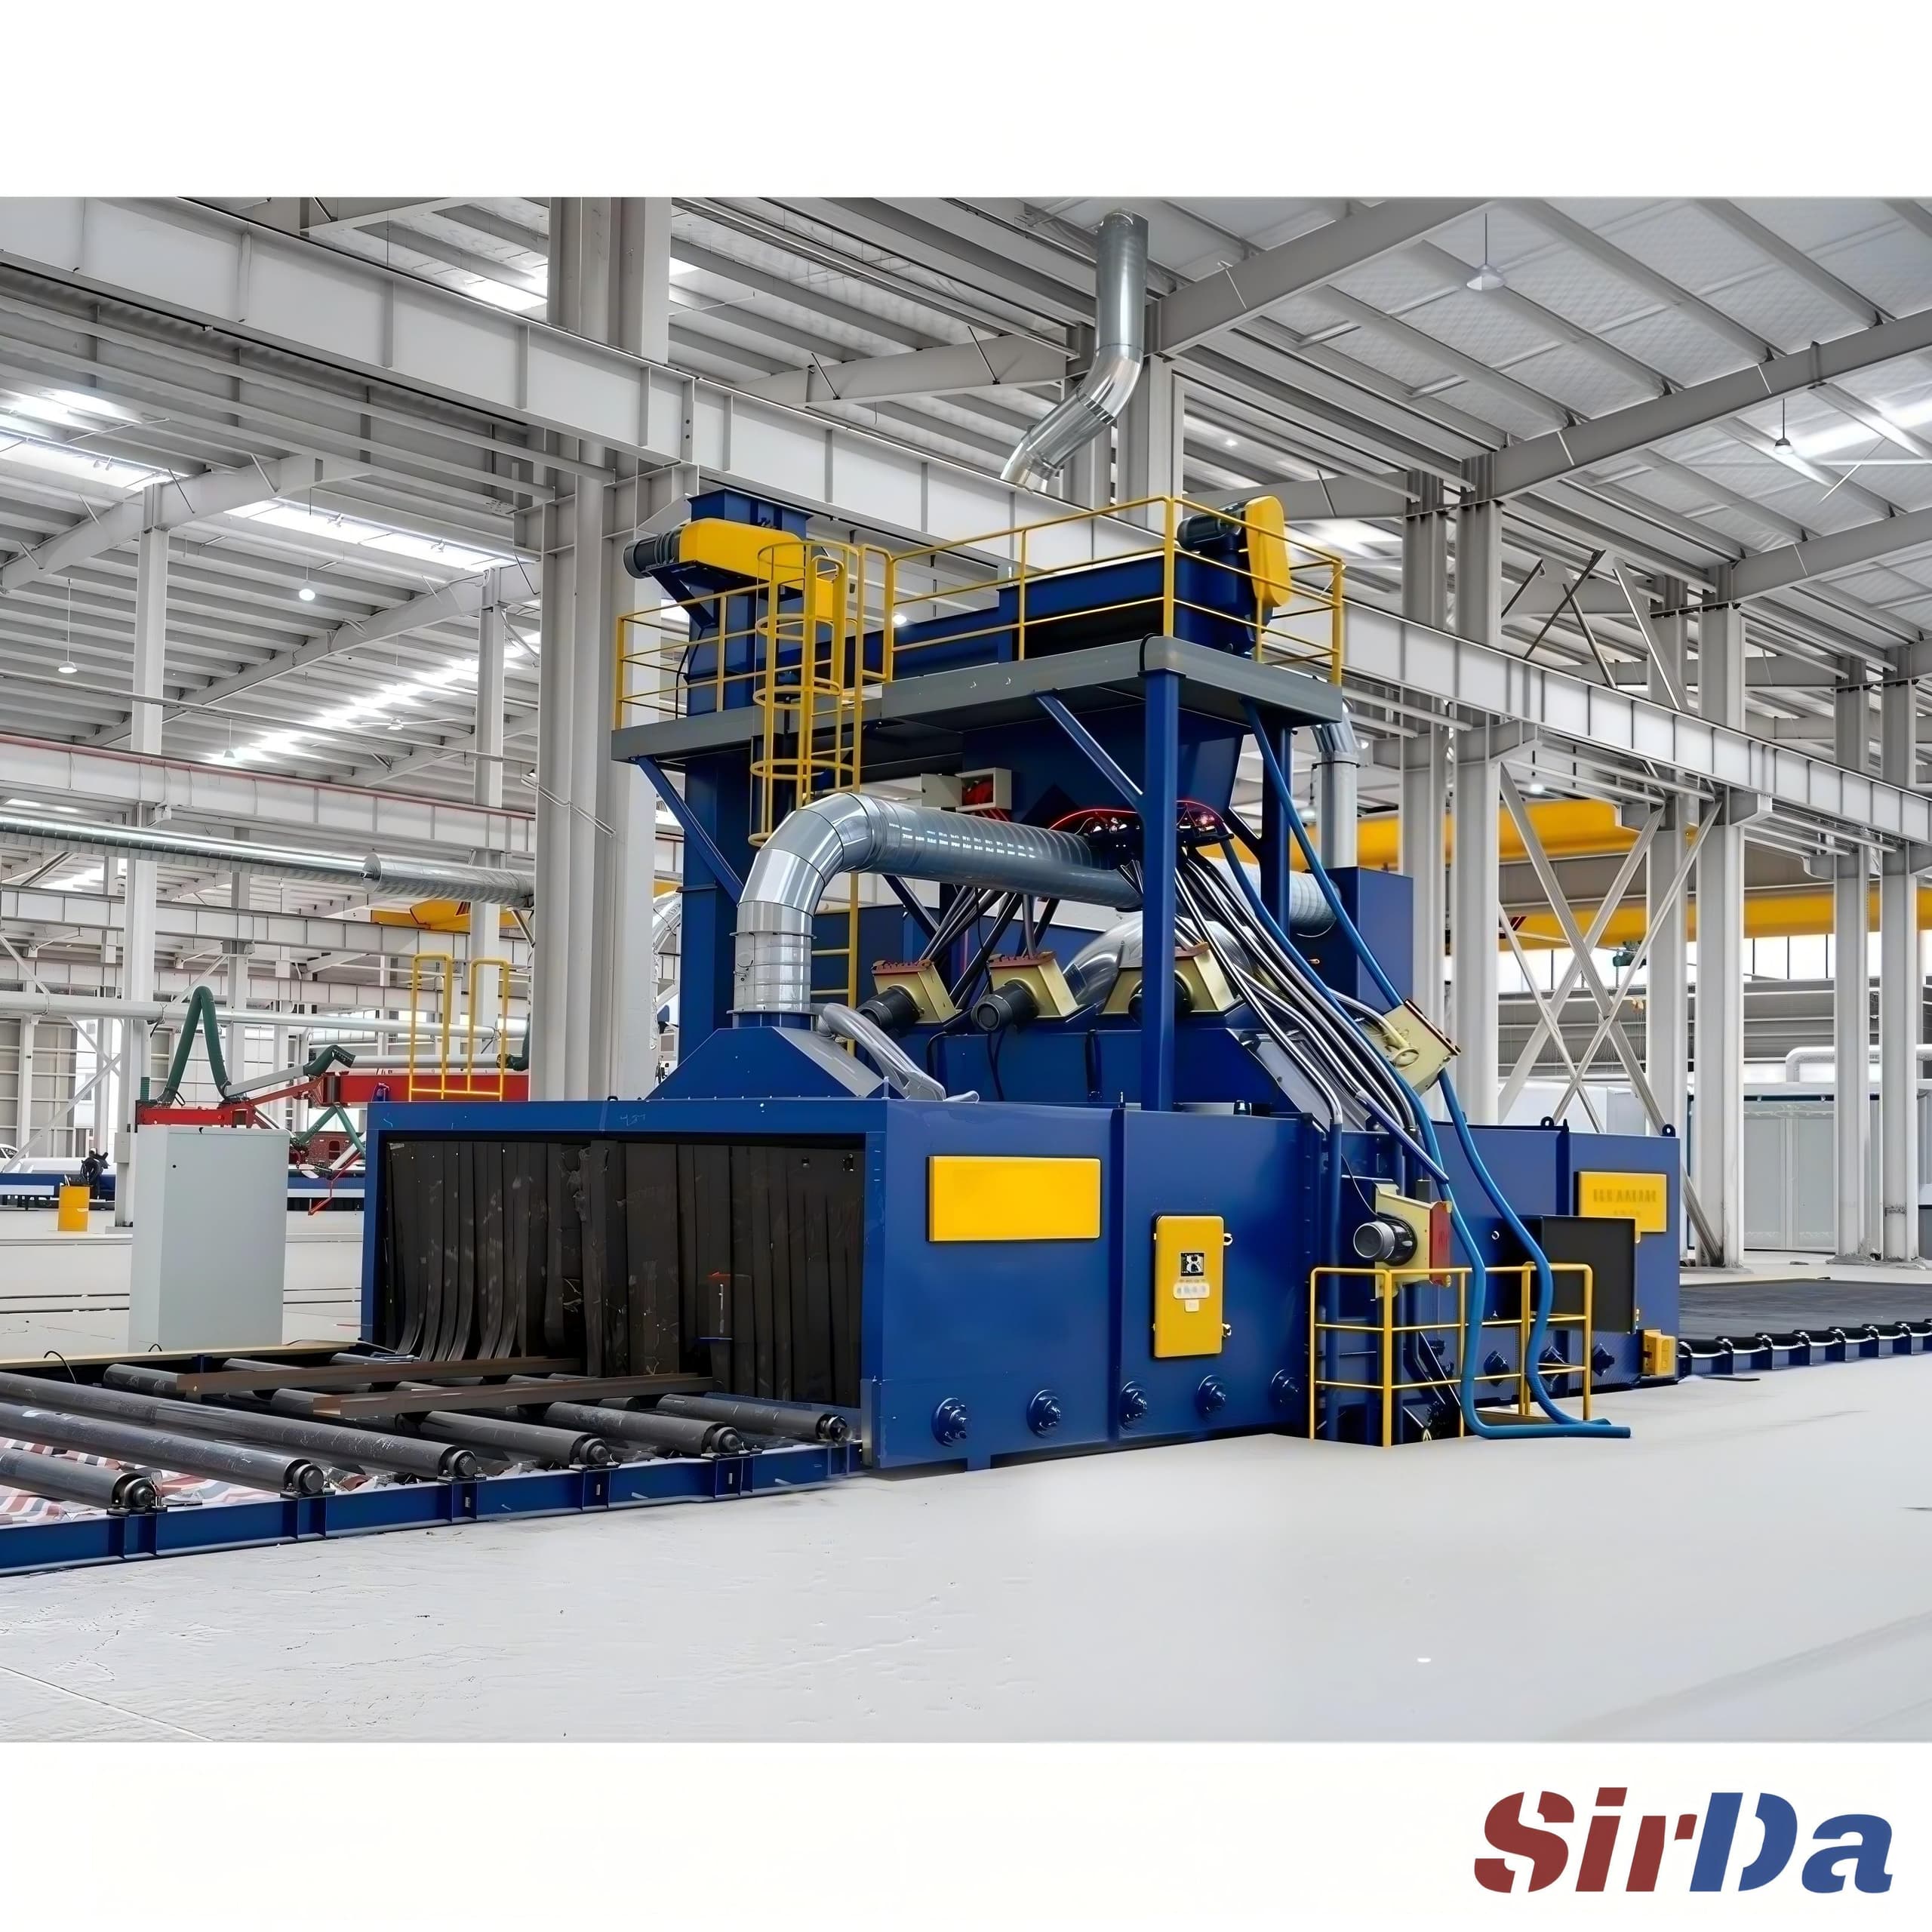
辊道通过式抛丸机
钢板、型材与钢结构件
查看设备
首页 / 产品设备 / 辊道式抛丸线的磨料回收系统
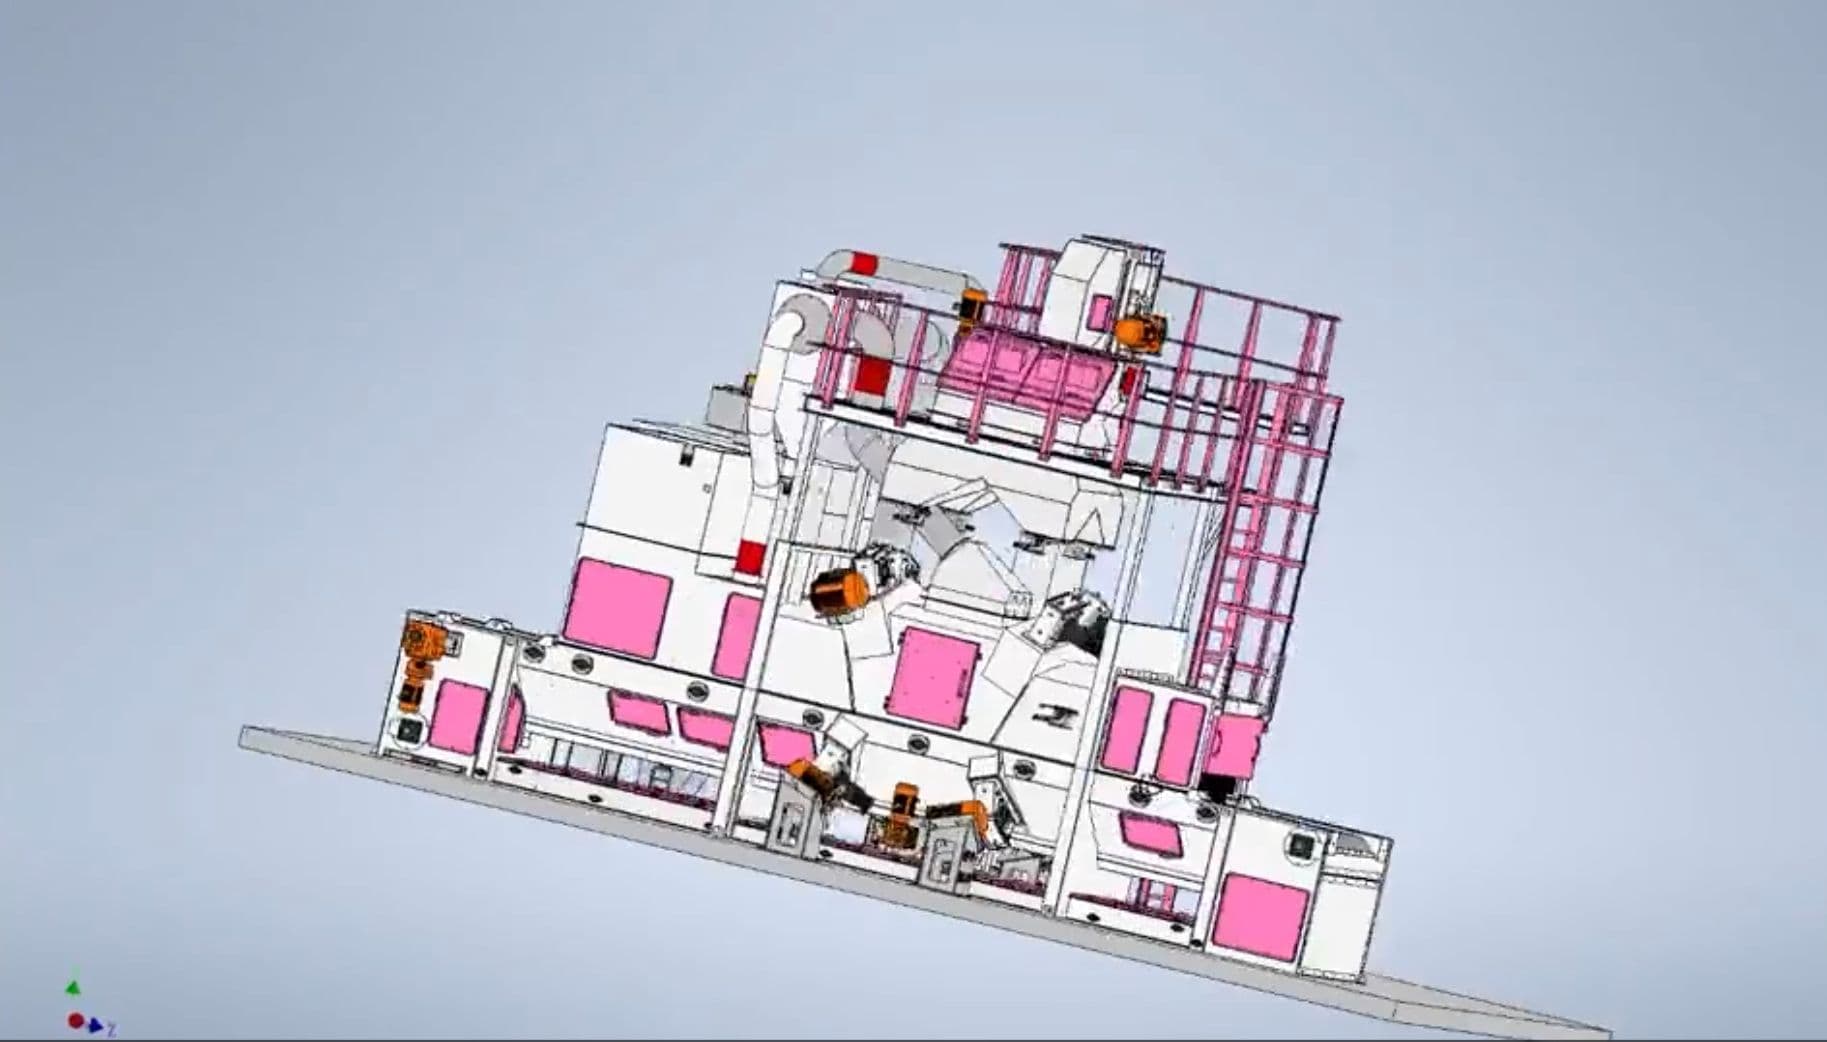
辊道式抛丸线的磨料回收系统,在抛丸室与磨料供给之间构成闭环:把失效磨料和工件脱落下来的碎屑分开,只有还能用的磨料回到抛丸轮。回收效果直接决定耗材成本、抛丸轮的维护周期,以及整条线能不能稳定达到既定的表面等级。
查看产品详情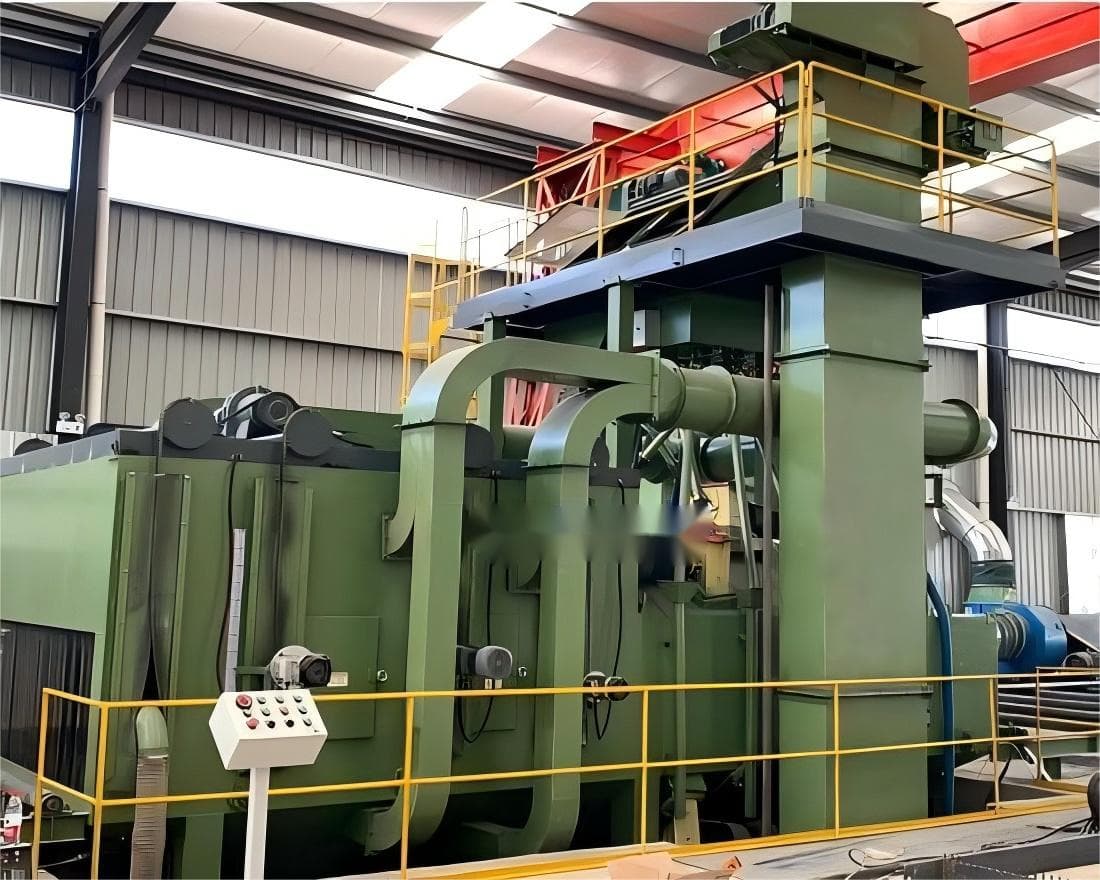
在连续的辊道式抛丸线里,磨料供给看着像耗材细节,实际却是成本中心。钢丸或切削丝丸被抛丸轮打向工件,在工作过程中不断破碎变小,同时沾上两种不该有的东西:一是已经小到无法使用的磨料碎粒,二是从工件上被撞下来的碎屑。凡是没有在磨料回到抛丸轮之前分离开的东西,都会一起回到抛丸室里。
磨料回收系统干的就是这件事。它卡在抛丸室和磨料供给之间,只做一件事:把这三类物料分开,让只有还能用的磨料回到抛丸轮。
抛丸轮不清理磨料,它消耗磨料。每一次撞击都会磨掉颗粒表面的一点点,颗粒从抛丸轮出发,经过抛丸室、回收路径,再回到抛丸轮。如果这条回收路径不能按粒径和密度分级,本来应该被保住的磨料就会在循环中被慢慢消耗掉。
由此会直接引出三种失效方式。它们在车间里看起来很像,成因却完全不同,值得分开讨论。
这三类问题都不会以一次剧烈事故的形式出现,而是逐渐累积。正因如此,回收系统必须作为整机的一部分来设计和检验,而不是当成以后再配的附件。
从抛丸室回到磨料料斗的路径是一串连续的分级动作,每一步去掉的是不同的物料。顺序对不对,比任何单一步骤做得是否精细都更重要。
这个顺序有一个实际后果,在整机分件采购时很容易被忽略。每一级都只有在来料状态可预期时才能正常工作。喂进去的料混着碎屑的分级器,和喂进去干净磨料的分级器,行为是不一样的;调试时调对的参数,等线跑完一批生产件之后就不再是对的。因此回收性能是需要维护的状态,不是一个一次定死的参数。
磨料是按重量采购的,而这些重量里真正有用的比例,取决于回收系统留下什么、丢掉什么。回收系统把太多细料放回料斗,纸面上看效率更高,因为回到料斗的磨料更多;实际上磨料消耗得更快,因为细颗粒不切削却被照样消耗掉。反过来,剔除得过于激进,回收量看起来就差,补充磨料的成本随之上升。
同样的机理也会体现在维护上。任由磨料破碎,送到回收路径上就不再是均匀料流,而是混合物;混合料流会改变它在回收路径里的流动方式,改变耐磨衬板的磨损方式,也改变抛丸轮叶片根部壳体的磨损速度。抛丸轮是整条线上最贵的易损件,它的寿命由到达轮前的磨料状态决定,而不是由钟表上的小时数决定。
还有一个容易被忽略的效应。抛丸室内的粉尘负荷,很大程度上取决于回收路径允许多少东西继续往下游走。当细粉和碎屑被一路带进滤袋而不是被分离出去,滤袋就要更用力地工作,两端压差随之上升,为了维持同样的室内负压,抽风机也得加大工况运行。回收性能因此也是一项除尘成本,它和除尘系统的选型直接相连。
磨料回收系统与整机集成,正确的场景是这条线需要让大量零件连续通过抛丸室,并且同一批磨料要在很多零件之间循环使用。这正是辊道线的常态:只有当回收比例足够高、补充量足够低,磨料账才算得过来。
如果作业量小、零件又少又重,或者磨料在应用场景里本来就属于短命耗材,这个配置就没有那么必要。一周只处理几件大型铸件的批次机不需要连续回收闭环来保证经济性,硬上一套反而增加了投资和维护,换回来的很少。工件本身足够脆弱、以至于碎屑负荷才是主要矛盾的场合同理,因为这时回收路径必须保守地敞开,也就不能假定能回收回高比例的磨料。
面对混合生产——同一条线既要处理批量小件,又偶尔上重型件——回收系统必须按真正吃力的那个工况来设计。分级细颗粒做得好的设备,遇到重型件带来的大块工件碎屑一样会堵,这个差别正是"设计过的回收路径"和"临时凑出来的回收路径"之间的分界线。
下面每一项都按真实的生产要求逐条核对,而不是提前设定死值。
请提供照片或图纸、材质、最大尺寸和预期产量,以便我们评估合适的配置。
发送项目需求