
铸件涂装前的准备:附着力从抛丸阶段开始
铸件表面的涂层失效大多始于抛丸清理阶段,而非涂料本身。本文说明如何规定正确的 ISO 8501-1 清洁等级、控制锚纹粗糙度、在钢丸与钢砂之间选型,并按真实产能给抛丸设备定规格。
铸件涂层为何在见风雨前就失效
铸件脱模后表面带着烧结型砂、芯砂残留、氧化皮和一层不稳定的“铸件表皮”,这是图纸上永远看不到的。把涂料直接刷在这层界面上,漆膜实际粘住的是疏松物,不是金属。等涂层日后起泡、剥落时,第一反应往往是怪涂料不好——但失效其实早在表面处理阶段就注定了。
在铸件上,多数早期涂层失效可追溯到三个原因:抛丸不彻底、零件在底漆前已经返锈、或抛丸后引入了二次污染。这些用肉眼都看不出来,也都能混过“看着挺干净”的目检。最隐蔽的是可溶性盐。氯离子和硫酸盐不会被抛丸去掉,反而可能被压进粗糙轮廓深处;一旦被封在漆膜下,它们会靠渗透压把水分吸进来,在两三年内就把涂层顶起。
规定清洁等级与锚纹粗糙度
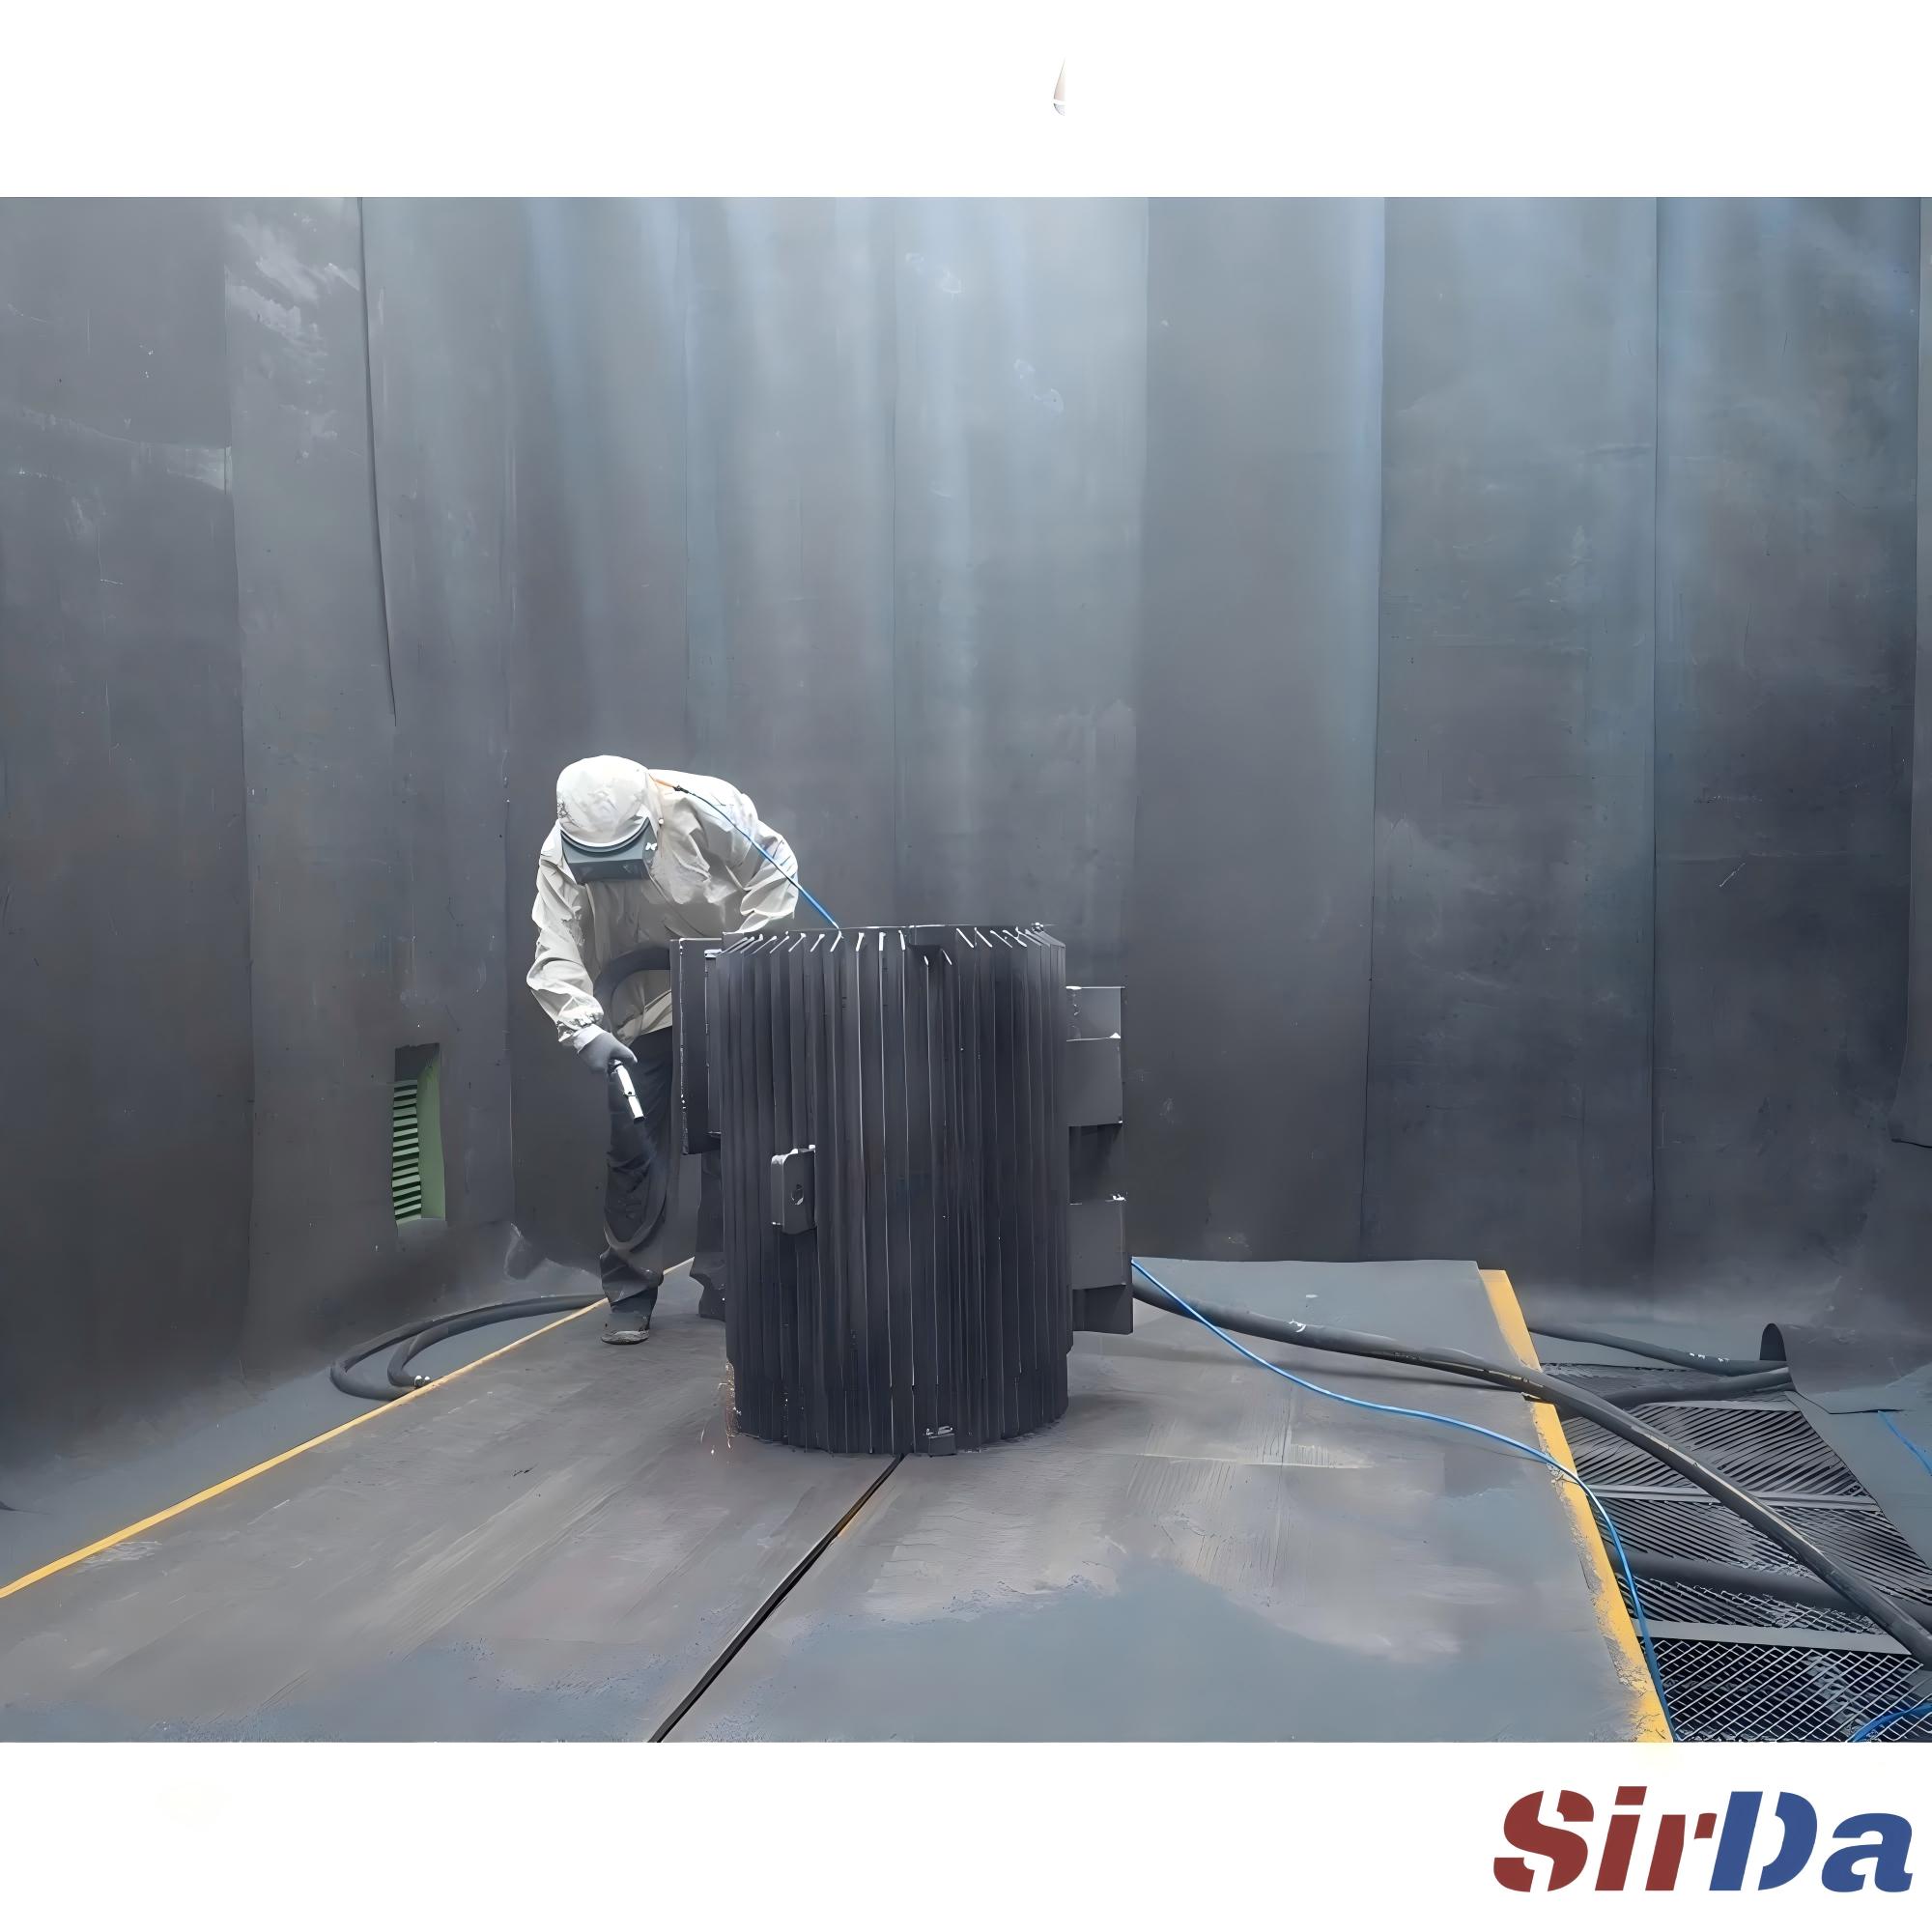
涂装前的表面处理按 ISO 8501-1 分级,从 Sa 1(轻度)到 Sa 2(彻底),再到 Sa 2.5(非常彻底,近白金属)和 Sa 3(白金属)。对大多数工业涂装体系(包括富锌底漆),Sa 2.5 是最务实的目标。它相当于近白金属清理等级,约 95% 表面无可见污染物,只留淡淡阴影。
有一点常让采购意外:等级是目视判定。锚纹粗糙度、粉尘量和可溶性盐含量要分别按 ISO 8503 与 ISO 8502 测量。一个零件可以目视达标,却带着不适合该涂料的粗糙度,或藏着会从内部摧毁附着力的盐。
锚纹是涂层抓住金属的纹理。太光滑则附着力差;太深则涂层在规定干膜厚度下盖不住波峰,尖端点直接暴露锈蚀。对典型环氧体系,S230 或 S280 钢丸在 Sa 2.5 下能得到约 25–40 微米的轮廓,这正是附着力强又不过抛的区间。
选择磨料:钢丸、钢砂还是混合
钢丸是球形的。它对被处理面产生喷丸(强化)作用,留下光滑、带凹坑的表面,是去除铸件型砂与氧化皮的主力。圆形外形也让它在回收系统里寿命很长——常达 1000–2000 次以上,常用 S330 到 S460。
钢砂(破碎砂)是角形的,切削力强。它生成更粗糙的锚纹,给涂料最强的机械咬合,代价是寿命较短——通常 500–1500 次,常用 G25、G40。
对铸件,规则很简单:以清理和除鳞为主用钢丸;涂料体系要求深锚纹时用钢砂;想一遍同时兼顾速度与轮廓就用钢丸加钢砂混合。这时分离器成了真正的质量闸门。稳定的工作混合料比标称的磨料粒径更重要,因为没被清除的碎粒与粉尘会让表面不均、粉尘负荷上升。
一条铁律不可妥协:绝不在不锈钢或有色金属铸件上使用含铁的磨料。嵌入的铁颗粒几天内就会生锈,毁掉材料的耐蚀性;这类工件要换成矿物磨料。
设备定型与失效预防
产能是个容易被算错的简单比值。所需小时产能(公斤/小时)等于一班总重除以有效抛丸小时数。常见错误是按日平均来定。应该按高峰瓶颈定——即落砂机把最重零件一股脑倒下来、而上一批还在机内的那个小时——并留出 15–20% 余量。
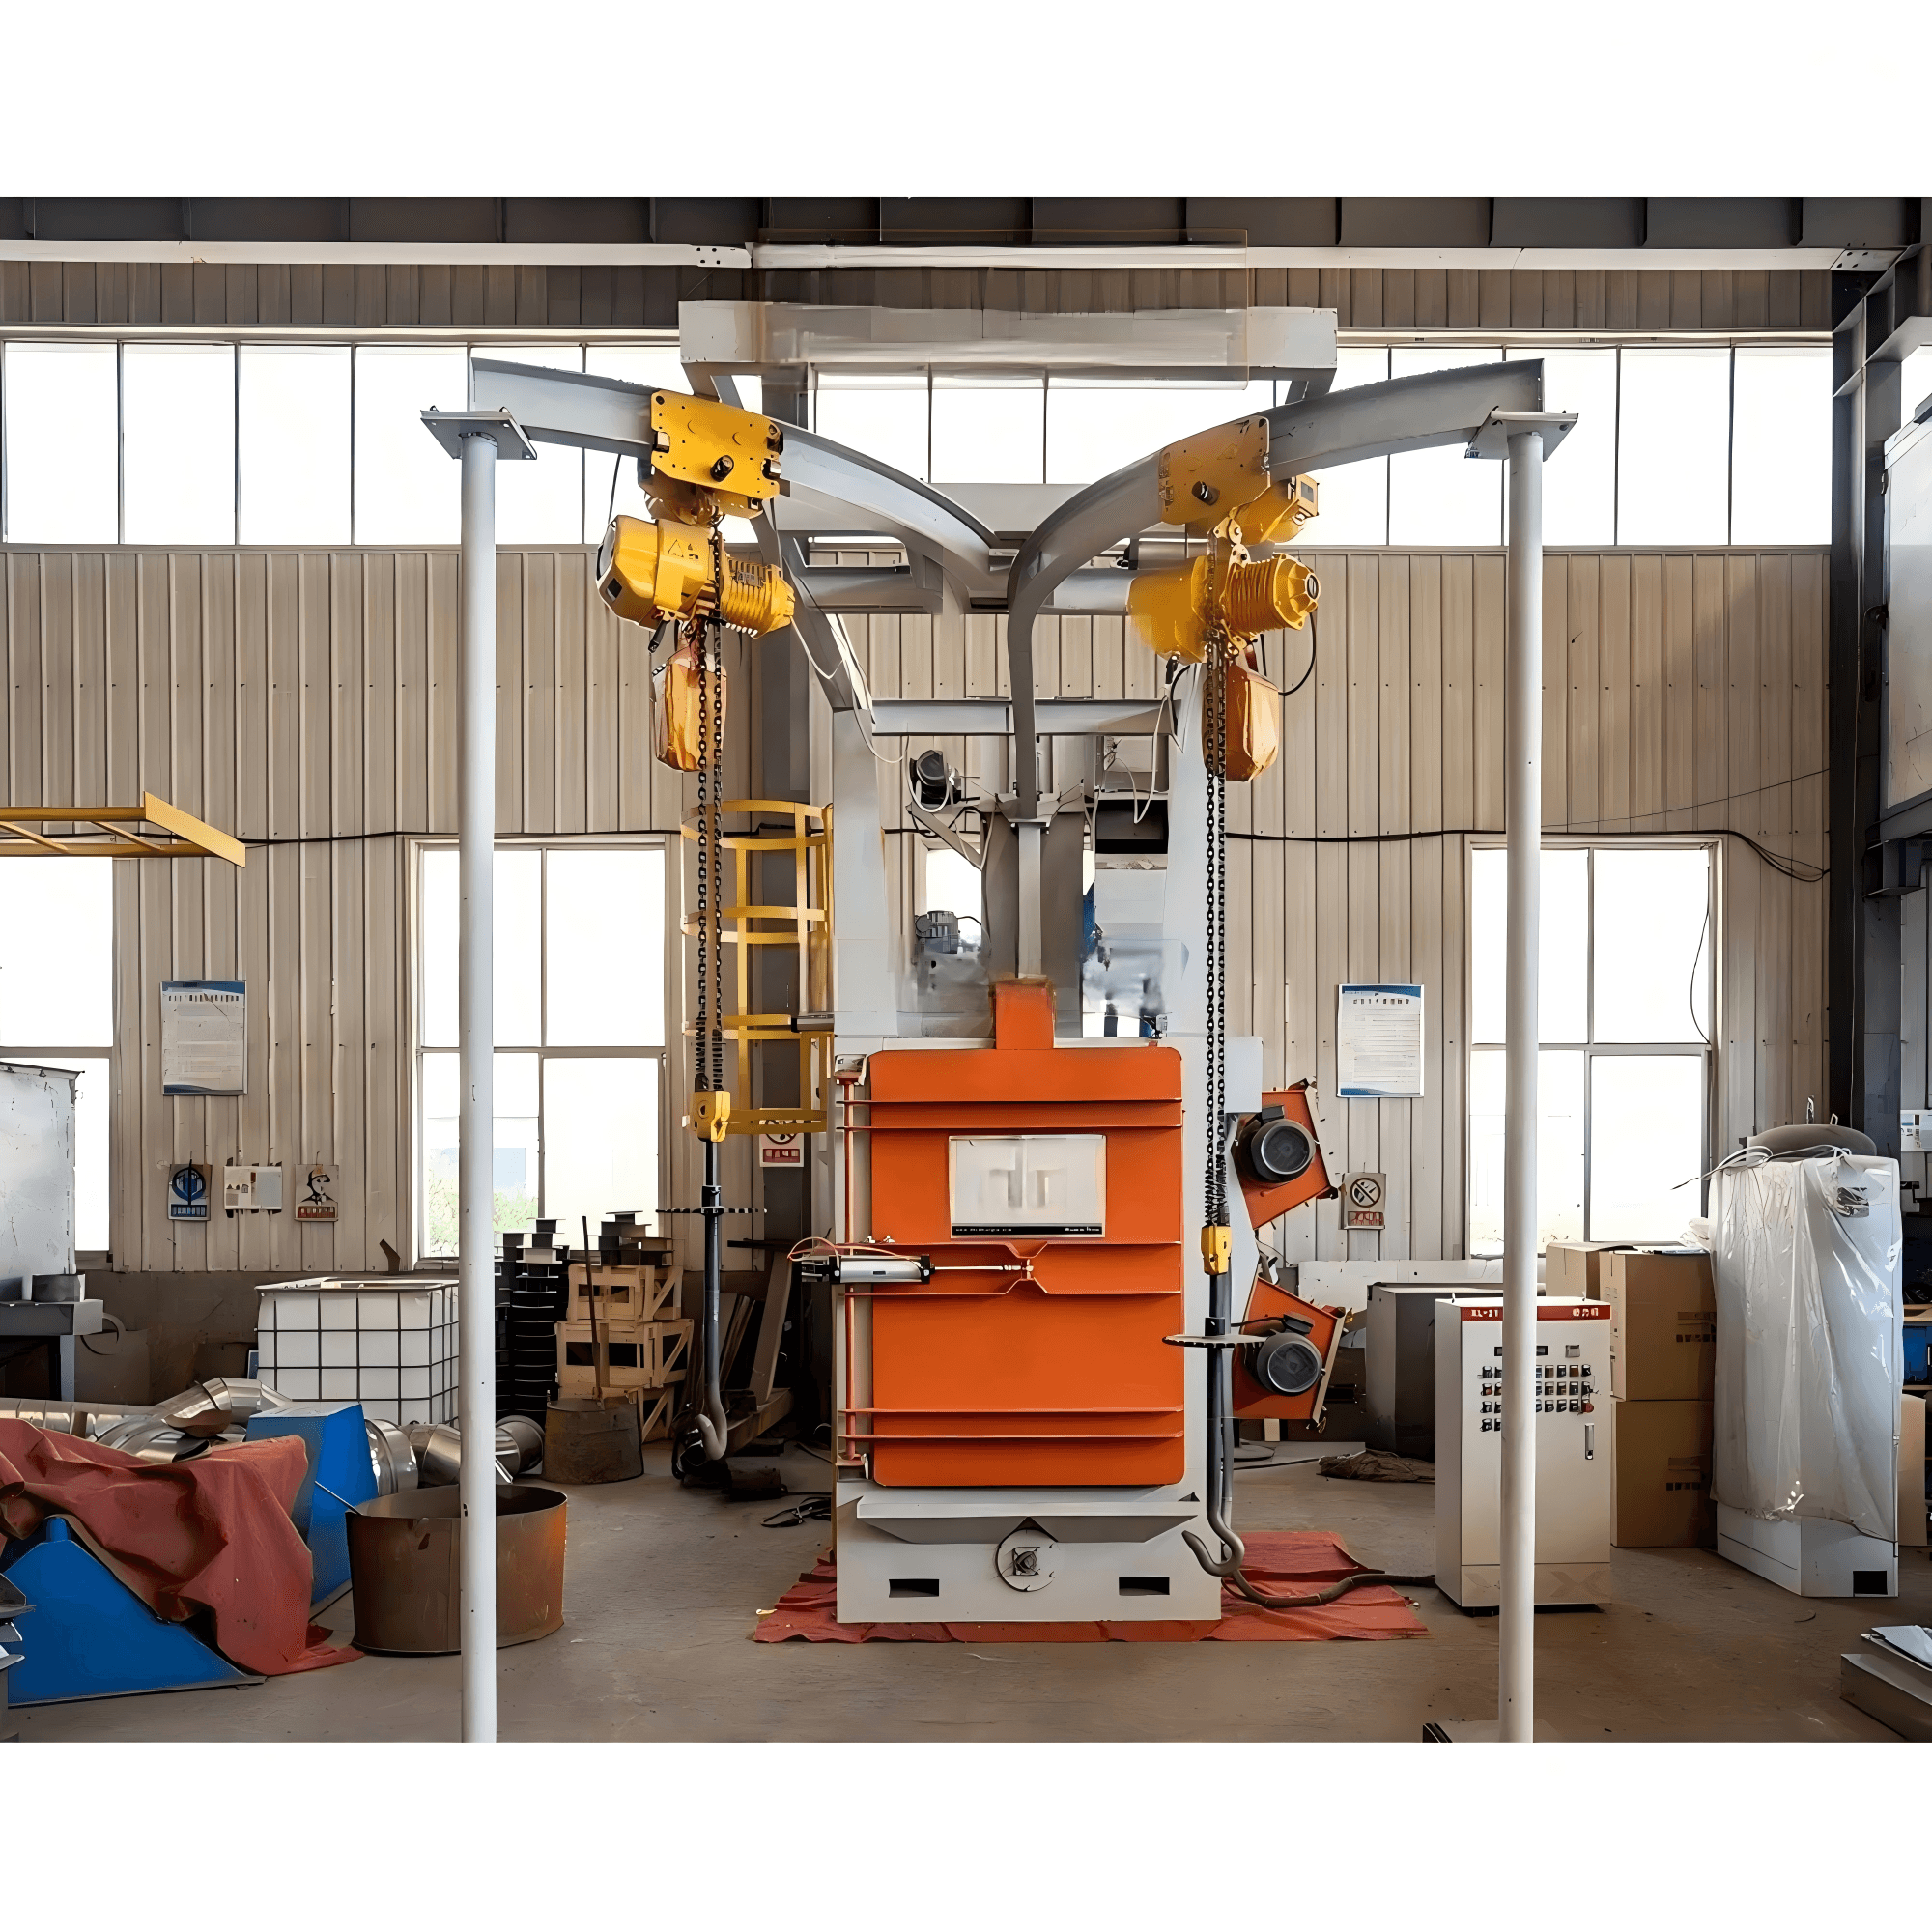
用滚筒式举个具体例子。一批 300 公斤的料,抛丸 8 分钟加上下料各 2 分钟,总周期 12 分钟,约合 1500 公斤/小时。悬链式(吊挂式)更慢,每件常要 6–10 分钟,因为零件要从各个面受丸流冲刷。
抛丸轮负责做功:通常 2–8 个轮,每个 7.5–22 千瓦,每轮抛料 150–300 公斤/分钟。轮的位置和角度比数量更重要——4 个瞄得准的轮胜过 6 个摆位差的。现代产线可在控制面板上按批次调节轮速与给料量,从轻型支架切换到重型壳体无需机械换型。
除尘器不是附件。它按风量选型,通常 5000–80000 立方米/小时,配滤筒或布袋把残余粉尘压到 20 毫克/立方米以下,一次性保住能见度、合规与磨料回收。最后把时机收口:在规定的窗口内涂底漆——潮湿或近海环境往往只有几小时——保持工件表面至少高于露点 3℃,并把底漆前的任何返锈当作失效而不是瑕疵。
- 磨料嵌入 — 抛丸后用磁选或吸尘,防止钢丸卡在凹腔里。
- 轮廓过深 — 换更小粒径或降低轮速;过深只会让涂料浪费在盖不住的波峰上。
- 油污 — 抛丸前碱性脱脂;油会同时阻断机械与化学结合。
- 可溶性盐 — 用贴片法(ISO 8502-6/9)核查,并在涂底漆前清洗到阈值以下。
- 返锈 — 在窗口内涂底漆,运输时可用气相防锈膜。
- 分离器疏忽 — 受污染的工作混合料是各班组表面不均的隐性元凶。
铸件涂层的附着力在抛丸阶段就已定胜负,而非靠底漆。规定等级、控制轮廓、按基材选磨料、守准时机,剩下的轻松活交给涂料。给铸件线配设备时,从零件几何与高峰小时出发,而不是从样本上的功率数字出发。