
读懂表面粗糙度指标:Ra、Sa 及其盲区
抛丸规范里通常带着两个数字:一个是清洁度等级 Sa,一个是粗糙度参数 Ra、Rz、Rmax,而它们常被当成一回事。本文讲清每个参数实际测量的是什么、各自该配哪种仪器、验收时该取哪些测点,以及磨料选型、喷嘴压力和喷射距离如何共同决定最终的锚纹深度。
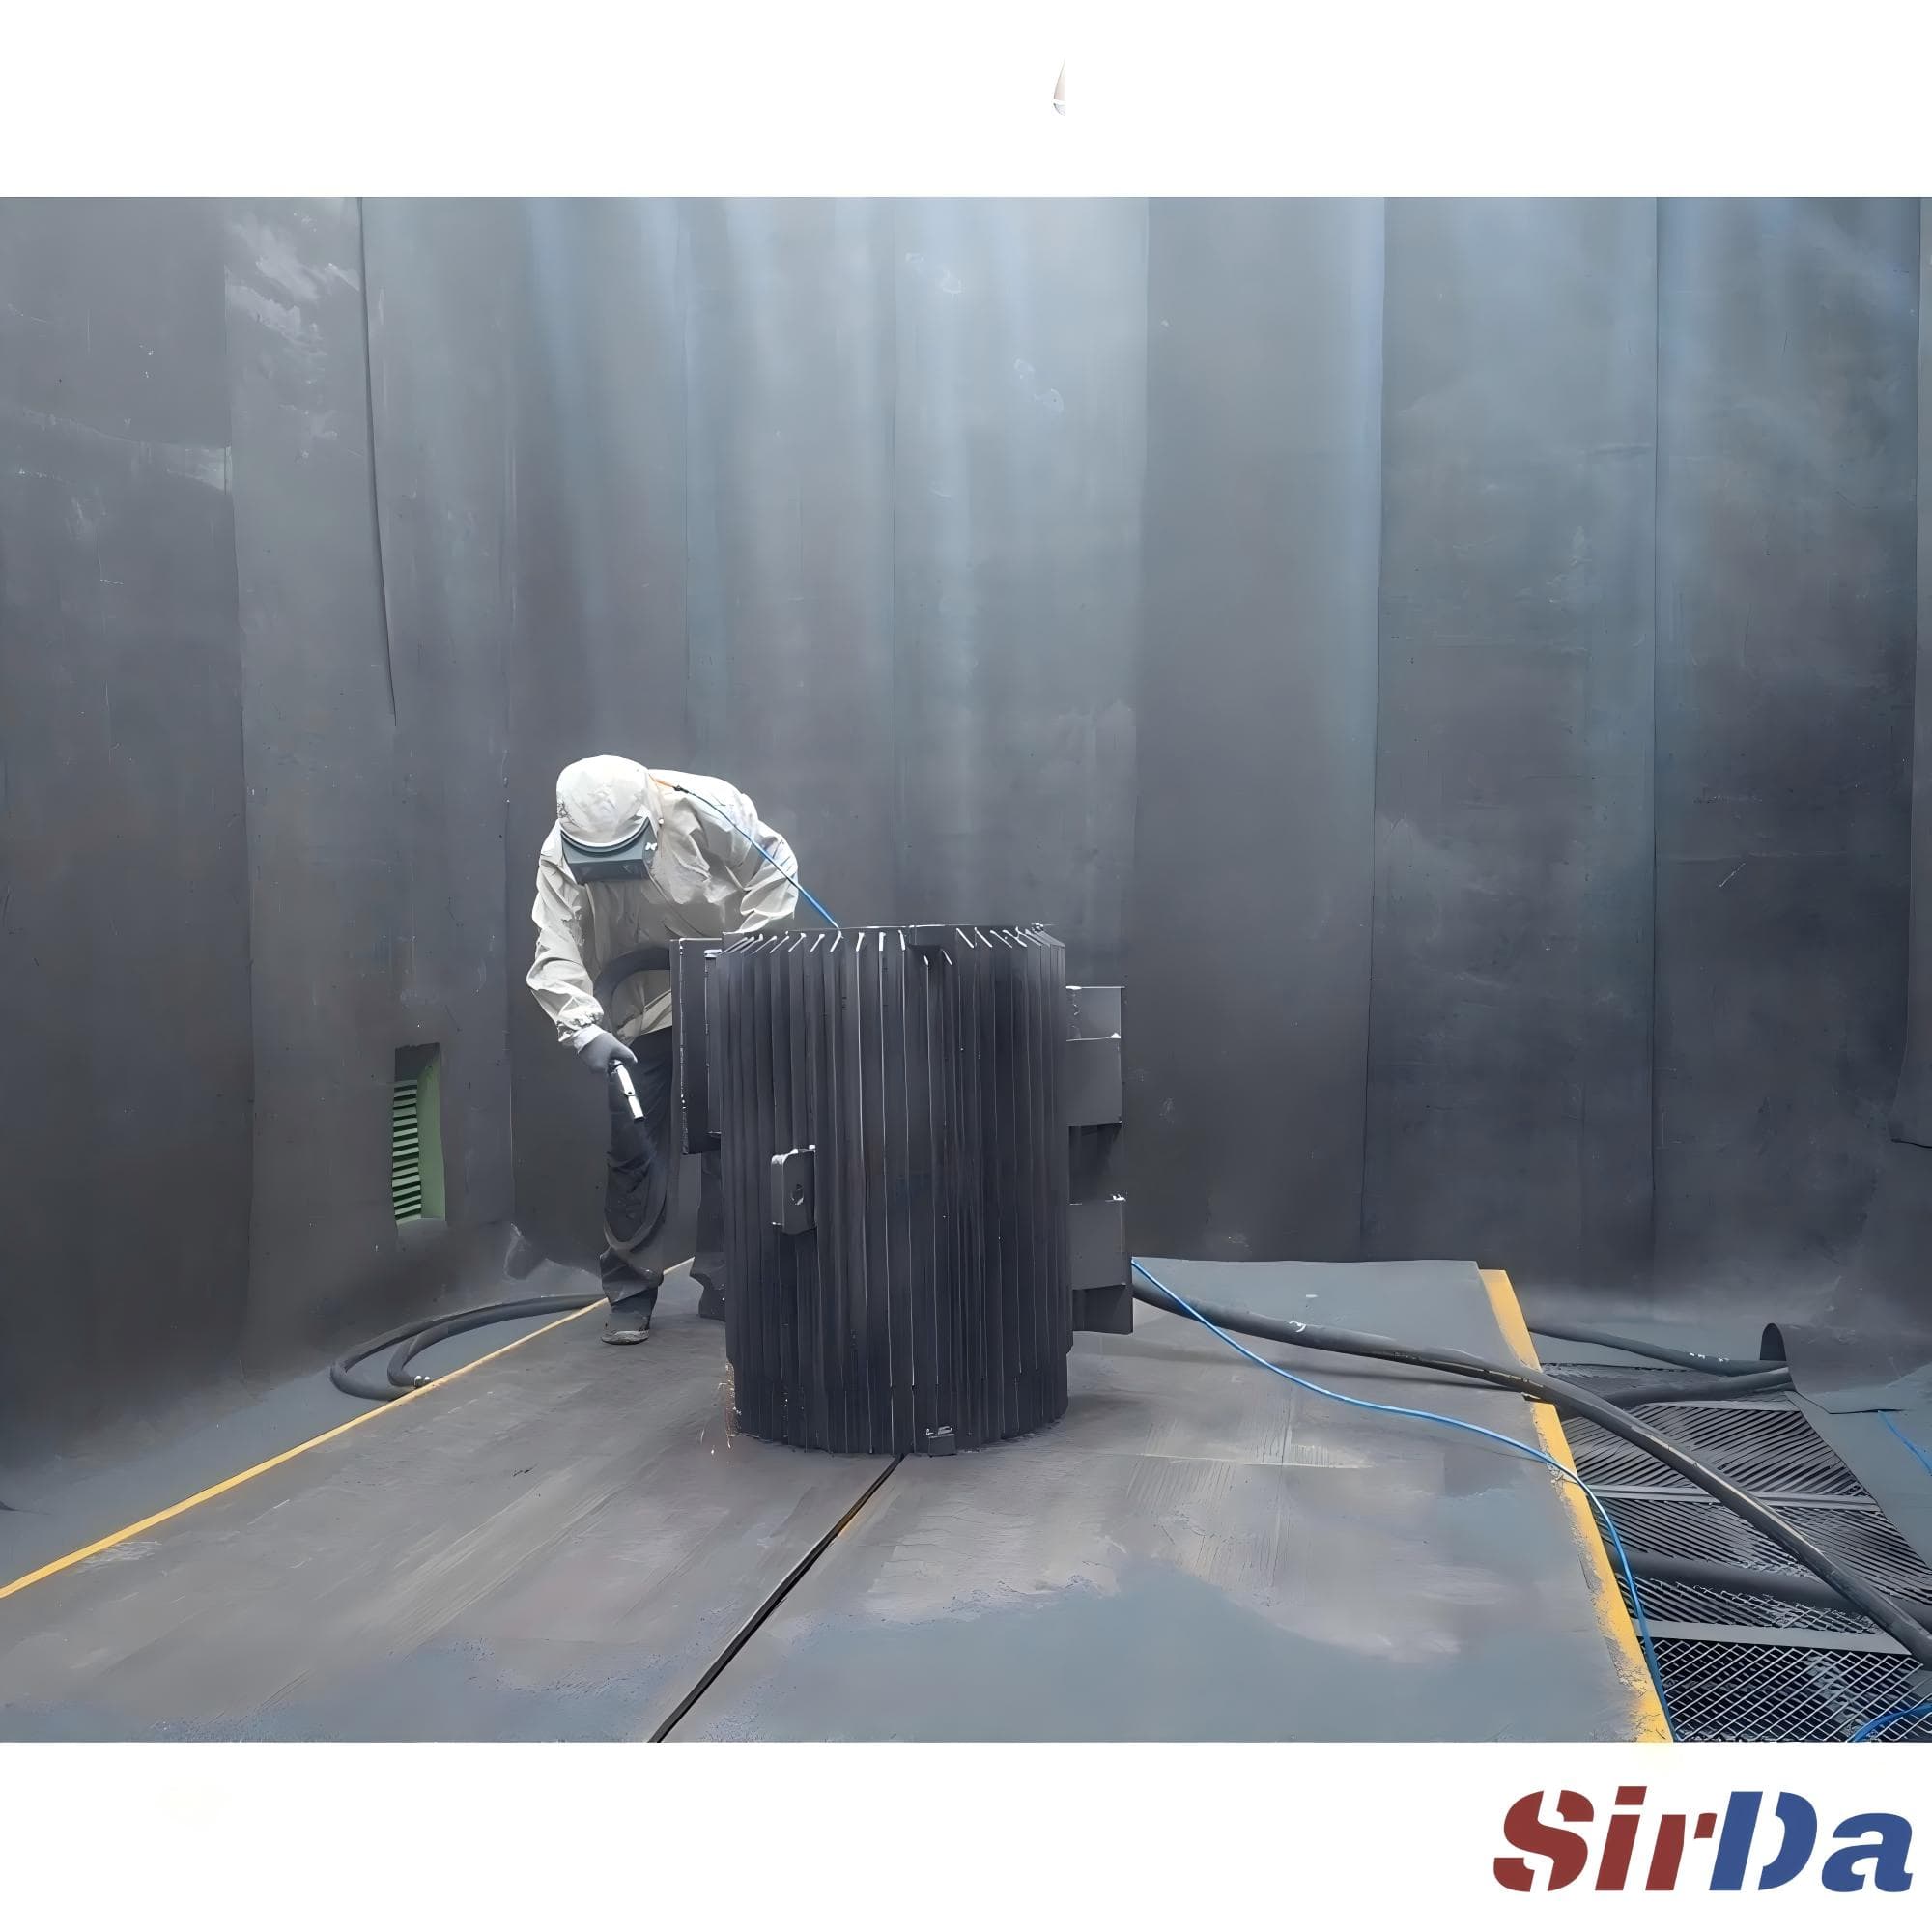
两个数字,两件不同的事
一份抛丸(喷丸)技术规范里通常带着两个数字,而最常见的误读就是以为它们说的是同一回事。第一个是 ISO 8501-1 的清洁度等级:Sa1、Sa2、Sa2½ 或 Sa3。第二个是粗糙度数值,用微米或密耳表示。Sa2½ 的含义是:清理之后,允许残留不超过 5% 面积的轻微阴影和斑痕。它对表面纹理只字未提。对应的北美标准是并行的:SSPC-SP 10 / NACE No. 2 对应 Sa2½,SP 6 / No. 3 对应 Sa2,SP 5 / No. 1 对应 Sa3。
同一块钢板可以达到 Sa2½ 的清洁度,同时带有 30 微米的锚纹,也可以达到 90 微米的锚纹,两种表面在标准照片上都能通过验收。这正是涂装规范要把两个数字成对写下的原因:一个清洁度等级,加上一个锚纹深度区间,常见的是 40–70 或 50–75 微米,具体数值取自涂料技术数据表。只把等级交给抛丸工,你定的只是一道清理工序,不是表面处理工序。
两者都重要,是因为涂层靠机械锚合咬住工件。涂料流进凹谷、在凸峰上固化,承载服役靠的是这种锚合,而不是钢面看起来有多亮。行业研究普遍把 70–85% 的涂层早期失效归因于表面处理不到位,而不是涂料本身。
粗糙度数字到底在量什么
粗糙度这一项更容易出问题,因为好几个参数经常被混着说。Ra 是所有轮廓偏差相对平均线的算术平均值,定义在 ISO 4287。Rz 是连续五个取样长度上最大峰谷高度的平均值,定义在 ISO 8503,也是涂装规范和磨料选型表真正使用的那个参数。Rmax 是评定长度内单个最高峰谷差,它在涂层较薄时很关键,因为最高的凸峰可能穿透漆膜。
这三者之间的比例关系并不相同。在喷丸后的钢表面上,Ra 大约是 Rz 的五分之一到七分之一,所以一个 Rz 60 微米的锚纹,用 Ra 读出来可能在 8 到 12 之间。规范上写 Ra 10,验收时却拿 Rz 贴胶带量,最后会得出"表面不合格"的错误结论,而表面其实没问题。第三个坑是单位:北美文件用密耳表示锚纹深度,1 密耳等于 25.4 微米,所以"2 到 3 密耳"实际是 51 到 76 微米。磨料与锚纹的对照表也默认喷嘴处 90–100 磅压力,给出的是平均深度,而不是保证的最小值或最大值。
再就是测量仪器。复制胶带配合弹簧千分尺是现场主力方法,依据 ASTM D4417 的 C 方法:普通级胶带大约读 20–64 微米,特粗级读 38–115 微米,操作规范时精度约 ±2.5 微米,不同操作者之间的重复性约 ±5 微米。触针式轮廓仪则直接输出 Ra、Rz 和 Rmax,它的读数不能和胶带读数互换,因为那根本是两组不同的参数。ISO 8503-1 的比较样板分 G 系列(棱角型磨料)和 S 系列(球形磨料),适合快速目视判定,但给出的是档位而不是数值。
抛丸规范里通常缺什么
- 清洁度与锚纹深度是两项独立要求。 两项都要写,并注明适用的是哪个表面。可见面达到 Sa2½,并不代表型腔内部和法兰背面也合格。
- 锚纹深度与漆膜厚度的关系。 锚纹深度大致取总干膜厚度的四分之一到三分之一,且绝不能超过第一道涂层的厚度。200 微米的高固含厚涂体系可以轻松容纳 75 微米锚纹;而 75 微米的薄膜底漆压在 100 微米锚纹上,就是让凸峰穿透、出现针孔锈蚀。
- 用哪个参数、用哪台仪器。 明确写出 Ra、Rz 或 Rmax,写明测量方法(ASTM D4417 的 C 方法、ISO 8503-5),并规定测点数量和每个位置读数次数。
- 磨料与工艺窗口。 磨料种类、粒径、硬度,喷嘴压力、喷嘴结构、喷射距离和入射角共同决定结果。用细磨料多打一会儿只会让表面更干净,不会更粗糙,"打到看着差不多"永远打不出更深的锚纹。
- 抛丸到涂装之间的等待时间。 刚抛出的表面氧化很快。要在规定窗口内涂装,或对工件做防护,因为浮锈很难去除,涂层也不是设计来附着在它上面的。
- 油污与可溶盐。 油、脂、盐分不会抛丸抛掉。溶剂清洗或碱洗(SSPC-SP 1)必须排在磨料接触钢板之前。
- 允许的波动范围。 一次读数说明不了一个面。每个区域取三个位置、每个位置读三次,同时给出极差和平均值,因为波动偏大通常说明工艺有问题,而不是运气不好。
锚纹深度究竟在哪儿出问题
锚纹由磨料和冲击条件决定,机器的因素比操作者的干劲更关键。磨料粒径定下尺度:棱角型磨料切出尖锐参差的峰谷,球形磨料则压出圆钝的凹坑,机械锚合能力更弱。硬度和比重决定冲击能量能保留多少。文丘里喷嘴比同直径直筒喷嘴能做出更深的锚纹,一百英尺软管加上磨损的喷嘴,能让工作端的压力损失二十磅左右。靠近工件、垂直于表面喷射会加深锚纹,拉开距离或偏离垂直则会把锚纹打平。原则是用能完成任务的最小粒径磨料,任何参数改动之前先做工艺试验。
失效模式是有规律可循的,而且每种病因对应不同药方。锚纹偏浅意味着涂层无处可抓:会出现边缘翘起、鼓泡和早期脱层,药方是换更粗或更硬的磨料,而不是延长停留时间。锚纹偏深意味着凸峰高出薄膜,腐蚀先从高点开始,同时涂料消耗上升,四到五密耳的锚纹会让涂料用量增加约四分之一。磨料嵌入会形成涂层无法跨越的污染麻点,通常是把棱角型磨料以九十度猛击软基材造成的。条带状痕迹和漏抛区域来自搭接不足和行走速度不一致,而不是磨料本身。抛丸与涂装之间出现的浮锈属于排产失误,不是抛丸失误。喷嘴磨成椭圆或长距离软管导致压力下降,会悄悄让冲击能量减半,因此任何需要稳定锚纹的机器,手柄上都该配一个在线压力表。
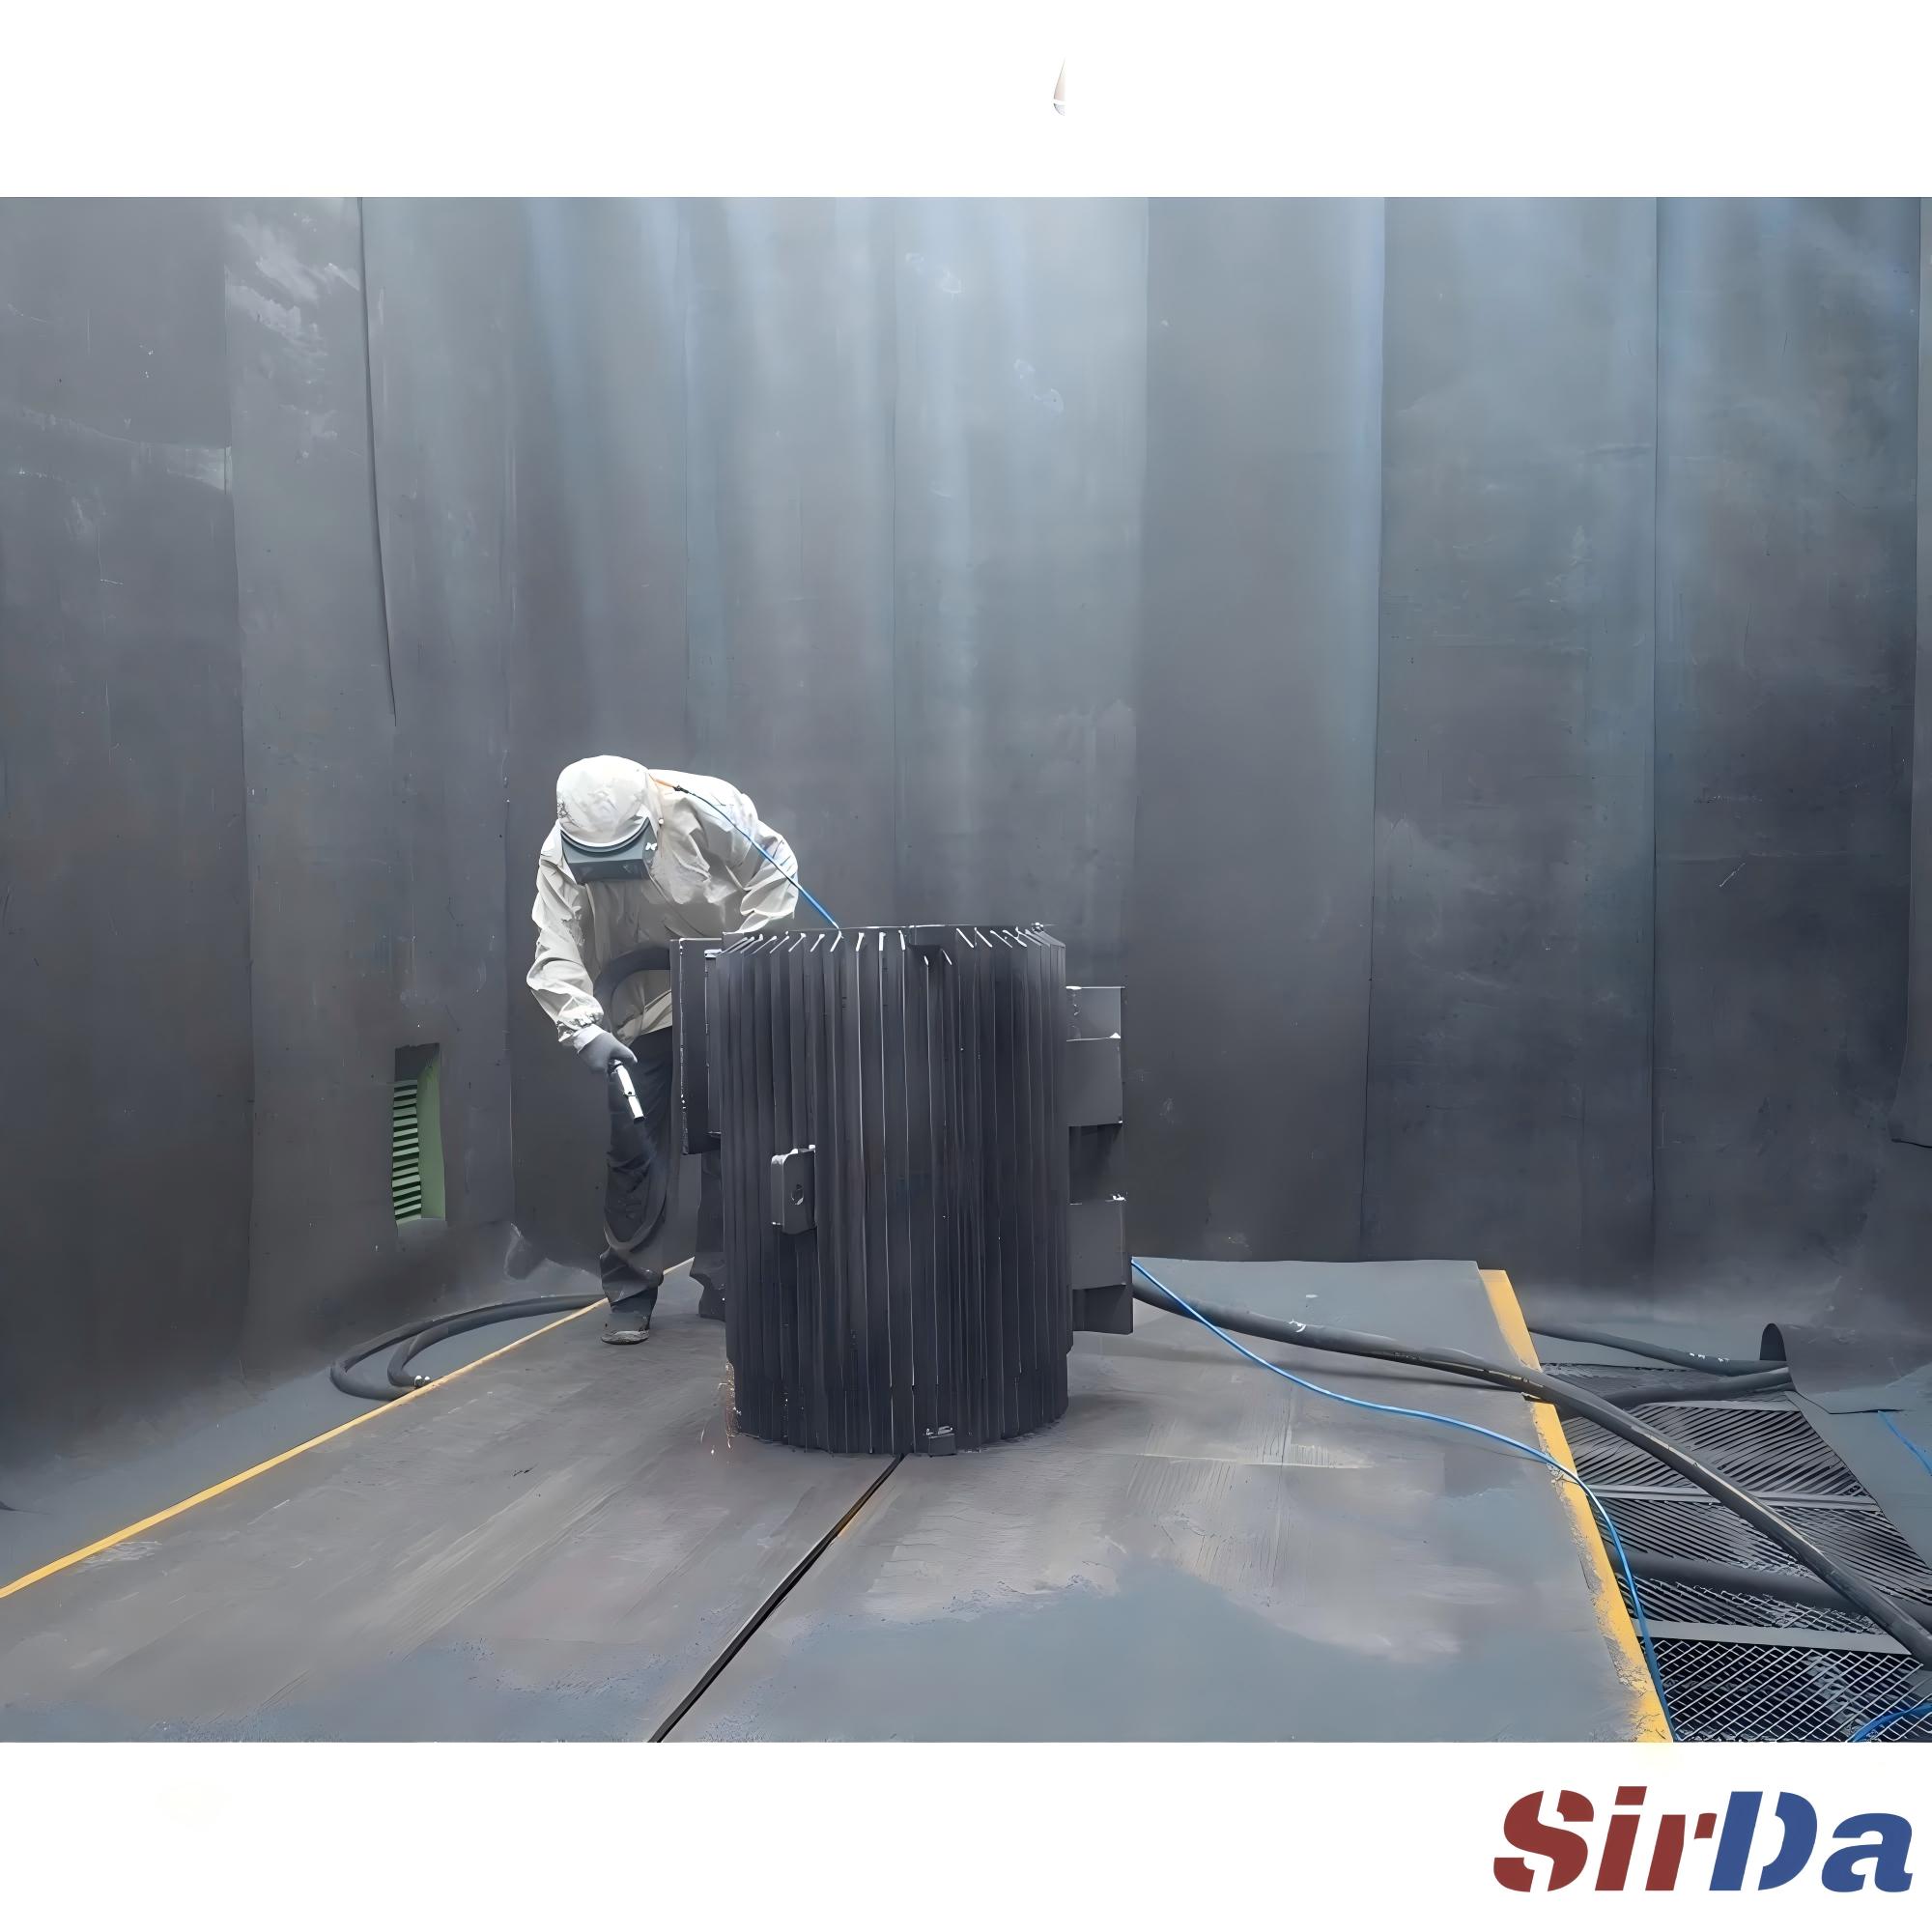
把它变成日常动作:首件检查,每次换磨料检查,换喷嘴或调整压力后检查,并记录极差而不只是平均值。如果你是要选设备而不是操作设备,那就问清楚这台机器如何保持喷嘴压力稳定、磨料给料如何计量、工件如何送入喷丸区,因为一个无法在批次之间复现的锚纹不是规范,只是巧合。