
不停线清除焊渣飞溅
焊渣飞溅不只是外观问题,它会干扰无损检测、破坏涂层附着力,还会影响下一道焊缝。用角磨机在工位上逐件清理看似简单,实则把整个车间的发货量卡在清理台上。本文拆解人工清理的真实成本,教你按节拍倒推在线抛丸工位的循环时间,说明飞溅件该用什么磨料、除尘系统该怎么选型,并列出六个会让产线再次停机的常见失效模式。
焊渣飞溅为什么总在拖慢整条产线
焊渣飞溅是加工厂产出最多、也清理最频繁的缺陷:熔池中被电弧甩出的熔融金属液滴,落在母材、夹具以及地面的周围。它本身不算结构性缺陷,却是实打实的功能性问题——它会干扰无损检测、影响涂层附着力、破坏防腐效果,还会给同一条焊缝上的下一道焊工埋雷。规范里已经写明了:ASME B31.3 和 AWS D1.1 都要求凡是妨碍无损检测或服役条件的飞溅物必须清除,FBE、3LPE 这类管道涂层要求喷涂前母材必须无飞溅物,而腐蚀环境下的不锈钢更是把飞溅瘤当成了缝隙腐蚀的起点。
最容易被忽略的是"粘接"这件事。飞溅物不是浮在钢板表面,而是通过加热冷却过程与母材发生了冶金结合,且落在未清理、已氧化的钢材上时结合最牢。到了某个程度,任何机械方法都再也分不开它——除非把母材一起磨掉。所以从源头预防永远比事后清理便宜。
人工清理的代价到底是什么
多数加工厂清理飞溅用的都是车间现成的工具,而每一种都有被实测过的边界:
- 角磨机配磨片或百叶片 - 最快、最普及,局部打磨和边缘羽化确实好用,但它做不出可与喷砂比拟的表面。船厂独立对比试验(Dankiw 与 Fosdike,2018)测得,同一批钢材上 #36 号角磨机和 #40 号百叶片只留下 30-40 µm,而滚磨钢丝工具能到 50-80 µm;角磨机留下的方向性沟纹,还会在焊缝盖面和边缘削弱涂层附着力。
- 针式喷砂枪(风铲) - 在 SSPC-SP 11 中被列为冲击类清理介质,对厚重飞溅、疏松氧化皮和边角部位很有效,连旋转工具伸不进去的几何形状都能处理。但针头真正打到的地方才能形成粗糙度,SSPC-SP 11 要求露出金属并验证不低于 25 µm(1 mil)的粗糙度,而实际测得的粗糙度不规则,通常在 30-60 µm 之间。
- 钢丝刷 - 轻度到中度飞溅的正确答案,仅此而已。钢丝刷只是"抛亮"而不是"造粗糙",而且刷过碳钢焊缝的那把碳钢丝刷再去碰不锈钢,就会造成污染。
- 化学脱漆 - 脱的是涂层,不是飞溅,而且完全不产生锚纹。涂装之前,仍然必须再做一道机械或喷砂工序。
真正的代价不在工具本身,而在节奏。上述每一种都是脱离生产流的、串行的、由操作工节奏决定的动作。在跑压力容器件、结构钢或罐体的产线上,清理工位会悄悄变成整个车间发货量的天花板。
把清理搬进产线里
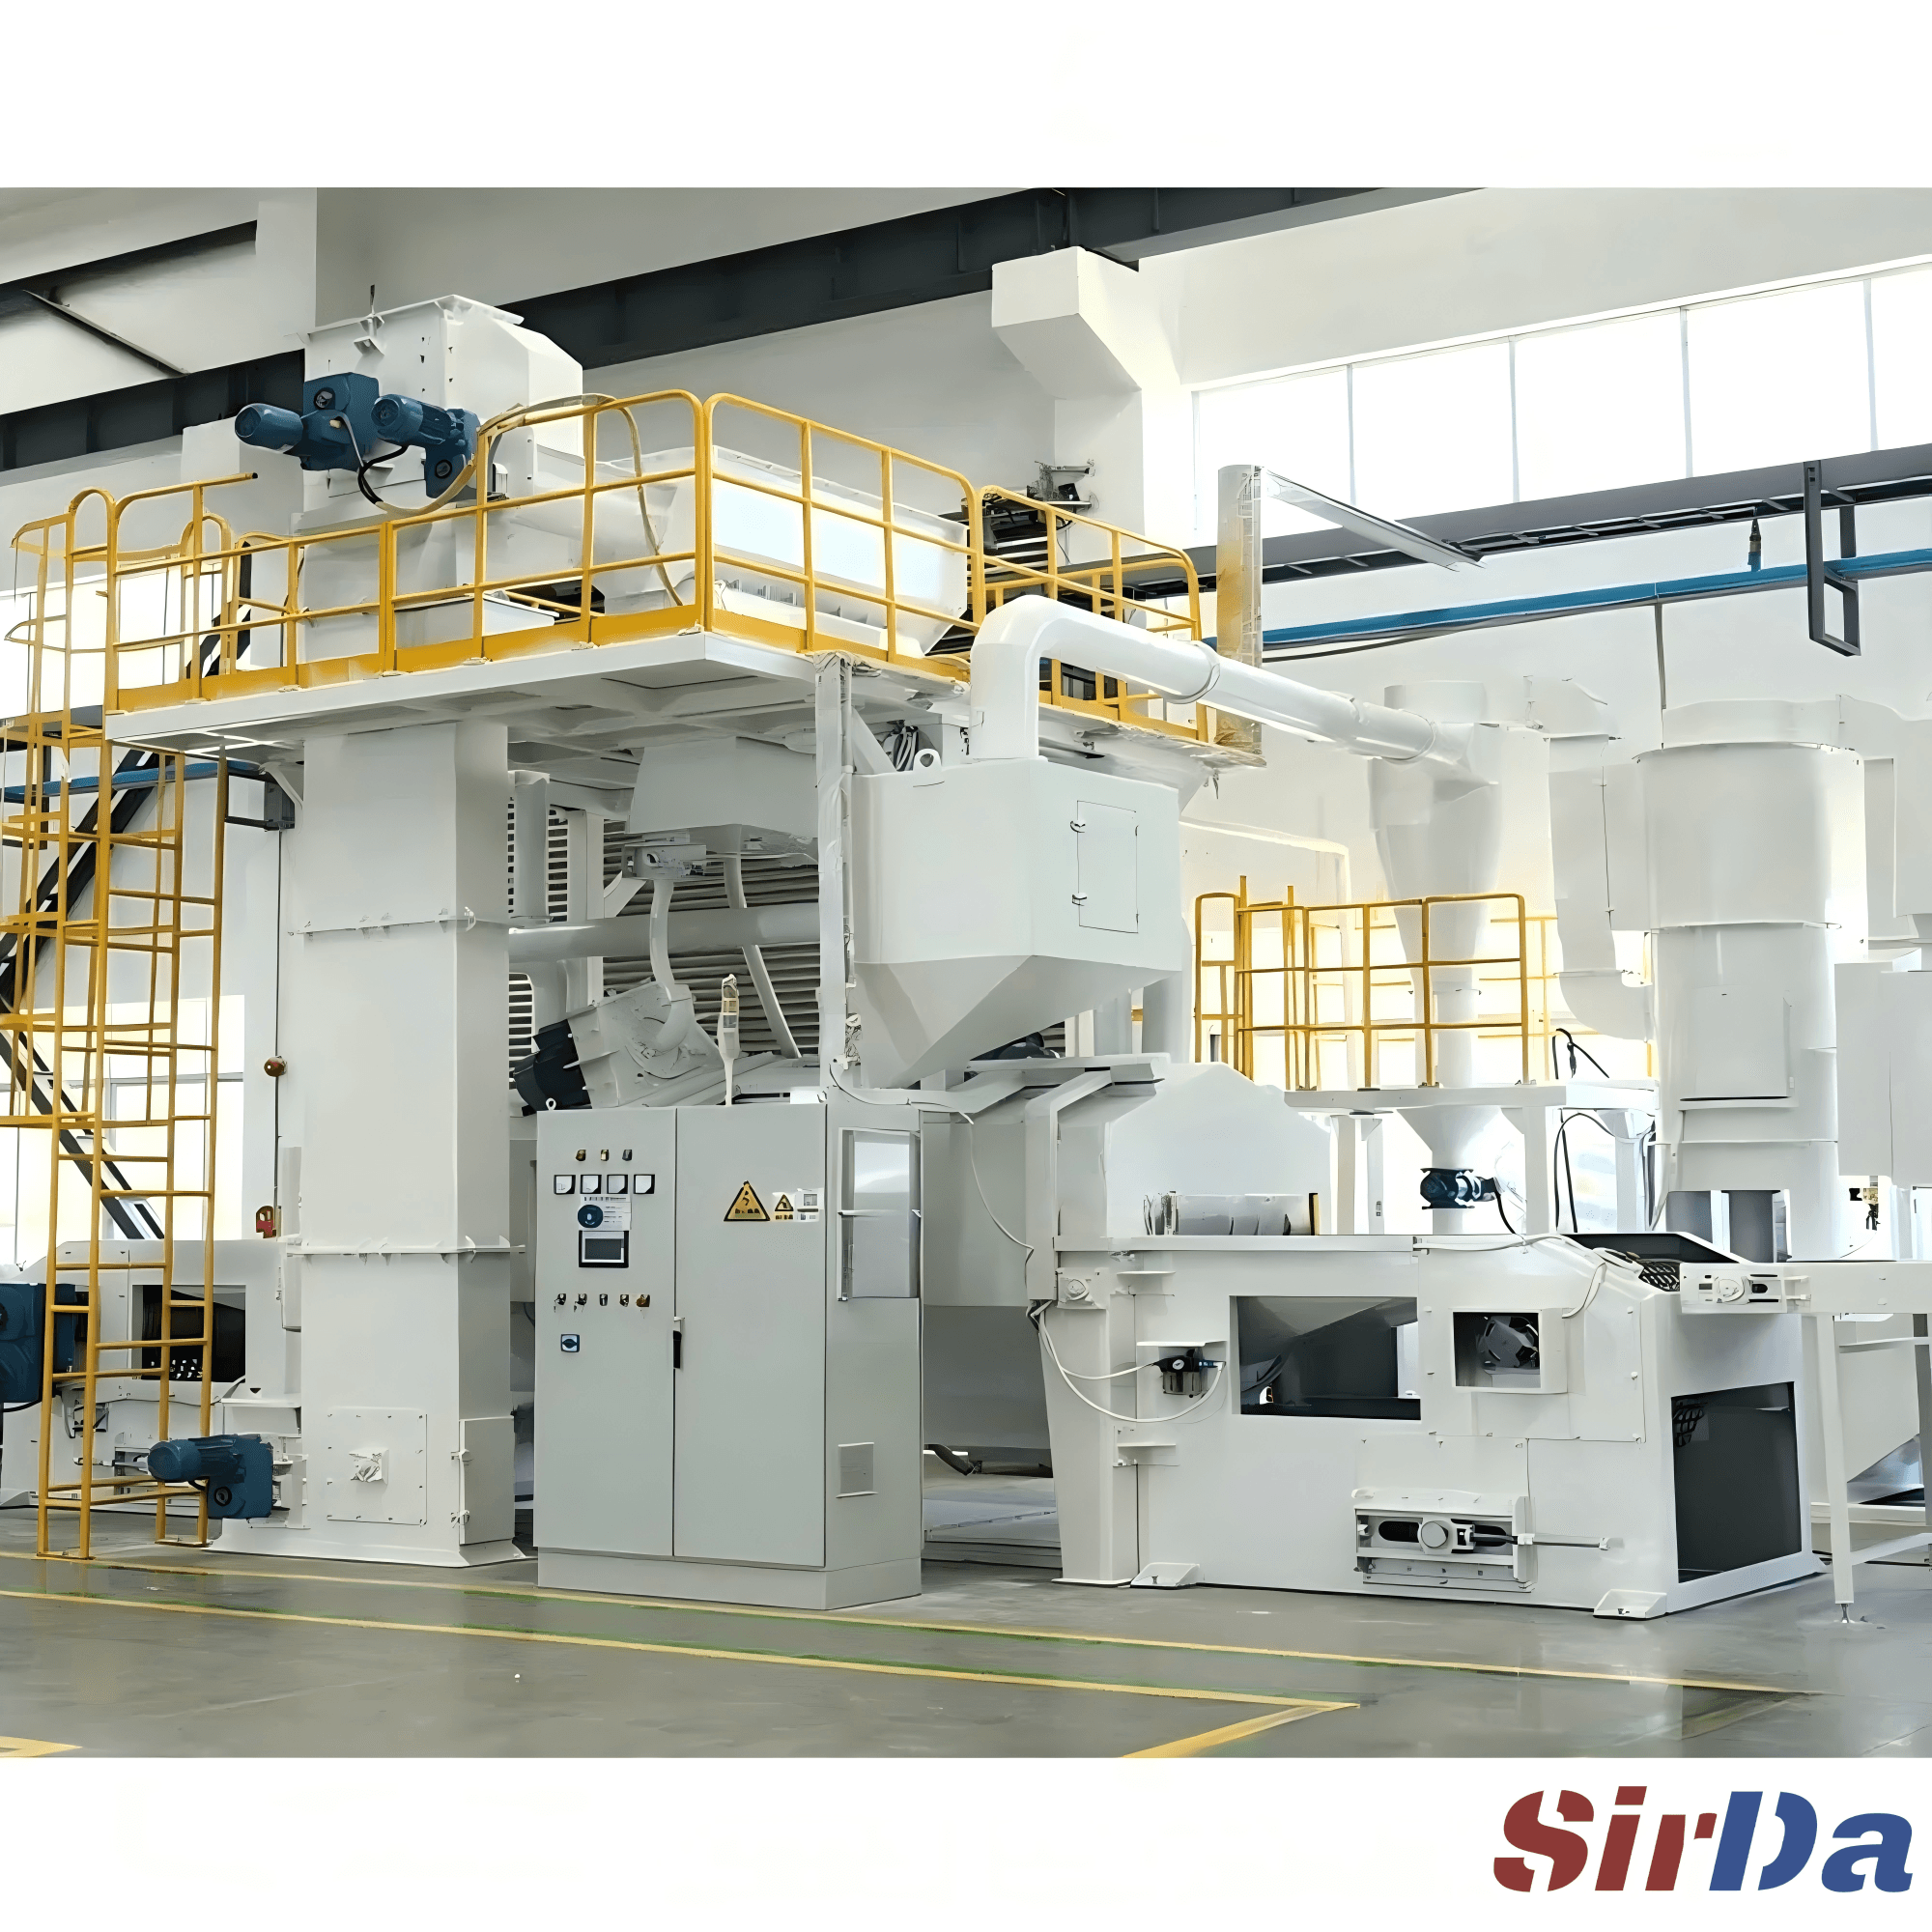
另一个思路是把抛丸机直接放进产线,让工件边过边清,而不是先停下来再送回去。计算从节拍时间开始,本质是长度除以速度:抛丸室有效长度除以输送机速度。现场这个数字总要往上修正——工件间距、工件尺寸、清理强度要求,以及一个覆盖各类损失的设备效率系数——修正后的节拍等于基本节拍乘以(1 + 安全系数)。
修正后的节拍还必须落在整条产线的节拍时间里,也就是可用生产时间除以客户需求。比节拍慢,工件就在工位前堆积,这个工位会变成新的瓶颈;比节拍快很多,等于花钱买了产线用不上的产能。抛丸工位应当略微快于给它供料的焊接工位,两工位节拍差距过大时中间要加缓冲区。
两段式清理的典型车间参数只能作为起点,不能当规格书用。粗抛用 3-4 mm 钢丸、硬度 HRC 45-50,适合厚板焊缝;薄板或精密件则用 1.5-2 mm 钢丸、硬度 HRC 35-40。抛丸器转速粗抛 1500-2000 rpm、精抛 1000-1500 rpm,输送速度粗抛 0.5-1 m/min、精抛 1-2 m/min,入射角对工件 45-60°,简单焊件走一遍到两遍,复杂焊件需要两到三遍。钢丸离开抛丸器时速度在 60-80 m/s,每飞行一米大约损失 10% 的动能,因此工件应离抛丸器中心线 0.7-1.5 m。这样一来输送速度就成了可实时调整的参数,而不是开机时定死的设定值,停留时间可以跟着飞溅的严重程度走。
磨料、除尘,以及那些会让你再停一次机的失效模式
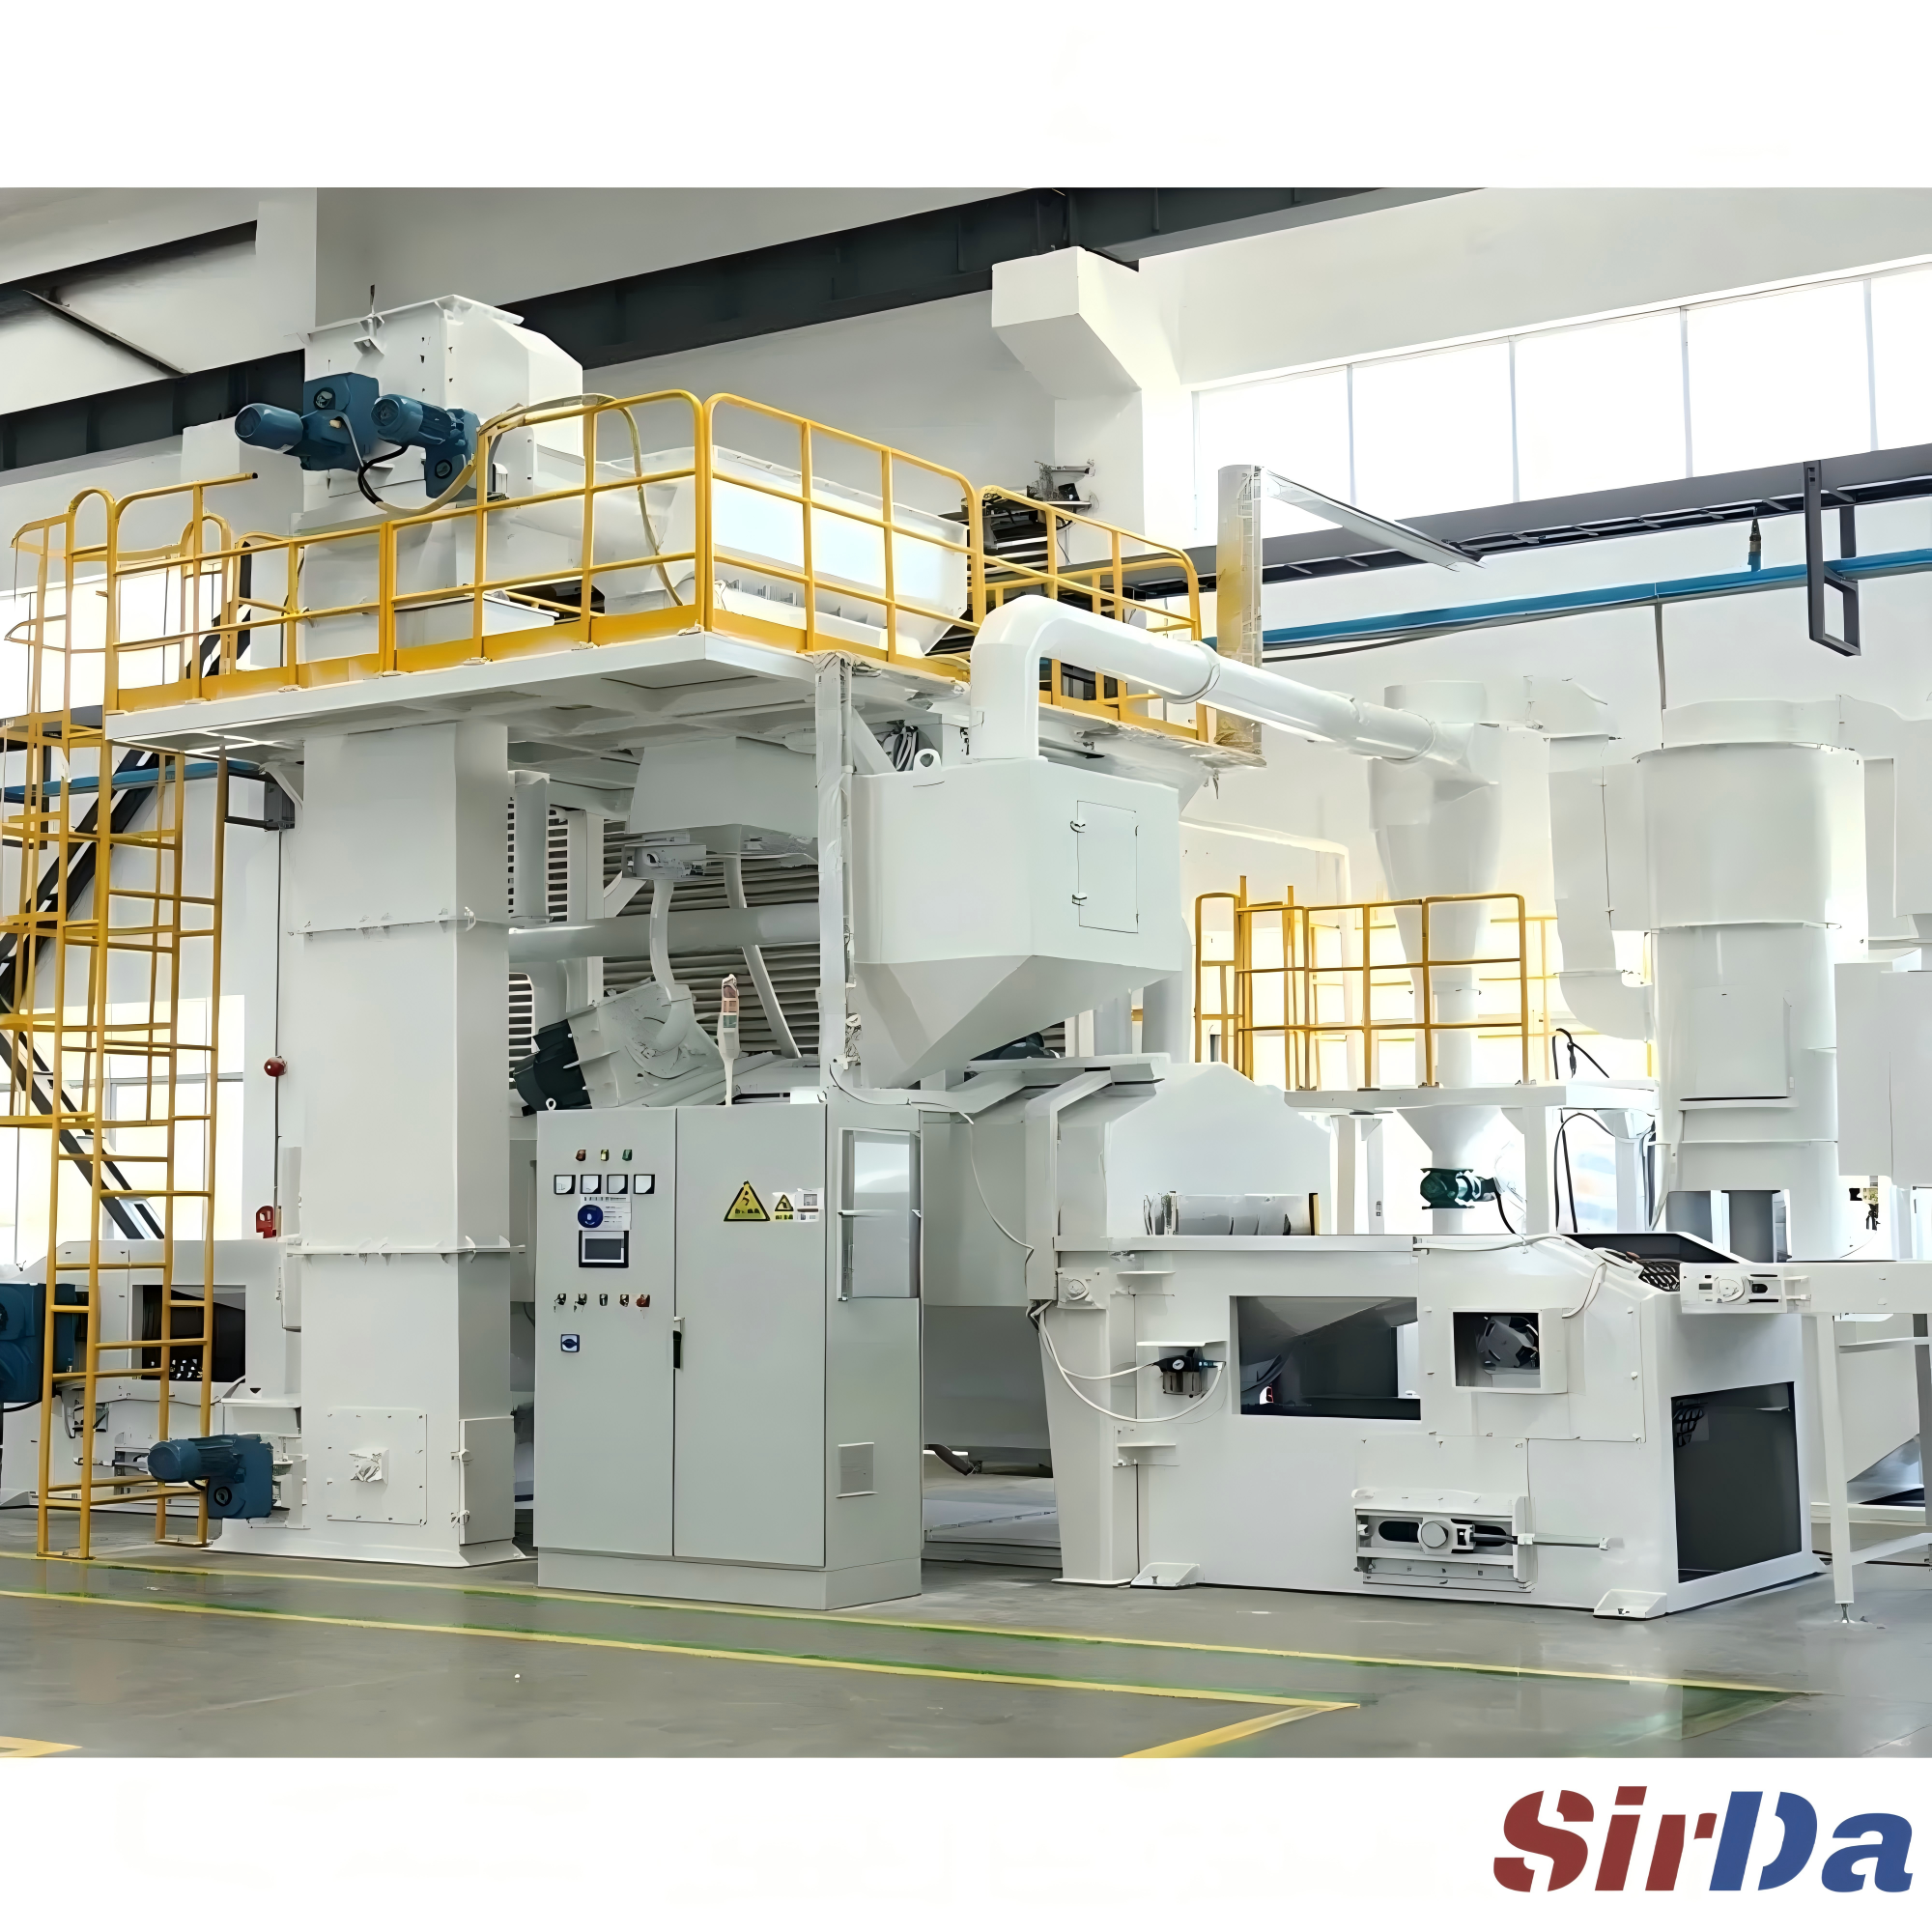
磨料选型是很多在线抛丸项目翻车的地方。棱角型钢砂是"切"下来的,球形钢丸是"揉"过去的。已经焊完冷却的飞溅瘤又硬又密,球丸容易从上面滚过去,而钢砂能把它削掉。不锈钢件要用不锈钢磨料或无污染磨料,因为碳钢抛丸器会在表面留下游离铁,之后必然生锈。
抛丸房的除尘不能按普通通风的思路选型。喷丸环境要求风布比不高于 2.5:1,比值偏大会提前烧掉滤芯,比值偏小则等于设备买大了。立式滤筒的寿命通常比卧式长约 30%,因为粉尘是自行掉落而不是层层落到下一只滤筒上;底部进风可以让磨料不直接冲击滤料;脉冲反吹压力通常在 0.4-0.6 MPa 之间;滤仓前后的压差表则是最早能看出异常的仪表。
分选器和除尘器必须各司其职。分选器负责处理可用的磨料、把细粉从回收料里剥离出来;除尘器负责处理随排风带走的悬浮颗粒。OSHA 明确要求:磨料循环使用时,排风系统不得被当作从废磨料中除去细粉的手段。
下面这些反复出现的失效模式值得贴在墙上:
- 飞溅物已经与母材冶金结合 - 任何磨料都分不开它,除非连母材一起带走。
- 防溅剂喷到了坡口面上 - 硅油或油性成分会污染焊缝并造成气孔。只能喷坡口周围的母材,绝不能喷坡口。
- 喷嘴被飞溅糊住 - 它扰乱保护气流,产生的飞溅更多,堆积更快。每焊几道就清理一次喷嘴。
- 全程使用纯 CO2 保护气 - 这种保护气下的飞溅量本来就偏大。换成 80/20 或 90/10 的氩气混合能显著减少。
- 电压与送丝速度不匹配 - 送丝速度偏高配低电压,或电压偏高配低送丝速度,都会甩飞溅。这是参数问题,不是设备故障。
- 磨料粒径相对飞溅瘤过细 - 细钢丸在该"切"的地方只是"揉",飞溅瘤留在工件上,节拍随之被拉长。
这些参数没有一个是坐在桌前能定下来的,必须拿自己的焊件来试。真正诚实的做法,就是在真实工件上跑一轮节拍试验,再据此定机器的规格。SIRDA Machinery 按照你实际在跑的工件和节拍来造辊道式、网带式以及定制喷丸房。