
喷丸强化如何提升疲劳寿命
喷丸强化是冷加工工艺:球形弹丸的连续撞击在工件表面留下残余压应力层,正是这层压应力推迟了疲劳裂纹的萌生。本文讲清定义喷丸工艺的Almen强度与覆盖率两个参数、为什么喷得更多未必更好、哪些弹丸失效与污染问题会让产线停摆,以及丸料三级分离、除尘与曝光时间如何换算成连续线真正跑得动的生产节拍。
喷丸强化到底改变了什么
喷丸强化不是表面清理工艺,把它和抛丸清理混为一谈,是强化件服役后照样开裂最常见的原因。抛丸是"切"的动作:带棱角的磨料把氧化皮从工件表面剪下来,留下一层粗糙但干净的表面。喷丸强化的物理过程完全不同——一颗细小的球形弹丸撞上工件,在浅层金属里造成塑性变形,把表层向四周拉伸。被拉伸的那层金属受制于下方的弹性基体,弹丸离开的瞬间,周围材料把它挤回去,于是表层留在受压状态。
这些撞击叠加起来,各个压痕连成一片连续的残余压应力层,深度大约 0.1 到 0.5 mm,随弹丸粒径、强度和母材硬度而变。压应力峰值通常出现在表层下方一点,而不是最外表面,更深处则配着一层幅值小得多的拉应力。这个过程不去除金属,表面反而比抛丸件更光,粗糙度落在 Ra 3.2 到 12.5 µm 区间。
同一次撞击还顺带干了两件事。它让表层加工硬化,多数金属的表面硬度提高 10% 到 30%;在渗碳钢上,表层残余奥氏体还能被转化成马氏体,硬度再上 0.5 到 2 HRC。真正在抗疲劳上做贡献的,是那层残余压应力。
压应力怎么变成疲劳寿命
疲劳裂纹几乎总是从自由表面萌生——那里交变拉应力最高,材料受到的约束最少。残余压应力恰好与这个机制对着干。在 Goodman 图上,工作点往压应力一侧左移,许用交变应力随之抬升。
公开的数据足够支撑工艺决策。一支 EN 10270-1 DH 碳素钢压簧,在 104 至 727 MPa 的修正应力区间工作,未喷丸时很快就会在 10 万次循环附近发生疲劳失效;同样一支弹簧喷丸强化后,预测寿命超过 1000 万次。SAE 疲劳设计与评定委员会的一项研究记录了普通焊缝在 25 万次循环失效,而喷丸后的焊缝撑过 250 万次。渗碳淬火齿轮方面,强烈喷丸强化被报道能把弯曲疲劳极限提高 30% 以上,部分工况达到 50% 到 100%。
决定你能不能拿到这个收益的并不是某个单一参数,这正是量产喷丸最常翻车的地方。AISI 4140 钢在旋转弯曲下的研究显示,疲劳寿命随覆盖率呈非单调变化:37 MPa 下最优出现在 1000% 覆盖率,提升幅度 797%;到了 44 MPa,最优点回落到 400%。而 1500% 覆盖率相比 1000% 反而掉了 33% 寿命。覆盖率从 100% 提到 1500% 的过程中,粗糙度从 Ra 0.20 µm 升到 6.15 µm,硬度从 199 HV 升到 343 HV;残余压应力在 100% 覆盖率时峰值为 -294 MPa,1500% 时达到 -503 MPa,代价是应力重新分布以及近表层出现拉应力区。喷得更多,压应力更大,寿命反而更短。压应力层在高温服役下还会随时间松弛,所以这个收益主要适用于远低于蠕变活跃温区的工况。
强度与覆盖率:图纸上那两个数
喷丸工艺由两个彼此独立的参数规定,把它们混为一谈,就会出现"看着合格、实际不好用"的表面。
强度用 Almen 试片测量:SAE 1070 冷轧弹簧钢薄片,硬度 44 到 50 HRC,按厚度分三种规格,A 型 1.29 mm、N 型 0.79 mm、C 型 2.39 mm。试片夹紧、喷一面、松开后,用量规读它翘起的弧高。读数写作弧高加试片类型,0.012A 就是在 A 型试片上 0.012 英寸的弧高,C 型 1 个单位约相当于 A 型 3.5 个单位。严格来说,强度是饱和点处的弧高,SAE J443 把它定义为:曝光时间翻倍后弧高增加不超过 10% 的那个时间点。饱和值把结果变成第二天还能复核的数字,而不是一个只能靠感觉的机台设定。
覆盖率指目标区域实际被击打的面积比例。它不是强度的度量,且随曝光时间并非线性增长——最后那几个百分点的裸露表面耗时长得多,所以覆盖率按指数规律处理。行业惯例把实测 98% 覆盖率当作"全覆盖",规格里写 200% 指的是达到全覆盖所需曝光时间的两倍。检测方法是喷前涂荧光示踪剂,喷后在紫外灯下观察,被击打过的区域会呈现明显凹痕。
两个参数必须一起写清。汽车螺旋弹簧和阀门弹簧常见的强度值在 0.008 到 0.014A,卡车和挂车板簧在 0.012 到 0.020A。设备制造商常用公制弧高报同样的指标,锥齿轮齿根喷丸常见 0.38 到 0.50 mmA,200% 覆盖率对应单串 45 到 60 秒。若验收判据是残余应力而非弧高,公开的设备规格给出的目标是齿根下 0.02 mm 处 -500 MPa,齿根下 0.02 至 0.06 mm 处 -950 MPa。
喷丸强化在哪里翻车,设备要解决什么
- 喷过头 - 覆盖率超出已验证窗口,粗糙度上升、表面萌生微裂纹,疲劳寿命反而受损,哪怕测出来的压应力还在一路走高。
- 喷不足 - 覆盖率不够,压应力场不均匀,裂纹在没喷到的区域提前萌生。
- 丸流里混进破碎和失圆的弹丸 - 破丸不会强化,只会切削。气流分级按比重分离,形状分级剔除非球形颗粒,MIL-S-13165B 规定了不可接受颗粒的最大比例。
- 丸存量在漂移 - 细粉和破丸被分离出去,工作丸量必须自动补充,否则一个班下来,零件上的实际强度就偏离了已验证的数值。
- 铁污染 - 钢丸会在铝、不锈钢和钛件表面留下游离铁。这几种材质得用玻璃丸或陶瓷丸,一台设备混跑单一介质,迟早会污染到东西。
- 丸径与齿根圆角不匹配 - 介质直径不宜超过齿根圆角半径的一半,否则压痕形状跟应力分析假设的几何对不上。
- 服役中松弛 - 残余压应力在高温下会随时间退火,工艺验证和服役温度必须放在一起考虑。
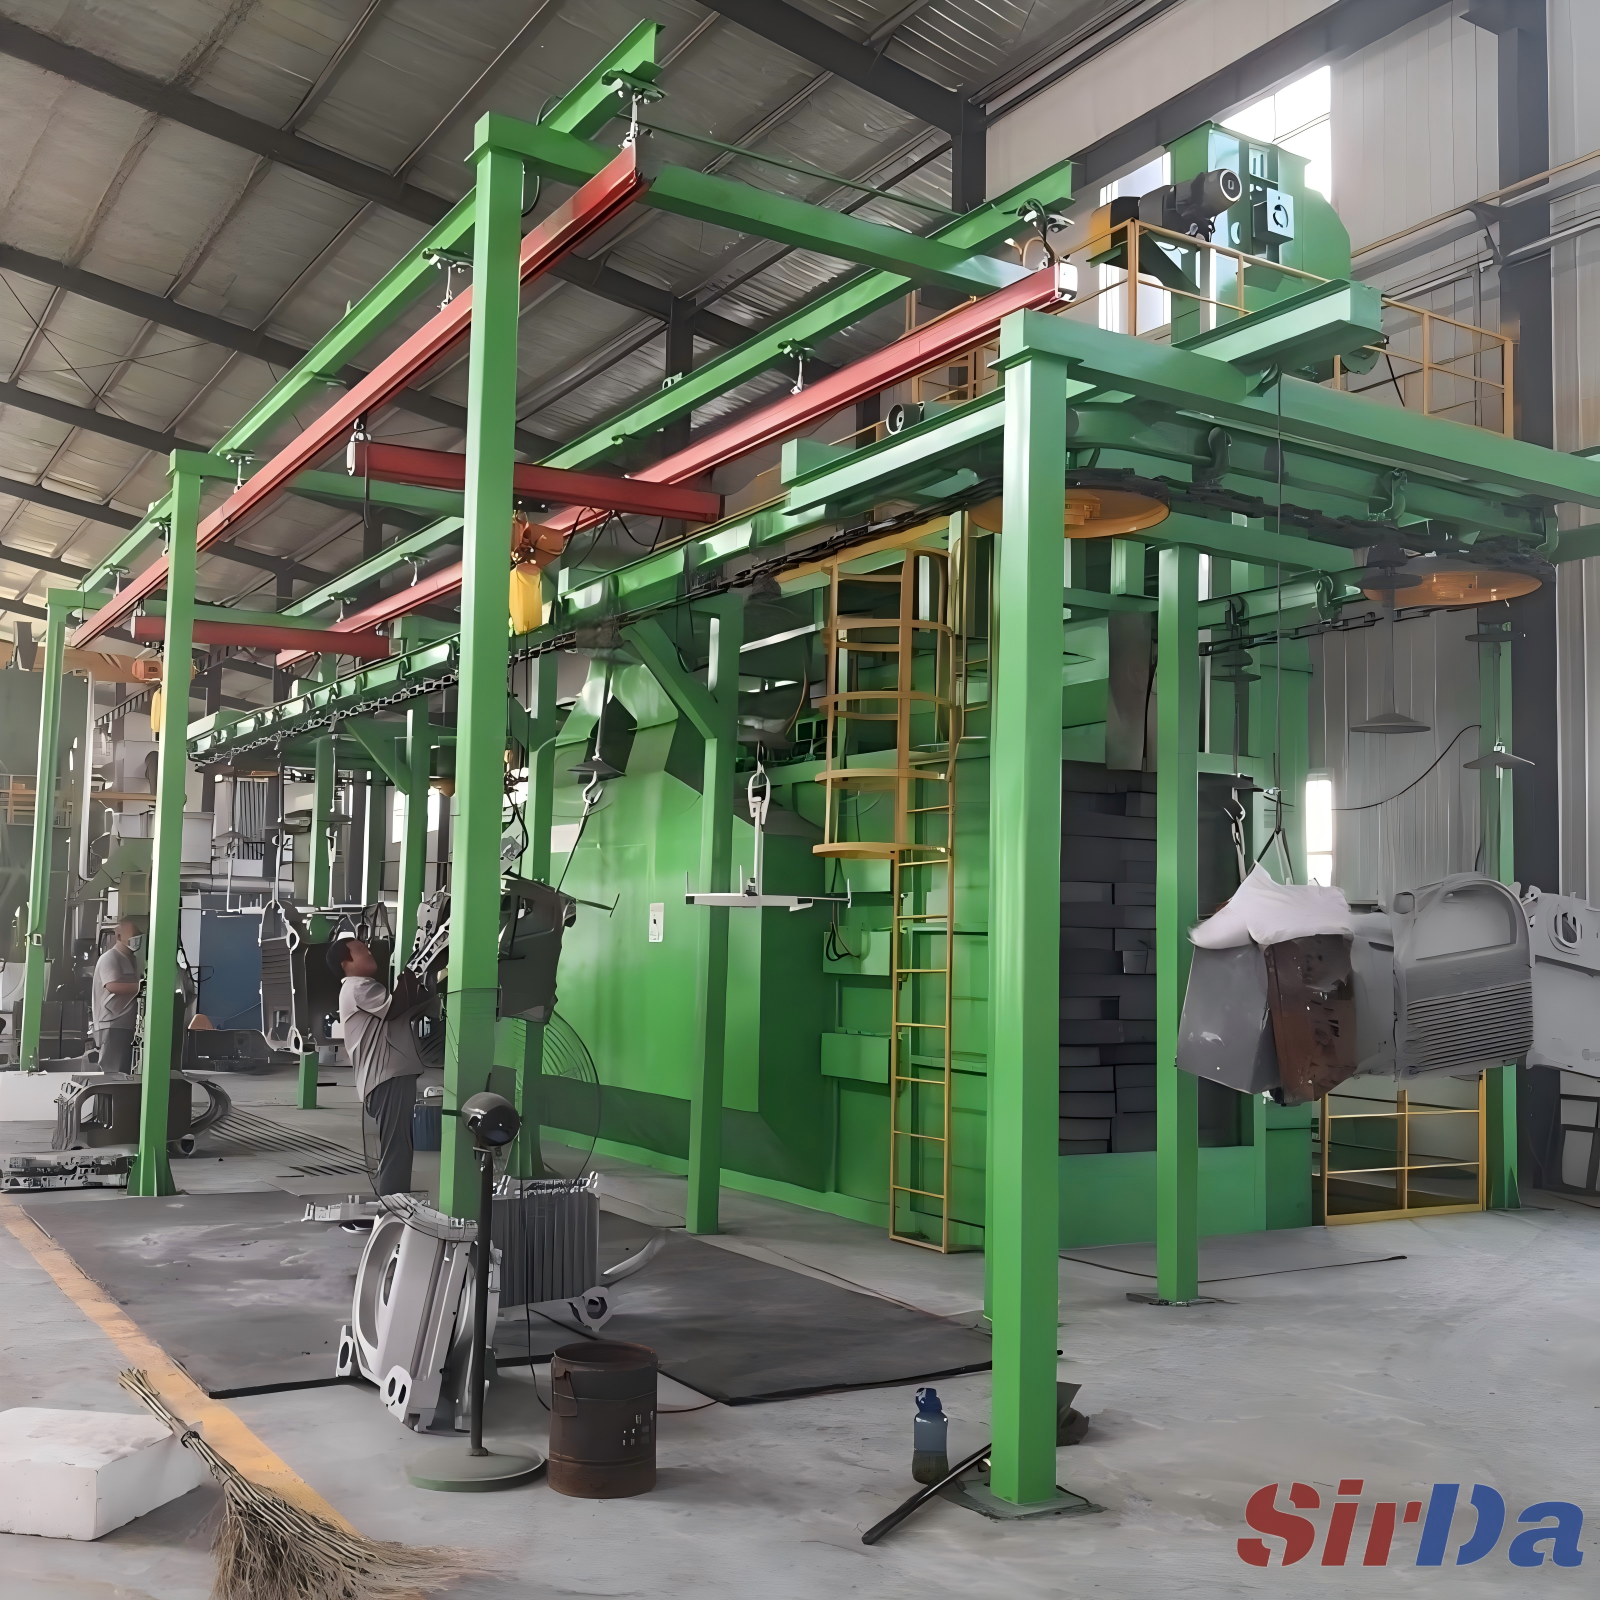
这些活儿都得由设备扛下来,而它跟抛丸线的差别是具体的。介质分离通常做成三级:先气流吹选分走粉尘和 0.1 到 0.2 mm 细粒,再旋风分离器收走 0.05 到 0.1 mm 颗粒并减轻除尘器负荷,最后振动筛把返回叶轮的丸料按粒径分级。除尘和介质分离是分开的两件事,喷丸产生的粉尘是细微金属颗粒,照样得捕集。节拍由曝光时间决定,而不是由喷丸室长度决定,所以单串 45 到 60 秒的 200% 覆盖率循环,整个生产节奏就跟着它走。还有一点:Almen 试片必须放在零件的关键表面上,这使得夹具和工件呈现方式本身就是工艺验证的一部分,而不是事后补的细节。SIRDA Machinery 按这样的曝光时间、这样的分级除杂流程、以及你真正在跑的节拍来配置连续抛丸与喷丸强化线。