
吊钩输送速度为何直接决定表面质量
吊钩输送速度是工艺参数而非搬运参数,它决定停留时间,停留时间决定表面承受的磨料冲击次数。本文拆解其中的计算关系、实践中站得住的链速区间,以及四类可直接追到速度设置的常见失效模式。
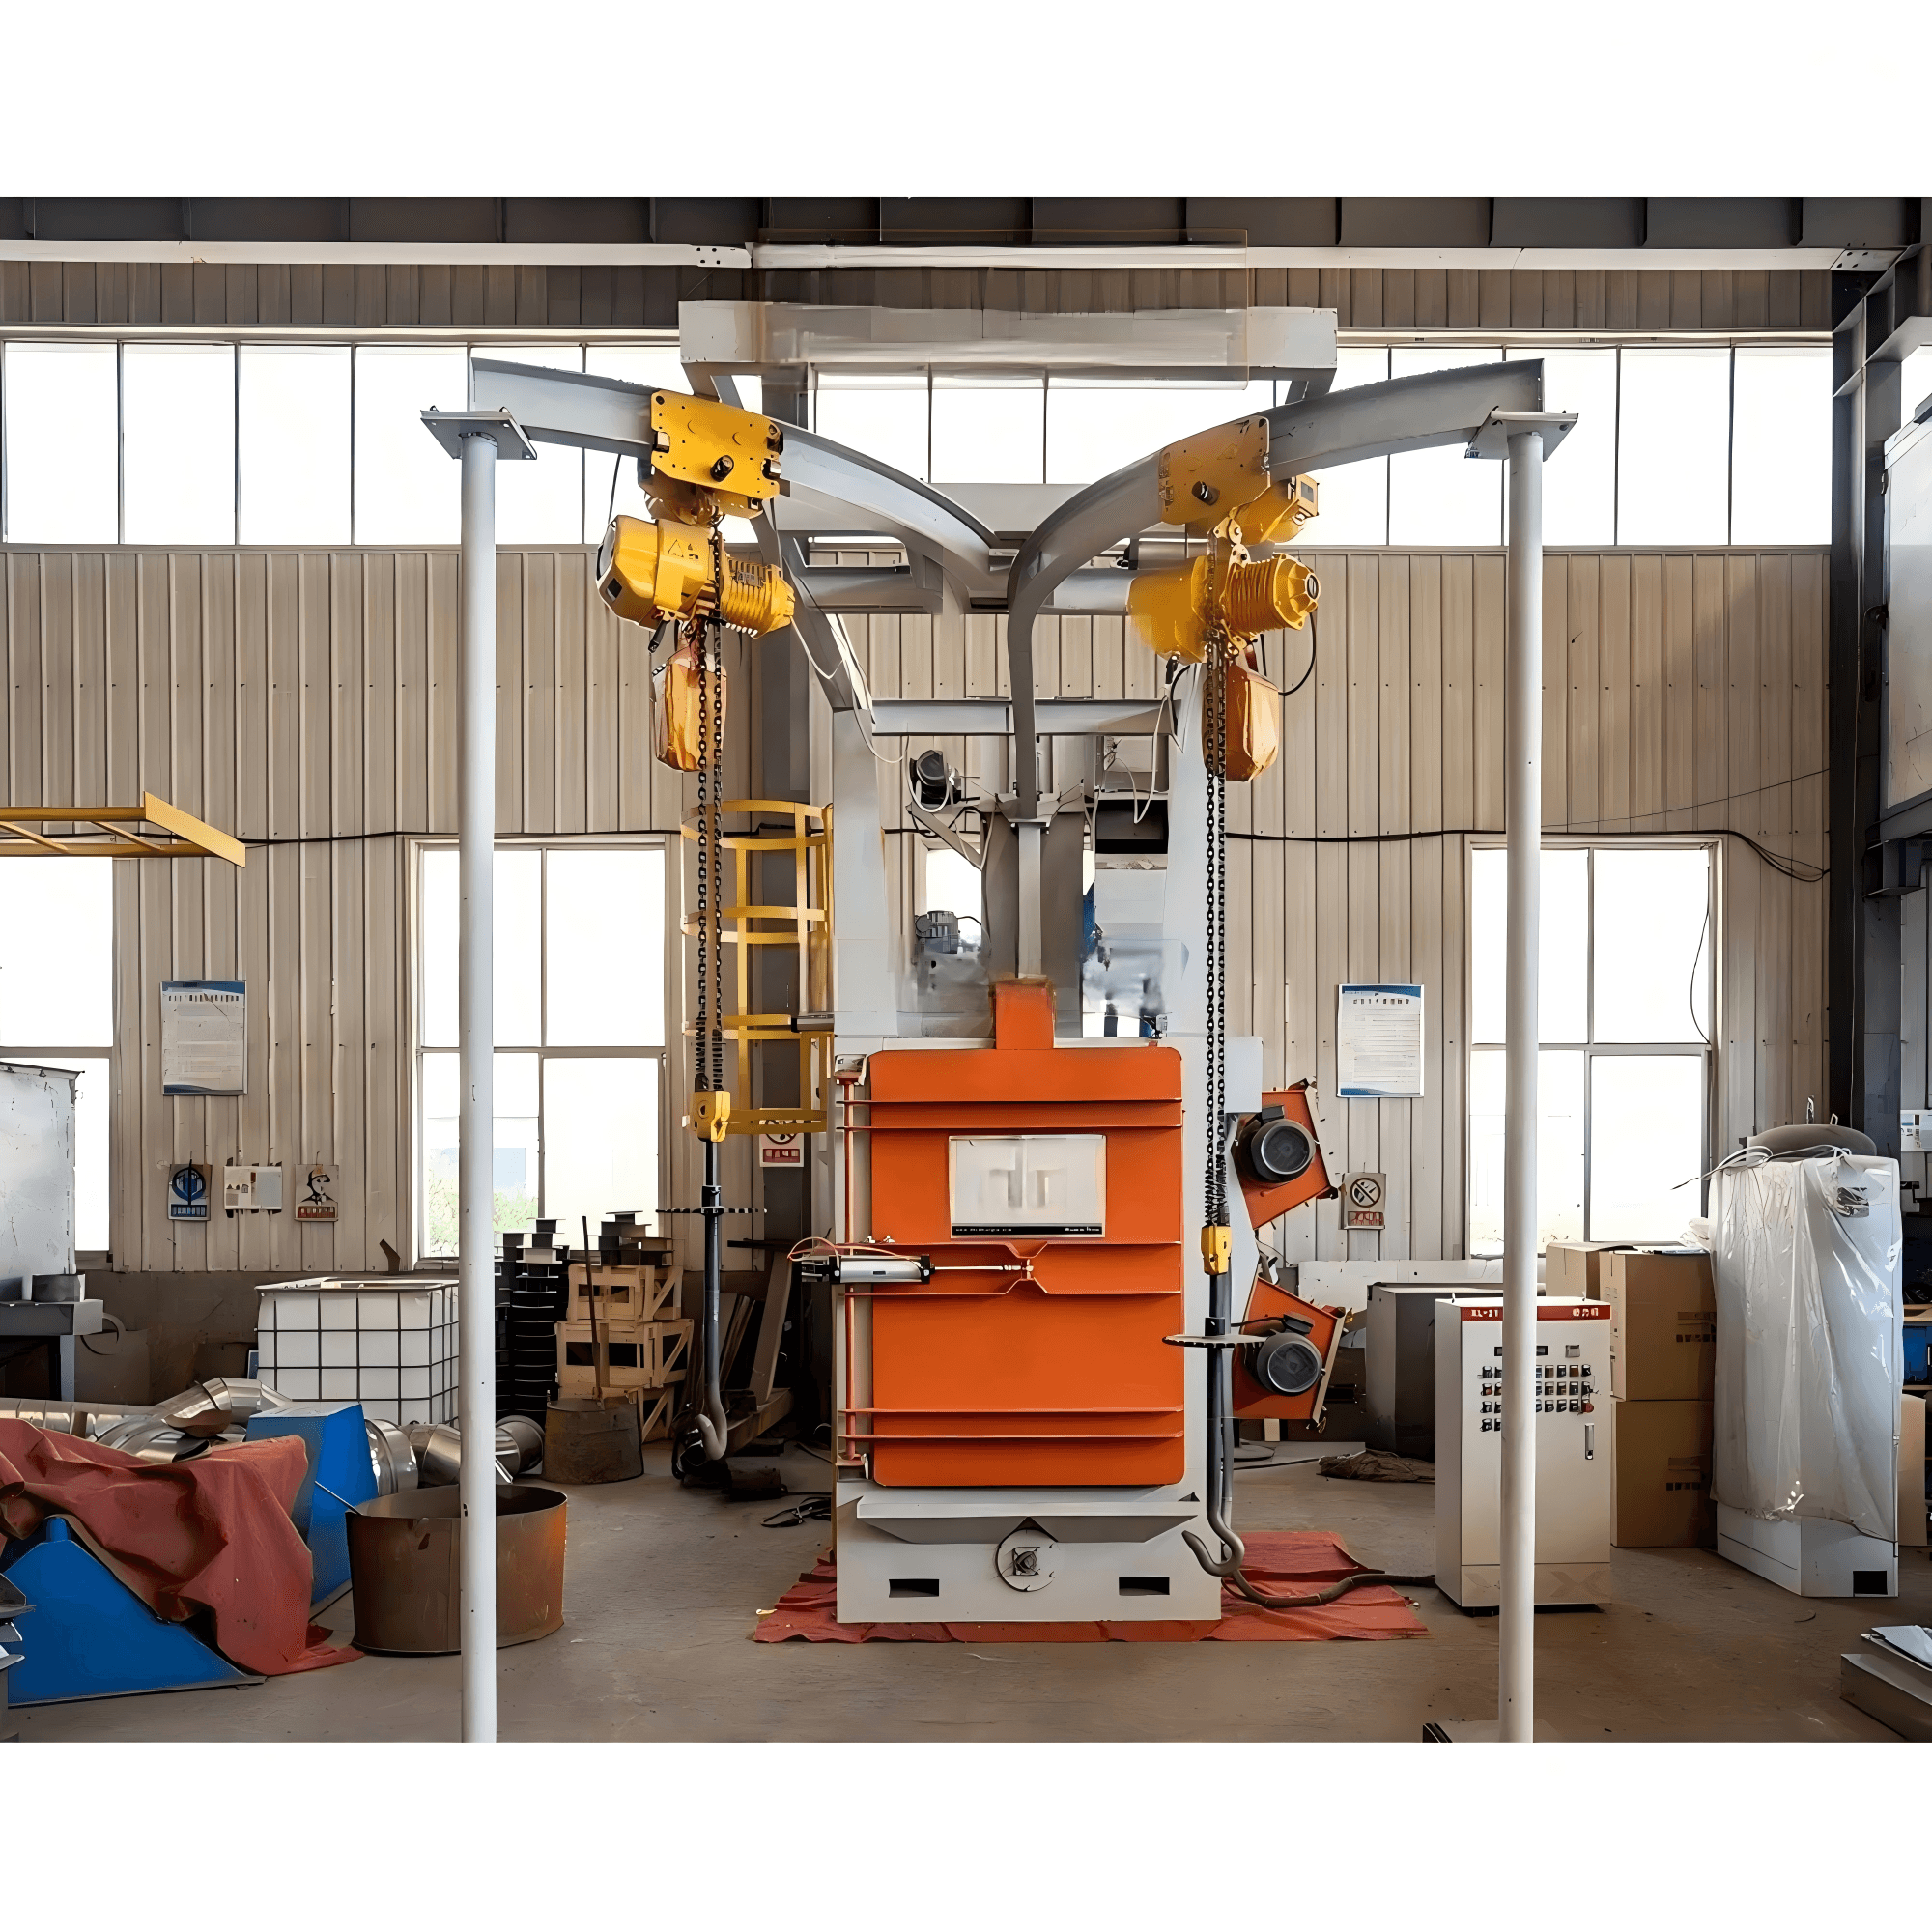
吊钩输送线通常被当作搬运问题来讨论:每小时多少件、换批要多久、需要几个吊钩。这个角度其实抓错了重点。在吊钩式和悬链连续式抛丸机上,输送速度是一个工艺参数。它决定了工件表面每一平方厘米承受多少次磨料冲击,一旦改了,抛丸轮功率再大也补不回原来的表面质量。
道理就从一个公式开始。如果抛丸室的有效抛射长度是 L 米,链条以 V 米/分钟运行,工件在抛射区停留的时间就是 t = L / V 分钟。速度减半,暴露时间翻倍。整个机理就是这样,关于吊钩线的所有经验规则都是它的推论。
必须彼此吻合的三个数字
好的覆盖率不是一个设定值,而是三个设定值相互吻合:停留时间、磨料流量、工件自转。
- 停留时间由室体长度和链速决定。三米有效抛射区、链速 1.2 m/min,工件暴露 150 秒;提到 2.0 m/min,同一件工件只剩 90 秒。
- 磨料流量决定这些秒数里有多少料。每分钟抛出的丸量除以通过的工件表面积,得到重叠次数,也就是同一块钢面被打到多少次。碳钢 Sa2.5 的常规做法是三到五次重叠冲击;厚氧化皮、旧涂层或铸件表皮需要五到八次;铝材或不锈钢的轻微氧化只需两到三次。
- 自转用来避免同一处被反复猛打而旁边的面完全没被照顾到。吊钩在通过抛射区的全程转满三圈,工件基本能把每个面都送进射流一次。
调参数时盯着抛丸电机电流。如果抛丸轮的进料给到额定电流的百分之八十五到九十五,丸料流量就是健康的;不论把供丸闸门开多大电流都上不去,那就是供料不足,你在用速度问题掩盖一个流量问题。
链速与工况的匹配
诱惑永远是跑快一点。快意味着每小时产量高、设备折旧摊得薄、报价上的数字也好看。结果是一台看着很忙的机器,交回来的工件凹槽里还留着氧化皮。
以下是连续悬链线供涂装工序前处理时比较站得住的区间:
- 新钢材或涂装前的轻度表面处理 —— 跑在区间上限,约 2.0 到 2.6 m/min,吊钩自转接近 3 r/min。沉积层薄而均匀,涂装工序会接手主要工作。
- 钢结构常规除锈到 Sa2.5 —— 中间区间,约 1.0 到 1.4 m/min,自转 4 到 5 r/min。绝大多数"报价与实际不符"的争议都在这里见分晓。
- 旧涂层、厚锈、带表皮的铸件 —— 降到 0.7 到 0.9 m/min,并接受产能下降。这种工况下把自转提到 5 到 6 r/min,比单纯延长停留时间更有效。
- 厚度约 3 mm 以下的薄板 —— 低速、短暴露、低转速。薄板工件在反复冲击下变形,比打不干净更容易发生。
速度和自转必须成对考虑。停留时间缩短了,自转就得提上去,保证在室内完成的圈数不变;否则工件出来就是一个面干净、另一个面还生锈,这也是吊钩线上最常见的投诉。
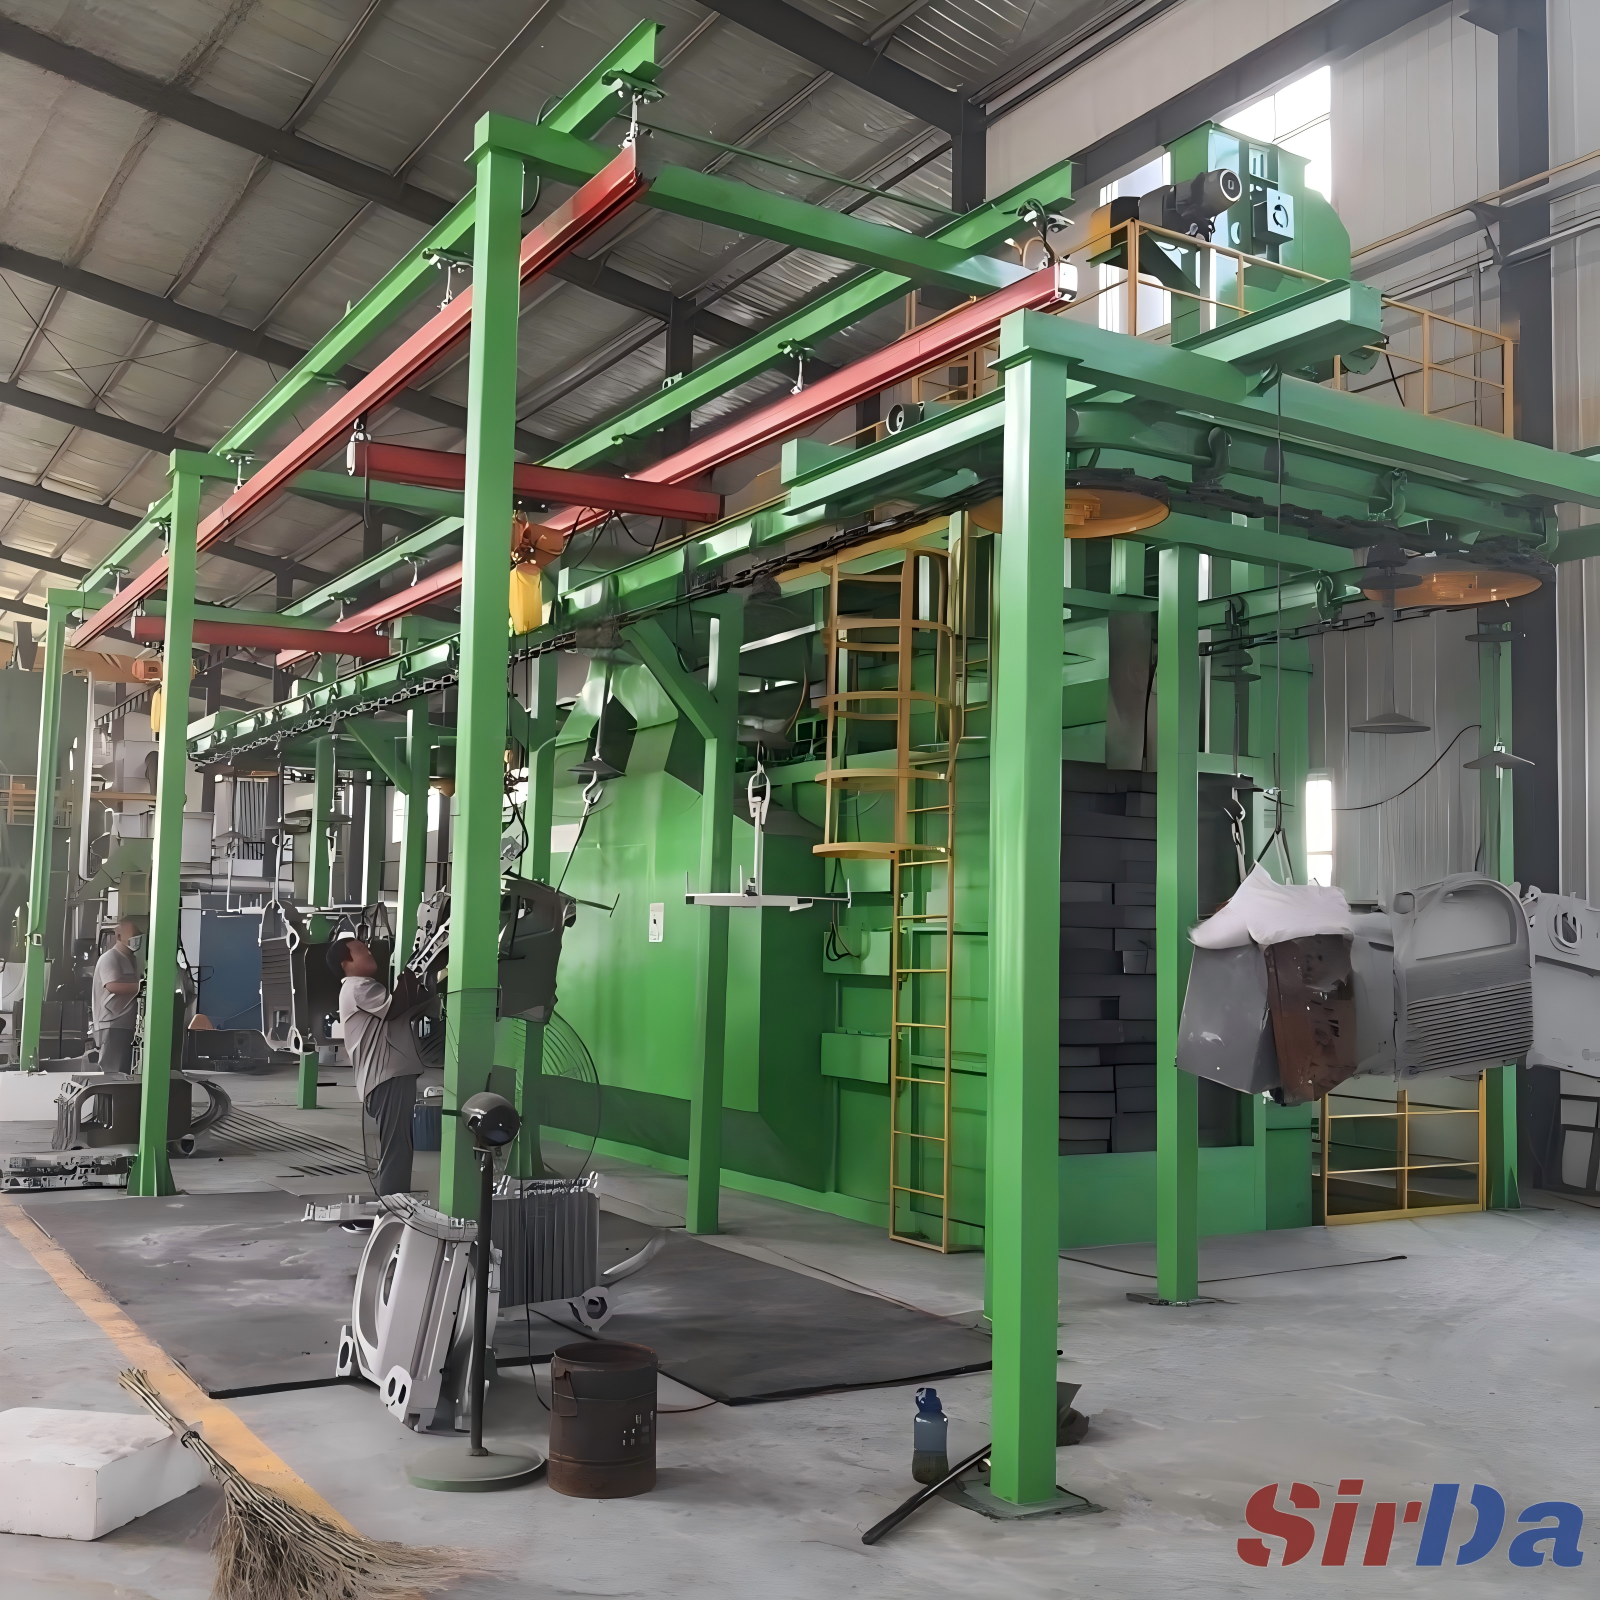
能直接追到速度的失效模式
吊钩机上的多数投诉并不神秘,就是这四类,而且每一类都与速度设置有关。
- 一个面干净、对着的一个面还留氧化皮。 自转相对于停留时间太慢,工件背面始终没转到射流里。要么延长暴露,要么提高自转,或者两者都做。在有 PLC 的机器上,让吊钩在室内正反转交替,可以消掉吊钩和吊点投下的固定阴影。
- 局部过抛、粗糙度超标、薄板变形。 反过来的故障:自转太慢的工件让同一个肩部一直停在同一股射流里。提高自转、缩短总暴露时间。
- 件与件之间结果不一致,没有规律。 通常是吊挂偏心。吊钩上重心没对正的工件一边转一边摆,时进时出有效射流。要修的是吊装,不是输送线。
- 内圆角和深凹槽反复出现死角。 直线式抛头是斜向抛射的,深腔体开口一旦背对射流,任何速度都够不着。放慢工件转速,或者在长批次循环中间安排一次人工翻面,效果比换更快的抛丸轮好得多。
还有一种失效值得单独点名,因为它很容易被误诊:自转整个停下来。摩擦轮和传动滚轮会磨损、张紧力下降,吊钩经过自转区时压根没转。这一点看上去完全不像输送线的故障,而现场通常的反应是把链速降下来——循环时间变长了,问题一点没解决。
有一件事值得在吊钩线报价之前就定下来。供应商愿意在纸面上承诺的速度区间,比一个谁也跑不出来的峰值数字值钱得多。要问清楚有效抛射长度和可用速度区间,然后拿你产品里最慢的那件工件去校核。要问在允许的最低速度下吊钩能转多少圈,而不是满速时能转多少圈。要问吊钩吊着重心不平衡的工件时自转会怎样,以及驱动在最重的吊篮工件下转矩是否够用。
关于吊钩输送性能,绝大部分争议都源于有人把速度当成搬运参数。它不是。速度决定暴露时间,暴露时间决定冲击次数,而当客户写下 Sa2.5 的时候,他真正买的就是这个冲击次数。