Q69
辊道通过式抛丸机
钢板、型材与钢结构件
查看设备
首页 / 产品设备 / 方管与型材滚筒输送抛丸机
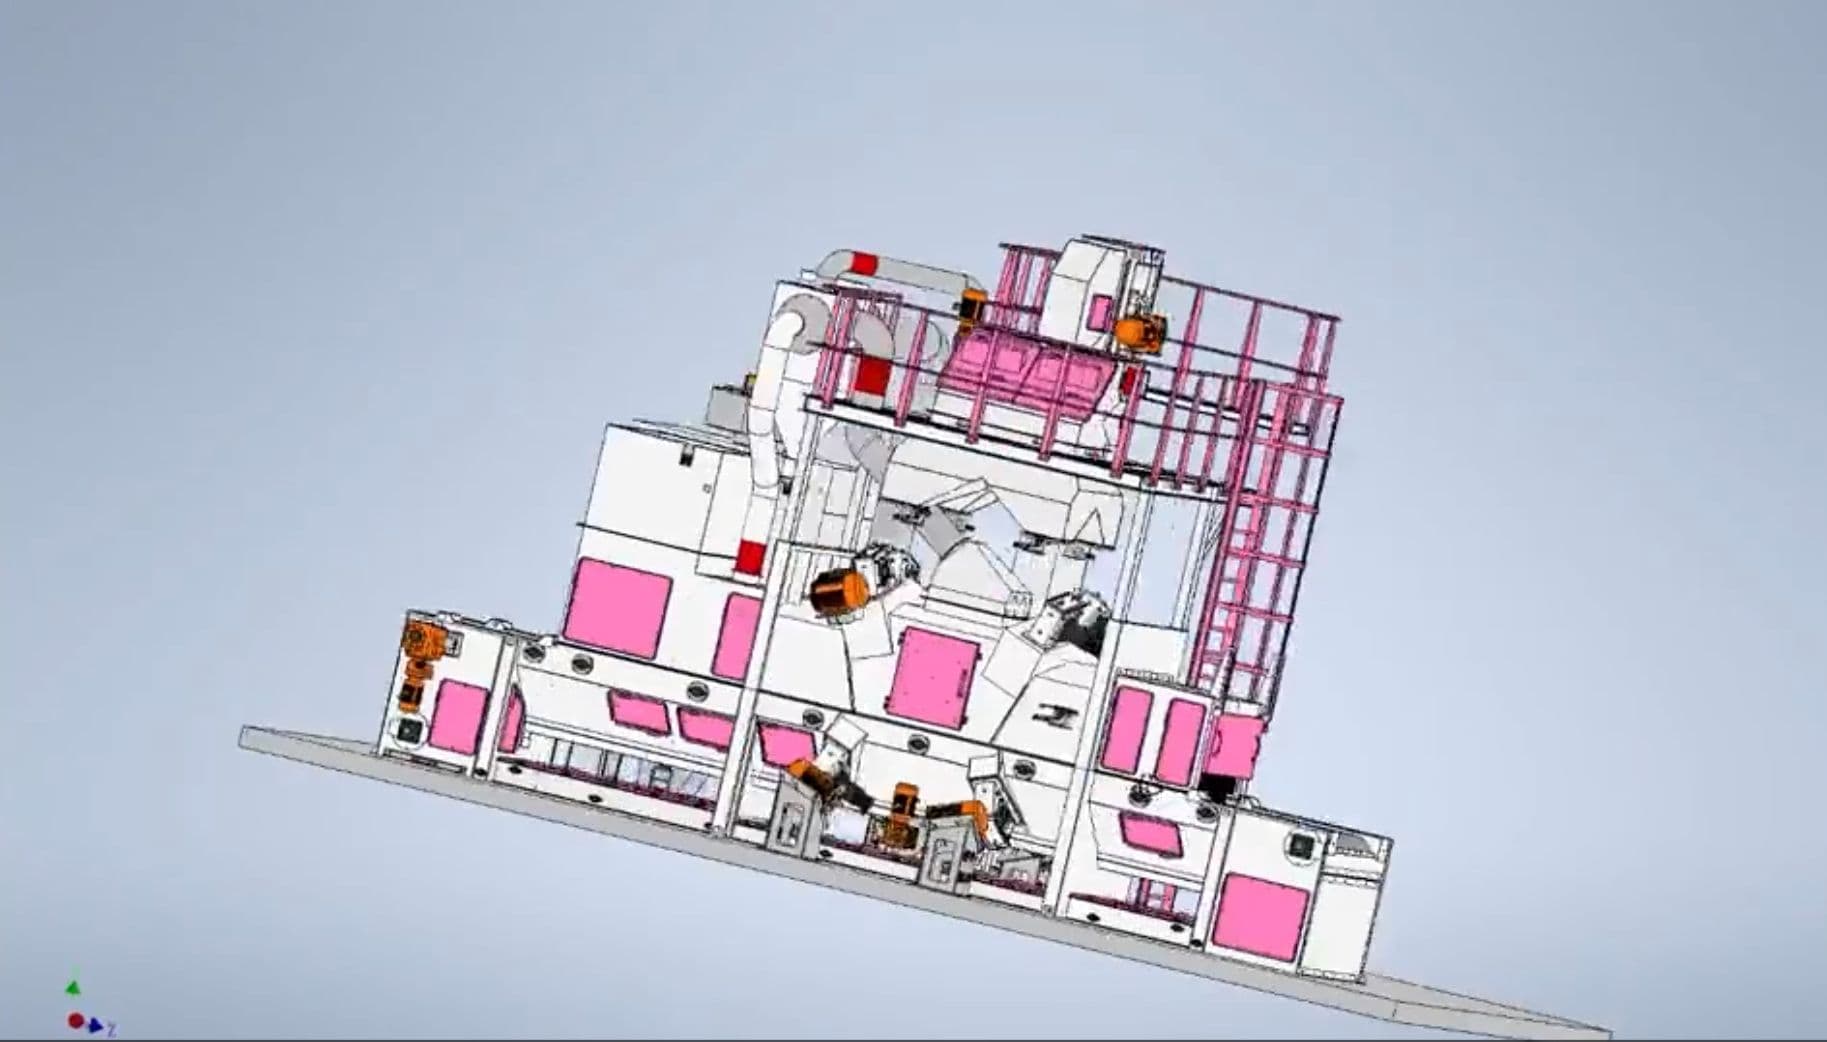
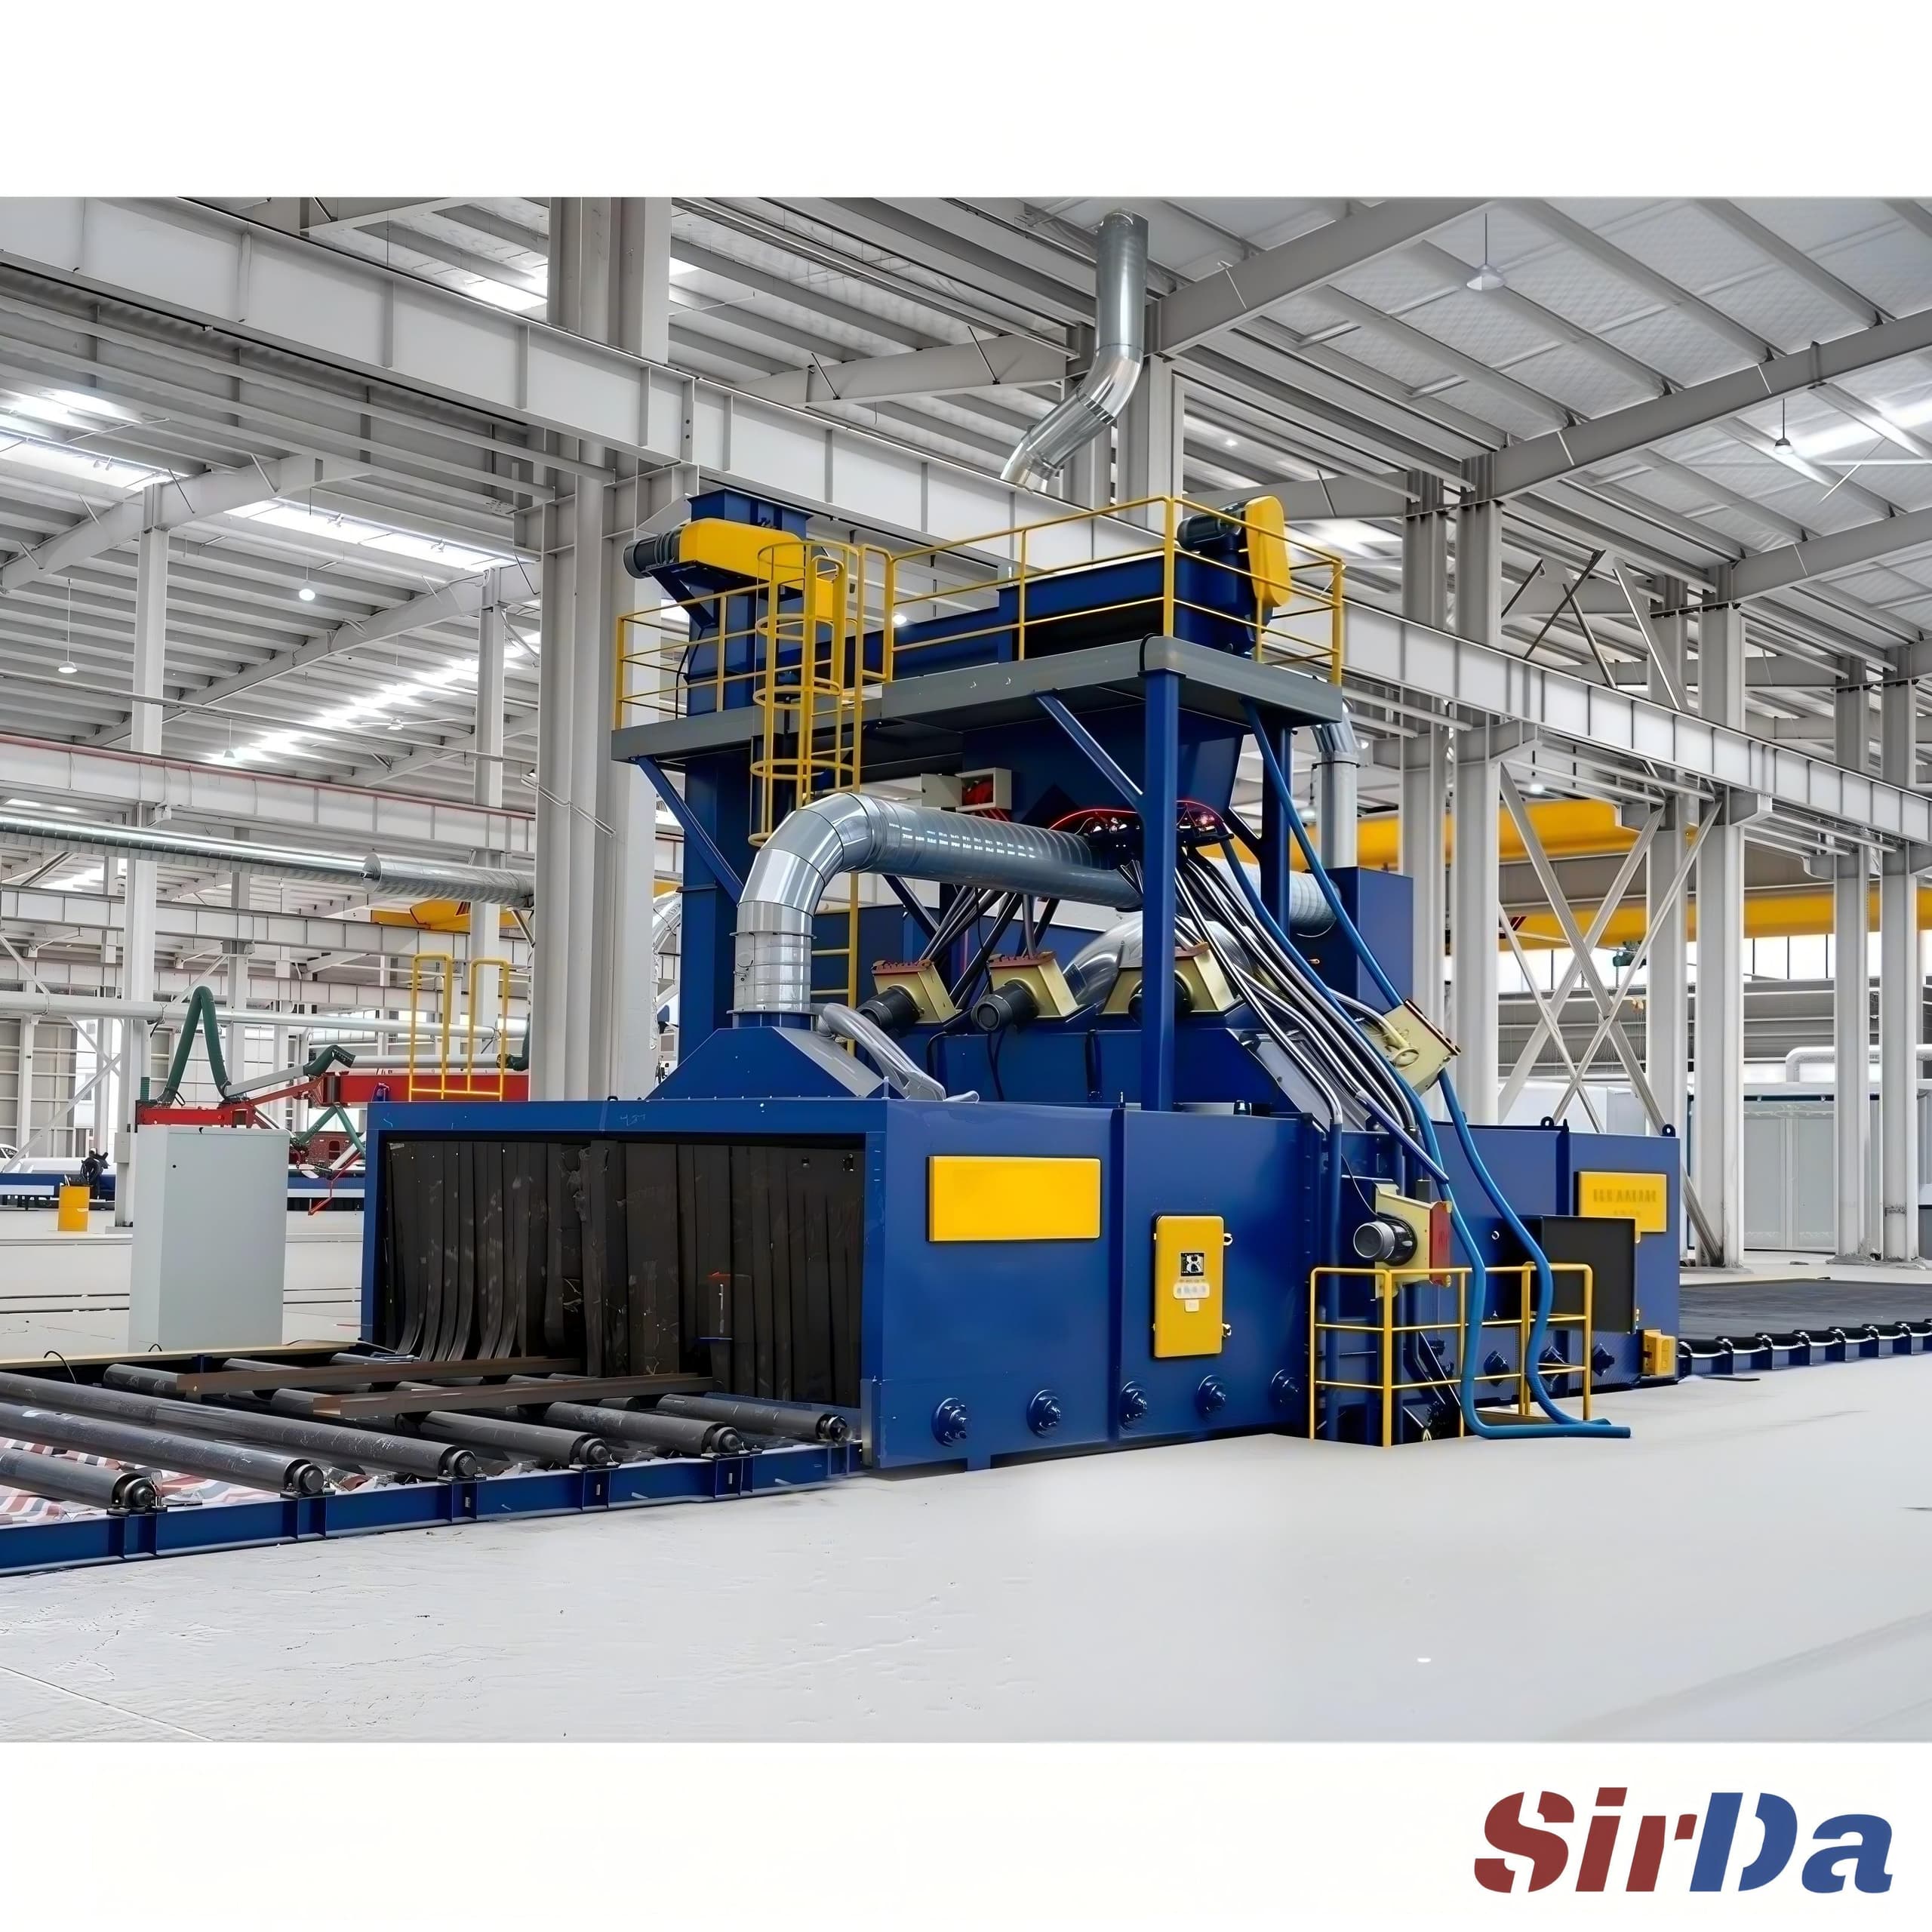
方管与矩形型材滚筒输送抛丸机:工件由驱动辊承载通过抛丸区,辊间摩擦让工件绕自身轴线转动,四个面与四条棱角得到同一标准的清理,焊渣在同一趟内被击碎,不必再人工翻面返工。
查看产品详情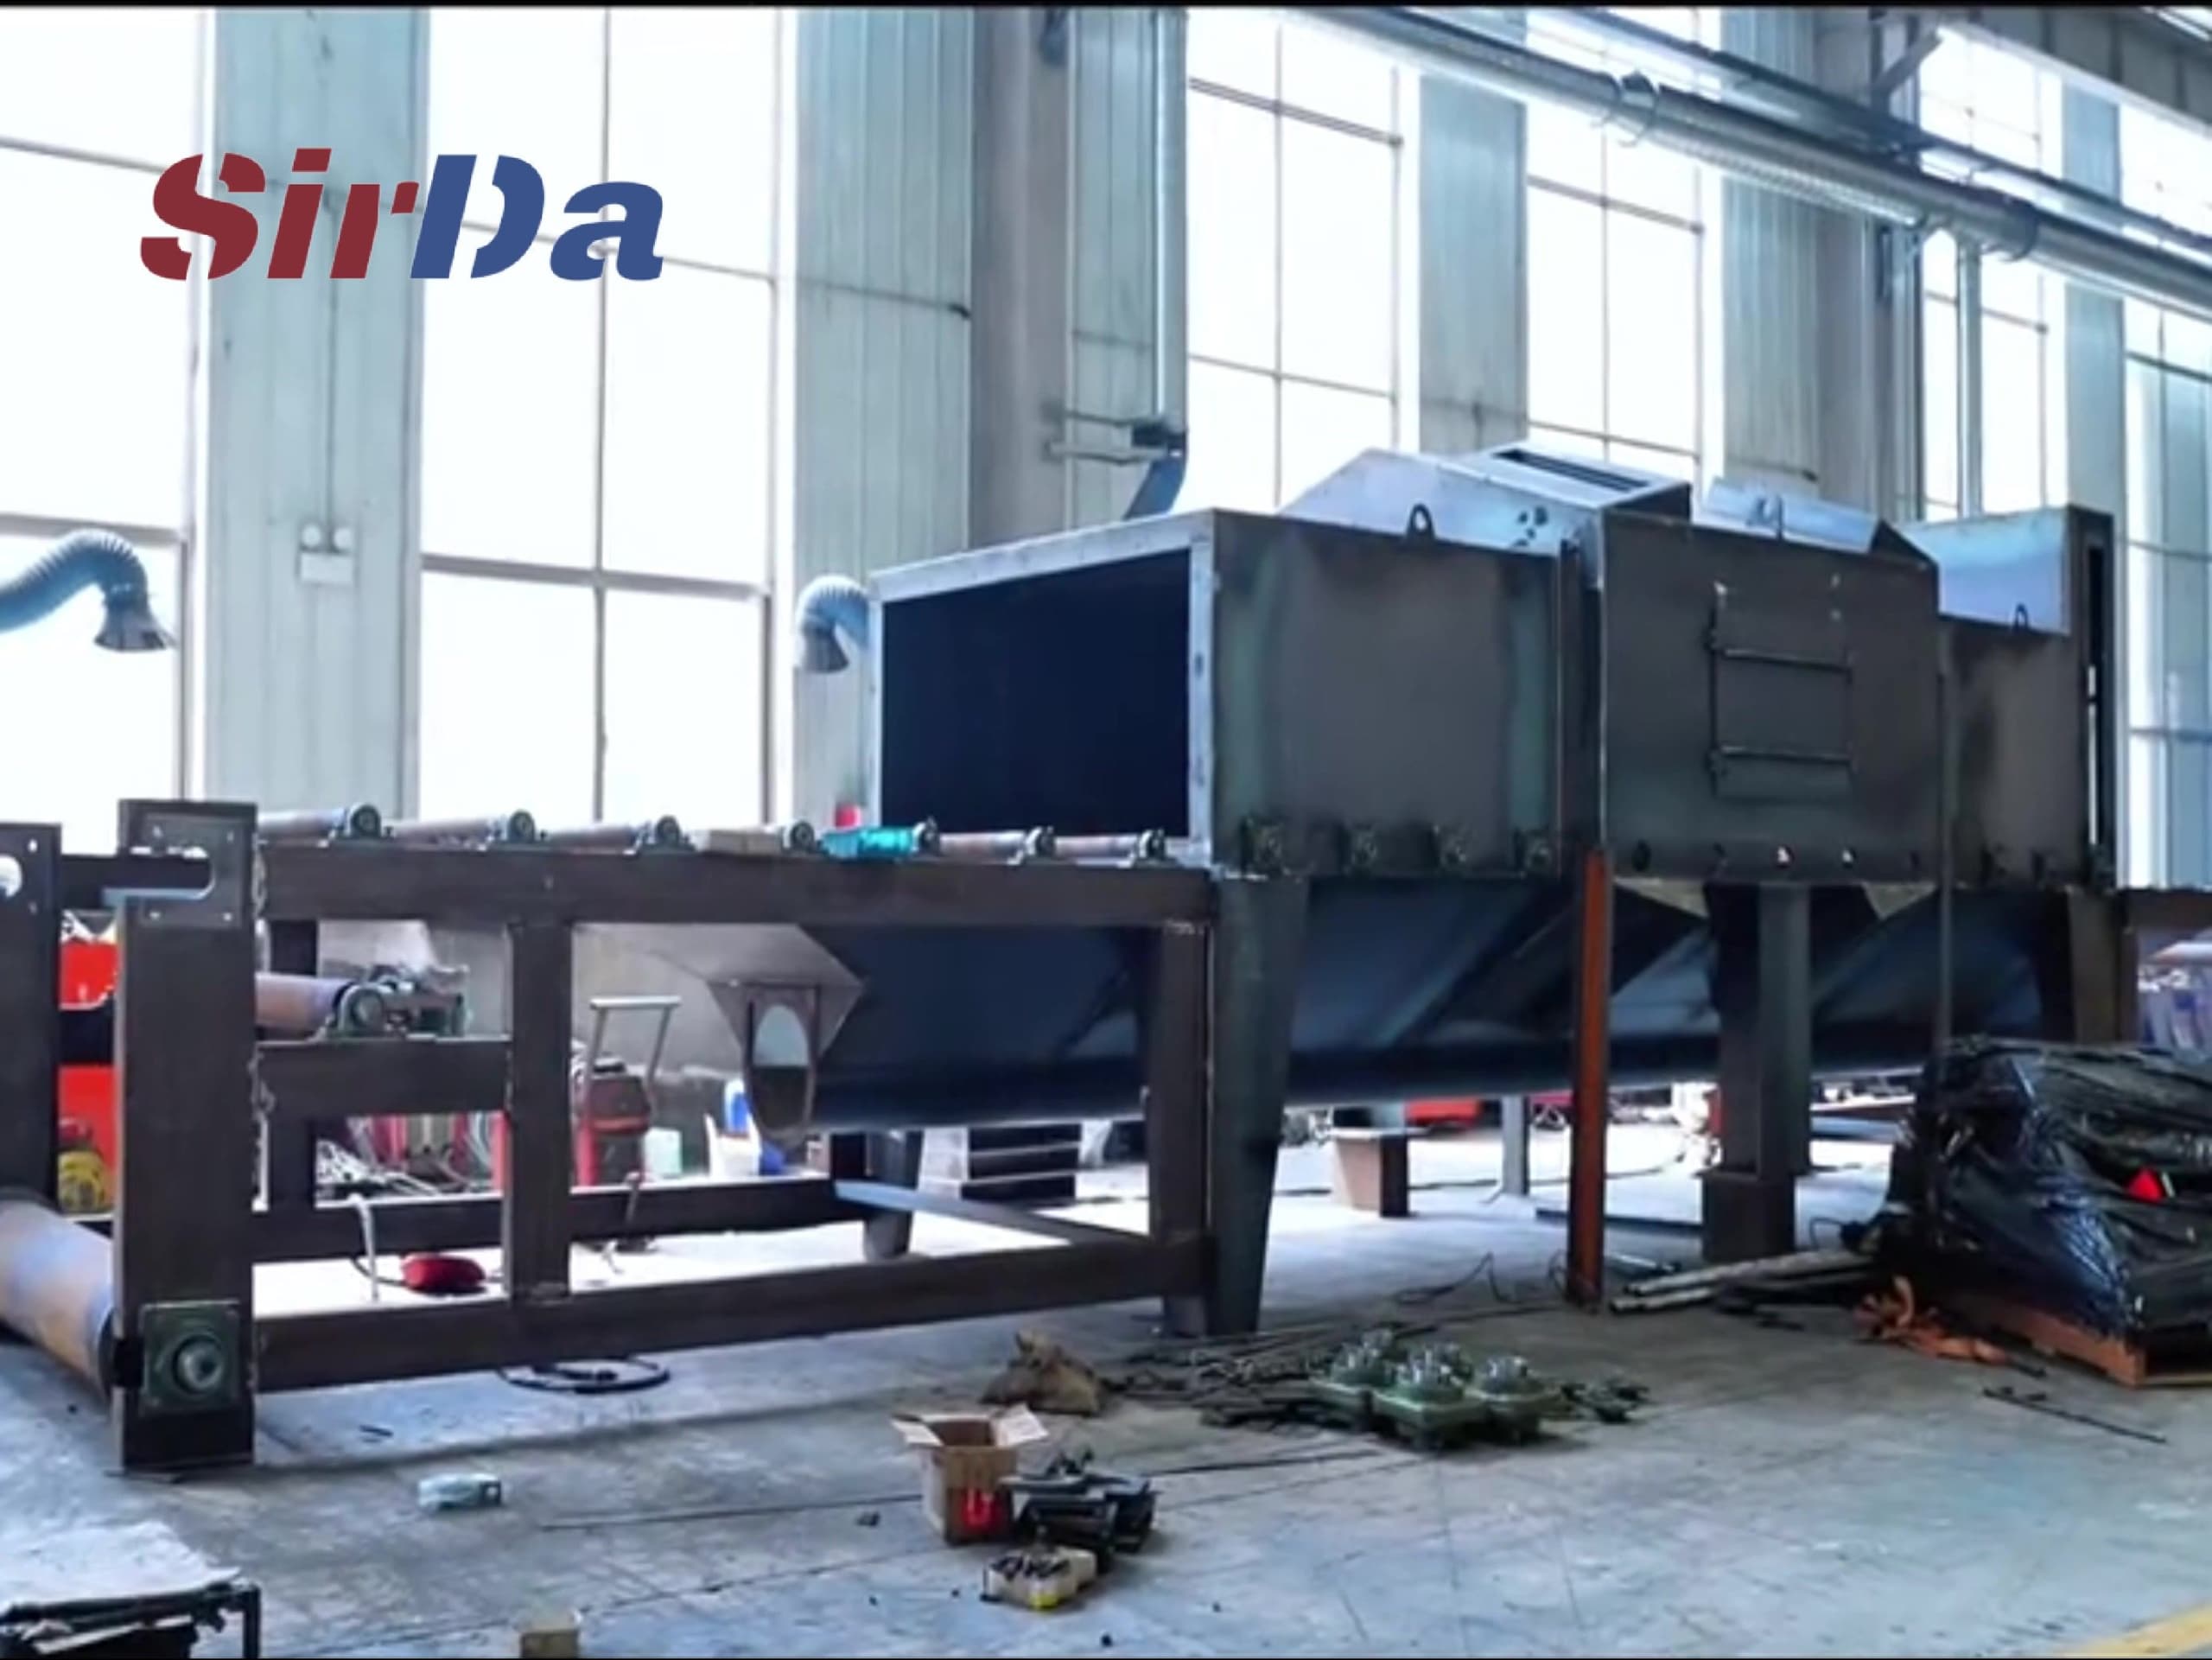
结构型材进入抛丸线时,表面附着的是两种性质完全不同的东西。第一种是轧制氧化皮:热轧留下的氧化层,酥松、附着不牢,本就该掉下来。第二种是焊渣与飞溅:焊缝里流出的熔渣和重新熔化的金属,已经玻璃化,常常与母材熔在一起,在表面高高凸起成一道硬熔道。
用同一个参数处理这两者,必然是两边都不讨好。力度大到能击碎玻璃化的渣,那股冲击同样会把磨料压进软钢里,在薄壁管材上还会把管壁打凹。力度小到能护住管壁,焊渣就会以一道硬棱残留下来,涂装之后从这里起皮——这个缺陷往往在几周之后才暴露,而真正的祸根在现场。
实际后果是:型材产线的选型要围绕焊缝,而不是围绕平面。焊缝在哪、多宽、有没有已经打磨齐平、熔敷金属高出型材多少——这些决定了整根型材能否一次调参解决,还是需要在焊缝区单独定义一次处理。
方管有四个面和四个棱角。放在固定台面上、对着固定抛丸源,流束打到的是上面那个面,而质量真正垮掉的地方是棱角:棱角最难清理,也是加工厂最先发现不合格的位置。解决办法不是给棱角加大压力,而是让工件转起来。
在滚筒输送机上,工件躺在被驱动的辊子上向前输送,同时辊子与工件之间的摩擦让工件绕自身纵轴旋转。工件转起来,四个面和四条棱就依次进入流束,涡轮扫过的轨迹因此绕整个周边重复了一遍,而不是全堆在顶面上。这样一来,输送机就承担双重任务:按受控节拍把工件送过抛丸区,同时设定决定覆盖效果的转速。
覆盖度因此成了三者的关系,而这三者无法各自独立调整:单次通过时涡轮能扫过周边多少、多快把新工件送进这个扫掠区、以及单根工件以多快速度转过自己的圆弧。换一种长度,停留时间就变;换一种壁厚,表面能承受的冲击强度就变。机器的选型标准是:这三者同时满足同一个验收标准。
这台机器适合笔直、规则、可以整周暴露在流束中的型材:方管与矩管、结构管、扁钢与角钢。它解决不了从外部无法触及的封闭内腔,也替代不了为了满足后续加工轮廓而必须进行的焊缝打磨。
薄壁管材上,能击碎焊渣的那股冲击如果不经过评审,同样会在管壁上留下压痕;如果是带涂层或镀锌的产品,所需处理强度也可能低于裸氧化皮的要求。这些都是技术要求层面的决定,不是机器的选装。
机器的具体配置要等实际加工的型材确认之后才定:断面范围、壁厚、最长工件、焊缝几何与熔敷金属的凸出高度、需要去除到什么程度,以及型材在进入下一道工序——涂装、热镀锌或焊接——之前要达到什么状态。这些信息决定输送布局、涡轮布置和磨料选型,应该在设备选型之前敲定,而不是之后。
请提供照片或图纸、材质、最大尺寸和预期产量,以便我们评估合适的配置。
发送项目需求