Cómo elegir el tipo de máquina de granallado
Un método de selección que parte de la geometría de la pieza y de la capacidad, y luego acota entre tambor rotativo, colgante, rodillos o malla.

La mayoría de los errores en la elección de una máquina se cometen antes de que nadie abra un catálogo. Se cometen cuando el comprador parte de un tipo de máquina que ha visto en otra planta e intenta después encajar las piezas en ella. El orden fiable es el inverso: describir las piezas, describir la manutención, calcular la capacidad y solo entonces elegir la familia.
Empezar por la geometría, no por el tonelaje
Cuatro preguntas sobre las piezas eliminan de inmediato la mayor parte de las opciones.
¿Pueden voltearse las piezas sin sufrir daños? Si la respuesta es sí, un tambor rotativo suele ser la forma más económica de procesarlas. Si tienen paredes finas, superficies mecanizadas, roscas o tienden a anidarse, el volteo las dañará o dejará zonas permanentemente sin exponer.
¿Se pueden colgar? Si la pieza dispone de un punto de izado, un alojamiento o una geometría que cuelgue de forma estable, una máquina de tipo colgante expone todas las caras en un solo ciclo.
¿Son largas y regulares? La chapa, los perfiles, el tubo y la barra encajan en un transportador de rodillos porque la propia pieza se convierte en el transportador.
¿Son planas, frágiles o exigen utillaje individual? Una cinta de malla transporta las piezas sin voltearlas y sin necesidad de utillaje dedicado.
Tambor rotativo: la opción por defecto para piezas pequeñas a granel
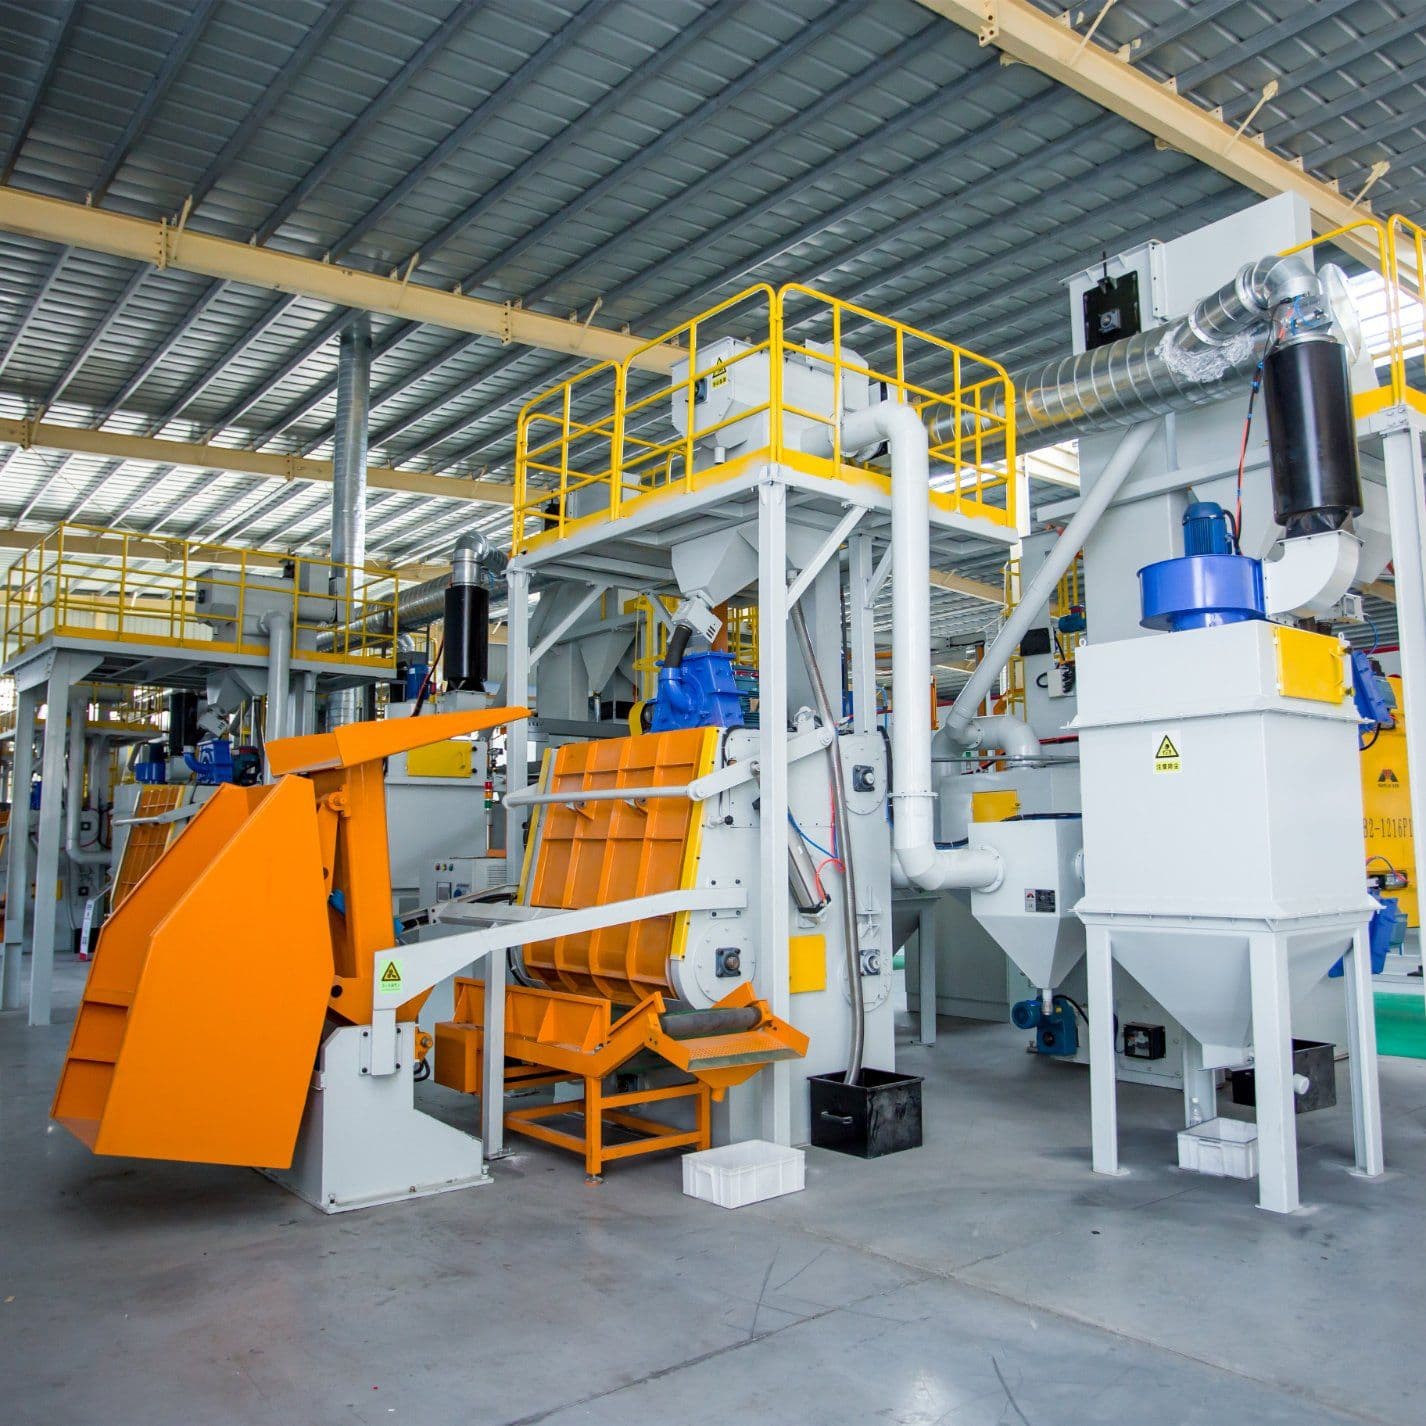
Una máquina de tambor rotativo carga un lote en una cámara con cinta de caucho o de acero, cierra la puerta y hace girar la cinta mientras las turbinas granallan la carga en movimiento. Cada pieza queda expuesta de forma repetida a medida que la carga voltea.
Es eficiente, compacta y tolerante. También es indiscriminada: el proceso no puede proteger un detalle delicado y las piezas que se anidan se protegen unas a otras. Los límites de masa de carga y de tamaño de pieza son restricciones reales, no recomendaciones orientativas.
Encaje típico: fundición, forja, tornillería, estampación y piezas tratadas térmicamente sin superficies mecanizadas críticas.
Desajuste típico: aluminio de pared fina, roscas de precisión, piezas que se enredan y lotes mezclados con tamaños muy dispares.
Tipo colgante: una pieza, todas las caras
Una máquina de tipo colgante cuelga la pieza de un gancho en el interior de la cabina. El gancho puede girar, las turbinas se distribuyen alrededor de la cámara y la pieza recibe granallado desde varias direcciones en un único ciclo.
Es la elección cuando la pieza es demasiado grande para voltearla, demasiado valiosa para arriesgarla o tiene elementos que no deben recibir el impacto de otras piezas. También es la familia más flexible para talleres de mecanizado por encargo, porque una misma máquina admite una amplia gama de geometrías siempre que puedan colgarse y quepan en la cámara.
La restricción es la manutención. Cada pieza necesita un punto de izado y un puente grúa o polipasto, y el tiempo de ciclo incluye carga y descarga. Con volúmenes altos de piezas pequeñas, ese coste de manutención domina el balance.
Transportador de rodillos: la pieza es el transportador
Una máquina de transportador de rodillos hace pasar chapa, perfiles, tubo o longitudes fabricadas sobre rodillos motorizados a través de una cabina de granallado. Las turbinas situadas por encima y por debajo tratan la cara superior y la inferior en una sola pasada.
La capacidad escala con la velocidad de línea y con la anchura, y el proceso es continuo en lugar de por lotes. Eso la convierte en la opción natural para acero estructural, procesado de chapa y fabricación integrada en línea.
Las restricciones son la geometría y la manutención. Las piezas deben ser lo bastante largas y rígidas para salvar los rodillos, y deben alimentarse y recibirse en línea. Las piezas cortas o irregulares caen entre rodillos o se atascan.
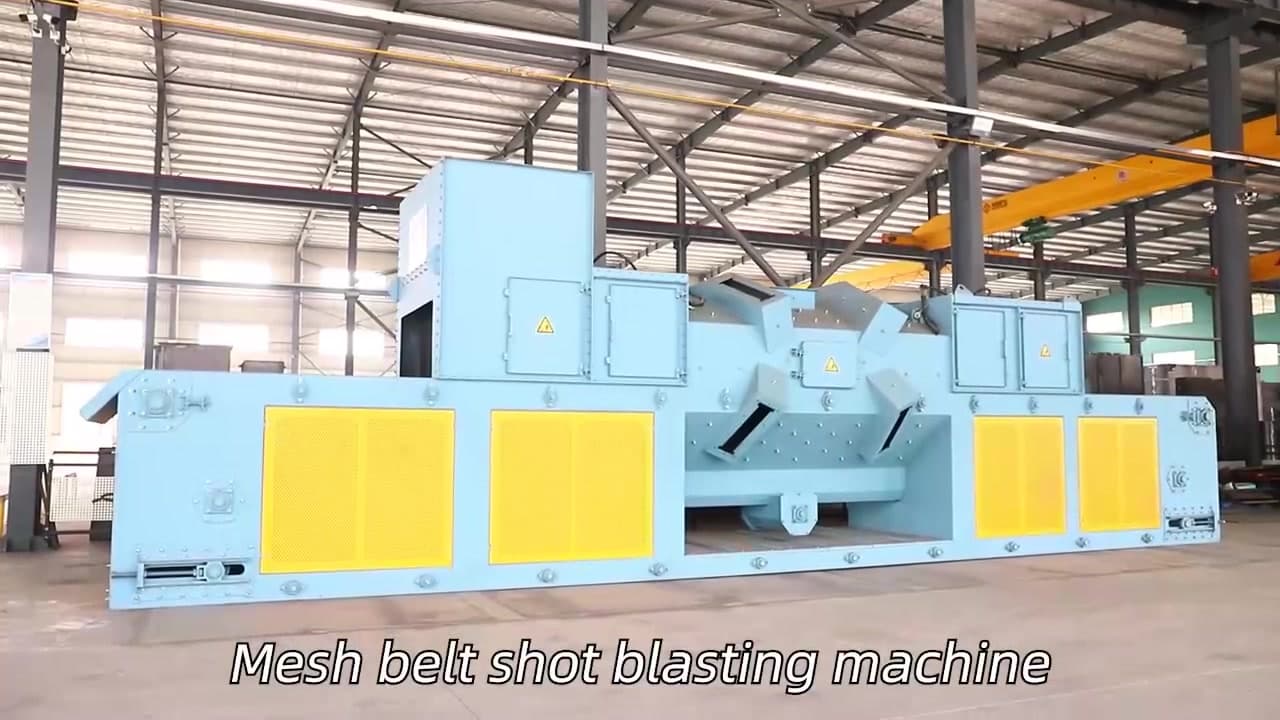
Cinta de malla: continuo, suave, con utillaje
Una máquina de cinta de malla transporta las piezas sobre una cinta de malla metálica a través de la zona de granallado. Las piezas se apoyan en la cinta en lugar de voltear, por lo que pueden ser pequeñas, planas o delicadas, y pueden posicionarse de forma deliberada.
Se sitúa entre el tambor rotativo y el transportador de rodillos: continua como una línea de rodillos, pero capaz de transportar piezas pequeñas y no rígidas. La capacidad depende de la anchura de cinta, de la velocidad de cinta y de la densidad de carga.
La restricción es el sombreado. Las piezas apoyadas planas sobre la malla tienen una cara de contacto que el granallado no alcanza, y las piezas altas pueden tapar a las que van detrás.
Aritmética de la capacidad antes del tamaño de máquina
Capacidad no es lo mismo que potencia de granallado. La cifra que importa es piezas por hora con la limpieza y el perfil especificados, incluida la manutención.
Estímese como carga por ciclo dividida entre el tiempo total de ciclo, donde ese tiempo total incluye carga, granallado, descarga y cualquier inspección. Los compradores comparan de forma sistemática tiempos de granallado y olvidan que una máquina colgante puede dedicar tanto tiempo a la manutención como al propio granallado.
En máquinas continuas, la capacidad es la velocidad de cinta o de rodillos multiplicada por la densidad de carga, con un factor de reducción por huecos y separación entre piezas. Una línea que parece rápida sobre el papel suele funcionar a la mitad de su régimen nominal porque las piezas se cargan con holguras generosas.
Servicios auxiliares, huella y polvo
La familia de máquina determina el conjunto de servicios requeridos. Los tambores rotativos y las máquinas colgantes son unidades por lotes con una demanda de extracción moderada en relación con su volumen de cámara. Las líneas continuas de rodillos y de malla necesitan una extracción dimensionada para toda la longitud de la cabina y para funcionamiento continuo, y su carga de polvo es más estable.
La huella suele ser el factor decisivo en una planta ya existente. Una línea de rodillos necesita longitud en ambos sentidos para la entrada y la salida; una máquina colgante necesita altura y acceso de grúa; un tambor rotativo necesita superficie de suelo para manipular la carga y reponer granalla.
Cuando una sola máquina no cubre la gama
Las gamas de producto mixtas suelen requerir dos máquinas en lugar de un único compromiso. Un tambor rotativo para piezas pequeñas a granel más una máquina colgante para piezas grandes o delicadas suele resultar más económico que una sola máquina flexible sobredimensionada, y cada una trabaja en su punto óptimo.
La excepción es una planta con una gama de producto realmente estrecha, donde una sola máquina bien ajustada supera a dos de uso general tanto en huella como en coste de operación.
Ruido, polvo y entorno del operador
La familia de máquina cambia el entorno de trabajo tanto como el proceso. Un tambor rotativo y una máquina colgante son cabinas cerradas con aberturas relativamente pequeñas, de modo que la parte ruidosa y pulverulenta del ciclo ocurre tras acero y puertas enclavadas. Una línea de rodillos o de malla tiene aberturas de entrada y salida abiertas que funcionan de forma continua, por lo que la extracción debe captar el polvo en ambos extremos y la zona circundante necesita protección.
El ruido sigue el mismo patrón. Las turbinas son una fuente constante, pero el ruido dominante en una línea continua suele proceder de las piezas que repiquetean sobre los rodillos o la malla y del propio sistema de extracción. Ese ruido está presente durante todo el turno en lugar de limitarse a un ciclo por lotes.
Conviene tratar estos aspectos como criterios de selección y no como añadidos de última hora. Una máquina que no puede instalarse sin rehacer la red de conductos de extracción, o que eleva el nivel de ruido por encima del límite de planta en la posición del operador, no es adecuada con independencia de su capacidad.
Probar antes de decidir
Solicítese una prueba con las piezas reales, no con una muestra de demostración. La prueba debe medir limpieza, perfil, tiempo de ciclo y daño en las piezas, y debe realizarse con los ajustes que se usarán en producción y no a máxima potencia.
Conviene llevar piezas que representen el extremo difícil de la gama, incluidas las que se cree que se anidarán, se protegerán entre sí o se atascarán. Una máquina que resuelve bien el 80 % fácil y falla en el 20 % difícil no resolverá el problema para el que se compró.
Si se está reduciendo la lista de opciones, envíense planos de pieza, material, limpieza requerida y volumen horario a través del formulario de contacto. Indicaremos qué familia encaja y dónde está la restricción real, incluido el caso en que ninguna máquina cubra toda la gama.
Preguntas frecuentes
¿Qué tipo de máquina es mejor para piezas de fundición pequeñas?
Normalmente un tambor rotativo, siempre que las piezas puedan voltearse sin dañarse y no se aniden. Ofrece exposición repetida con un coste bajo por pieza. Las piezas delicadas o que se anidan se procesan mejor en cinta de malla o en utillaje.
¿Puede una máquina colgante procesar piezas pequeñas a granel?
Puede, pero la manutención domina. Salvo que las piezas se carguen por múltiplos en utillaje, el tiempo de grúa por pieza hace que la máquina colgante no sea rentable frente a un tambor rotativo o una cinta de malla.
¿Qué longitud de pieza necesita un transportador de rodillos?
Las piezas deben salvar el paso entre rodillos de forma fiable y mantenerse estables en línea. Las piezas cortas o irregulares pueden caer entre rodillos o girar. La longitud mínima utilizable depende de la separación entre rodillos y de la rigidez de la pieza.
¿Cómo se calcula una capacidad realista?
Divídase la carga por ciclo entre el tiempo total de ciclo, incluidos carga, granallado y descarga, o multiplíquese la velocidad de línea por la densidad de carga en máquinas continuas. Aplíquese una reducción por huecos, separación entre piezas e inspección.
¿Es mejor una máquina flexible que dos dedicadas?
Solo para una gama de producto estrecha. Para una gama amplia, dos máquinas dedicadas suelen superar a un único compromiso en huella, tiempo de ciclo y coste de operación, y cada una puede ajustarse de forma óptima.
¿Debe hacerse la prueba con piezas propias?
Siempre. Las muestras de demostración se eligen para quedar bien. Pruébense las piezas difíciles con ajustes de producción y midiendo limpieza, perfil, tiempo de ciclo y daños, no solo el aspecto.