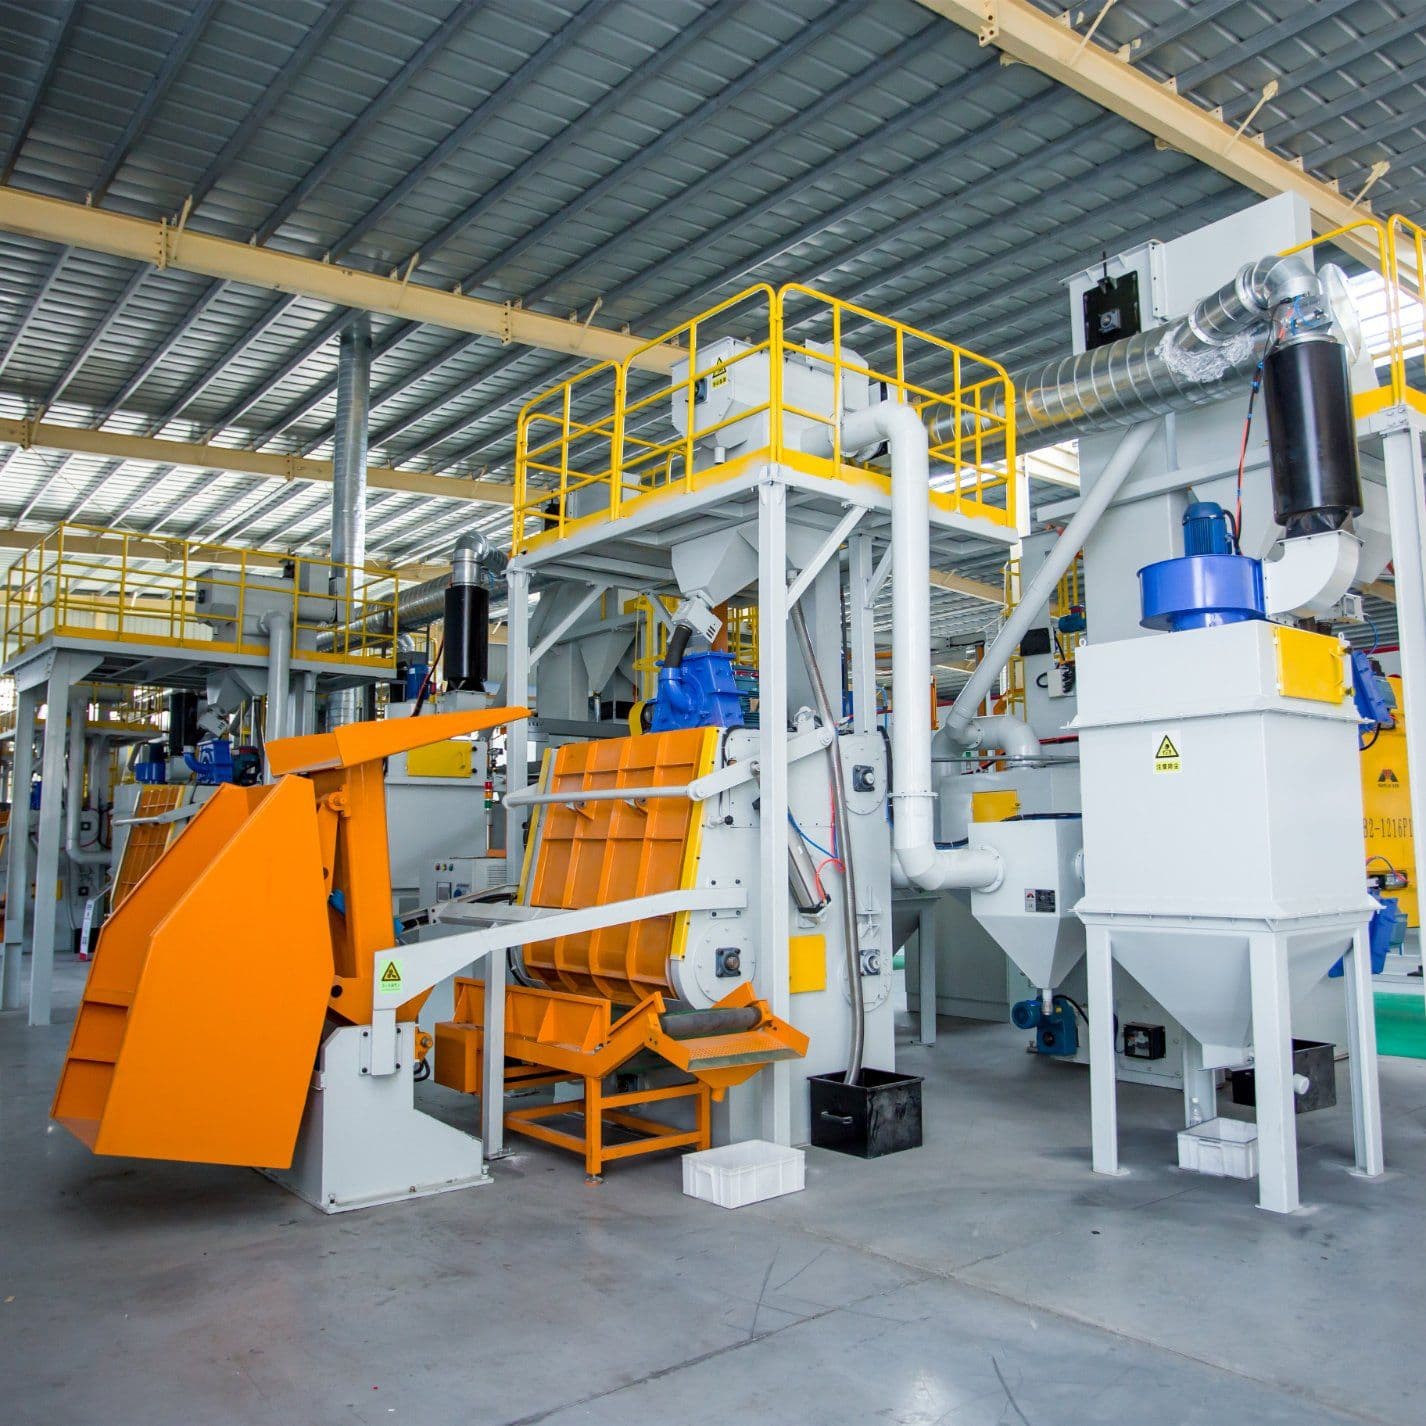
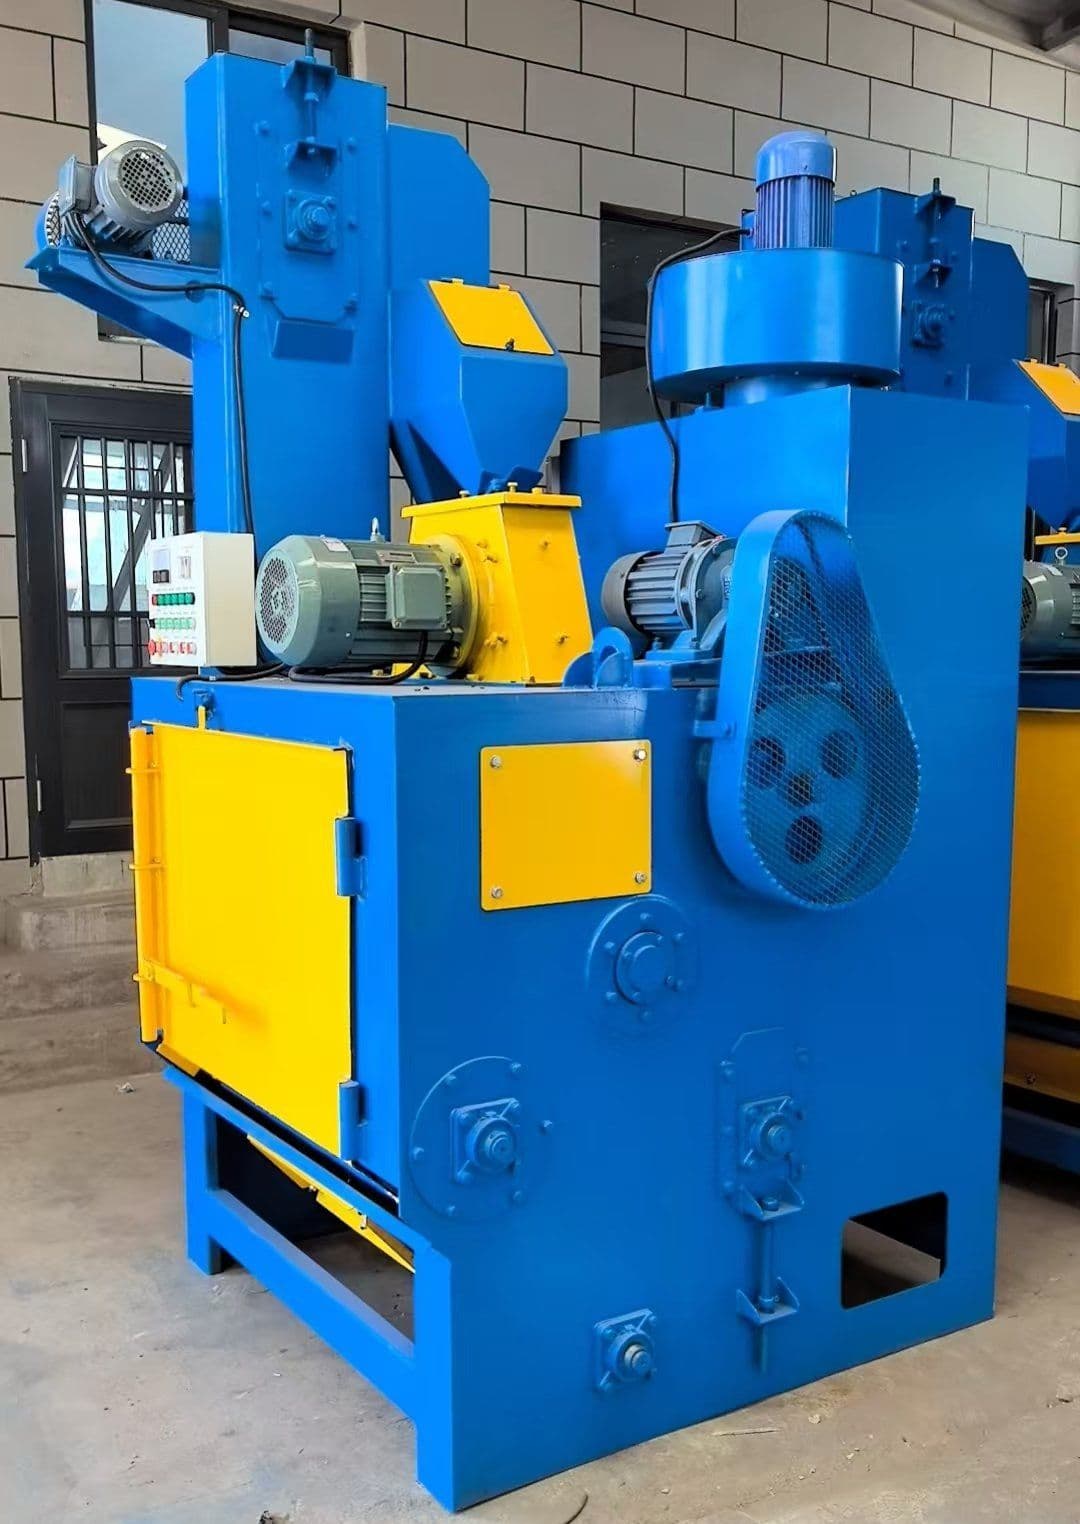
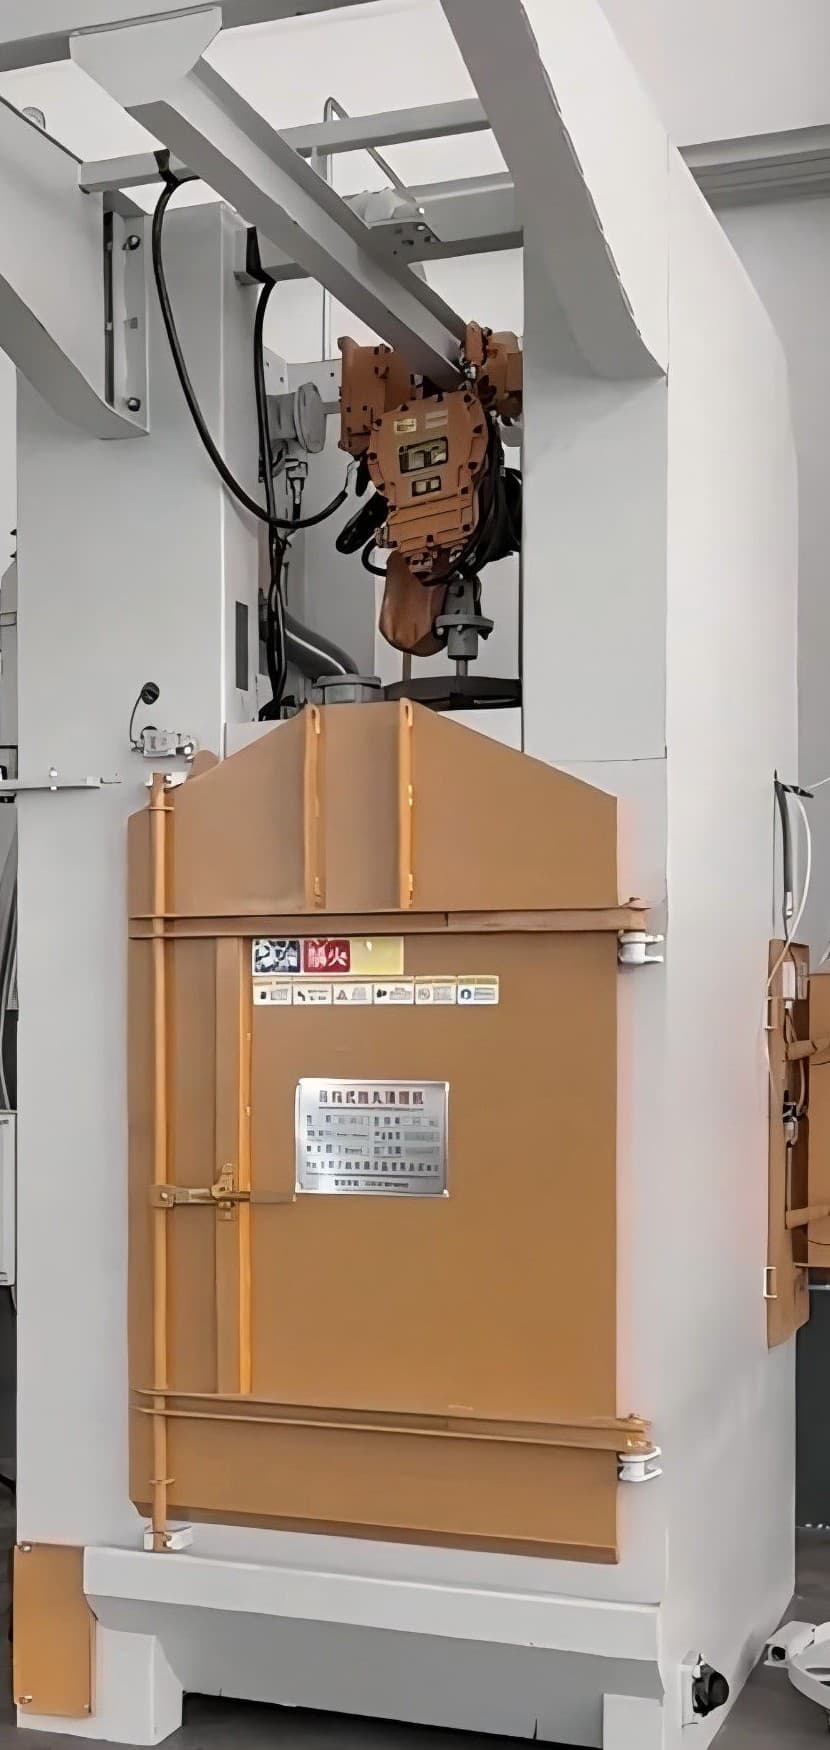
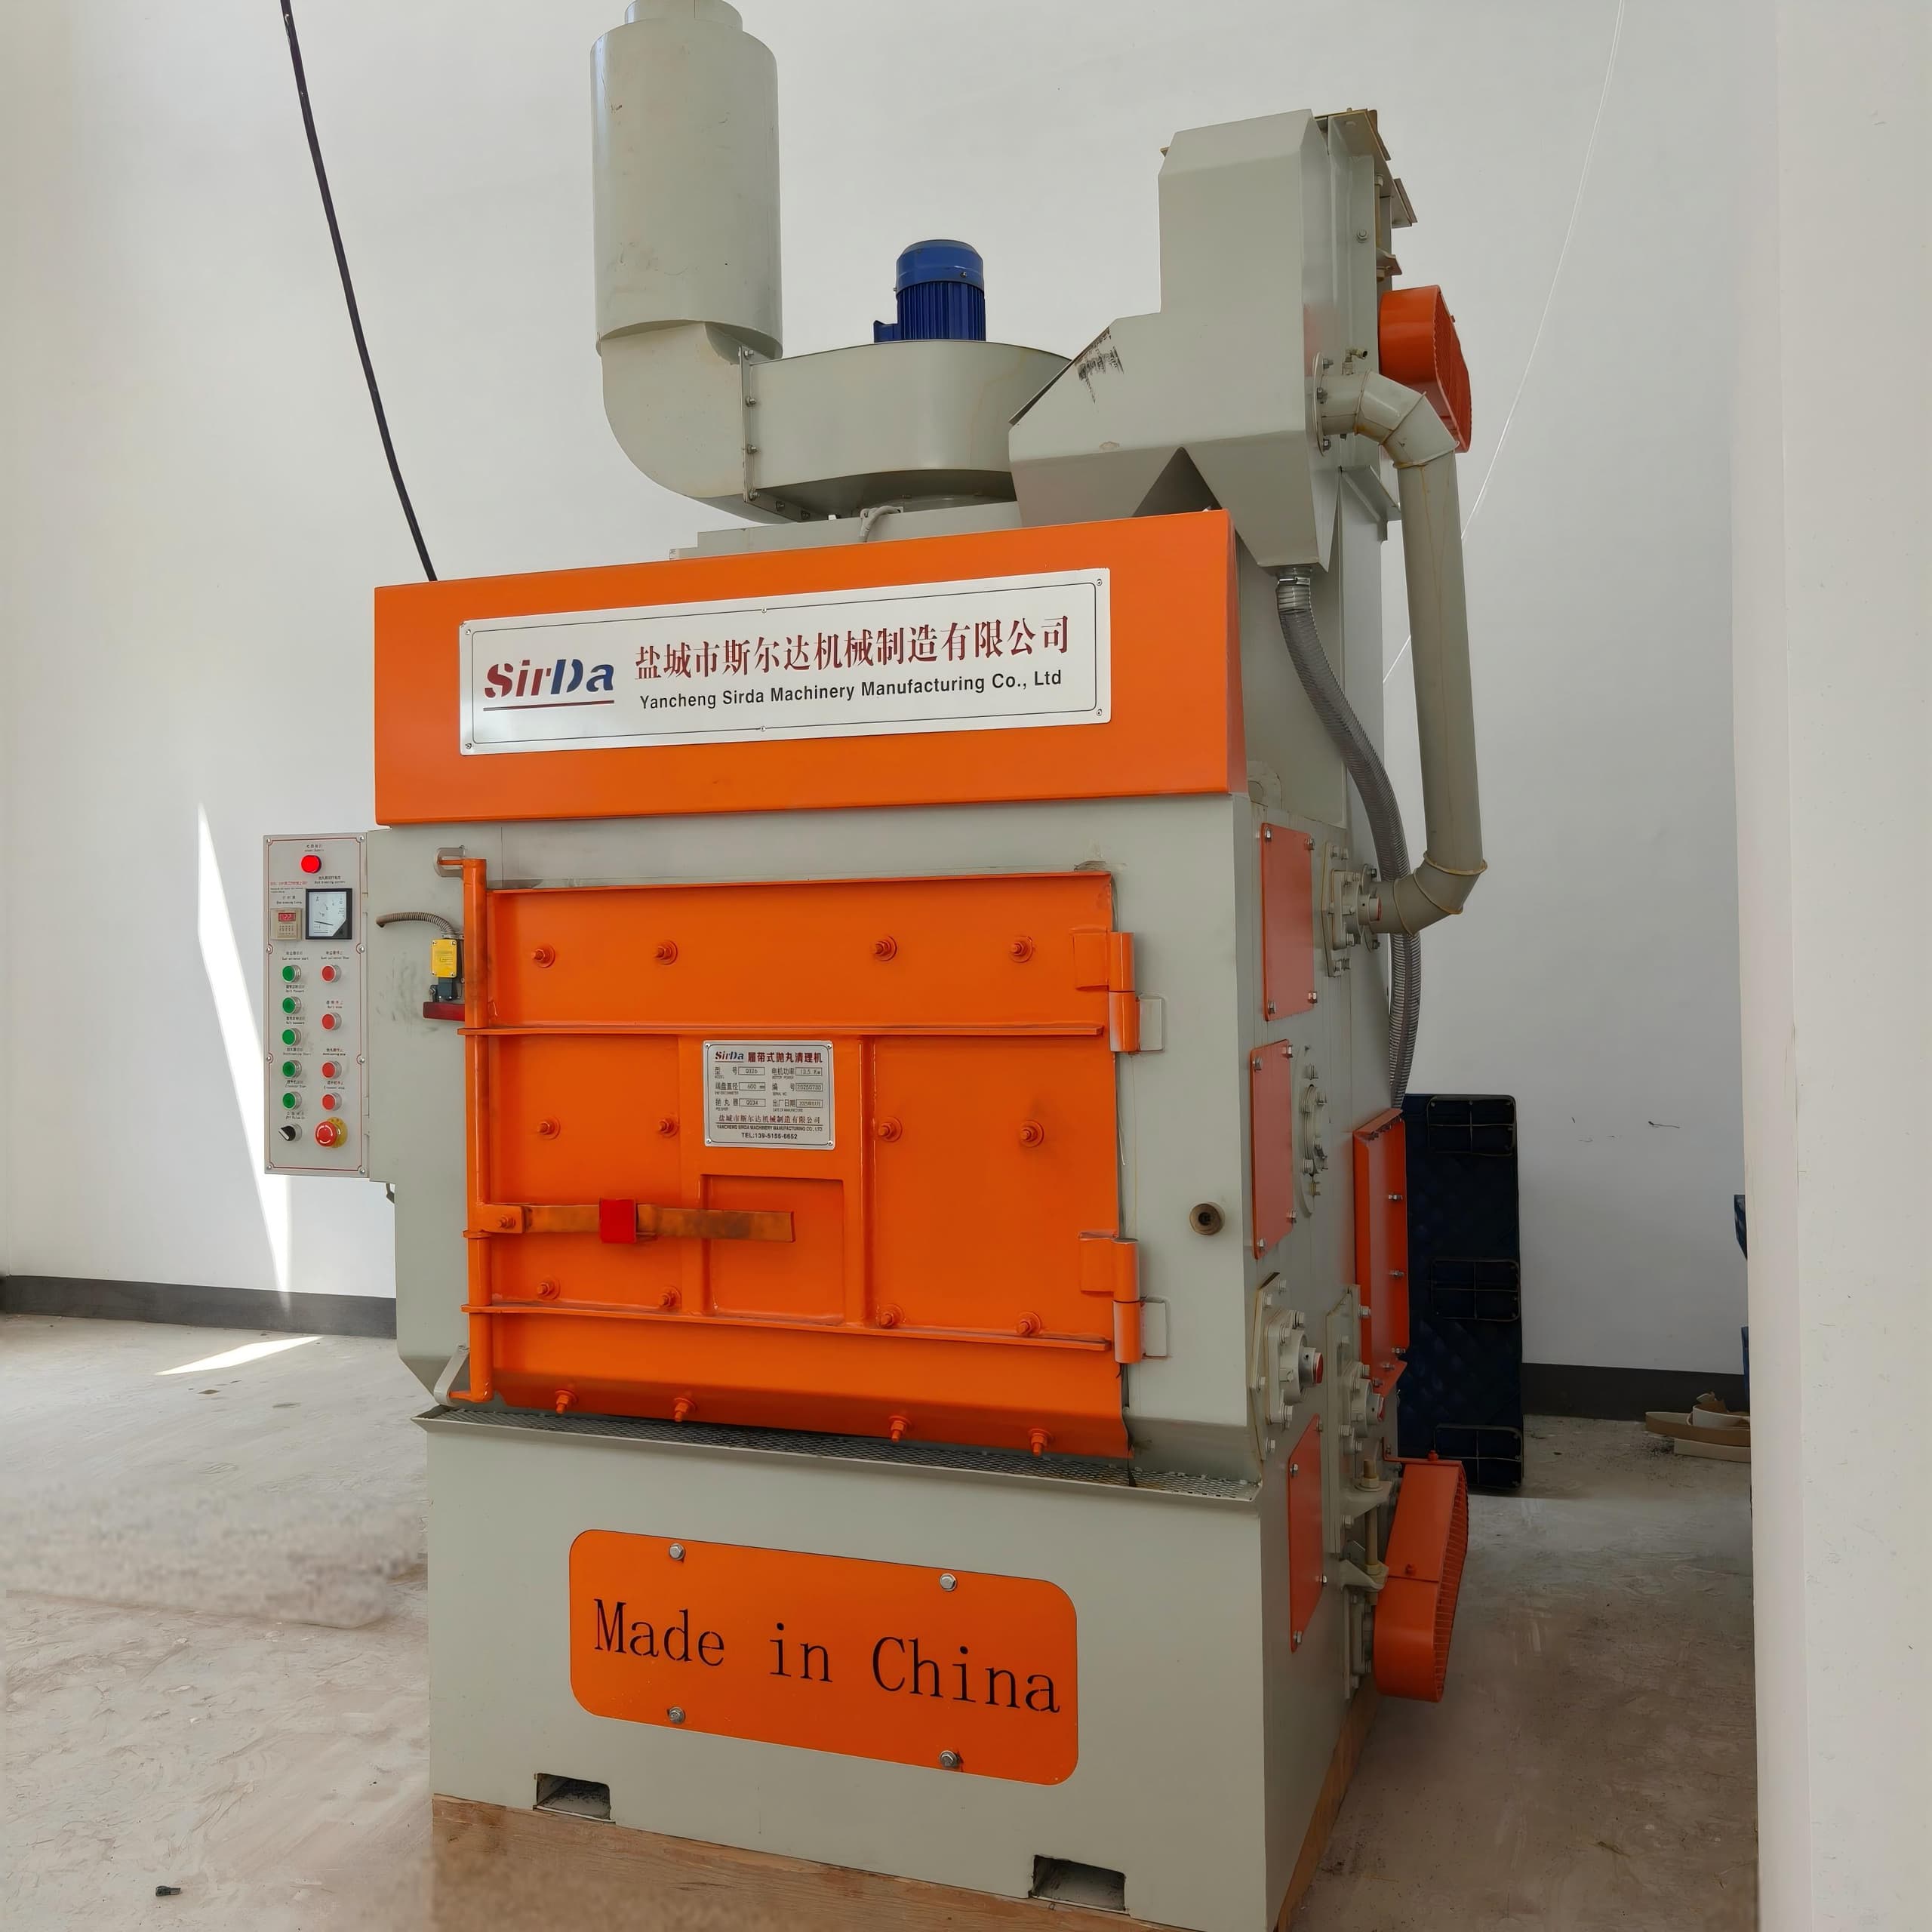
Desbarbado en lote de piezas pequeñas de precisión
Quitar rebabas a mano en miles de piezas pequeñas desperdicia margen y varía según el operario. El granallado por lotes hace el desbarbado controlable — si casas el abrasivo, dimensionas el lote y evacúas el polvo.

Por qué el desbarbado en lote pertenece a la máquina de tambor
Eliminar a mano las rebabas de miles de pequeñas piezas mecanizadas es el tipo de trabajo que silenciosamente devora el margen del taller. Cada arista que necesita un golpe de lima, multiplicado por un volumen anual de seis cifras, suma un tiempo de mano de obra considerable; y el trabajo manual es por definición inconsistente — un operario deja un radio, el siguiente deja una pluma. El granallado por lotes colapsa esa variable en un proceso controlado y repetible: cargas las piezas, cierras la puerta, y las turbinas aplican lo mismo a cada pieza del lote. El coste es que dejas de controlar cada pieza individualmente y empiezas a controlar el proceso: abrasivo, tiempo y reglajes de máquina. Bien hechos, el granallado por lotes supera al trabajo manual en coste, consistencia y cadencia a la vez.
Selección del abrasivo: casa el medio con la pieza
El mayor error en el desbarbado en lote es tratar el abrasivo como una mercancía. Para piezas pequeñas y detalladas — engranajes de precisión, fijaciones, soportes estampados — quieres un abrasivo fino y redondo que llegue a la geometría sin mellarla. La granalla de acero en rango S170 a S330 (unos 0,45 a 0,84 mm) es la caballera de tiro para piezas férreas: esférica, de larga vida, y lo bastante suave para desbarbar sin deformar la pieza fuera de tolerancia. Para inoxidable, aluminio, latón o piezas chapadas, cambia a granalla inoxidable o de vidrio para no incrustar una contaminación férrea que luego oxide o arruine un recubrimiento.
- Granalla de acero S170 a S330 (0,45 a 0,84 mm) — desbarbado férreo general; el perfil esférico mantiene el redondeo de aristas predecible.
- Granalla inoxidable 0,1 a 0,3 mm — piezas de precisión minúsculas, muelles, y todo lo que deba permanecer libre de hierro.
- Perla de vidrio 100 a 200 µm — superficies de aluminio cosméticas donde se quiere un mate uniforme, no eliminar material.
- Abrativo cerámico (B20 a B60) — más duro que el vidrio, para aleaciones más resistentes que aún no toleran el acero.
- Evita hilo cortado o granalla angular en piezas delicadas — la acción de corte angular que quita la calamina también desgarrará un borde fino.
Una regla útil: elige el abrasivo más pequeño que aún elimine la rebaba en el ciclo disponible. Abrasivo más pequeño significa más tiempo de exposición y una banda de control más estrecha; más grande elimina material más rápido pero ensancha la tolerancia.
Cálculo del tiempo de ciclo: dimensiona el lote, no el catálogo
Las cifras de capacidad de catálogo son donde la mayoría de compradores sobredimensiona la turbina y subdimensiona el colector de polvo. Retrocede desde tus piezas reales. Un lote de 100 kg de piezas tipo disipador de 0,5 kg se limpia típicamente en 6 a 10 minutos; los mismos 100 kg de soportes de 5 kg necesitan 12 a 20 minutos porque las piezas grandes se sombrean entre sí y requieren más vueltas de exposición. La cadencia es simplemente:
piezas por hora ≈ (capacidad del lote ÷ tiempo de ciclo) × utilización
Así, un lote de 100 kg a un ciclo de 7 minutos rinde unas 8 a 12 toneladas por turno; empuja el ciclo a 15 minutos y la misma máquina cae a 3 a 4 toneladas. Las turbinas de una línea de tambor desarrollan 7,5 a 22 kW cada una, y la velocidad de giro importa: aleaciones delicadas a 5 a 8 r/min, acero robusto a 10 a 15 r/min. Demasiado agresiva en piezas ligeras, la turbina crea picaduras; demasiado suave en piezas pesadas, la arena queda en las cavidades. Un control por PLC de la velocidad de turbina permite cambiar la intensidad por lote desde el panel sin parar la línea.
Captación de polvo: el polvo fino es la carga real
El desbarbado en lote genera mucho más polvo fino del que sugieren las virutas visibles, y esa carga fina es lo que mata a un colector barato. La regla operativa es 4 000 a 6 000 m³/h de caudal de aire por turbina, con un ventilador de tiro de 5,5 a 11 kW. Subdimensionado, cambias filtros cada 3 a 6 meses en lugar de 12 a 15, mientras la vida del abrasivo cae. Usa cartuchos nanofibra calificados MERV 15 o mejor — capturan 85 % de las partículas a 0,3 a 1 µm y aguantan los pulsos de aire inverso repetidos — y pon un preseparador ciclónico delante para quitar la fracción pesada antes de que llegue al medio.
Si alguna pieza es de aluminio, magnesio, titanio o circonio, la NFPA 484 trata el polvo como reactivo y combustible. Eso implica un colector dedicado instalado fuera del edificio, alivio de explosión según NFPA 68, válvulas de aislamiento según NFPA 69, puesta a tierra según NFPA 77, y nunca mezclar polvos reactivos en una misma tolva. Omitirlo te hace fallar las pruebas de chimenea dentro del primer año.
Modos de fallo habituales
- Sobreexposición (sobre-granallado) — el error más costoso en piezas de precisión. Demasiada exposición redondea las aristas que intentas limpiar, sacando la pieza de tolerancia. Se controla con el tamaño del abrasivo y un ciclo temporizado, no con el hábito de «un poco más rato».
- Contaminación férrea — un abrasivo de acero sobre inoxidable o aluminio deja hierro incrustado que oxida o hace rechazar una línea de galvanizado. Separa los circuitos de recuperación, o parte desde el inicio de un abrasivo no férreo.
- Golpe pieza contra pieza — las piezas frágiles, roscadas o con superficie de cojinete rectificada se dañan por el impacto del volteo. Si una pieza tiene roscas de precisión o una superficie de cojinete acabada, pertenece a una línea de gancho o de malla, no a un tambor.
- Fractura del abrasivo — a medida que la granalla se fractura, las finas sobrecargan el colector de polvo y la distribución de tamaños deriva, así que el acabado cambia de lote a lote. Un tambor magnético más un separador por aire mantiene el abrasivo utilizable en el bucle.
- Exposición desigual — los lotes de tamaños mezclados se limpian de forma irregular porque las piezas grandes sombrean a las pequeñas. Ordena por familia, o acepta un ciclo más largo para la pieza del peor caso.
El desbarbado en lote se trata menos de la máquina y más de la disciplina a su alrededor. Elige el abrasivo según la pieza, dimensiona el lote según el cálculo, evacúa bien el polvo fino, y la máquina de tambor mantendrá la tolerancia y la cadencia mucho después de que el puesto de limado manual haya sido retirado.