Limpieza de piezas de aluminio inyectado sin manchas
Las piezas de aluminio inyectado requieren un plan de granallado distinto al del acero: energía más suave, abrasivo no férreo y extracción que respete los finos de aluminio combustibles. Guía sobre abrasivo, NFPA 484, cadencia y los defectos que llegan al cliente.

Las piezas de aluminio inyectado salen de la máquina con fina rebaba a lo largo de las líneas de partición, lubricante de desmoldeo residual y una piel irregular. El granallado elimina las tres en una pasada — pero el aluminio no es el acero, y tratarlo como tal es la forma más rápida de convertir una pieza limpia en una pieza manchada, para desechar.
El aluminio reescribe las reglas
El primer error se planta antes de encender la máquina: creer que el programa de granallado que limpia una fundición gris también limpiará el aluminio. No, por dos razones que se suman.
El aluminio es claramente más blando que la fundición o el acero. Mismas vueltas de turbina, misma masa de granalla, mismo reglaje de rueda: lo que quita la cascarilla del hierro simplemente golpea el aluminio hasta someterlo — dejando caras sobre-marcadas, comprimidas, pérdida de dimensión en secciones de pared fina y, en el peor caso, deformación visible. La energía de proyección debe bajar; en una máquina de turbina eso significa menor rpm de la rueda, no solo menos tiempo de permanencia.
La segunda razón es invisible y mucho más costosa. Al granallar aluminio con granalla de acero al carbono, el impacto entierra partículas de hierro microscópicas en la superficie más blanda del aluminio. La pieza sale limpia y uniforme. El hierro sigue ahí, incrustado, invisible. Solo se declara más tarde — tras anodizado, tras pintura, a veces meses después de entrar en servicio.
Elegir el abrasivo — la decisión que lo decide todo
El proceso posterior dicta el abrasivo, y esa sola elección condiciona todo el resultado.
- Granalla de acero al carbono — nunca, para aluminio destinado a anodizado. El hierro incrustado se disuelve en el baño anódico y deja rastros oscuros, zonas manchadas y parches donde la capa de óxido no crece uniforme. El defecto es irreversible: la pieza se desecha o se repasa entera. Incluso en piezas pintadas, donde el recubrimiento tapa el hierro, la práctica es una bomba de tiempo.
- Perlas de vidrio — opción segura por defecto para piezas de aspecto. Esféricas, sin hierro, suaves. Dejan un satinado brillante, cero contaminación e introducen compresión que sube la resistencia a fatiga. A cambio: desbarbado más lento y abrasivo más caro; el caudal baja un 30 % frente al acero para el mismo tiempo máquina.
- Granalla cerámica (p. ej. B40–B60) — cuando hace falta poder de corte. Más dura que el vidrio, mucho más duradera que el corindón marrón, quita rebaba terca y salpicaduras de soldadura sin hierro. Su vida de ciclo es alta, lo que baja el coste por pieza.
- Granalla de acero inoxidable — el criterio unificado. Mantenga un solo abrasivo no férreo en el circuito para todo trabajo de aluminio. Sirve para anodizado, pintura y ensamblaje directo, no mancha en almacén y — punto crítico — el circuito de recuperación no necesita protocolo de purga si el destino final de un lote cambia a petición del cliente.
- Granalla de aluminio — la opción más blanda, preferida para aleaciones aún más blandas como el zamak (inyección de zinc), donde limpia sin impregnear la superficie.
Un argumento de seguridad refuerza el inoxidable. La granalla de acero genera polvo de óxido de hierro; el mecanizado de aluminio genera finos de aluminio. Mezclados en un colector de polvo, esa combinación puede iniciar una reacción termita — muy exotérmica, encendible con muy poca energía. NFPA 484 advierte explícitamente contra mezclar finos de aluminio con óxidos metálicos y exige colectores dedicados al metal para el que fueron diseñados. Trabajar con abrasivo inoxidable simplemente elimina la aportación de óxido de hierro del circuito.
El colector de polvo forma parte del caso de seguridad
El polvo de aluminio no es polvo molesto. Es polvo metálico combustible, y en suspensión en el aire a la concentración adecuada explota. NFPA 484 — la norma de metales combustibles — prohíbe desde 2015 los colectores secos interiores para el aluminio. Los colectores húmedos, que capturan los finos en un baño de agua sin medio filtrante seco que actúe de combustible, son la vía conforme.
Varios puntos que se pasan por alto:
- Separe el circuito, no solo el abrasivo. El sistema de recuperación retiene partículas ferrosas mucho después de cambiar el abrasivo. Una máquina que ha rodado con granalla de acero seguirá soltando hierro sobre las piezas de aluminio hasta ser purgada o dedicada. Para talleres que tratan ferrosos y no ferrosos, eso significa máquinas separadas o un circuito de abrasivo realmente aislado — no cambiar el abrasivo entre series.
- Cuidado con el hidrógeno. Los colectores húmedos atrapan los finos de aluminio en el agua, y el aluminio reacciona con el agua liberando hidrógeno. La cuba necesita ventilación, control de nivel y extracción de lodos según plan, o cambia una explosión de polvo por una de gas.
- Añada las protecciones estándar. Detección de chispas a la entrada del conducto, válvulas de aislamiento antiexplosión, paneles de venteo y un extintor de clase D para metales combustibles. La limpieza también cuenta: el umbral de acumulación peligrosa es unos 0,8 mm sobre las superficies.
Cadencia y modos de fallo que llegan al cliente
La capacidad no es el tamaño de la cabina. Es el número de piezas por hora, igual a la carga por ciclo por los ciclos por hora. En una máquina de tambor por lote, las turbinas están paradas mientras se carga y descarga — un tiempo de granallado corto enterrado en un largo ciclo de manejo es una máquina lenta, compre la potencia que compre. Especificar un acabado más limpio de lo que el proceso posterior necesita quita en silencio la capacidad pagada.
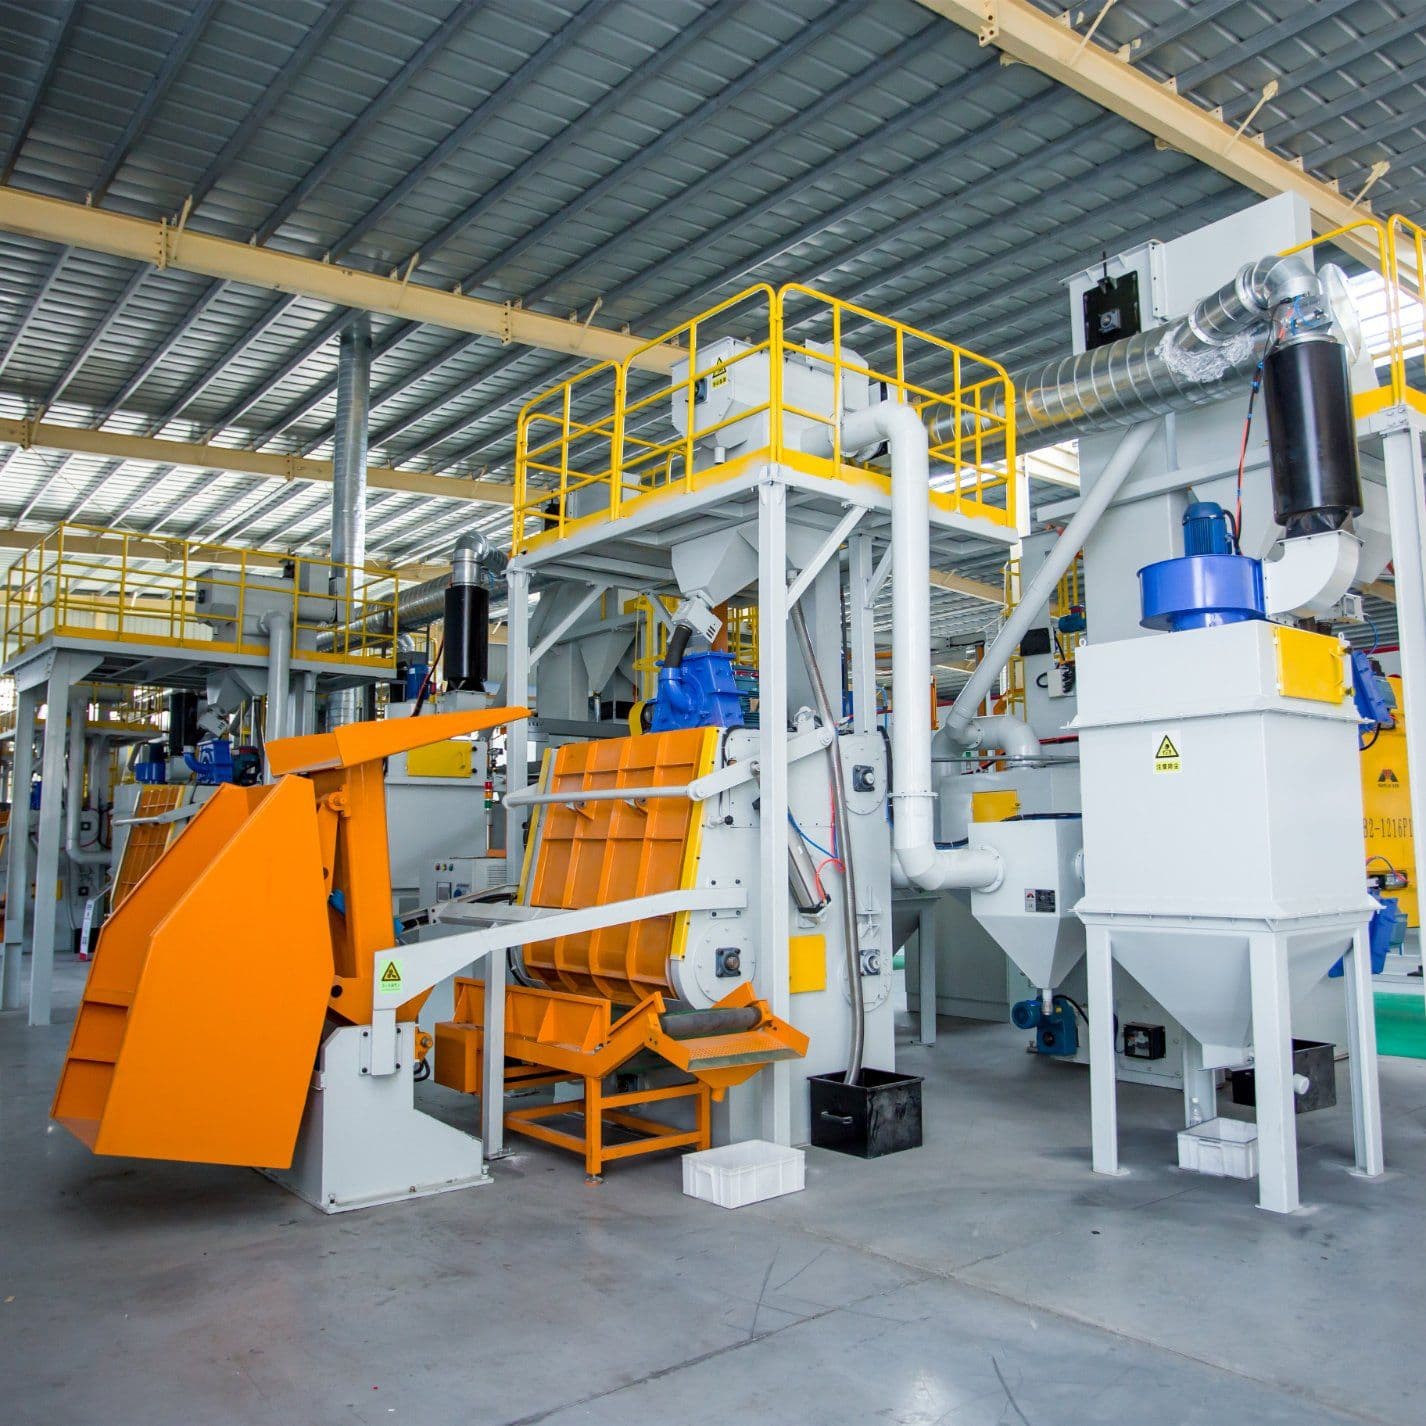
Elija la familia de máquina por la pieza, no por el abrasivo:
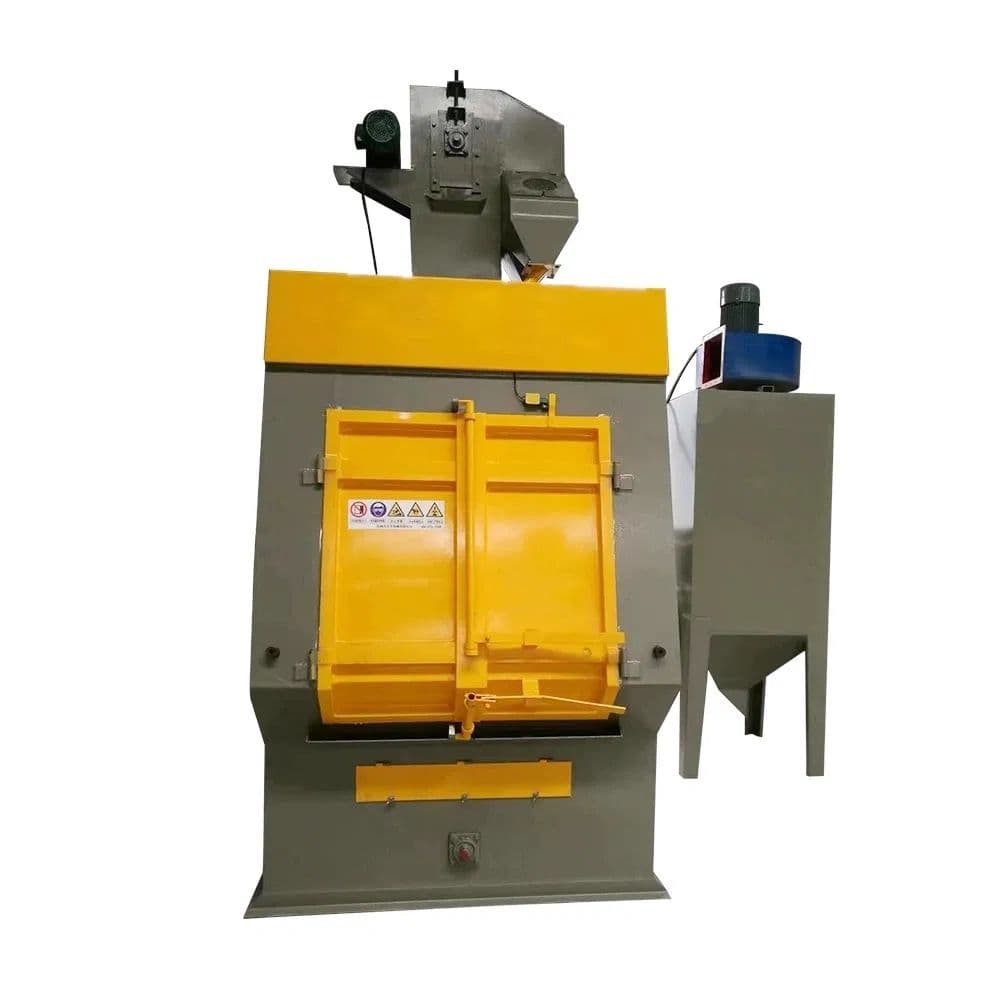
- Tambor para piezas pequeñas robustas que toleran el volteo — limpieza a granel, cada cara expuesta.
- Transportador de malla para piezas planas en serie, turbinas arriba y abajo, ambas caras en una pasada.
- Péndulo para piezas grandes o frágiles que no deben chocar.
- Mesa rotativa con satélites para geometría compleja que debe girar sobre su eje.
Luego vigile los modos de fallo que filtran hasta el cliente: manchas de hierro incrustado tras anodizado; aplastamiento y pérdida de dimensión en paredes finas por exceso de energía; riesgo termita de un circuito ferrosos-aluminio mezclado; contaminación cruzada de un sistema de recuperación no purgado; óxido blanco (galvánico) del hierro incrustado al encontrar humedad; y rebaba residual en la línea de partición porque la pieza se sombreó del chorro.
Ninguno de estos es un misterio si la línea se diseña para el aluminio desde el principio — energía más suave, circuito no férreo y un sistema de extracción que respeta lo que el aluminio realmente es.