Granallado en torres eólicas, puentes y astilleros
Por qué la fabricación pesada requiere una lógica de máquina distinta y cómo la manutención, la recuperación y la documentación deciden el resultado.

La fabricación pesada no es simplemente trabajo de taller de mayor tamaño. Las secciones de torre eólica, las vigas de puente y los bloques de astillero imponen restricciones que cambian la arquitectura de la máquina: piezas que no pueden moverse una vez posicionadas, ventanas de recubrimiento medidas en horas y documentación que debe resistir una auditoría del cliente años después.
Qué hace diferente a la fabricación pesada
Tres propiedades la separan del granallado general.
La pieza es el sistema de manutención. Una camisa de torre de 30 metros o una viga de puente no pueden izarse sin más. O la máquina se desplaza sobre el trabajo, o el trabajo se desplaza por una línea diseñada a su medida.
La zona de granallado es grande y la geometría es repetitiva. Una camisa de torre es un cilindro largo. Una viga es una caja alargada. La repetición favorece una línea con posiciones de turbina fijas y parámetros estables, más que una máquina flexible por lotes.
El recubrimiento sigue de inmediato. En una estructura grande, el granallado y la pintura están próximos en el tiempo y a menudo en la misma instalación. El intervalo entre ambos es un punto de especificación, y cualquier retraso implica relimpieza.
Secciones de torre eólica
Las secciones de torre son chapa curvada, soldada longitudinalmente, con bridas en cada extremo. Tanto la superficie interior como la exterior necesitan preparación, y las bridas y los remates de soldadura requieren atención especial porque es donde se concentran los problemas de espesor y de adherencia del recubrimiento.
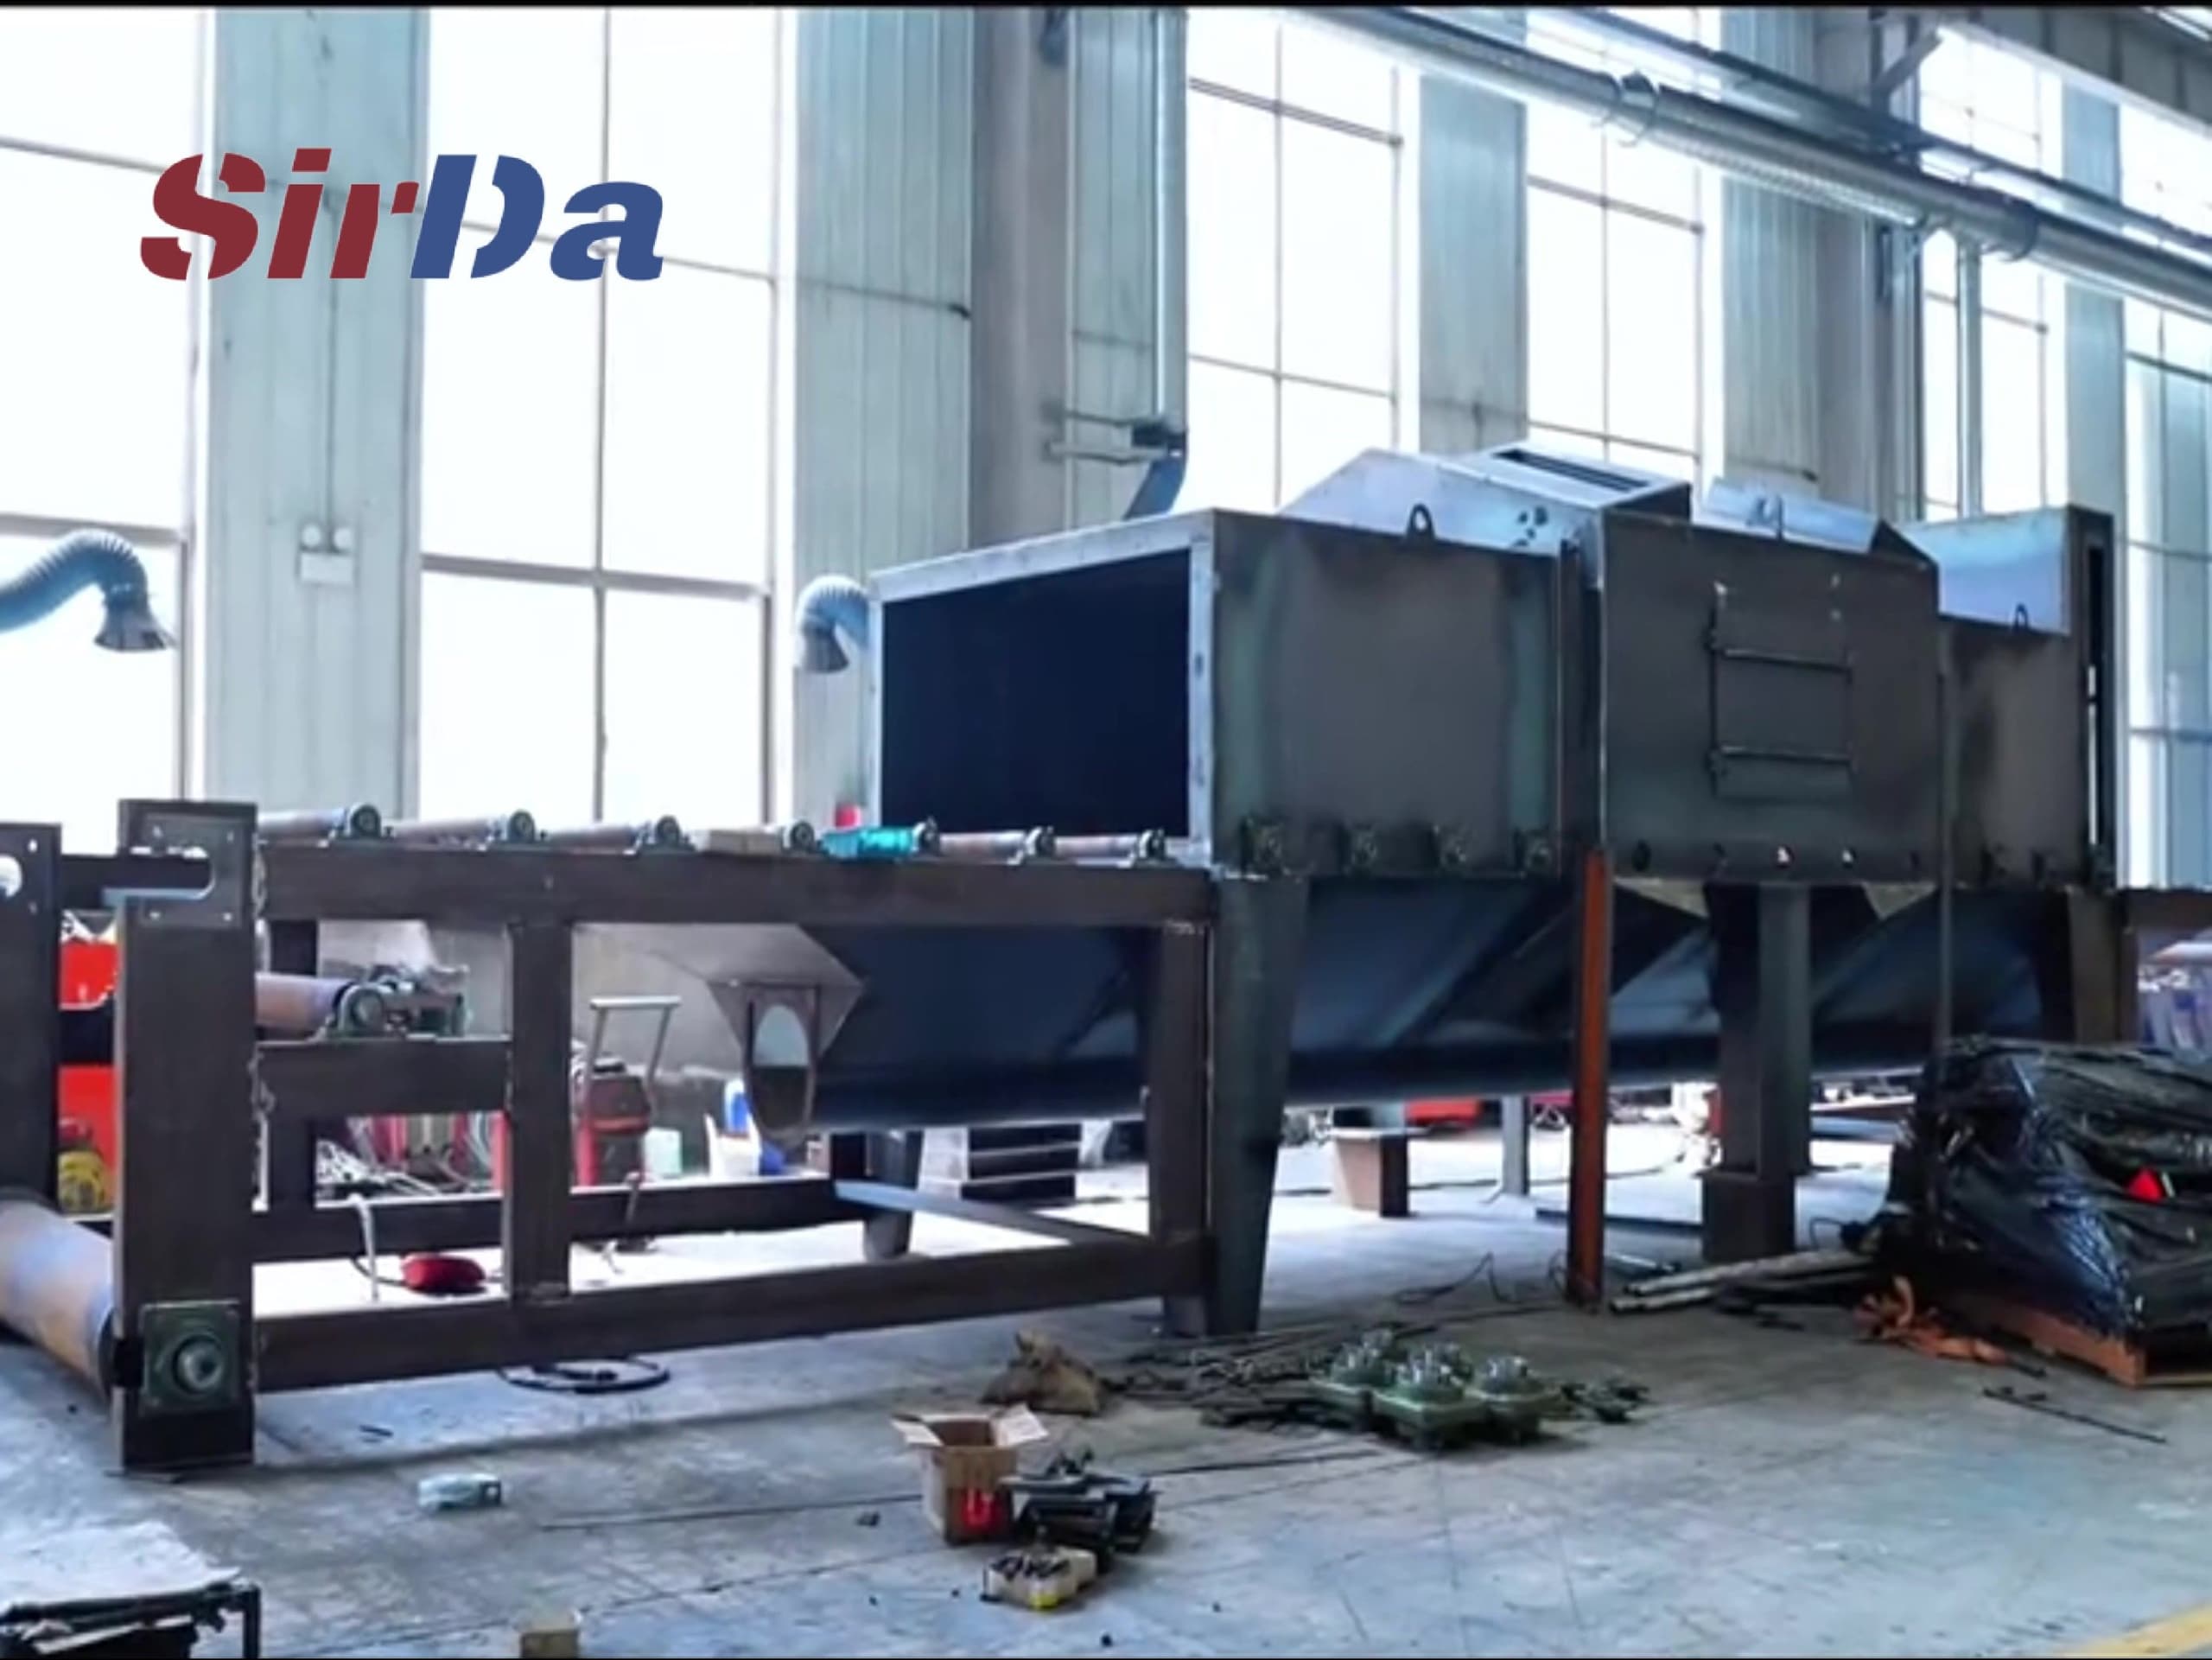
La configuración natural es una línea de transportador de rodillos, con la sección soportada y girada o desplazada sobre rodillos. El granallado exterior desde turbinas superiores y el granallado interior con una lanza o con una disposición de turbina interna cubren ambas caras. Una máquina de transportador de rodillos con una cama de rodillos ancha y de servicio pesado es la base habitual, dimensionada para el diámetro y la masa de la camisa.
Dos detalles de diseño dominan la solución: la carga sobre rodillos y la contención de la granalla. Una camisa de torre es un cilindro de pared fina, y las cargas puntuales de los rodillos pueden deformarla. La separación entre rodillos y la geometría de contacto deben calcularse para el espesor de pared. La granalla que escapa de la cabina en el interior de un cilindro grande y abierto por los extremos es difícil de recuperar, por lo que el sellado de los extremos resulta esencial.
Vigas de puente y chapa
El trabajo de puente es fabricación de chapa y de vigas cajón en longitudes grandes, con rigidizadores, diafragmas y agujeros de acceso a soldadura que generan geometrías en sombra.
La especificación de limpieza suele venir determinada por el sistema de recubrimiento: una imprimación rica en zinc sobre un perfil definido, o un sistema multicapa para una categoría de exposición concreta. La línea de chapa suele ser una línea continua de paso con turbinas por encima y por debajo, que trata la chapa antes de cortarla y soldarla.
El granallado después de la fabricación es el caso más difícil. Los rigidizadores y las chapas de diafragma crean caras que ningún patrón de turbina alcanza directamente. Esos puntos se resuelven por reposicionamiento, por posiciones de turbina adicionales o por retoque manual con boquilla. La especificación debe indicar cómo se tratan las zonas en sombra, porque la respuesta nunca es «la máquina las alcanzará».
Bloques y perfiles de astillero
Los astilleros procesan chapa y perfiles antes del montaje, y bloques después del montaje. El granallado de chapa previo al montaje es una operación de línea con requisitos de capacidad estrictos, porque la chapa alimenta un programa de corte y soldadura.
El granallado de bloques es distinto. Un bloque es un conjunto soldado tridimensional con estructura interna, y el acceso se realiza a través de aberturas. Las cabinas de granallado con varias turbinas y manipuladores manejan bloques, y el trabajo se posiciona en lugar de transportarse. Una cabina de granallado con suelo de recuperación de granalla y recogida mecánica o neumática es la disposición habitual.
El problema recurrente en el trabajo de bloques de astillero es la recuperación de granalla desde el interior de espacios cerrados y desde el suelo de la cabina. El diseño del suelo de recuperación, la eficacia del barrido y la capacidad de la planta de separación determinan cuánta granalla se pierde por bloque y qué estabilidad mantiene la mezcla de trabajo.
La manutención define la máquina
En fabricación pesada, el estudio de manutención precede a la especificación de la máquina. Una máquina técnicamente correcta pero que exige un movimiento de grúa que el taller no puede realizar es inútil.
Cuestiones que conviene resolver pronto: qué capacidad de izado existe y dónde, si la pieza puede girar, si puede transportarse, cómo entra y sale de la zona de granallado y cuánto dura ese movimiento en relación con el ciclo de granallado. En piezas largas, el tiempo de manutención suele superar al de granallado, y el caso de inversión cambia en consecuencia.
Recuperación de granalla a gran escala
La recuperación es donde las instalaciones grandes triunfan o fracasan económicamente. La granalla es el consumible dominante, y en volúmenes de fabricación pesada una pérdida porcentual pequeña se convierte en una cantidad anual significativa.
La cadena de recuperación tiene cuatro etapas: recogida en la zona de granallado, transporte al separador, separación del material utilizable respecto a finos y residuos, y retorno a las tolvas de las turbinas. Cada etapa tiene su modo de fallo.
La recogida falla cuando el suelo no se barre con eficacia o cuando la granalla se acumula en rehundidos estructurales. El transporte falla cuando los transportadores de tornillo o los elevadores de cangilones son de tamaño insuficiente o están desgastados. La separación falla cuando se pide al separador que trate una carga de polvo superior a su capacidad. El retorno falla cuando el sistema de distribución no logra mantener todas las turbinas abastecidas con el caudal requerido.
Conviene diseñar la cadena partiendo de la carga de polvo hacia atrás, y no desde la turbina hacia adelante.
Ventanas de recubrimiento y óxido superficial
Una estructura grande no puede granallarse y dejarse así. El intervalo hasta la imprimación tiene un máximo especificado y, en condiciones húmedas, es corto.
Esto tiene dos implicaciones para la máquina. Primero, la capacidad de la línea de granallado debe coincidir con la capacidad de la línea de pintura, o el acero granallado esperará. Segundo, la máquina debe situarse de modo que el traslado al recubrimiento sea corto y, en lo posible, cubierto.
Cuando el retraso sea inevitable, la especificación debe definir el criterio de relimpieza —óxido superficial visible o un límite medido de exposición a la humedad— en lugar de dejarlo al criterio del operador al final del turno.
Documentación que resiste una auditoría
Los contratos de fabricación pesada suelen exigir registros por componente y no por turno. Un registro viable incluye el grado de acero y el grado de oxidación, el grado de preparación alcanzado, las lecturas de perfil con su ubicación, los resultados de ensayo de sales cuando se especifiquen, el lote de granalla utilizado y el intervalo entre granallado y recubrimiento con las condiciones ambientales.
El registro es también la herramienta de diagnóstico. Cuando un recubrimiento falla en servicio años después, el registro determina si el fallo es de preparación, de aplicación o del sistema de recubrimiento. Sin él, cada parte defiende su propio alcance y la causa nunca se establece.
Qué medir en una prueba
Una prueba que solo informa de que «la superficie se veía bien» no ha producido información. Conviene definir las mediciones antes de empezar y asegurarse de que el proveedor sabe que se van a tomar.
El conjunto mínimo es: limpieza frente al comparador, perfil en tres ubicaciones definidas, tiempo de ciclo o velocidad de línea con el grado especificado y registro de cualquier daño en las piezas. Para fabricación pesada, añádanse comprobaciones dimensionales antes y después del granallado en la sección más fina del lote.
Realícese la prueba con los parámetros previstos para producción, no a máxima potencia. Una máquina que solo cumple el grado en sus ajustes más altos no tiene margen operativo, y el margen es lo que absorbe la variación del acero entrante, de la humedad ambiental y del estado de la granalla a lo largo de los años siguientes.
Solicítese el registro de la prueba por escrito. Se convierte en la referencia para la aceptación y, más adelante, en la base cuando se cuestiona el rendimiento.
Seleccionar la configuración
Para una línea de torre o de chapa, la decisión depende del tamaño de sección, la masa, la capacidad requerida y de si las superficies interiores deben tratarse en la misma pasada. Para un taller de fabricación de puentes, depende de la anchura de chapa, de si el granallado se realiza antes o después de la soldadura y de cómo se tratan las geometrías en sombra. Para un astillero, depende del tamaño de bloque, de la capacidad de la cabina y de la eficiencia de recuperación.
Los planos de los componentes, la especificación de recubrimiento y el requisito de capacidad horaria pueden enviarse mediante el formulario de contacto, e indicaremos qué configuración encaja y dónde se sitúa la restricción de manutención.
Preguntas frecuentes
¿Puede una máquina de rodillos estándar manejar secciones de torre eólica?
Solo si la cama de rodillos, la separación y los accionamientos se calculan para el diámetro y el espesor de pared de la camisa. Las cargas puntuales sobre cilindros de pared fina pueden deformar la sección, por lo que la geometría de contacto de los rodillos debe diseñarse para ese caso de carga.
¿Cómo se limpian los rigidizadores y las zonas en sombra?
Mediante reposicionamiento del trabajo, posiciones de turbina adicionales o retoque manual con boquilla. La especificación de preparación debe indicar expresamente cómo se tratan las geometrías en sombra en lugar de suponer que el patrón de la máquina las alcanza.
¿Por qué es tan importante la recuperación de granalla en fabricación pesada?
La granalla es el consumible dominante y los volúmenes son grandes, de modo que una pérdida porcentual pequeña se convierte en una cantidad anual significativa. La eficiencia de recuperación también determina la estabilidad de la mezcla de trabajo y, con ella, la consistencia del perfil.
¿Qué se utiliza para granallar bloques de astillero?
Normalmente una cabina de granallado con varias turbinas, manipuladores y suelo de recuperación, porque los bloques son conjuntos soldados tridimensionales que se posicionan en lugar de transportarse. La recuperación desde espacios cerrados es el principal reto de diseño.
¿Cuánto puede esperar el acero granallado antes de la imprimación?
Hasta que aparezca óxido superficial, lo que depende de la humedad y la temperatura y puede ser muy breve. La especificación debe definir el intervalo máximo y el criterio de relimpieza en lugar de dejarlo al criterio del operador.
¿Qué registros deben conservarse por componente?
Grado de acero y de oxidación, grado de preparación, lecturas de perfil con ubicación, resultados de sales cuando se especifiquen, lote de granalla e intervalo entre granallado y recubrimiento con las condiciones ambientales. Son a la vez evidencia de auditoría y herramienta de diagnóstico de fallos.