Decapado de acero laminado en caliente antes del mecanizado
El acero laminado en caliente sale cubierto de cascarilla, una capa de óxido catódica que causa picaduras y fallo del revestimiento si queda. Esta guía explica por qué el decapado antes del mecanizado es un control de calidad, cómo elegir granalla, granalla triturada o mezcla, fijar la velocidad del transportador y la extracción, y los modos de fallo silenciosos.

Por qué la cascarilla debe eliminarse antes del mecanizado
El acero laminado en caliente sale del laminador envuelto en una capa de óxido incorporada a la superficie — la cascarilla — que la mayoría de los compradores no ve hasta que les traiciona. No es un compuesto único, sino un apilamiento de óxidos de hierro (FeO, Fe₂O₃ y Fe₃O₄) formado por encima de 570 °C durante el laminado y el enfriamiento. En la chapa suele alcanzar 0,5–2 mm de espesor, es quebradiza y está firmemente clavada en la superficie.
El peligro es electroquímico, no cosmético. La cascarilla es catódica respecto al acero que recubre. Allí donde se agrieta — en el borde de un corte, un punzonado o una picadura de óxido — el acero desnudo se vuelve el ánodo y se corroe de forma preferente. El resultado habitual son las picaduras que florecen bajo las escamas, y el producto de corrosión levanta después cualquier pintura aplicada encima. Añada la película de sal y la herrumbre superficial recogidas en transporte y almacenamiento, y tiene una superficie que descascarará la pintura en 12–24 meses, por caro que sea el primario.
Por eso la preparación de superficie se trata como un punto de control de calidad, no como un acabado. La EN 1090 exige un grado definido para el acero de estructura, y la mayoría de los pliegos de revestimiento industrial exigen el Sa 2,5 de la ISO 8501-1 — « decapado muy completo », al menos 95 % de la superficie libre de cascarilla, óxido y materias extrañas visibles, con solo leves manchas. El Sa 3 (blanco metal) se reserva para zonas sumergidas u offshore según la ISO 12944 C4/C5-M.
Elegir el abrasivo: granalla, granalla triturada o mezcla
El abrasivo hace dos cosas a la vez: fractura el óxido y rugosa el acero para crear un perfil de anclaje controlado. La forma de la partícula decide cuál domina.
- La granalla de acero es esférica, templada y revenida, 40–50 HRC (o 55–65 HRC en grado duro), reciclable más de 2 000 ciclos. Martillea en lugar de cortar, dejando un perfil liso y martillado de unos 25–50 µm Rz. Los tamaños van de S70 a S780 según SAE J444 / ISO 11124 ; para un decapado general S330–S460, las chapas gruesas S550–S660.
- La granalla triturada es la misma granalla fragmentada en trozos angulares. Las aristas vivas cortan, dando un perfil grabado más profundo de 50–125 µm Rz y la eliminación más rápida. Los grados de dureza GP/GL/GH (≈46/56/63 HRC) arbitran entre conservar el filo y resistir la rotura. La gruesa G14–G18 ataca la cascarilla espesa ; la G25–G40 es la caballería de la preparación Sa 2,5.
- Las mezclas dominan las líneas de transportador de rodillos de gran volumen: unos 70 % de granalla (S330–S460) para la energía cinética, más 30 % de triturada (G40–G50) para el cizallamiento angular que abre un perfil de anclaje neto de 40–75 µm.
La granalla triturada produce más finos que la esférica, así que la mezcla en servicio debe reponerse y el separador de aire lavado mantenerse sano — si no, el abrasivo roto recircula como polvo negro y recontamina el metal gris plateado. Los abrasivos se rigen por la ISO 11124 (requisitos) y la ISO 11125 (métodos de ensayo) ; rechace los lotes con densidad aparente inferior a 7,2 g/cm³, señal de partículas huecas.
Ritmo, turbinas y extracción: las tres patas de la línea
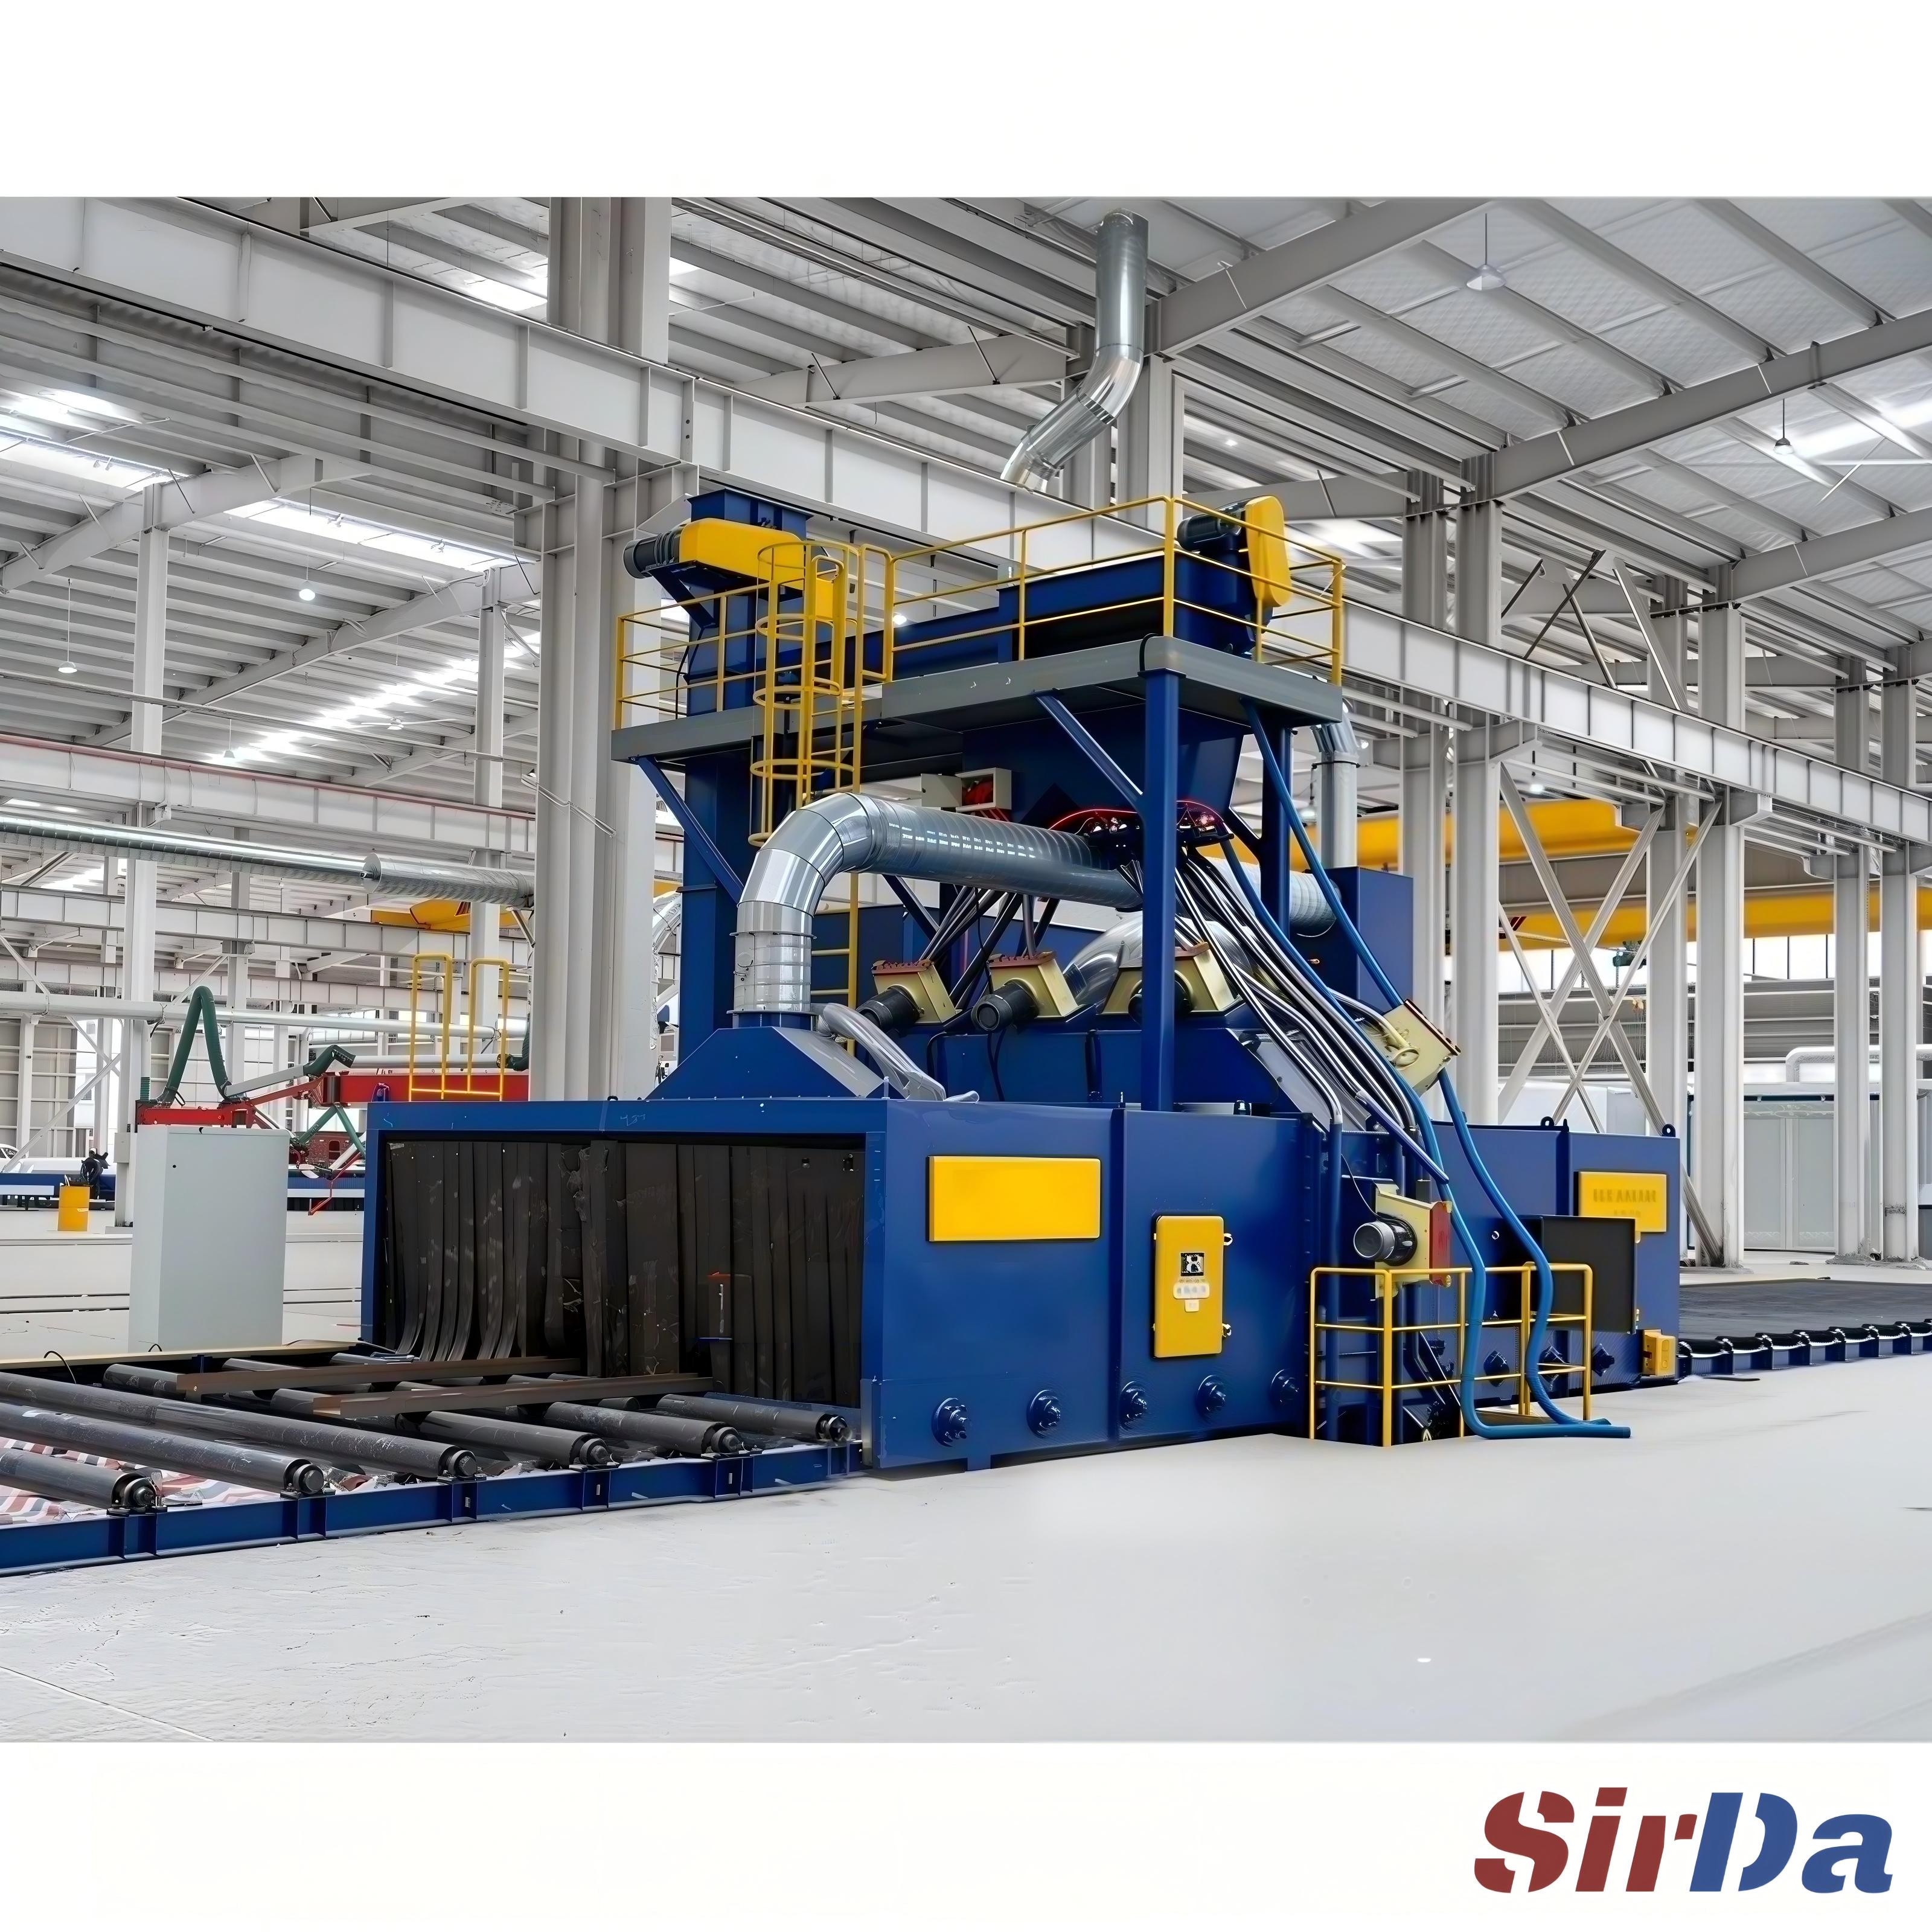
En una línea de transportador de rodillos, el caudal lo fija la velocidad a la que el perfil atraviesa las turbinas manteniendo aún el Sa 2,5. Para óxido de grado B en perfiles de estructura, la velocidad suele ser 1,2–2,5 m/min ; el óxido de grado C y la cascarilla espesa exigen un paso más lento, nunca más rápido, porque la única forma de « recuperar » es dejar cascarilla.
Las turbinas de accionamiento directo lanzan el abrasivo a una velocidad de punta de pala de 75–80 m/s (≈2 900 rpm). Vigile el amperímetro: cada turbina debe estar al 85–90 % de su corriente nominal. Una caída súbita casi siempre significa que el nivel de abrasivo en la tolva bajó — una alerta temprana de falta de material, no un problema de motor. Las disposiciones multi-turbina (arriba y abajo, inclinadas hacia las alas de las vigas en I) existen precisamente para matar las « sombras », esa banda perdida en los rincones que una sola turbina no alcanza.
La extracción es la tercera pata. Una cabina sin colector sano es un bucle cerrado de finos. Apunte a emisiones de chimenea inferiores a 5–10 mg/m³ con un filtro de cartuchos o de mangas dimensionado sobre una relación aire/tela que el separador pueda sostener ; la presión estática en la cámara de aire lavado es el número que dice si los finos se extraen en lugar de recircular. Para abrasivos ferrosos, un separador magnético recupera más del 95 % del buen abrasivo ; el resto se repone o, en taller cerrado, se aspira para evitar granalla embebida en la superficie acabada.
Modos de fallo que arruinan el trabajo en silencio
La mayoría de los rechazos de decapado no son espectaculares. Son pequeños, silenciosos y se descubren meses después bajo un revestimiento que falla.
- Cascarilla residual en las esquinas — las alas de vigas en I, los radios internos y los talones de soldadura son las zonas de sombra clásicas. Causa: transportador demasiado rápido, una turbina a baja corriente, o una disposición con ángulo muerto. Corrija antes del mecanizado, porque ya no se puede granallar una junta soldada tan fácilmente.
- Sobregranallado — llevar el perfil por encima de 75 µm desperdicia abrasivo y pintura, y en perfiles de menos de ~1,5 mm provoca deformación. El granallado por turbina de chapas finas es un riesgo de deformación conocido ; pase al granallado neumático de baja presión o a la limpieza química.
- Óxido de flash — el acero limpio es una superficie fresca y reactiva. En aire húmedo o costero, el óxido aparece en 4–6 horas ; con humedad alta, en menos de 4 horas. Aplique una imprimación de taller de zinc-silicato soldable (SSPC-Paint 20, ~15–25 µm de espesor de película seca) dentro de esa ventana, o engrase la chapa según la cota ASTM D610 ≥8 para el transporte.
- Sales solubles dejadas atrás — la limpieza visual no ve los cloruros. Mida con el método Bresle (ISO 8502-9) y manténgase por debajo de ~20–50 mg/m² ; la sal bajo el revestimiento provoca corrosión interfacial que ningún grado de granallado corrige.
- Contaminación entre lotes — el abrasivo traído de un trabajo anterior más sucio siembra el lote siguiente con detritos embebidos. Mantenga la mezcla auditada y el separador limpio.
- Acero engrasado a la entrada — los aceites de laminación y las grasas encogen el granallado y lo extienden. Desengrase alcalino primero ; granallar sobre aceite solo lo pulé por dentro.
La línea directriz es simple: el decapado es la primera y más influyente etapa del sistema de protección anticorrosión, y su resultado se mide y registra según las normas en lugar de a ojo. Especifique el grado Sa, el rango de perfil y el límite de sal juntos — y luego verifique cada uno antes de que el acero vaya a la soldadura o a la línea de pintura.