Defectos de granallado: sombras, óxido e incrustación
Un orden de diagnóstico para los cuatro defectos que sobreviven a un ciclo de granallado: sombreado, óxido flash, incrustación de abrasivo y sobregranallado.

La mayoría de los defectos de granallado se achacan al abrasivo, y la mayoría de las veces los causa otra cosa. Las sombras son geometría y utillaje. El óxido flash es humedad y tiempo. La incrustación es tamaño de medio y estado de la turbina. El sobregranallado son parámetros. Diagnosticar en el orden correcto ahorra una cantidad notable de abrasivo desperdiciado y, sobre todo, evita ajustes que introducen un segundo defecto sobre el primero.
Primero: ¿la superficie está realmente sucia o solo irregular?
Una pieza que parece manchada no está necesariamente poco granallada. La limpieza por granallado produce una superficie mate cuya apariencia cambia con el ángulo de la luz. Antes de modificar nada, conviene inspeccionar la pieza con la misma iluminación que usará el cliente y compararla con una fotografía de comparador de ISO 8501-1, no con la memoria.
Si el patrón de manchas sigue la geometría —el interior de una esquina, la parte posterior de un nervio, el lado en sombra de una brida— se trata de sombreado. Si sigue la dirección de la turbina o del transportador, hay un problema de cobertura o de velocidad. Si aparece disperso en estrías, hay que sospechar de la cortina de abrasivo o de un componente desgastado de la turbina.
Sombras: el problema de geometría
La turbina proyecta el abrasivo en línea recta. Todo lo que se interpone entre la turbina y la superficie queda libre de granalla y lleno de contaminación. Las localizaciones habituales son la parte posterior de los rigidizadores, los rehundidos profundos, la cara inferior de las bridas y el interior de construcciones tubulares.
Correcciones, por orden de coste:
- Reorientar la pieza para que la cara en sombra reciba la cortina. Girar el gancho entre pasadas es la solución más económica y la más utilizada.
- Añadir un segundo ángulo de turbina para que un mismo punto reciba impacto desde dos direcciones.
- Reducir la sombra modificando el utillaje: separar la pieza de una mesa plana o cambiar el apoyo que bloquea la cara inferior.
- Retocar a mano con una boquilla dentro de la cabina, para las pocas zonas que no pueden alcanzarse de forma automática.
La respuesta nunca es "granallar más tiempo". Un ciclo más largo castiga con más intensidad las caras que ya estaban limpias y deja la sombra exactamente como estaba.
Óxido flash: un problema de tiempo, no de granallado
El óxido flash aparece sobre acero granallado en pocas horas en condiciones de humedad y en pocos minutos en algunos climas. No indica que el granallado haya sido incorrecto; indica que el intervalo entre el granallado y la aplicación de pintura fue demasiado largo o que la superficie no estaba seca.
Las variables que lo controlan son la humedad relativa, la temperatura del acero y el tiempo. El granallado multiplica la superficie expuesta y elimina la cascarilla de laminación que protegía el acero, de modo que la superficie queda químicamente activa en el momento en que sale de la cabina.
Controles prácticos:
- Granallar inmediatamente antes de pintar, no el día anterior.
- Mantener el acero por encima del punto de rocío; una superficie por debajo del punto de rocío se oxidará con independencia de la humedad del local.
- Emplear un deshumidificador o retener las piezas en una zona controlada si la línea de pintura no puede absorber el ritmo.
- Evitar tocar las superficies granalladas con las manos desnudas; las sales de la piel inician la corrosión.
Si el óxido flash ya se ha formado, la respuesta depende de la especificación de pintura. Un óxido flash ligero y uniforme puede ser aceptable con algunos sistemas; una capa gruesa e irregular obliga a volver a granallar. El criterio debe acordarse con el proveedor de pintura antes de que ocurra, no después.
Incrustación de abrasivo: el problema del medio
El abrasivo incrustado se manifiesta como puntos oscuros que sobreviven a la limpieza y pueden aflorar a través de una película fina. Tiene tres causas habituales:
- Medio demasiado grueso o duro para la superficie, de modo que las partículas se fracturan y se alojan en materiales blandos.
- Componentes desgastados de la turbina, que producen una cortina irregular en lugar de un chorro controlado.
- Granallado con un ángulo demasiado pronunciado sobre superficies blandas o dúctiles.
El diagnóstico es visual: la incrustación suele concentrarse donde la cortina impacta con más fuerza. Conviene comprobar el desgaste de paletas y del impulsor, confirmar el tamaño del medio frente a la especificación y reducir el ángulo si el utillaje lo permite.
En aluminio, acero inoxidable y chapa fina el riesgo es mayor, y la corrección habitual consiste en emplear un medio más fino con menor potencia de turbina.
Sobregranallado: el defecto que nadie llama defecto
Granallar por encima del grado especificado elimina más material del necesario, deforma las secciones delgadas y eleva el consumo de abrasivo y de energía. Sobre chapa fina puede además martillear la superficie hasta afectar la planitud.
Los síntomas son un perfil por encima del rango especificado, una superficie que parece más rugosa que el comparador y piezas que no superan el control de planitud después del granallado. La corrección consiste en medir el perfil en lugar de juzgarlo a ojo y en reducir la velocidad del transportador o la potencia de la turbina hasta entrar en rango.
El sobregranallado también acorta la vida de la propia máquina. Cada hora adicional de funcionamiento de la turbina es una hora adicional de desgaste de paletas, revestimientos e impulsor, y ese desgaste se acelera cuando el abrasivo se recircula con más intensidad de la que exige el proceso.
Registrar la evidencia antes de cambiar nada
Ante un defecto, la tentación es ajustar un parámetro y comprobar si el problema desaparece. Ese enfoque destruye la evidencia y a menudo añade un segundo defecto distinto sobre el primero.
Antes de tocar la máquina conviene registrar cuatro cosas: la identificación de la pieza y su posición en el lote, la iluminación y el ángulo con que el defecto es visible, la distribución del defecto trazada sobre un croquis sencillo de la pieza y los ajustes de máquina vigentes. La superficie debe fotografiarse con una escala en el encuadre.
El croquis es el registro más valioso. Un mapa de defectos que sigue la geometría, un mapa que sigue la dirección del transportador y un mapa disperso de forma aleatoria apuntan a tres causas distintas, y el mapa hace evidente el patrón de una manera que una descripción escrita no consigue.
Separar el proceso de la pieza
Cuando aparece un defecto, la primera pregunta es si es nuevo o si siempre estuvo ahí. Conviene comparar con una muestra conservada de un lote anterior o con el último registro de inspección de la misma referencia.
Si el defecto aparece en todas las piezas de esa geometría, sea cual sea el lote, se trata de una limitación del proceso o de la presentación, y ningún ajuste de parámetros lo eliminará. Si apareció en un lote concreto, hay que buscar qué cambió: un suministro de medio, un cambio de paletas, un operario nuevo, otro proveedor de acero. Esa única distinción determina si se está rediseñando el proceso o corrigiendo una desviación puntual.
Una secuencia de diagnóstico que funciona
- Confirmar por escrito el grado de limpieza y el rango de perfil requeridos.
- Inspeccionar con iluminación controlada frente a un comparador.
- Trazar el mapa del defecto: sigue la geometría (sombreado), sigue la dirección (cobertura), disperso (medio o turbina).
- Comprobar la mezcla de medio con tamices y el desgaste de los componentes de la turbina.
- Cambiar una sola variable cada vez y reinspeccionar la misma zona.
La mayoría de las reclamaciones de calidad en un taller de granallado se resuelven en los pasos 1 a 3, antes de tocar ningún parámetro.
Dónde la elección de máquina limita la respuesta
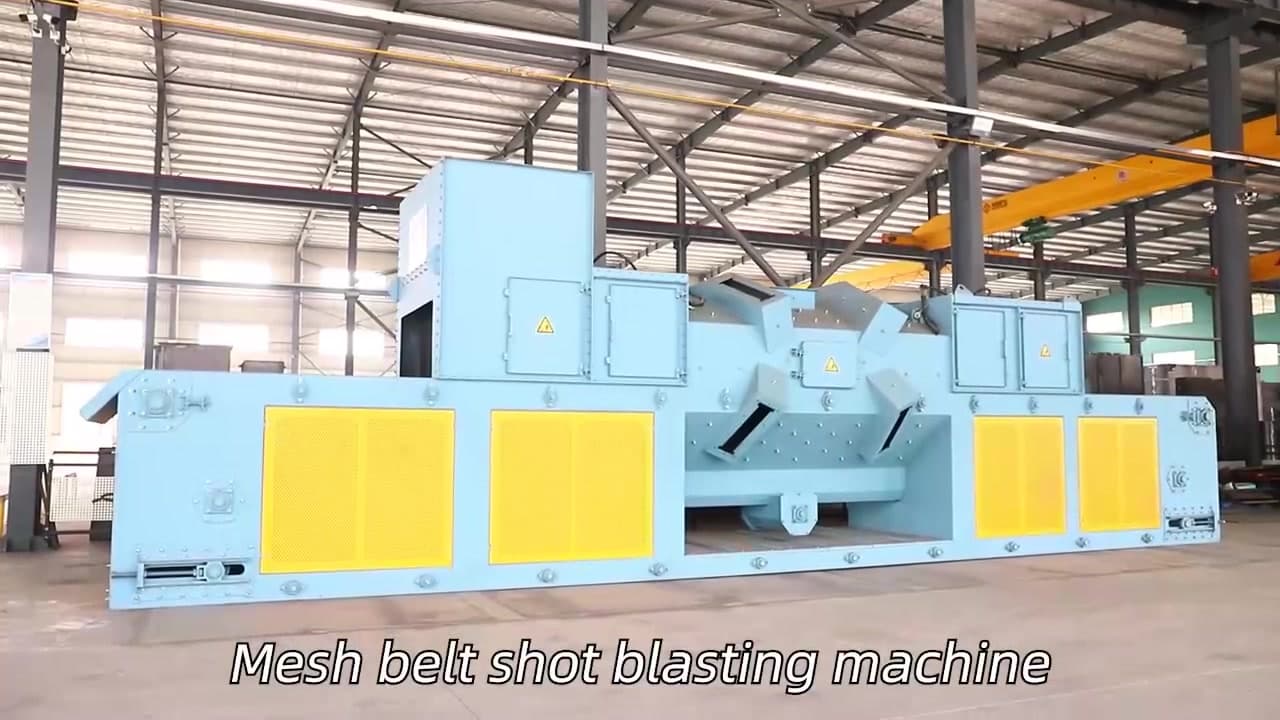
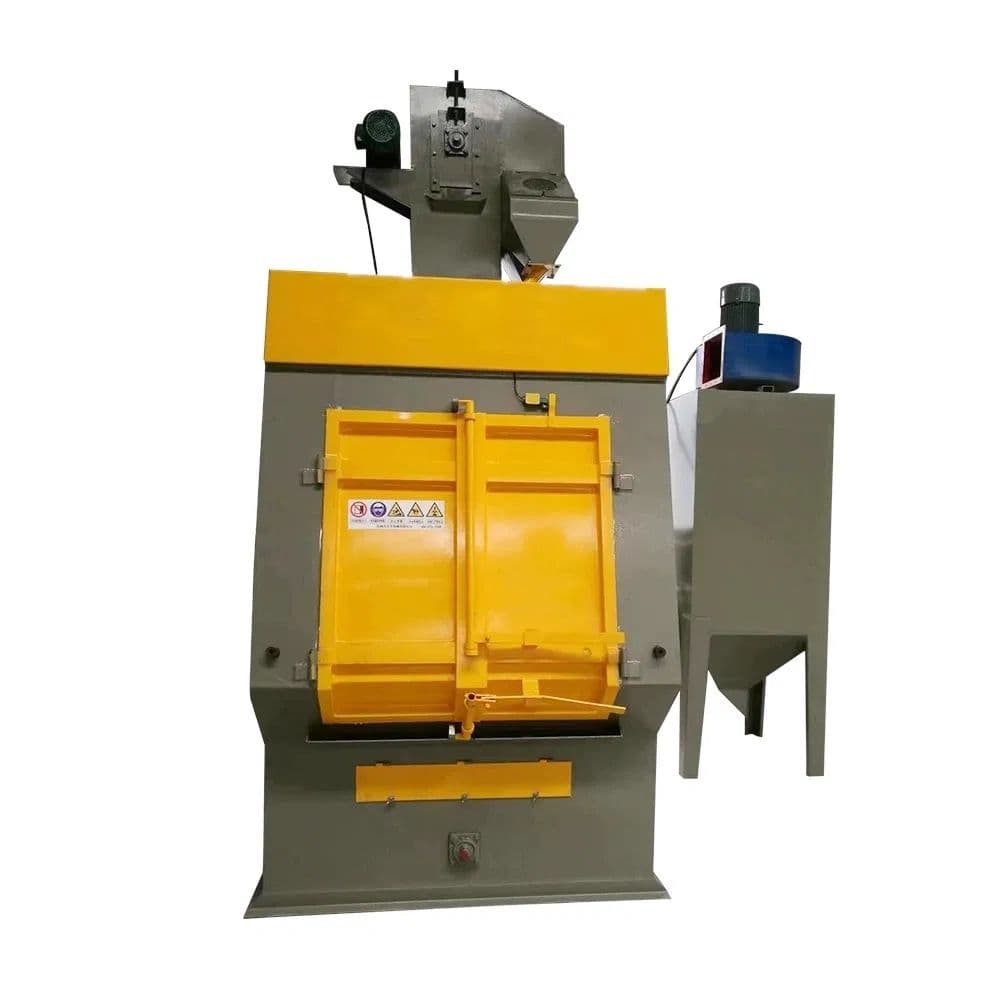
Una máquina de gancho permite al operario girar la pieza entre pasadas, lo que resuelve la mayor parte del sombreado en fundiciones complejas. Una máquina de cinta metálica presenta las caras superior e inferior de las piezas planas, pero no puede exponer el interior de un rehundido profundo. Si el mapa de defectos está dominado por geometría interna, ningún ajuste lo resolverá: la pieza necesita otra presentación o una estación de retoque manual.
Nuestra sección de recursos detalla los métodos de medición, y el formulario de contacto llega al equipo de ingeniería si desea que se revise una muestra con defectos.
Preguntas frecuentes
¿Por qué algunas zonas siguen sucias tras un ciclo completo de granallado?
Casi siempre por sombreado. El abrasivo viaja en línea recta, de modo que los rehundidos y la parte posterior de los nervios nunca reciben la cortina. Conviene girar la pieza, cambiar el utillaje o añadir un segundo ángulo de turbina en lugar de alargar el ciclo.
¿Con qué rapidez aparece el óxido flash después del granallado?
Depende de la humedad, de la temperatura del acero y del tiempo. En condiciones húmedas puede aparecer en una hora; en un taller seco y con temperatura controlada puede tardar un día. Lo correcto es granallar inmediatamente antes de pintar y mantener el acero por encima del punto de rocío.
¿Qué provoca la incrustación de abrasivo en la superficie?
Un medio demasiado grueso o duro para el material, componentes desgastados de la turbina que producen un chorro irregular, o un ángulo de granallado demasiado pronunciado. Conviene inspeccionar el patrón de desgaste de la turbina y comprobar el tamaño del medio frente a la especificación.
¿Una superficie más rugosa es siempre mejor para la adherencia de la pintura?
No. La adherencia necesita un perfil dentro del rango para el que se ha diseñado la pintura. Un perfil por encima del rango desperdicia pintura, puede aflorar a través de películas finas y puede deformar el acero delgado.
¿Se puede pintar sobre el óxido flash?
Solo si la especificación de pintura lo permite y el óxido es ligero y uniforme. Un óxido flash grueso o irregular debe eliminarse. El criterio de aceptación debe acordarse con el proveedor de pintura antes de iniciar la producción.
¿Cómo saber si el problema es el medio o la máquina?
Conviene comprobar la mezcla de medio con tamices e inspeccionar el desgaste de paletas, impulsor y revestimientos. Si la mezcla está dentro de especificación y la turbina está en buen estado, el defecto suele ser de geometría o de parámetros, no de medio.