Granalla SAE J444: dureza y mezcla de trabajo
Cómo funcionan las designaciones SAE J444, qué efecto tiene la dureza sobre el perfil y el desgaste, y cómo gestionar la mezcla de trabajo y no solo reponer la tolva.
La granalla es el consumible de mayor coste en la mayoría de las operaciones de granallado y, a la vez, la variable que con más frecuencia queda sin gestionar. Los ajustes de máquina reciben atención porque tienen mandos; la mezcla de trabajo solo la recibe cuando algo va mal. En la práctica, la mezcla determina simultáneamente el perfil, la velocidad de limpieza, la carga de polvo y la velocidad de desgaste.
Qué define SAE J444
SAE J444 abarca la granalla de acero fundido, esférica y angular, destinada al granallado de limpieza y al shot peening. Especifica las designaciones de tamaño, los rangos de dureza y los requisitos generales de forma y microestructura.
Las designaciones de granalla esférica comienzan por S y las de granalla angular por G. El número indica el tamaño nominal: un número mayor significa una partícula más pequeña. La granalla esférica es redonda; la angular se obtiene por trituración de la esférica.
Dos abrasivos con el mismo número de tamaño pueden comportarse de forma muy distinta porque la forma y la dureza son variables independientes. Por eso la designación por sí sola no constituye una especificación de compra, y por eso el certificado de lote importa tanto como la descripción del pedido.
Rangos de dureza y lo que cambian
La granalla de acero se suministra en rangos de dureza definidos. Dentro de los rangos habituales, un abrasivo más duro limpia más rápido y mantiene su tamaño durante más tiempo, pero también desgasta la máquina más rápido y es más propenso a fracturarse bajo impacto.
Un abrasivo más blando produce una superficie más redondeada y con mayor efecto de peening, se degrada antes y genera más finos. Es más suave con la máquina y con las piezas de pared fina.
El compromiso práctico se establece entre velocidad de limpieza, perfil, desgaste de máquina y consumo. No existe una dureza universalmente correcta; existe una dureza que encaja con la mezcla de piezas y con la energía de las turbinas de la máquina.
En shot peening, el control de la dureza es más estricto porque de él dependen la intensidad y el campo de tensiones residuales. Para el granallado de limpieza general la tolerancia es más amplia, pero la mezcla de trabajo sigue teniendo que mantenerse dentro de una banda definida.
Tamaño y mezcla de trabajo
Lo que realiza el trabajo no es la carga nueva de abrasivo, sino la mezcla de trabajo: la combinación de tamaños presente en la máquina en cada momento, que es la que entra en contacto con la pieza.
La mezcla es dinámica. Cada impacto rompe algunas partículas y desgasta otras. El separador elimina los finos, el sistema de reposición añade abrasivo nuevo, y el equilibrio entre ambos determina la mezcla.
Hay tres modos de fallo que importan.
Mezcla demasiado fina. La velocidad de limpieza cae, la carga de polvo aumenta y el perfil disminuye. Los operadores lo compensan reduciendo la velocidad del transportador, lo que eleva el coste por pieza.
Mezcla demasiado gruesa. El perfil supera la banda del recubrimiento, la superficie se vuelve excesivamente angular y aumenta el riesgo de abrasivo incrustado. El desgaste de la máquina se acelera.
Mezcla inestable. La distribución de tamaños oscila porque la reposición es irregular. Los operadores persiguen el síntoma con ajustes de máquina en lugar de corregir la causa.
La solución es la misma en los tres casos: medir la mezcla con una periodicidad definida, compararla con la banda objetivo y ajustar la reposición y los parámetros del separador.
El consumo es una tasa, no una cifra
El consumo de granalla se expresa normalmente como abrasivo utilizado por tonelada de acero granallado, o por metro cuadrado de superficie tratada. La cifra depende del abrasivo, de la máquina, del grado de limpieza y del cuidado puesto en la recuperación.
Un consumo alto casi siempre tiene una causa identificable:
- ajustes del separador que dejan pasar material utilizable al flujo de residuos
- juntas de cabina con fugas y burletes de puerta desgastados
- piezas de turbina desgastadas que proyectan un patrón anómalo
- extracción de polvo excesiva que arrastra finos y granalla buena al mismo tiempo
- un abrasivo demasiado frágil para la energía aplicada por la turbina
Gestionar el consumo significa registrarlo. Una planta que no anota las cantidades de reposición no puede distinguir un régimen normal de una fuga, y las fugas son frecuentes porque la granalla se escapa de forma silenciosa.
Ensayo de la granalla entrante
Tres comprobaciones detectan la mayoría de los problemas de calidad en la recepción. La distribución de tamaños por tamizado confirma el grado. La evaluación de forma confirma que la granalla esférica es redonda y la angular es angulosa, y no una mezcla. El ensayo de dureza confirma el rango entregado.
Conviene registrar los resultados por lote. Si aparece un problema de perfil o un pico de desgaste, el registro del lote es lo primero que debe revisarse, y sin él la investigación parte de cero.
Ajustar el abrasivo al proceso
La granalla esférica y la angular responden a intenciones distintas.
Granalla esférica (shot): produce un perfil redondeado y denso y es la opción por defecto para limpieza general y para shot peening. Es más benigna con la máquina y con las secciones finas.
Granalla angular (grit): produce un perfil anguloso con mejor anclaje para recubrimientos gruesos y se prefiere cuando se especifica un perfil de anclaje marcado. Desgasta las máquinas más rápido y se degrada antes.
En ocasiones se emplean abrasivos mezclados de forma deliberada para equilibrar perfil y velocidad de limpieza. Funcionan, pero hacen más difícil controlar la mezcla de trabajo porque se mantienen dos distribuciones de tamaño a la vez.
Granalla y tipos de máquina
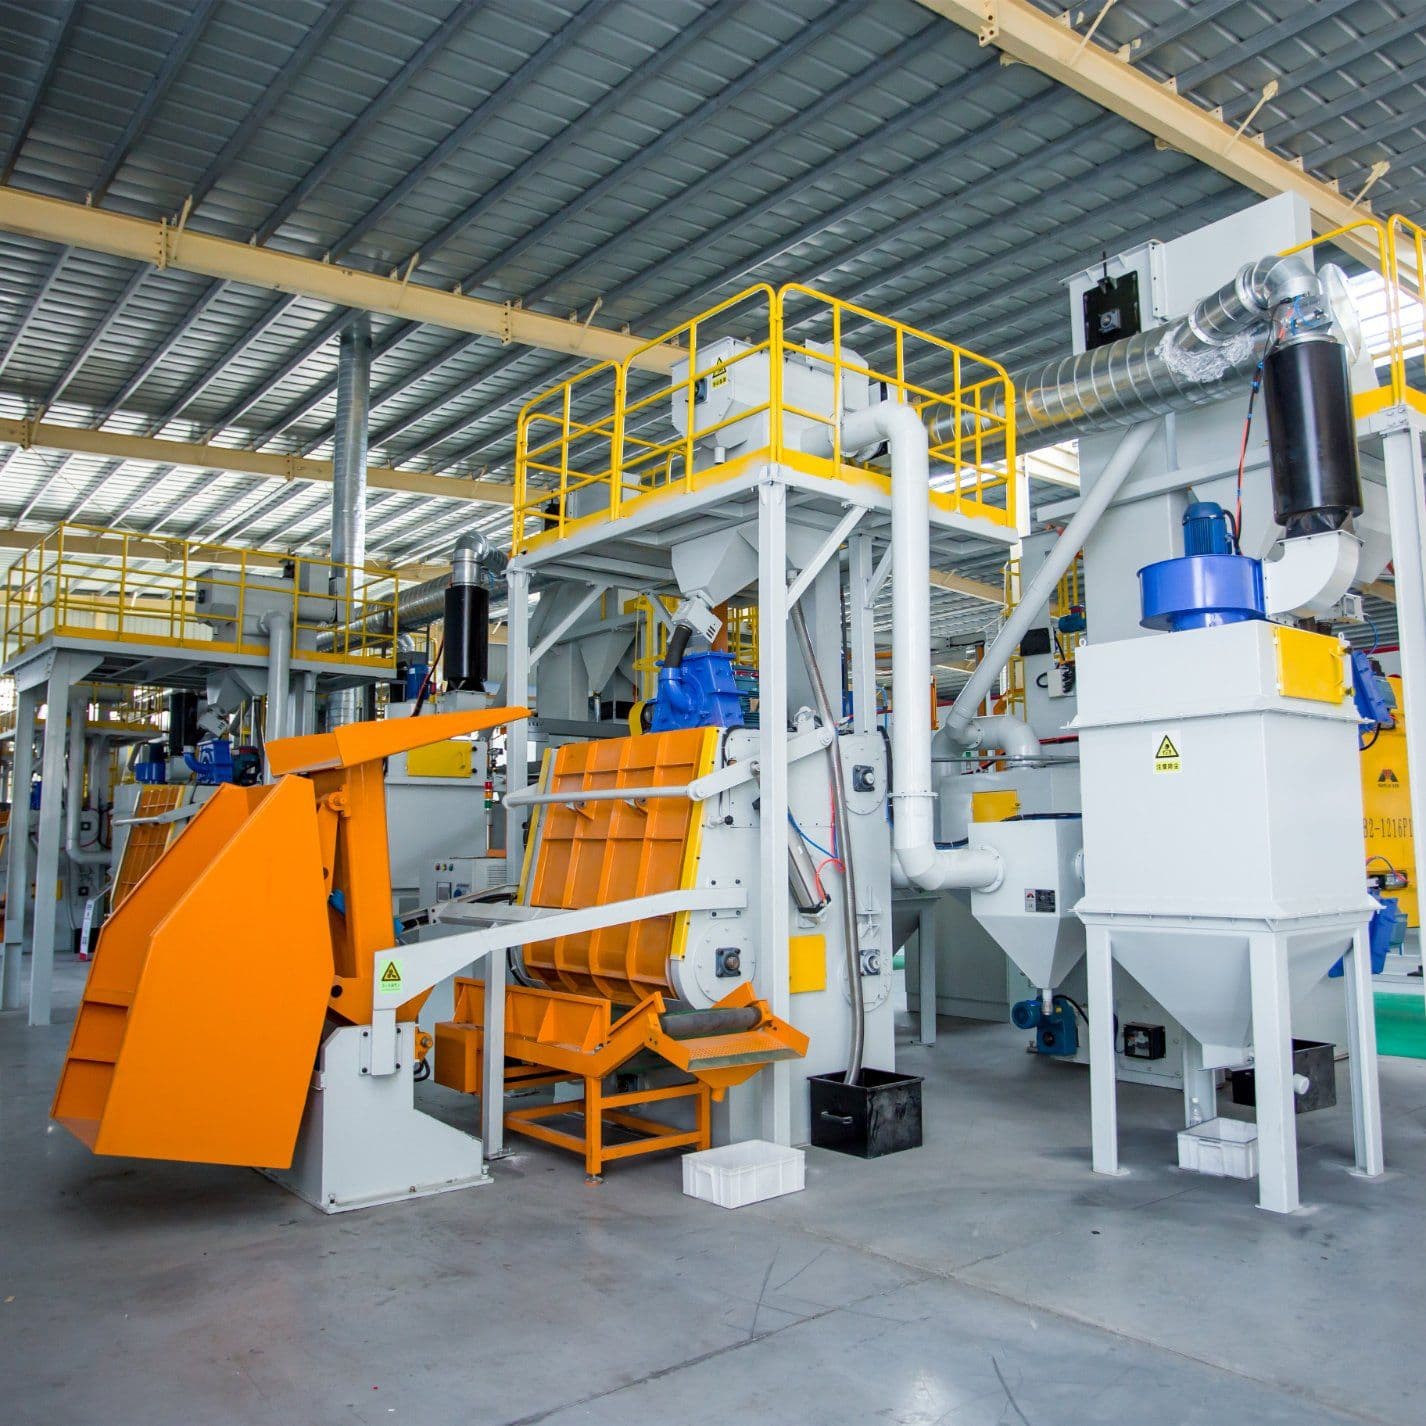
Una máquina de tambor rotativo tiene un inventario de abrasivo relativamente pequeño y una renovación rápida, de modo que la mezcla se estabiliza pronto pero responde con brusquedad a los cambios de reposición. Una máquina de transportador de rodillos maneja un inventario mayor a lo largo de una línea larga, por lo que el rendimiento del separador en todo el recorrido de recuperación importa más que la tasa de reposición en un punto concreto.
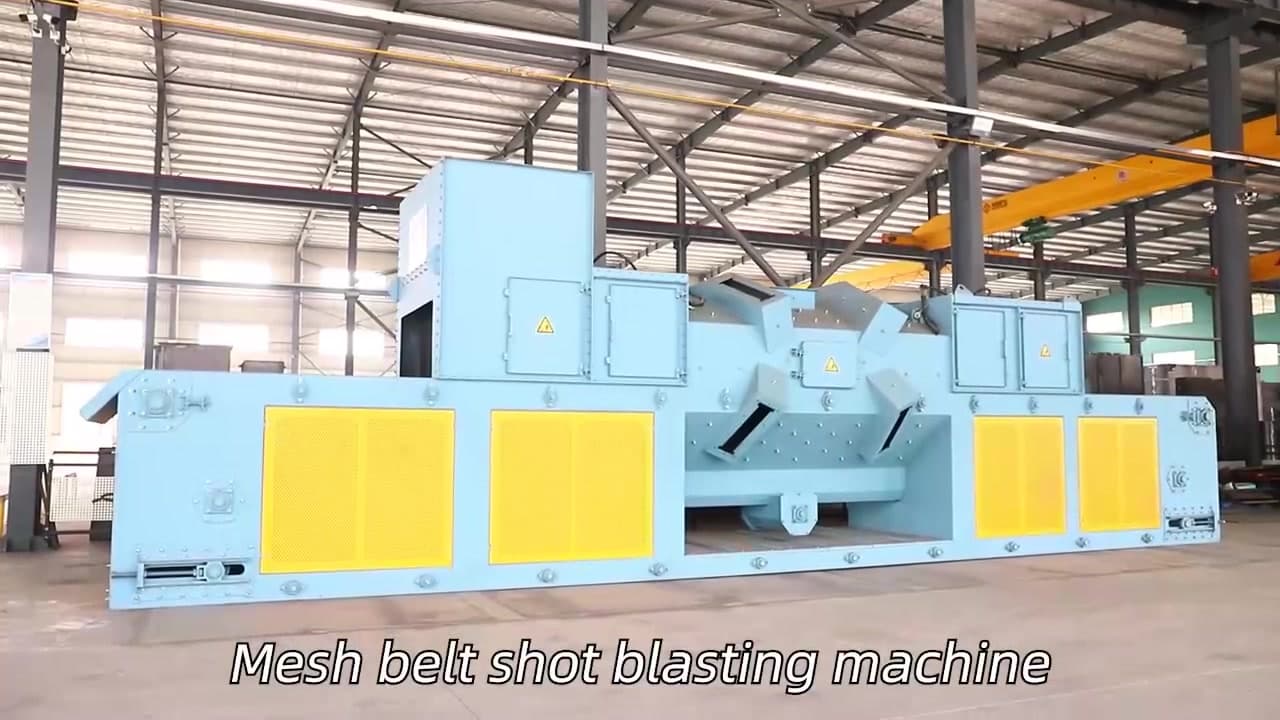
En las máquinas de cinta de malla, las piezas ligeras y la cinta abierta hacen que el arrastre de abrasivo sobre las piezas sea una vía real de consumo, y el sistema de recuperación debe diseñarse para ello. Observar el suelo bajo el extremo de descarga informa más sobre el consumo que el nivel de la tolva.
Entrega, almacenamiento y manipulación
La granalla llega en sacos, bidones o cisternas a granel, y la forma de almacenarla decide si la especificación que se ha pagado llega intacta a la máquina.
La humedad es el principal enemigo. La granalla de acero almacenada en una zona húmeda se oxida y forma costras, y la granalla apelmazada bloquea los sistemas de alimentación y altera el caudal. Los silos de almacenamiento a granel deben mantenerse secos y revisarse por condensación, especialmente si el silo está a la intemperie y sometido a ciclos de temperatura.
La contaminación es el segundo problema. Almacenar granalla en la misma zona que barridos de suelo, arena u otros medios invita a una confusión que no se hará visible hasta que aparezca un problema de perfil semanas después. Conviene mantener los grados separados, etiquetados y físicamente aparte.
La manipulación también afecta al propio material. Dejar caer sacos desde altura o verter granalla por una canaleta larga sin protección genera finos antes de que el abrasivo llegue siquiera a la turbina. Cada trasvase innecesario añade partículas rotas al circuito.
Por último, conviene registrar el lote en la recepción y consumir el stock de forma rotatoria. El registro de lote es la única forma de rastrear un problema hasta una entrega, y la rotación evita que el material antiguo permanezca en el fondo del almacén hasta ser la única opción disponible.
Nada de esto es difícil y todo ello se omite con frecuencia. El coste aparece más tarde como una deriva de perfil inexplicable que ningún ajuste de máquina logra corregir.
Una rutina de control de la mezcla de trabajo
Tómese una muestra de la mezcla con un intervalo definido y tamícese. Compárese con la banda objetivo de esa máquina y ese trabajo. Regístrese el resultado junto con la cantidad de reposición del mismo periodo.
Revisar el separador al mismo tiempo. Un separador desajustado dará un resultado de tamizado perfectamente aceptable en la salida mientras envía granalla buena al colector de polvo.
Analícese la tendencia mensualmente. Un consumo que asciende a lo largo de varios meses con producción estable indica desgaste o fugas, no un cambio en el acero procesado.
Si se desea ayuda para fijar una mezcla de trabajo objetivo para un grado de limpieza y un sistema de recubrimiento concretos, nuestros ingenieros pueden trabajar a partir de los datos de tamizado actuales: pueden enviarse mediante el formulario de contacto.
Preguntas frecuentes
¿Qué significan los prefijos S y G de SAE J444?
S designa granalla de acero fundido esférica, que es redonda. G designa granalla de acero fundido angular, obtenida por trituración de la esférica. El número siguiente indica el tamaño nominal, y los números mayores corresponden a partículas más pequeñas.
¿Limpia siempre más rápido un abrasivo más duro?
Limpia más rápido a corto plazo, pero se degrada de otra manera, desgasta antes la máquina y puede llevar el perfil por encima de la banda del recubrimiento. La dureza correcta depende de la mezcla de piezas y de la energía aplicada por la turbina.
¿Qué es la mezcla de trabajo?
La combinación de tamaños de abrasivo realmente presente en la máquina en un momento dado. No coincide con el abrasivo comprado, porque el impacto rompe y desgasta partículas de forma continua mientras el separador elimina los finos.
¿Por qué aumenta mi consumo de granalla?
Normalmente por un separador que deja pasar granalla buena al residuo, juntas con fugas, piezas de turbina desgastadas o extracción excesiva. Conviene seguir las cantidades de reposición frente a la producción e inspeccionar el recorrido de recuperación antes de cambiar de grado de abrasivo.
¿Se puede mezclar granalla esférica y angular?
Se puede, y a veces se hace para equilibrar perfil y velocidad de limpieza. Complica el control de la mezcla de trabajo porque deben mantenerse dos distribuciones de tamaño a la vez, por lo que exige una rutina de muestreo más clara.
¿Con qué frecuencia debe ensayarse la mezcla de trabajo?
Con un intervalo definido acorde con la renovación, y siempre que cambien el perfil, la velocidad de limpieza o el consumo. Conviene registrar los resultados de tamizado junto con las cantidades de reposición para revisar tendencias mensualmente.