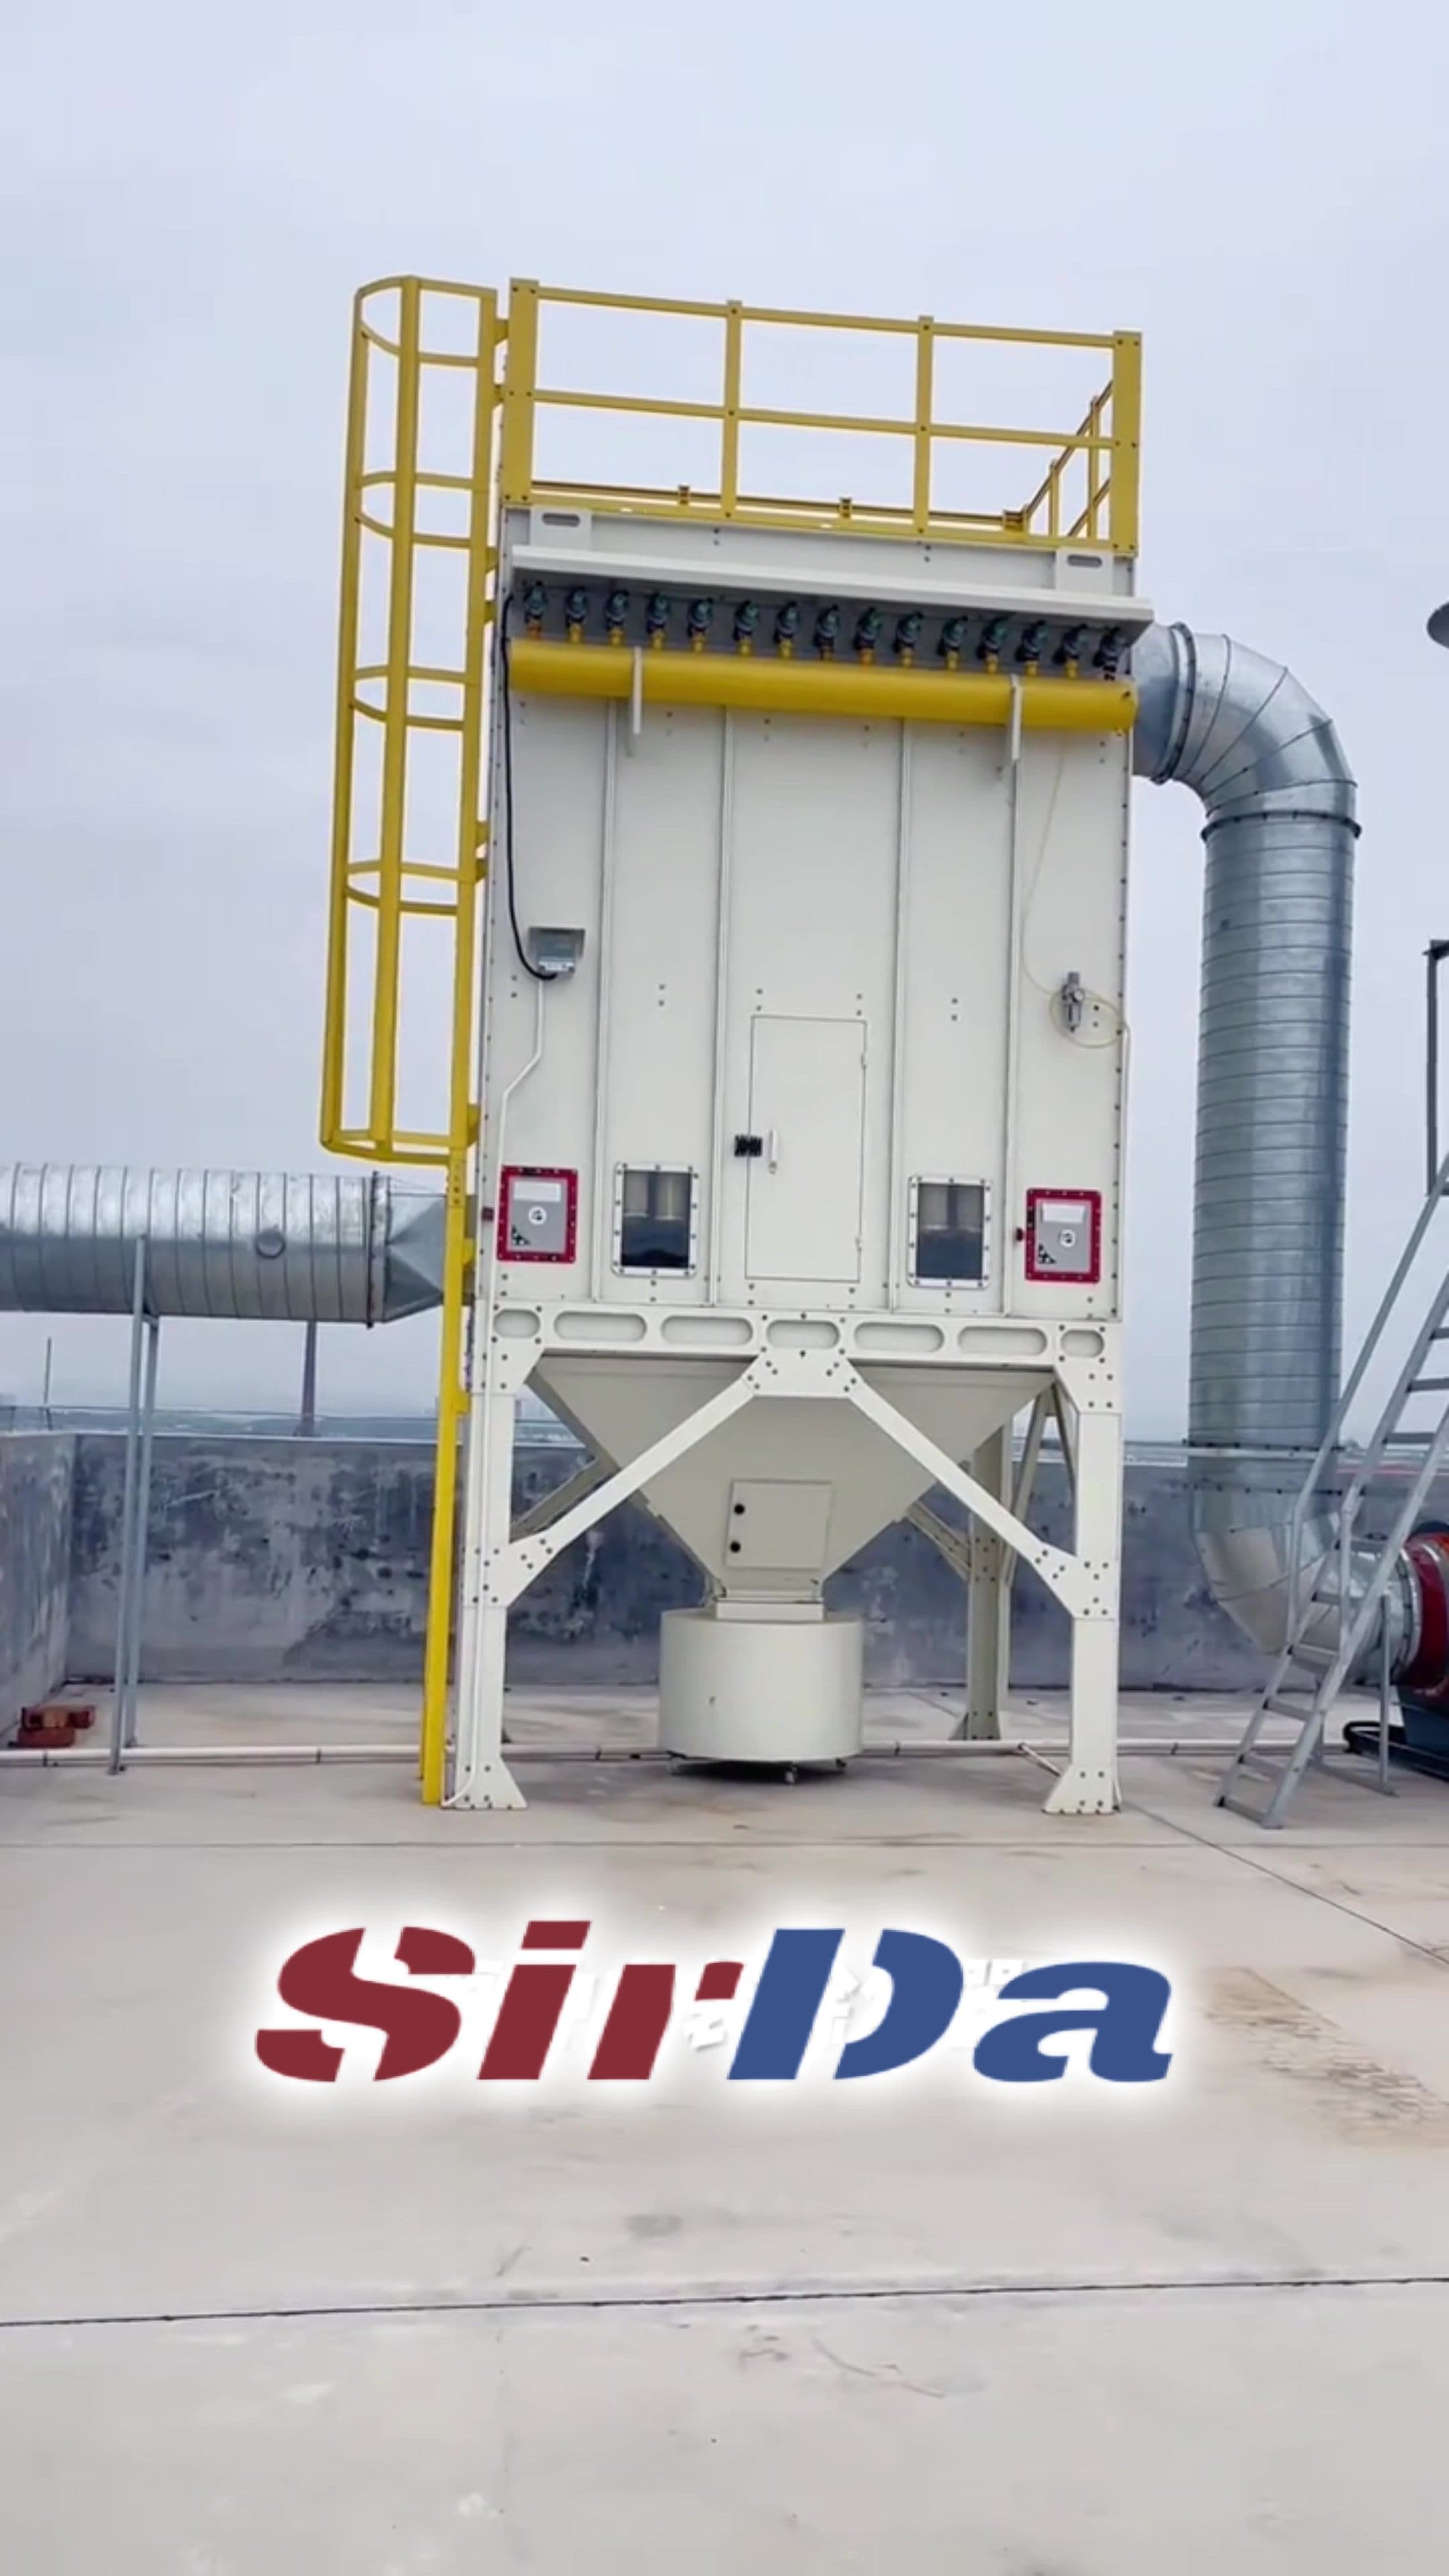
El colector decide si la línea puede funcionar
Una máquina de granallado y su colector de polvo se presupuestan casi siempre como dos equipos separados, y justo en esa separación se producen la mayoría de los fallos de instalación. La máquina determina qué tan limpia queda la superficie. El colector determina otra cosa, y la determina primero: si la línea puede trabajar cada día de forma legal y económica.
El polvo de una cabina de granallado no es un polvo de taller cualquiera. Es una mezcla de abrasivo gastado, la calamina que acaba de desprenderse de la pieza, el revestimiento que se ha retirado y las partículas metálicas finas que genera el propio impacto. Este último componente es el que cambia los criterios de selección. Una nube de polvo metálico fino dentro de un conducto es un riesgo de polvo combustible, y el conducto, el colector y el ventilador pasan todos a formar parte de ese riesgo, no solo la cabina.
Por eso el colector debe elegirse por lo que va a atravesar, y no por aquello a lo que se acopla.
Cómo filtra realmente un colector de impulsiones
Dentro de un colector de filtración, el que filtra no es el tejido de la bolsa, sino la capa de polvo que se acumula sobre ella. El aire con polvo entra en la carcasa, el polvo queda retenido en el medio filtrante y empieza a formarse una costra. Esa costra es la que realiza la separación real, y su grosor determina tanto la calidad de la filtración como la presión que debe vencer el ventilador.
Por eso la limpieza es un equilibrio y no un ajuste. Si se limpia demasiado a menudo, la costra nunca alcanza el grosor necesario para filtrar bien y el polvo atraviesa hacia el aire de descarga. Si se limpia demasiado poco, la costra se compacta, la pérdida de carga sube y el ventilador trabaja más por el mismo caudal. Un sistema de impulsiones limpia con un breve soplo de aire comprimido introducido por dentro de la bolsa, lo que desprende la costra en una fracción de segundo y devuelve esa bolsa al servicio mientras las demás siguen filtrando. La función del autómata es mantener cada bolsa dentro del mismo intervalo de grosor de costra y escalonar los pulsos para que la carcasa no pierda nunca la filtración.
El medio filtrante se elige frente al polvo, no frente al precio:
- Poliéster unido con resina — la opción habitual por defecto, sirve bien para la mayoría de los polvos de granallado.
- Polipropileno — menor coste, y límite de temperatura más bajo.
- PTFE — la mejor resistencia térmica y química, a mayor coste.
- Superficies recubiertas y antiestáticas — cuando hay polvo metálico, el tratamiento de la superficie importa tanto como el tejido base.
Impedir que los abrasivos entren en el flujo de polvo
El error más caro de este montaje es dejar que la perdigón llegue al colector.
La recuperación de abrasivos y la depuración de polvo son dos trabajos distintos. La perdigón merece recuperarse porque es reutilizable y porque constituye el coste diario más visible en el taller. El polvo, en cambio, es residuo. Un separador situado aguas arriba del colector extrae del flujo de aire los abrasivos rotos por el impacto y devuelve la perdigón intacta a la máquina, mientras que la fracción demasiado pequeña para resultar útil sigue camino al colector. Si esa separación falta o está mal ajustada, los abrasivos se destruyen en el conducto, el colector se llena de material pesado que no tiene nada que ver con el tejido, y la pérdida de carga sube por una razón que nadie encontrará en el filtro.
El caudal de aire hay que decidirlo antes que el colector. La propia cabina debe estar en depresión, de lo contrario el polvo se deposita donde se genera en vez de viajar hasta la campana. El aire de transporte necesario para llevar el polvo desde la posición de granallado hasta la campana pertenece al mismo cálculo, y la pérdida de carga propia del colector se suma a esa cifra al elegir el ventilador. Elegir el colector primero y adaptar el ventilador después es la vía clásica hacia una línea incapable de mantener su presión.
Qué confirmamos antes de especificar
La composición, la temperatura y la química del polvo determinan el medio filtrante. El volumen de la cabina y la depresión que debe mantener determinan el caudal. El circuito de abrasivos determina dónde se coloca el separador. La evaluación del polvo metálico determina las disposiciones de venteo y de aislamiento.
Envíenos el proceso, la cabina y la disposición de la red de aspiración, y lo dimensionaremos con esos datos en lugar de estimarlo a partir de un catálogo. La configuración final se confirma tras revisar su origen de polvo y sus condiciones de trabajo.