La pieza se queda quieta y es la pistola la que recorre
Una granalladora supone que la pieza se mueve. Una mesa giratoria la hace girar, un colgante la balancea, una cinta la voltea. En cuanto ese movimiento existe, cada punto de la superficie pasa una y otra vez por la zona de proyección, y la cobertura se deduce de la geometría y no del ánimo del operario ese día.
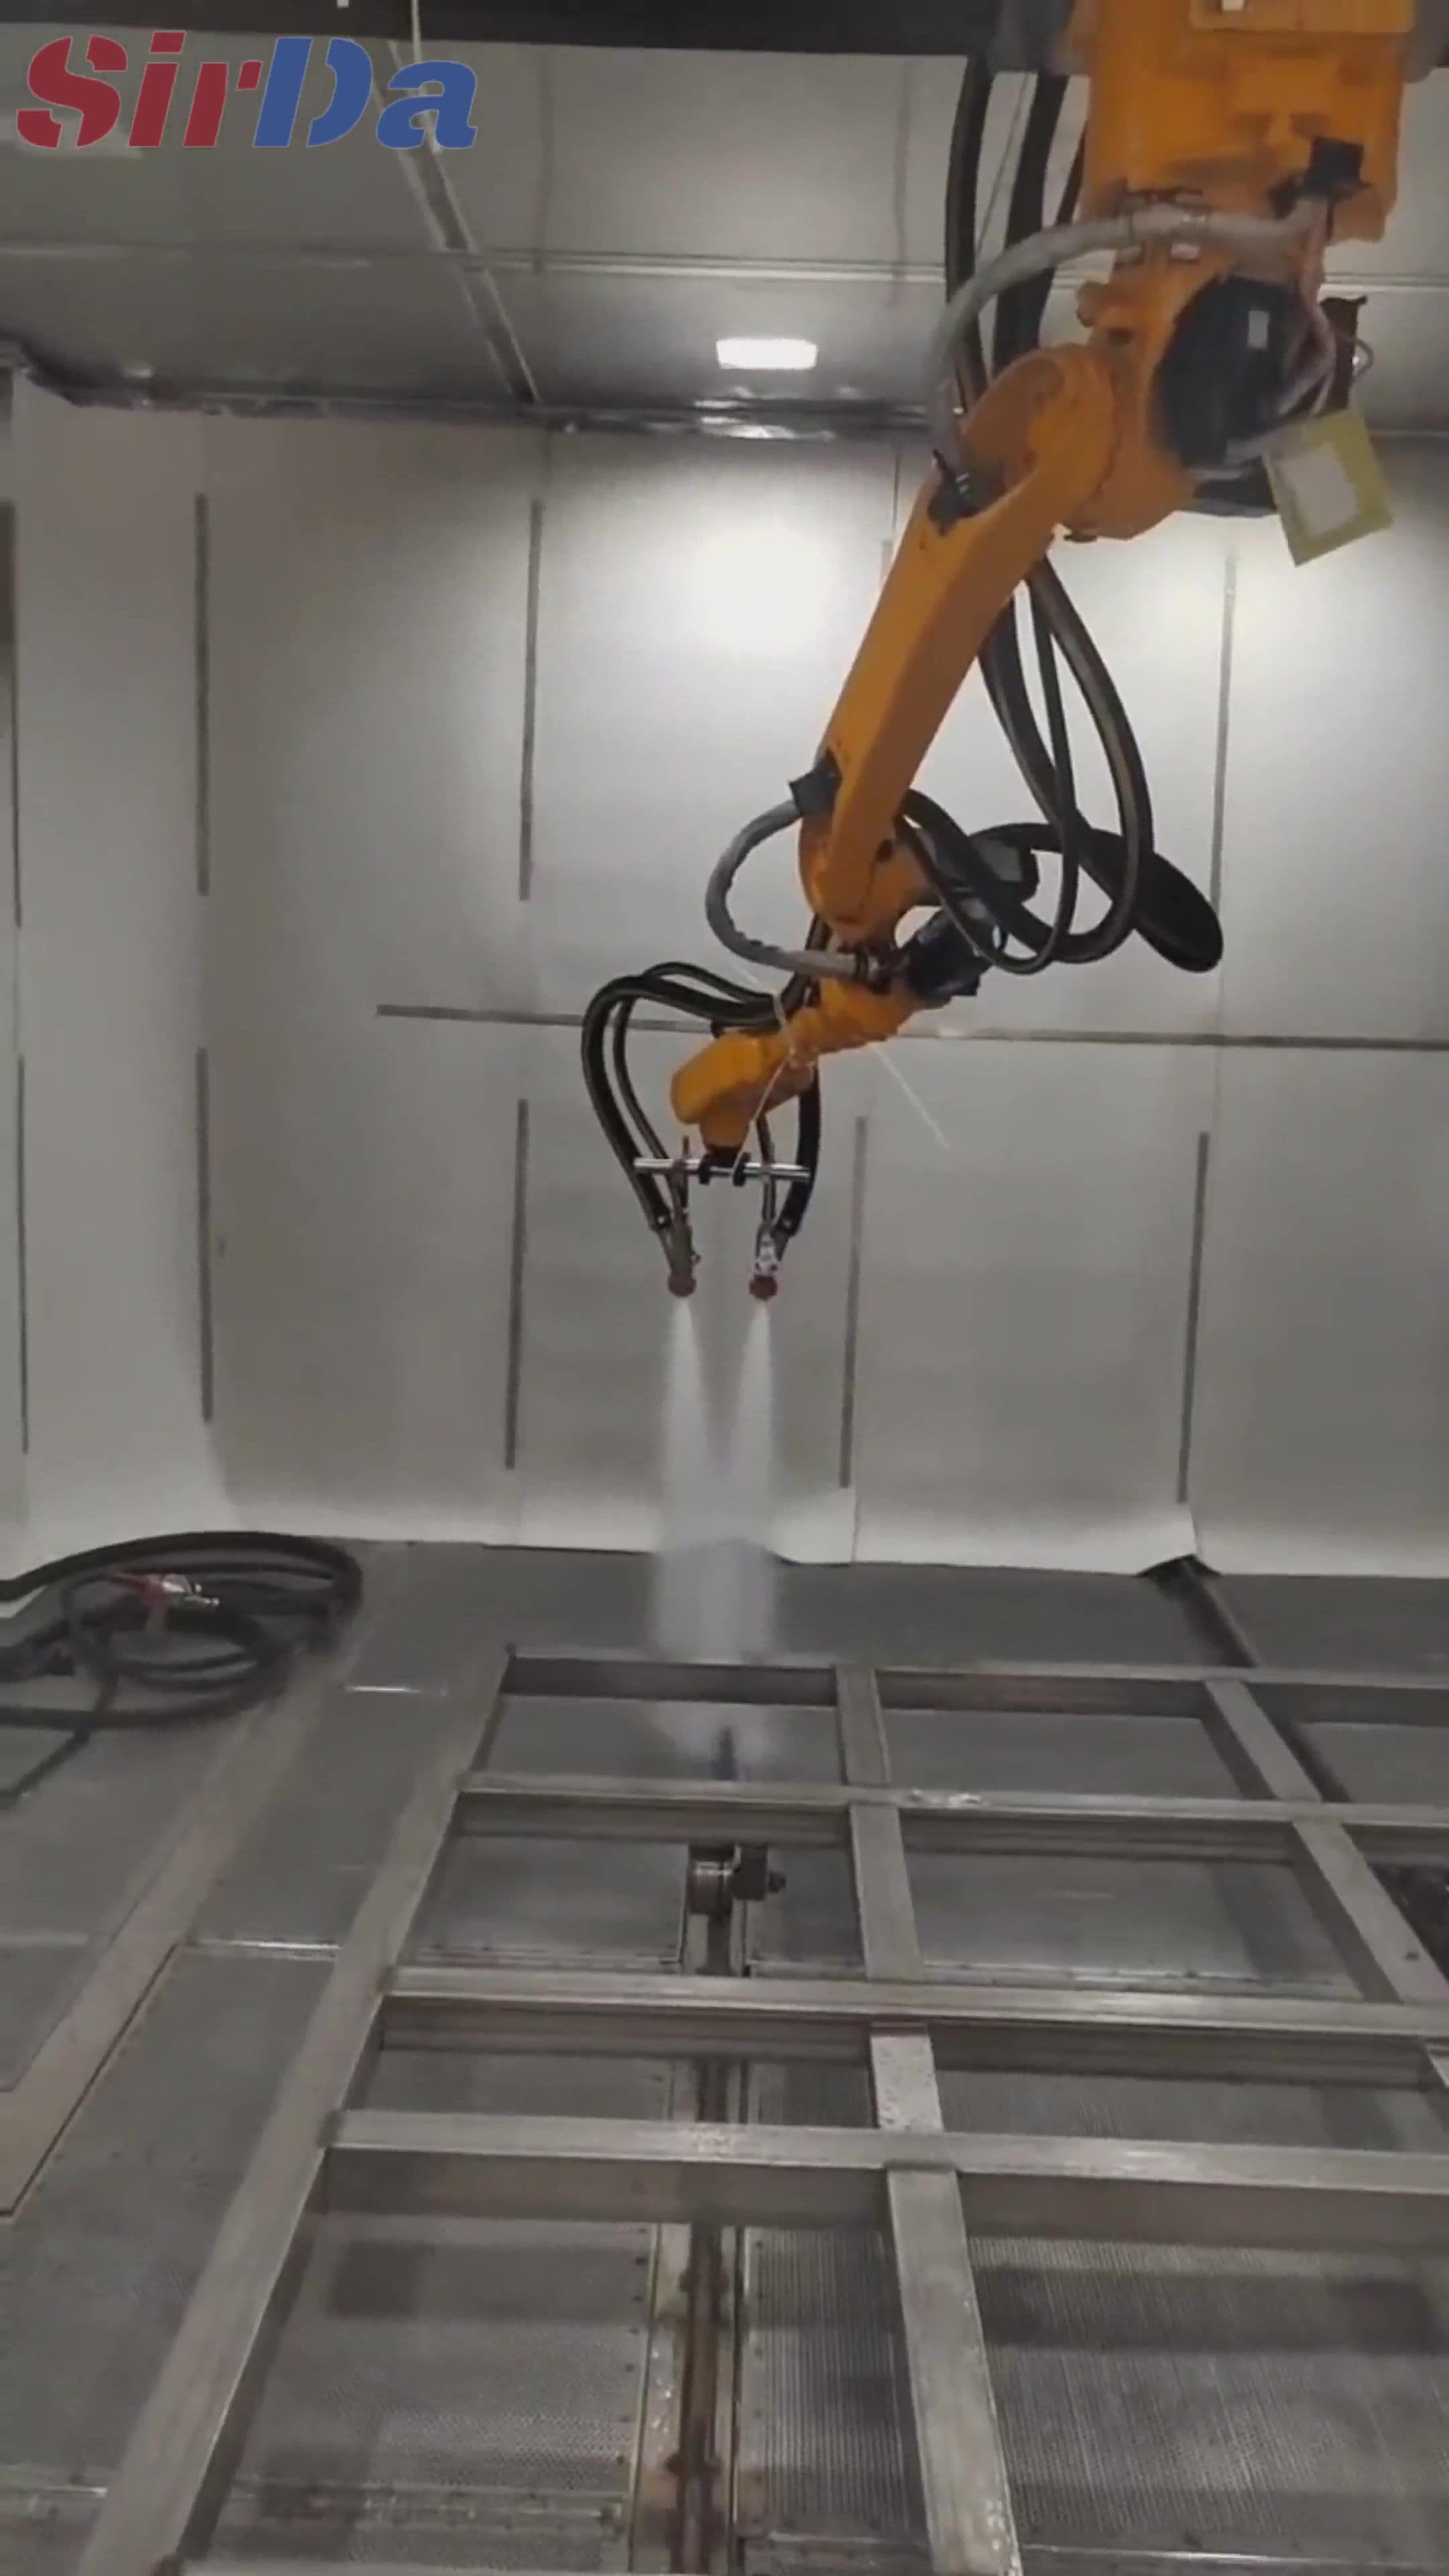
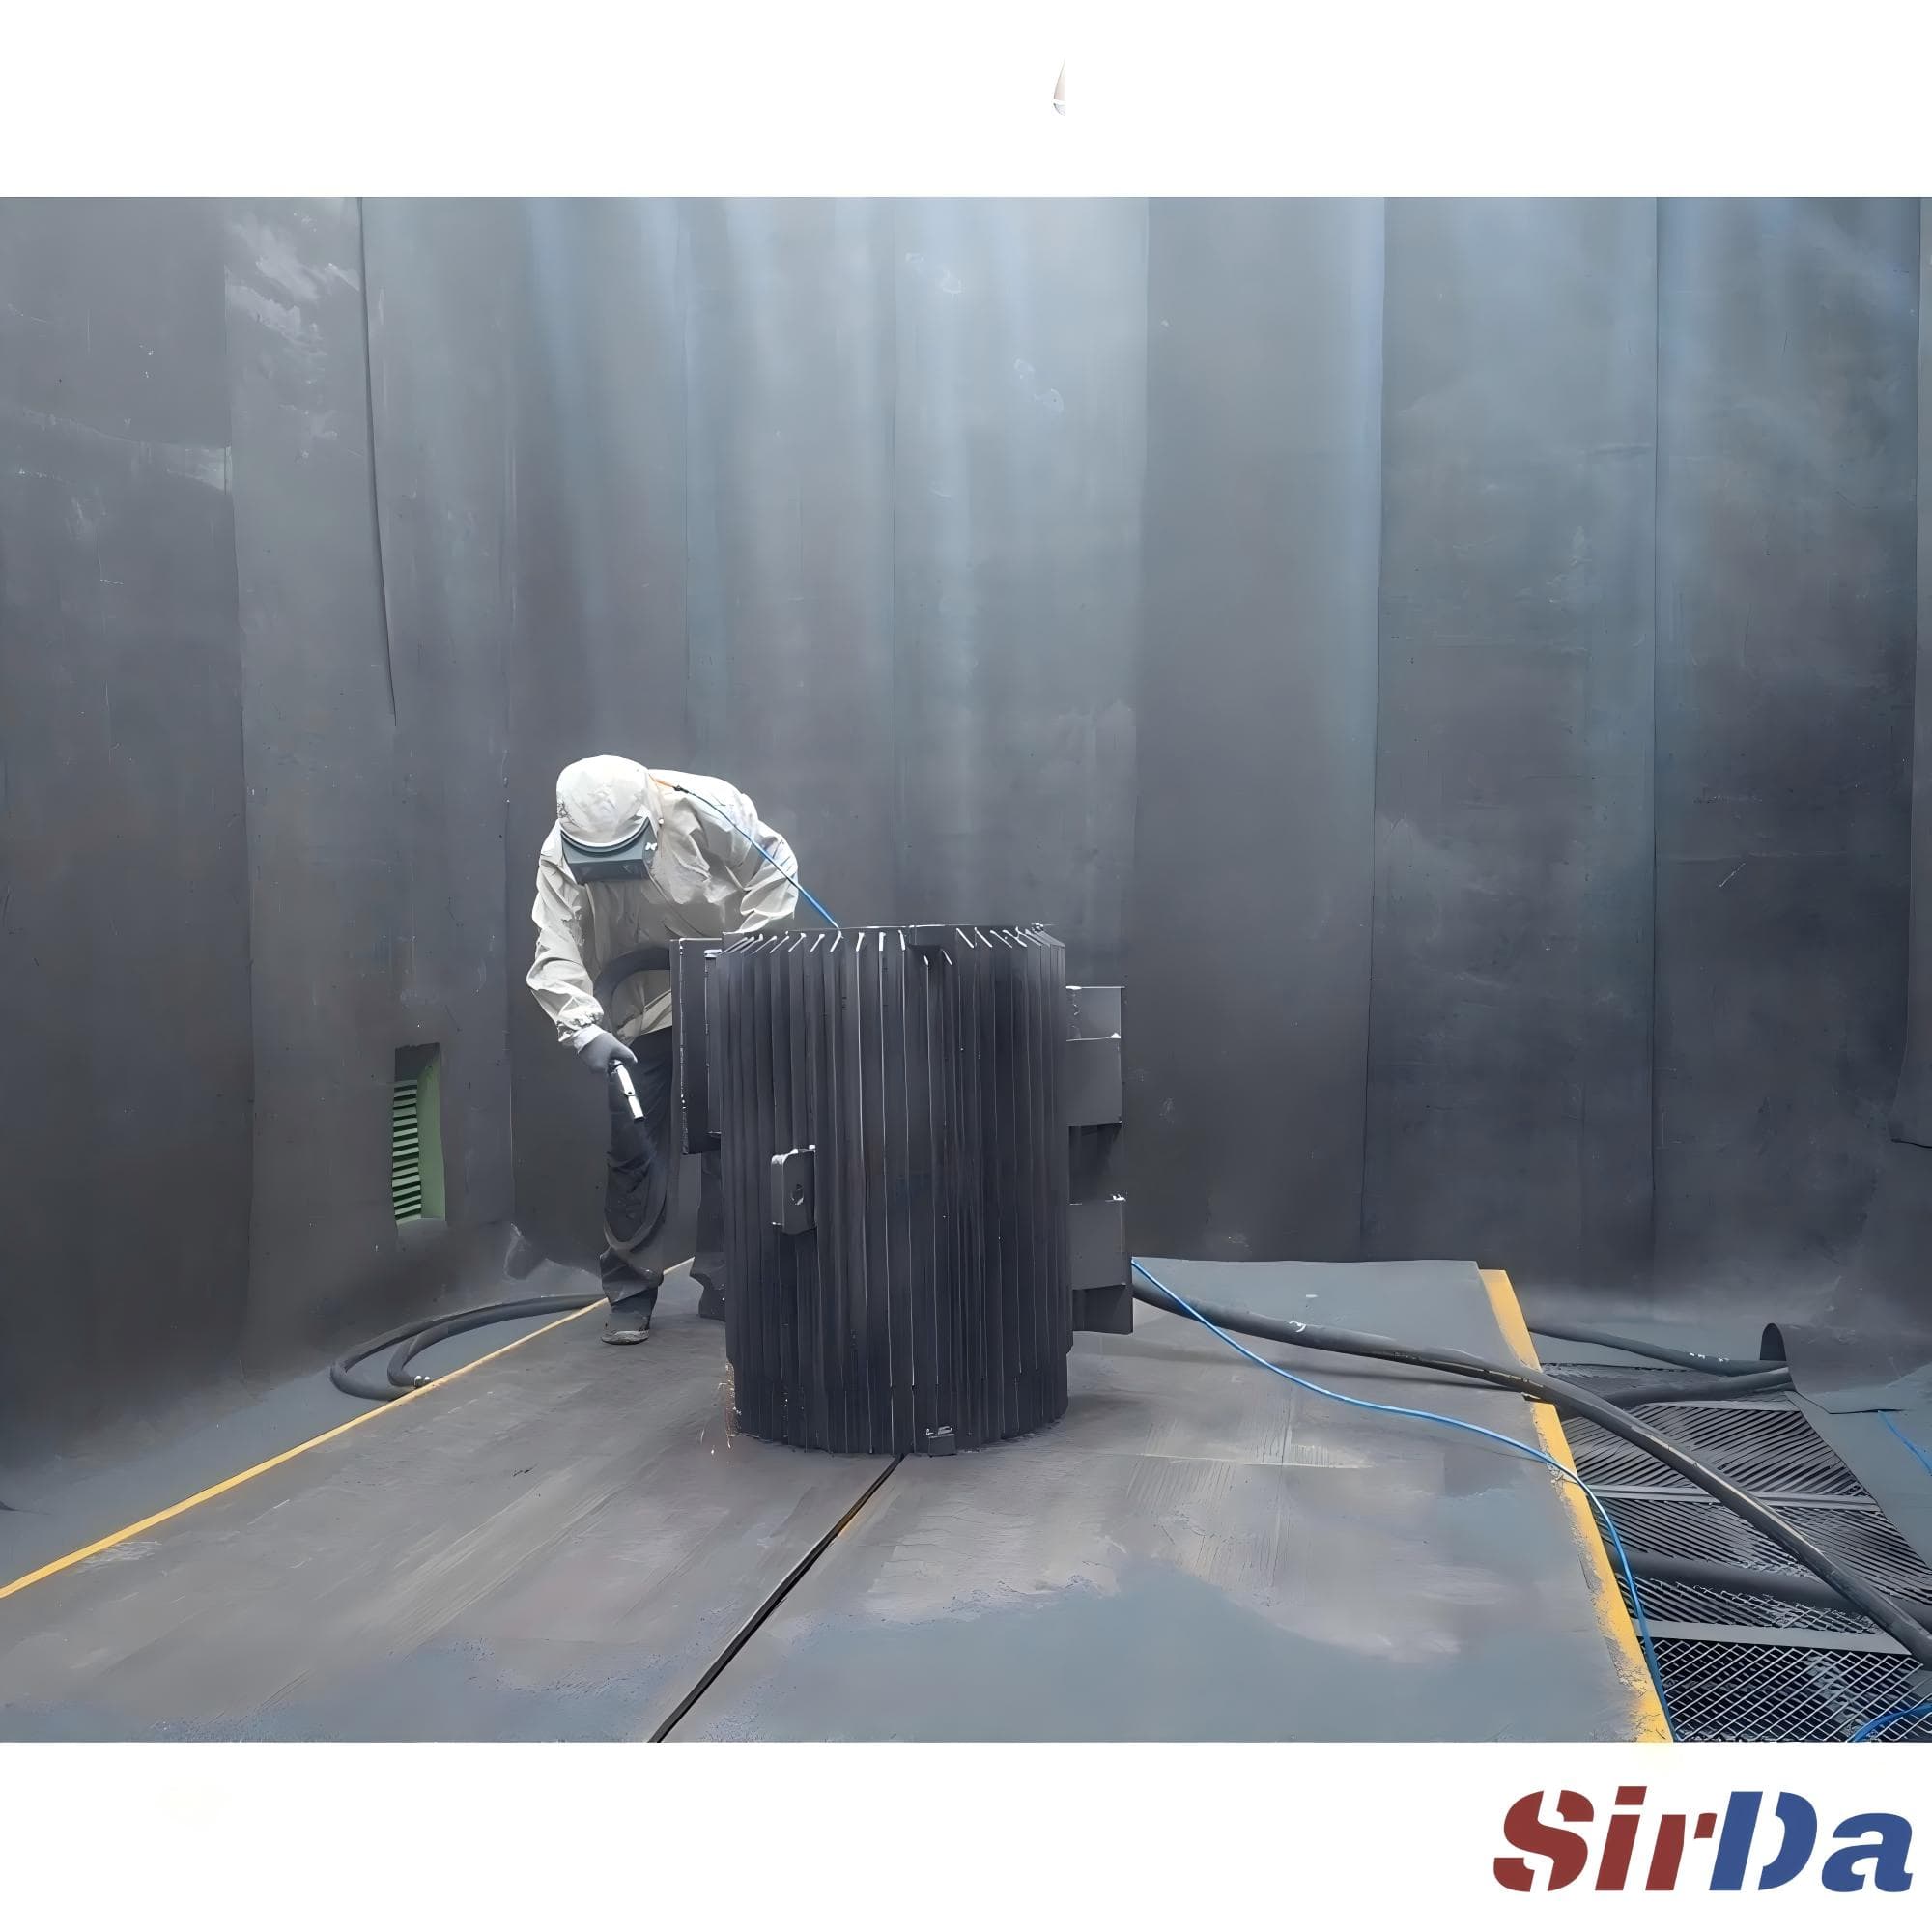
Una cabina robotizada renuncia a esa hipótesis. La pieza queda anclada al suelo o sobre un utillaje, y la cobertura la produce la trayectoria del brazo. El intercambio compensa cuando la pieza es demasiado grande, demasiado pesada o demasiado irregular para girarla, y cuando el coste real de un trabajo pesado nunca fue el abrasivo sino las horas de grúa gastadas en voltear la pieza para llegar a la cara oculta.
La cobertura pasa a ser un problema de trayectoria y no de movimiento
- El solape entre pasadas es el único indicador que cuenta - una pieza en rotación rompe por sí misma sus sombras, pero un brazo tiene que solapar las pasadas vecinas hasta cerrar la holgura. Una zona omitida queda omitida para siempre; no habrá una rotación posterior que vuelva a ella.
- La constancia de la distancia entre pistola y superficie manda sobre la constancia del resultado - el chorro se ensancha con la distancia, de modo que la misma carga de abrasivo actúa muy distinto a 200 mm que a 400 mm. El valor del robot es mantener esa distancia fija en lugar de dejarla en la muñeca del operario.
- Los fondos y la trasera de las bridas exigen una postura propia o una pistola propia - el interior de un depósito y el hueco estrecho detrás de una brida son las dificultades reales en esta familia de piezas, y son la parte del alcance que conviene aclarar antes de fijar un precio.
- El cambio de serie se juega en el programa, no en la mecánica - en una granalladora, una pieza nueva significa parámetros nuevos y utillaje nuevo. Aquí significa enseñar un camino nuevo. Para depósitos, chimeneas y bridas de testa, donde el lote es moderado pero la variedad es alta, eso es justamente lo que abarata una serie corta a medida.
El material que cae es una fuente de contaminación secundaria
Aquí es donde una cabina y una granalladora son realmente dos máquinas distintas. La granalladora es un circuito cerrado: el abrasivo se proyecta, golpea la pieza, lo recogen las palas y los revestimientos, se separa de los residuos y vuelve a la tolva. El circuito de abrasivo no toca el suelo en ningún momento.
Una cabina está abierta. El abrasivo que no acierta la pieza cae directamente al suelo, mezclado con las escamas de pintura, la calamina y el óxido que acaba de arrancar. Recoger ese material del suelo y devolverlo tal cual a la pistola significa proyectar los residuos una segunda vez sobre la pieza. El acabado no mejora, el circuito se ensucia en cada vuelta.
La pregunta que hay que hacer sobre una cabina no es cómo de grande es la sala, sino dónde se recupera el abrasivo, cómo se barre el suelo y en qué estado vuelve el abrasivo a la pistola.
Qué aporta y dónde se detiene
El resultado es que la preparación de superficie se vuelve reproducible gracias a la trayectoria y a los parámetros en lugar de depender del operario, y la cobertura ya no depende de poder voltear la pieza. Eso encaja con piezas grandes, incómanas de manipular y producidas en cantidades moderadas con muchas variantes: depósitos, chimeneas, planchas de casco, estructuras soldadas.
La dirección contraria también merece decirse. Las piezas pequeñas y regulares en gran volumen siguen siendo más baratas en una mesa giratoria o en una cinta continua, porque una vuelta completa cubre toda la circunferencia en una sola pasada, mucho más rápido que un barrido punto por punto y sin fondos que explorar. Una cabina robotizada no sustituye a una línea continua. Es la respuesta para los trabajos que una línea continua no puede coger.
El alcance del brazo, el tipo de pistola, las dimensiones de la cabina y el caudal de extracción se confirman tras evaluar la geometría real de la pieza y las condiciones del taller.