Абразивная обработка рельсового парка в темпе линии
Обслуживание рельсов и вагонов ведёт дробеструйную обработку потоком. Гид охватывает выбор абразива для рельсовой стали, ритм линии, пределы головки рельса и локализацию пыли свинца.

Почему депо ведут дробеструйную обработку потоком, а не поштучно
Обслуживание рельсов и вагонов измеряется производительностью. Депо, которое заводит вагон на перекраску, очищает его и выводит по графику, ведёт производственную линию, а не разовые заказы. Дробеструйная обработка — узкое место: она должна убрать ржавчину, старую ливрею, смазку и соль зимней противогололёдной обработки достаточно быстро, чтобы остальные этапы ремонта — сварка, НК, грунтование — не простаивали.
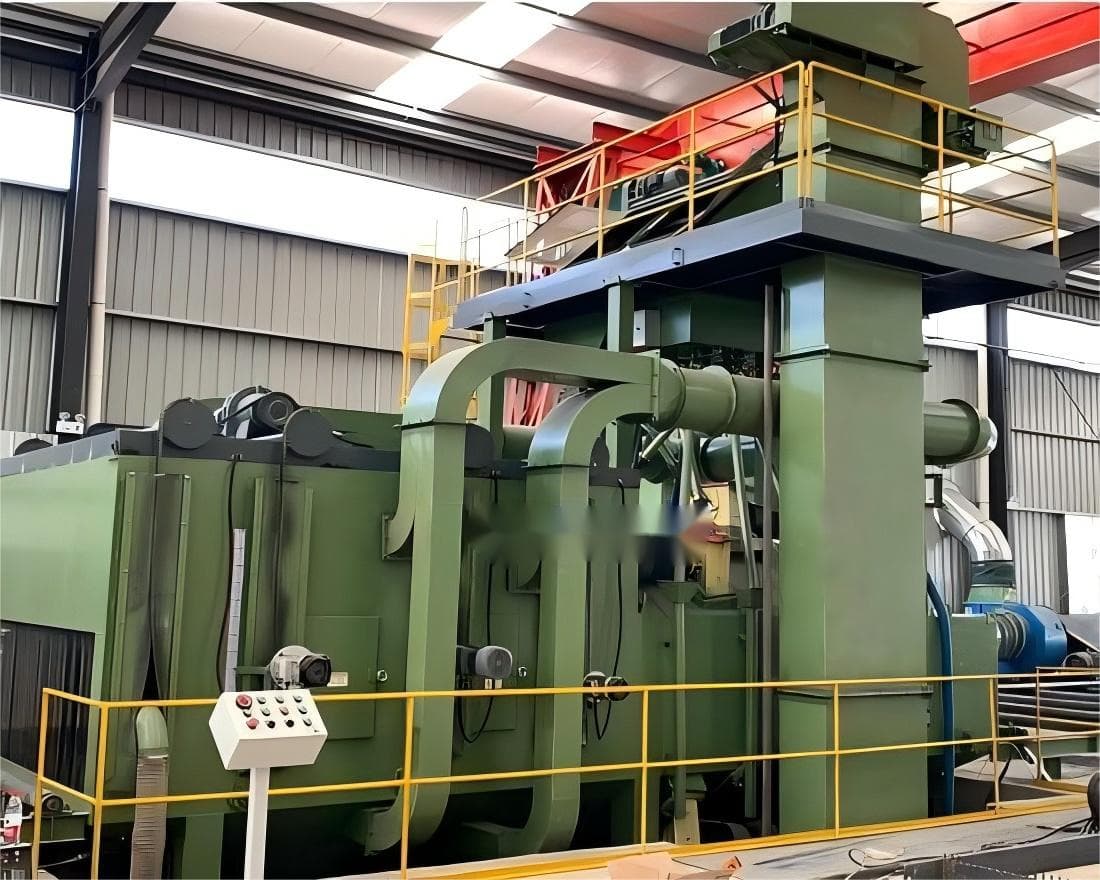
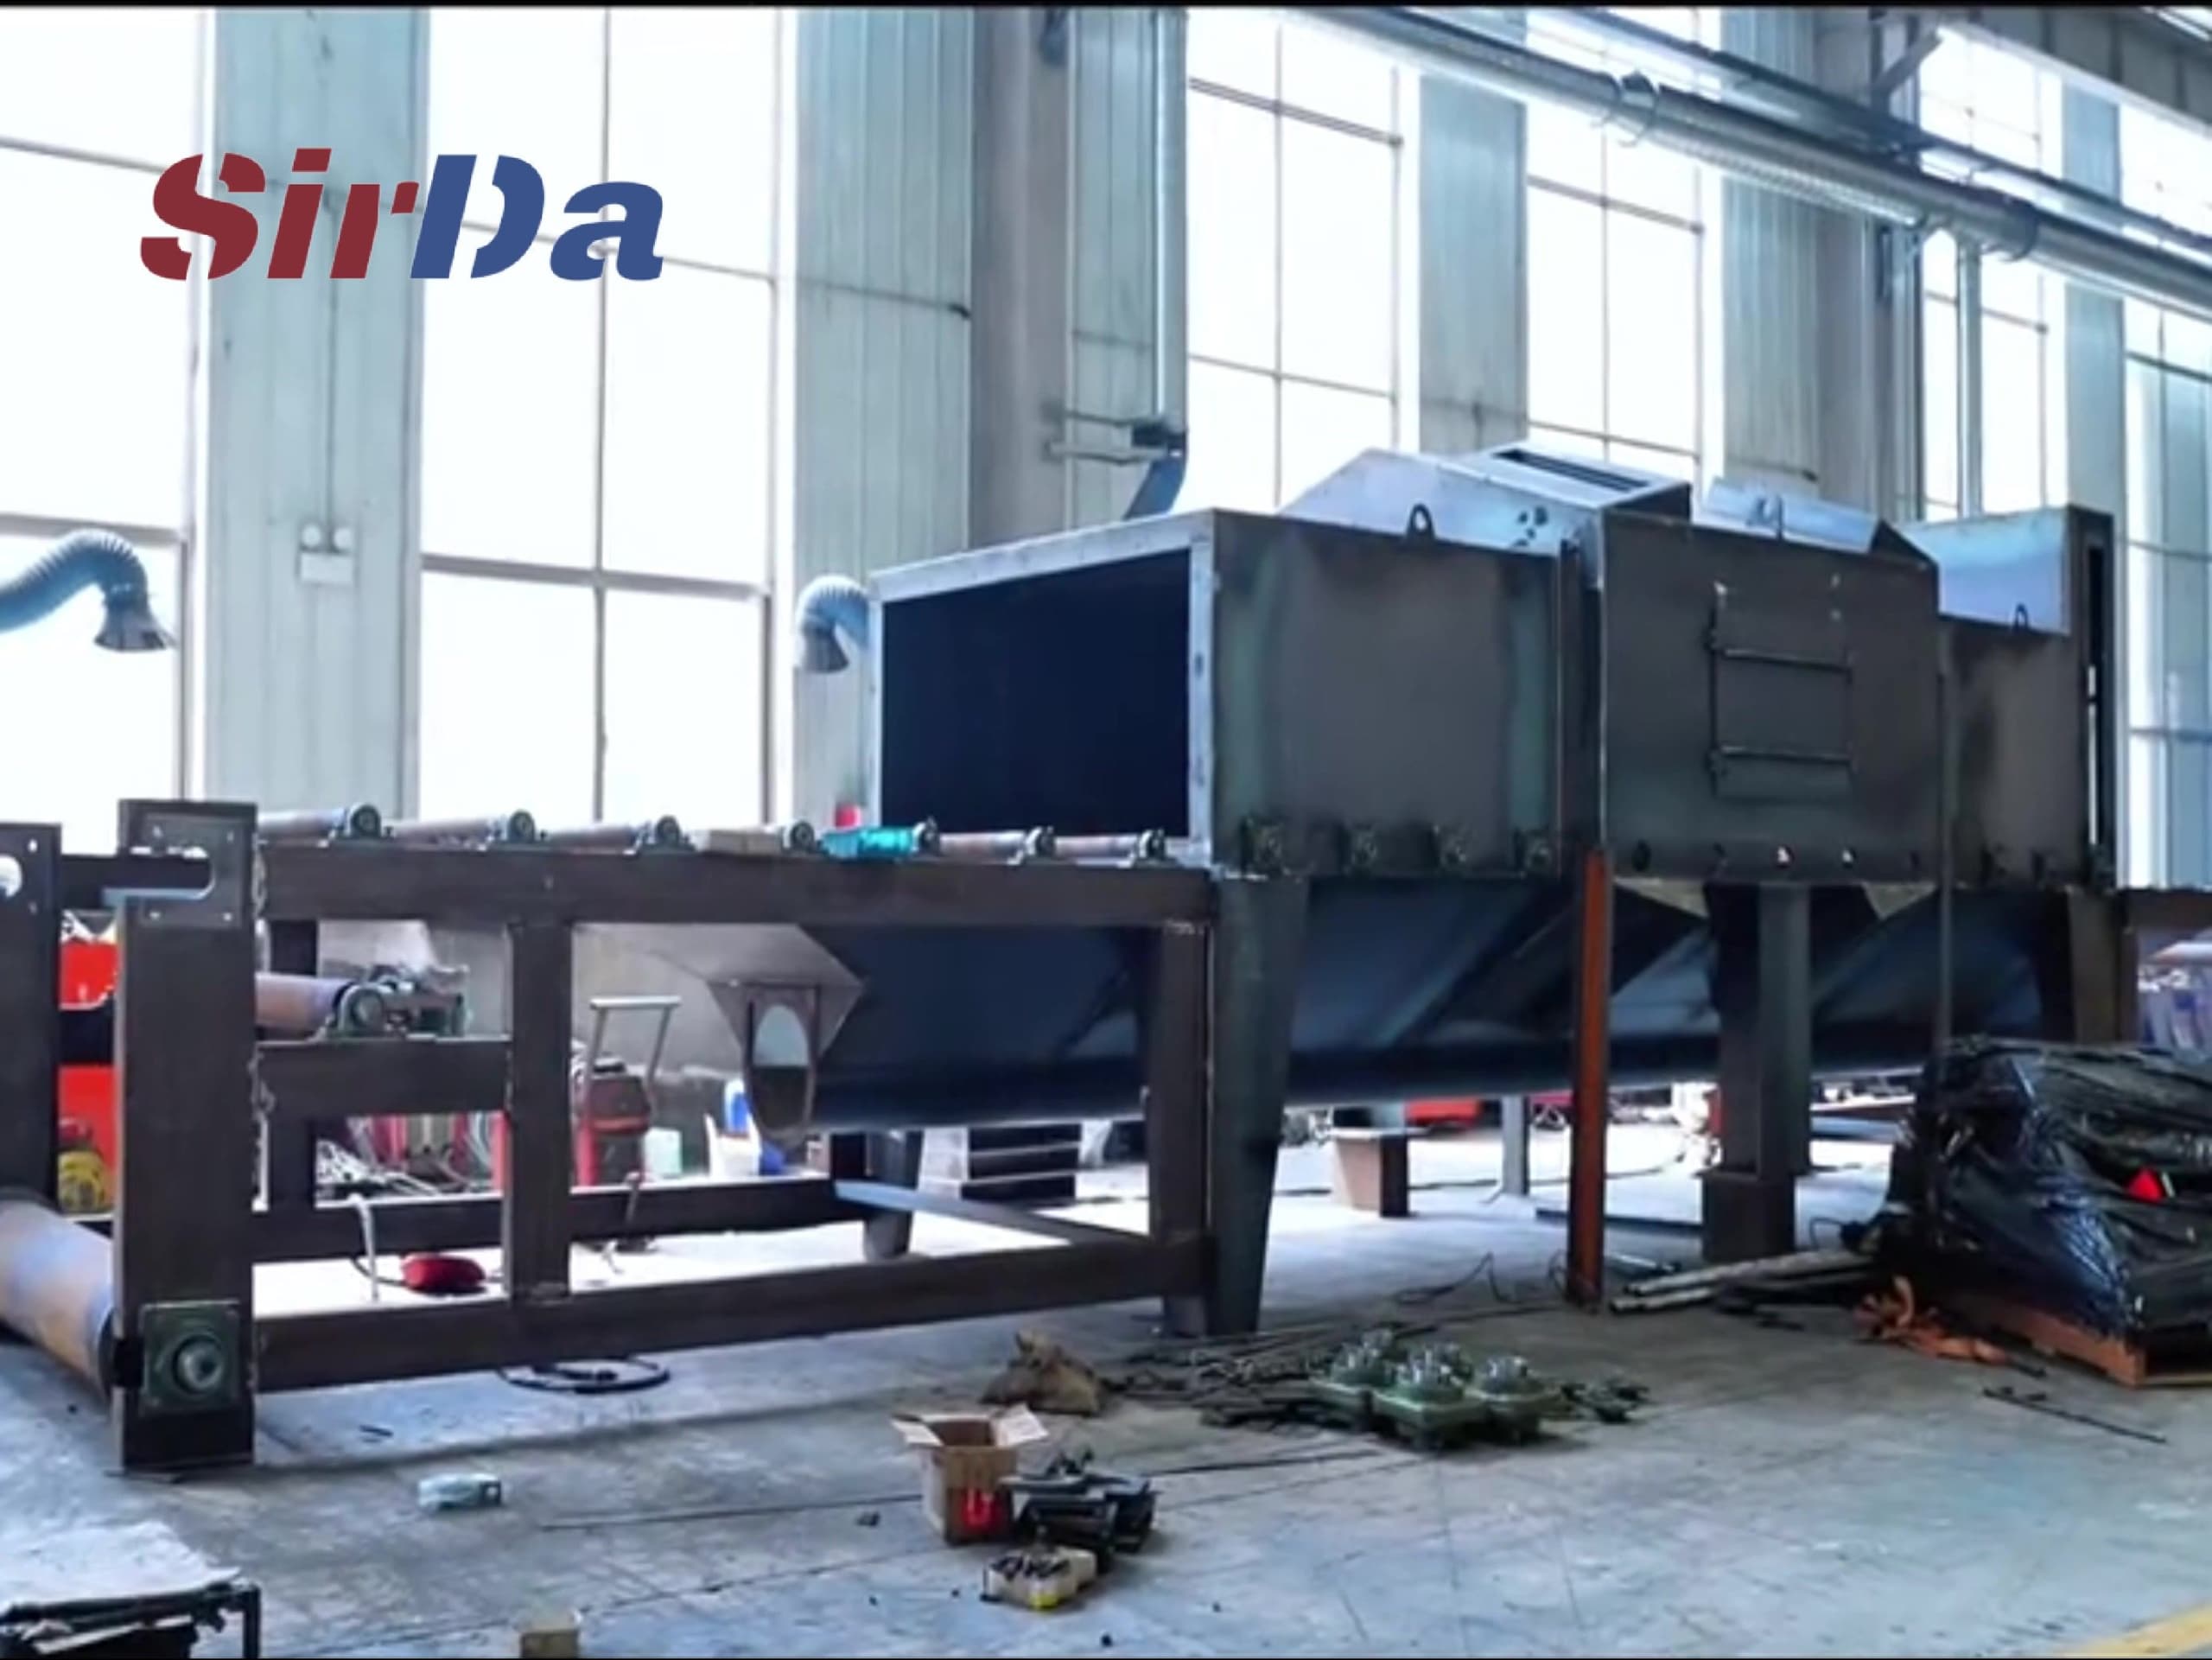
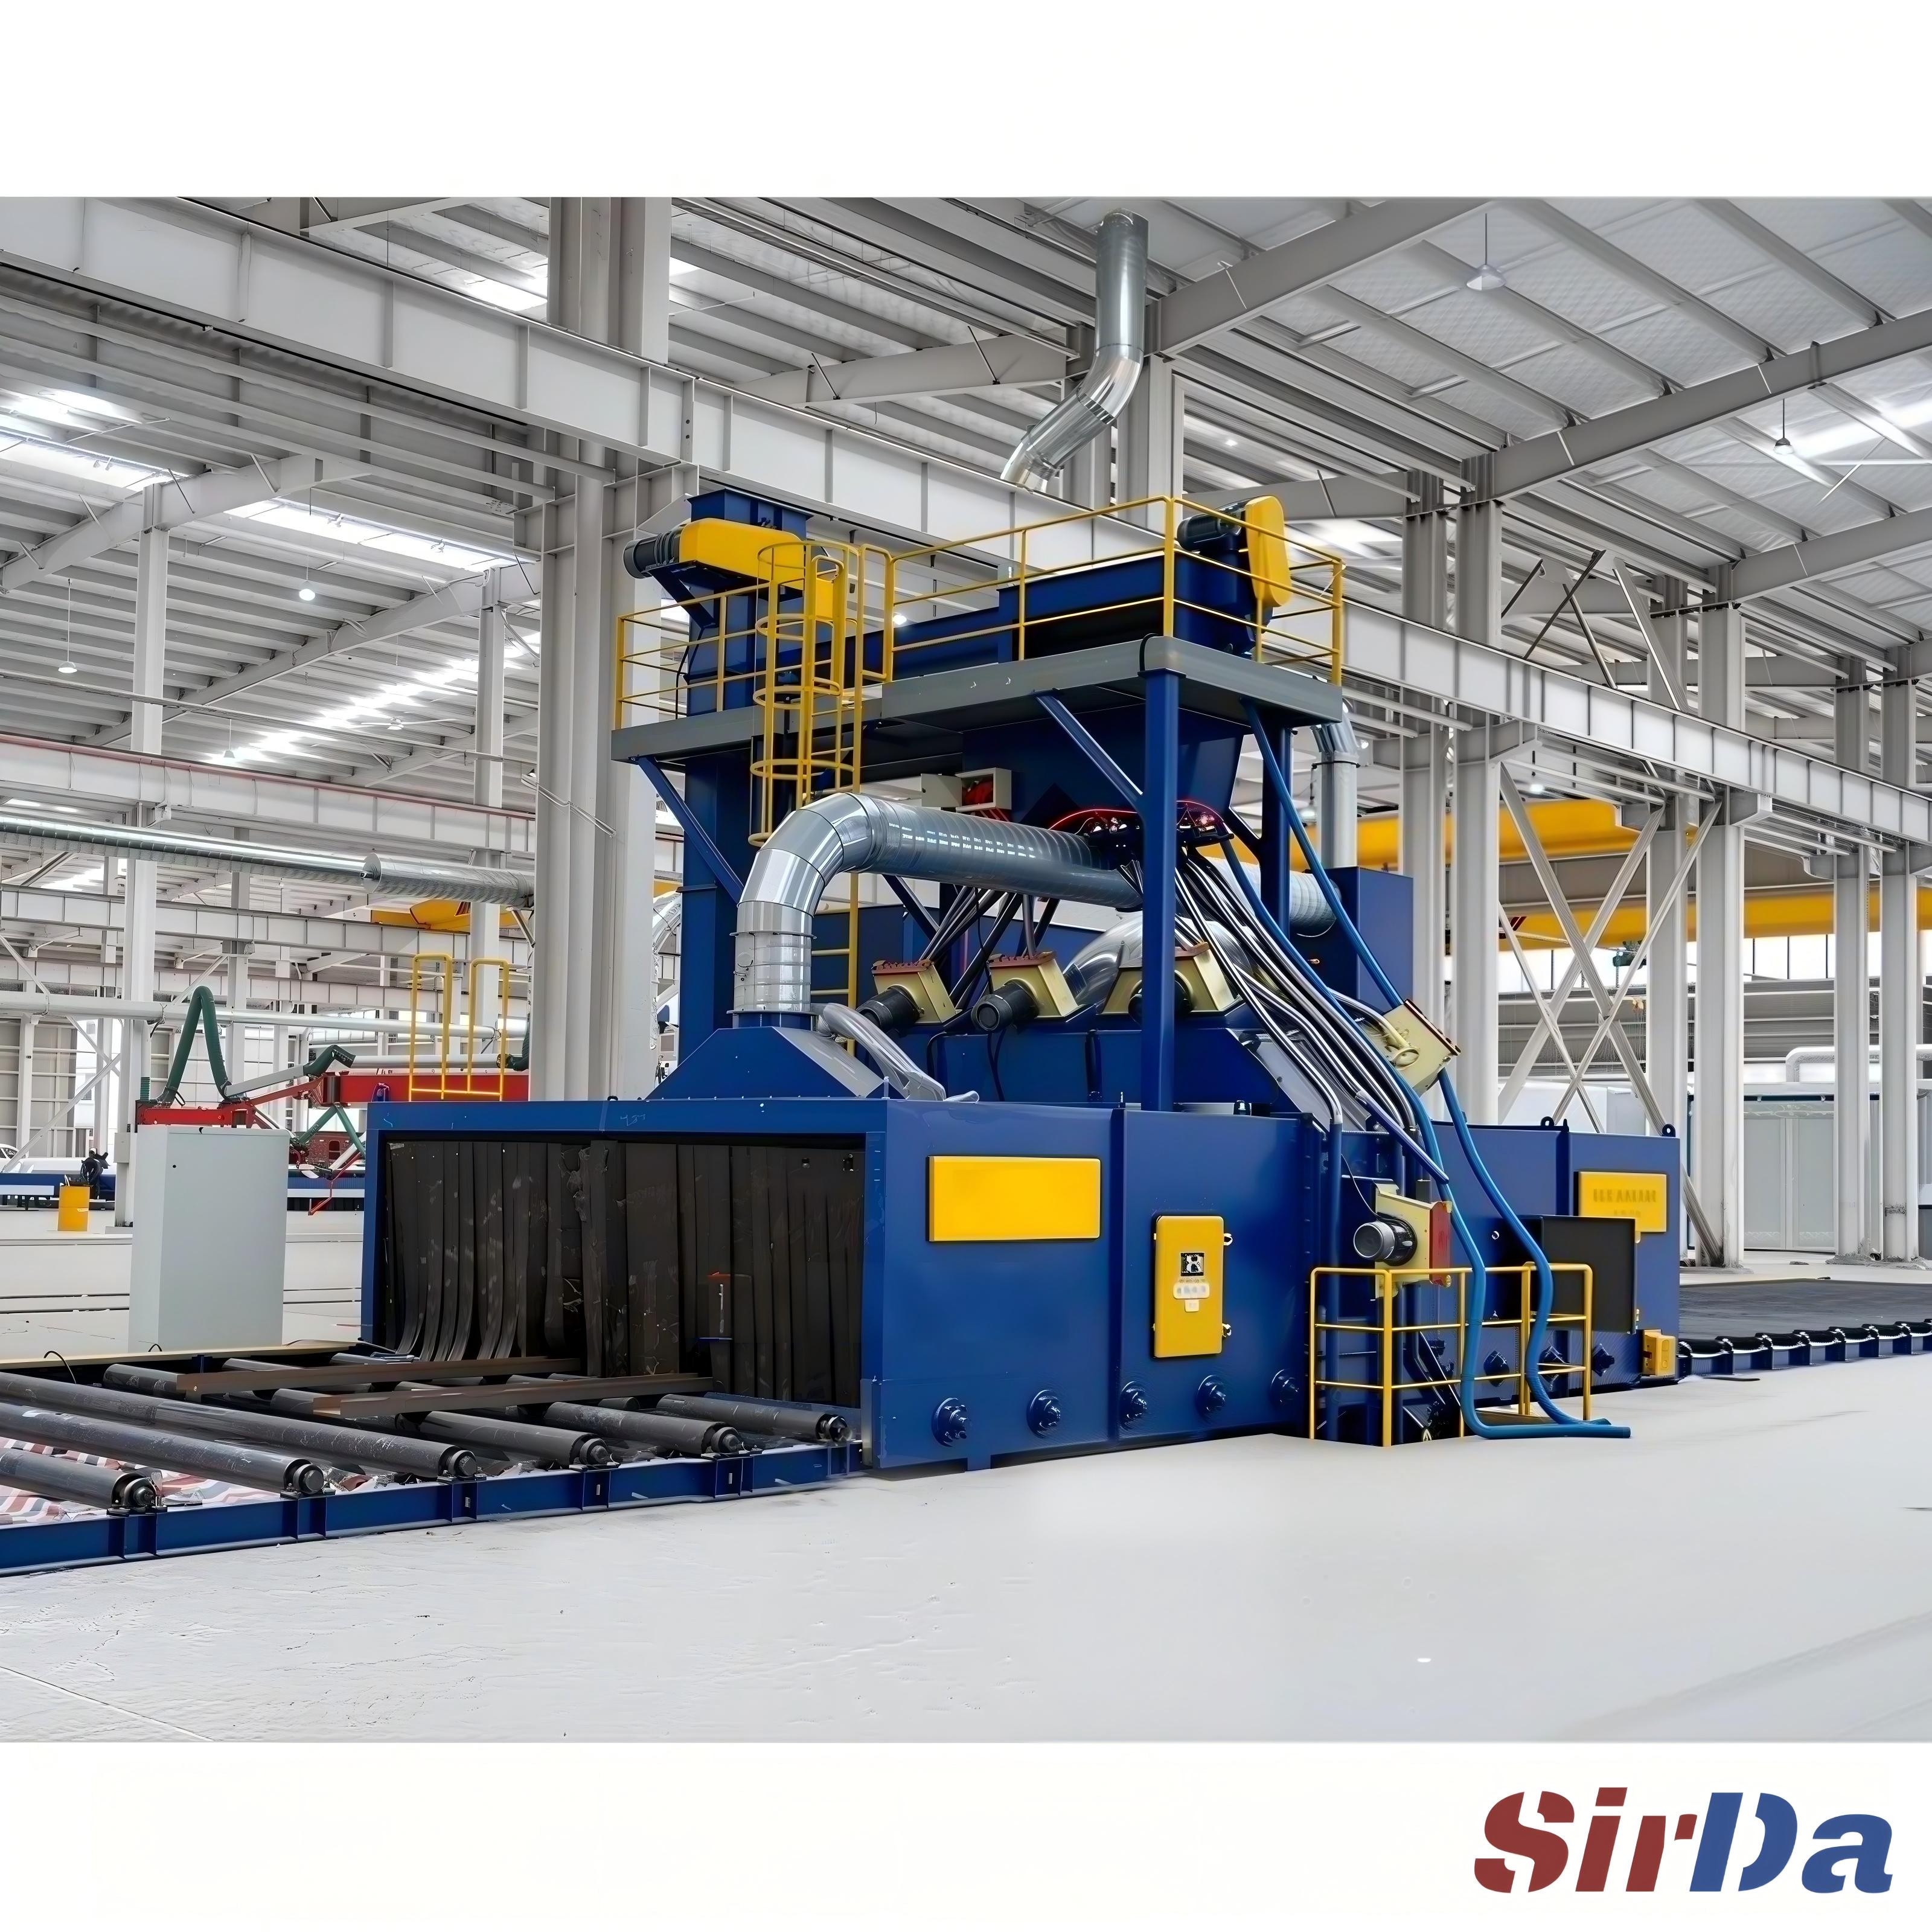
Решение, к которому приходят большинство депо, — дробемётная линия с роликовым конвейером. Длинные детали — звенья рельса, плиты шпал, балансиры тележки — движутся на приводных роликах с управляемой скоростью; дробемётные колёса закреплены, а деталь проходит мимо них. Пакетная обработка превращается в непрерывный поток. Рабочая переменная — время пребывания, которое задаётся скоростью линии. Для тяжёлых деталей рабочий диапазон — примерно от 0,5 до 2,5 метра в минуту: достаточно медленно, чтобы колёса успели поработать, и достаточно быстро, чтобы 12-метровый рельс не занимал машину полчаса.
Выбор абразива: рельсовая сталь — не конструкционная
Рельсовая сталь высокоуглеродистая и уже упрочнена наклёпом в головке. Это меняет выбор материала в двух отношениях.
- Литая стальная дробь в диапазоне S330–S460, твёрдостью 40–52 HRC, — основной выбор для очистки рельсов и кузовов. Она упрочняет, одновременно очищая, что полезно в зонах сварки и на рамах тележек.
- Колотая дробь заслуживает места, только когда покрытие требует сильного механического сцепления; но она режет, а не упрочняет — злоупотребление ею на головке рельса истончает упрочнённый слой, который как раз надо сохранить.
- Держите рабочую смесь, а не свежую загрузку. Ежедневно отсеваете мелочь и добавляете новую дробь; смесь, сместившаяся в сторону мелкой фракции, теряет энергию и перегружает пылеуловитель.
- Особенно следите за головкой рельса. Поверхность катания — самая ценная сталь рельса. Если линия трактует её как обычную грань, чрезмерная обработка скругляет профиль и сокращает срок службы. Закройте её экраном или снизьте интенсивность колёс на этой грани.
В потоке по чёрному металлу литая стальная дробь S230–S390 — базовый стандарт по стоимости за квадратный метр; рельсовая специфика лишь смещает выбор к более крупной фракции, потому что окалина на головке рельса держится крепко.
Настройка ритма: такт, пребывание и ловушка «быстрее — чище»
Производительность — это не «как быстро крутятся ролики». Это самое медленное из трёх: время загрузки или выгрузки, время пребывания, которое реально нужно загрязнению, и узкое место на выходе. Ускорите ролики — и вы просто отгрузите недоочищенную сталь.
Практичная проверка: посчитайте колёса, сложите их реальный расход абразива и сравните с площадью, проходящей за минуту при выбранной скорости линии. Если площадь в минуту превышает то, что колёса могут очистить до нужного класса — обычно Sa 2½ (почти белый) для перекраски, Sa 3 для подготовки сварки, — снизьте скорость или добавьте пост колёс. Отказ проявляется тонко: одна сторона балансира тележки чистится, другая — нет, потому что деталь прошла мимо колёс слишком быстро и затенённая грань не была обработана.
Ловушка головки рельса снова: дробеструйная обработка — это и усталостная обработка. Лёгкое упрочнение головки может быть полезным, но линия должна быть настроена так, чтобы поверхность катания получила покрытие, не выйдя за расчётное напряжённое состояние. Это настройка, а не счастливая случайность.
Пыль, опасность и проблема старых покрытий
Здесь депо отличается от цеха изготовления. Вагоны, построенные до 1980-х, могут ещё нести свинцово-хроматные грунты и свинцовые финишные слои. Дробеструйная обработка высвобождает эту историю в виде пыли, которую можно вдохнуть. Прежде чем старый вагон попадёт в линию, проверьте покрытие рентгенофлуоресцентным анализатором; где подтверждён свинец, работа подпадает под строгий контроль свинца, а пыль должна быть локализована и охарактеризована, а не просто отфильтрована.
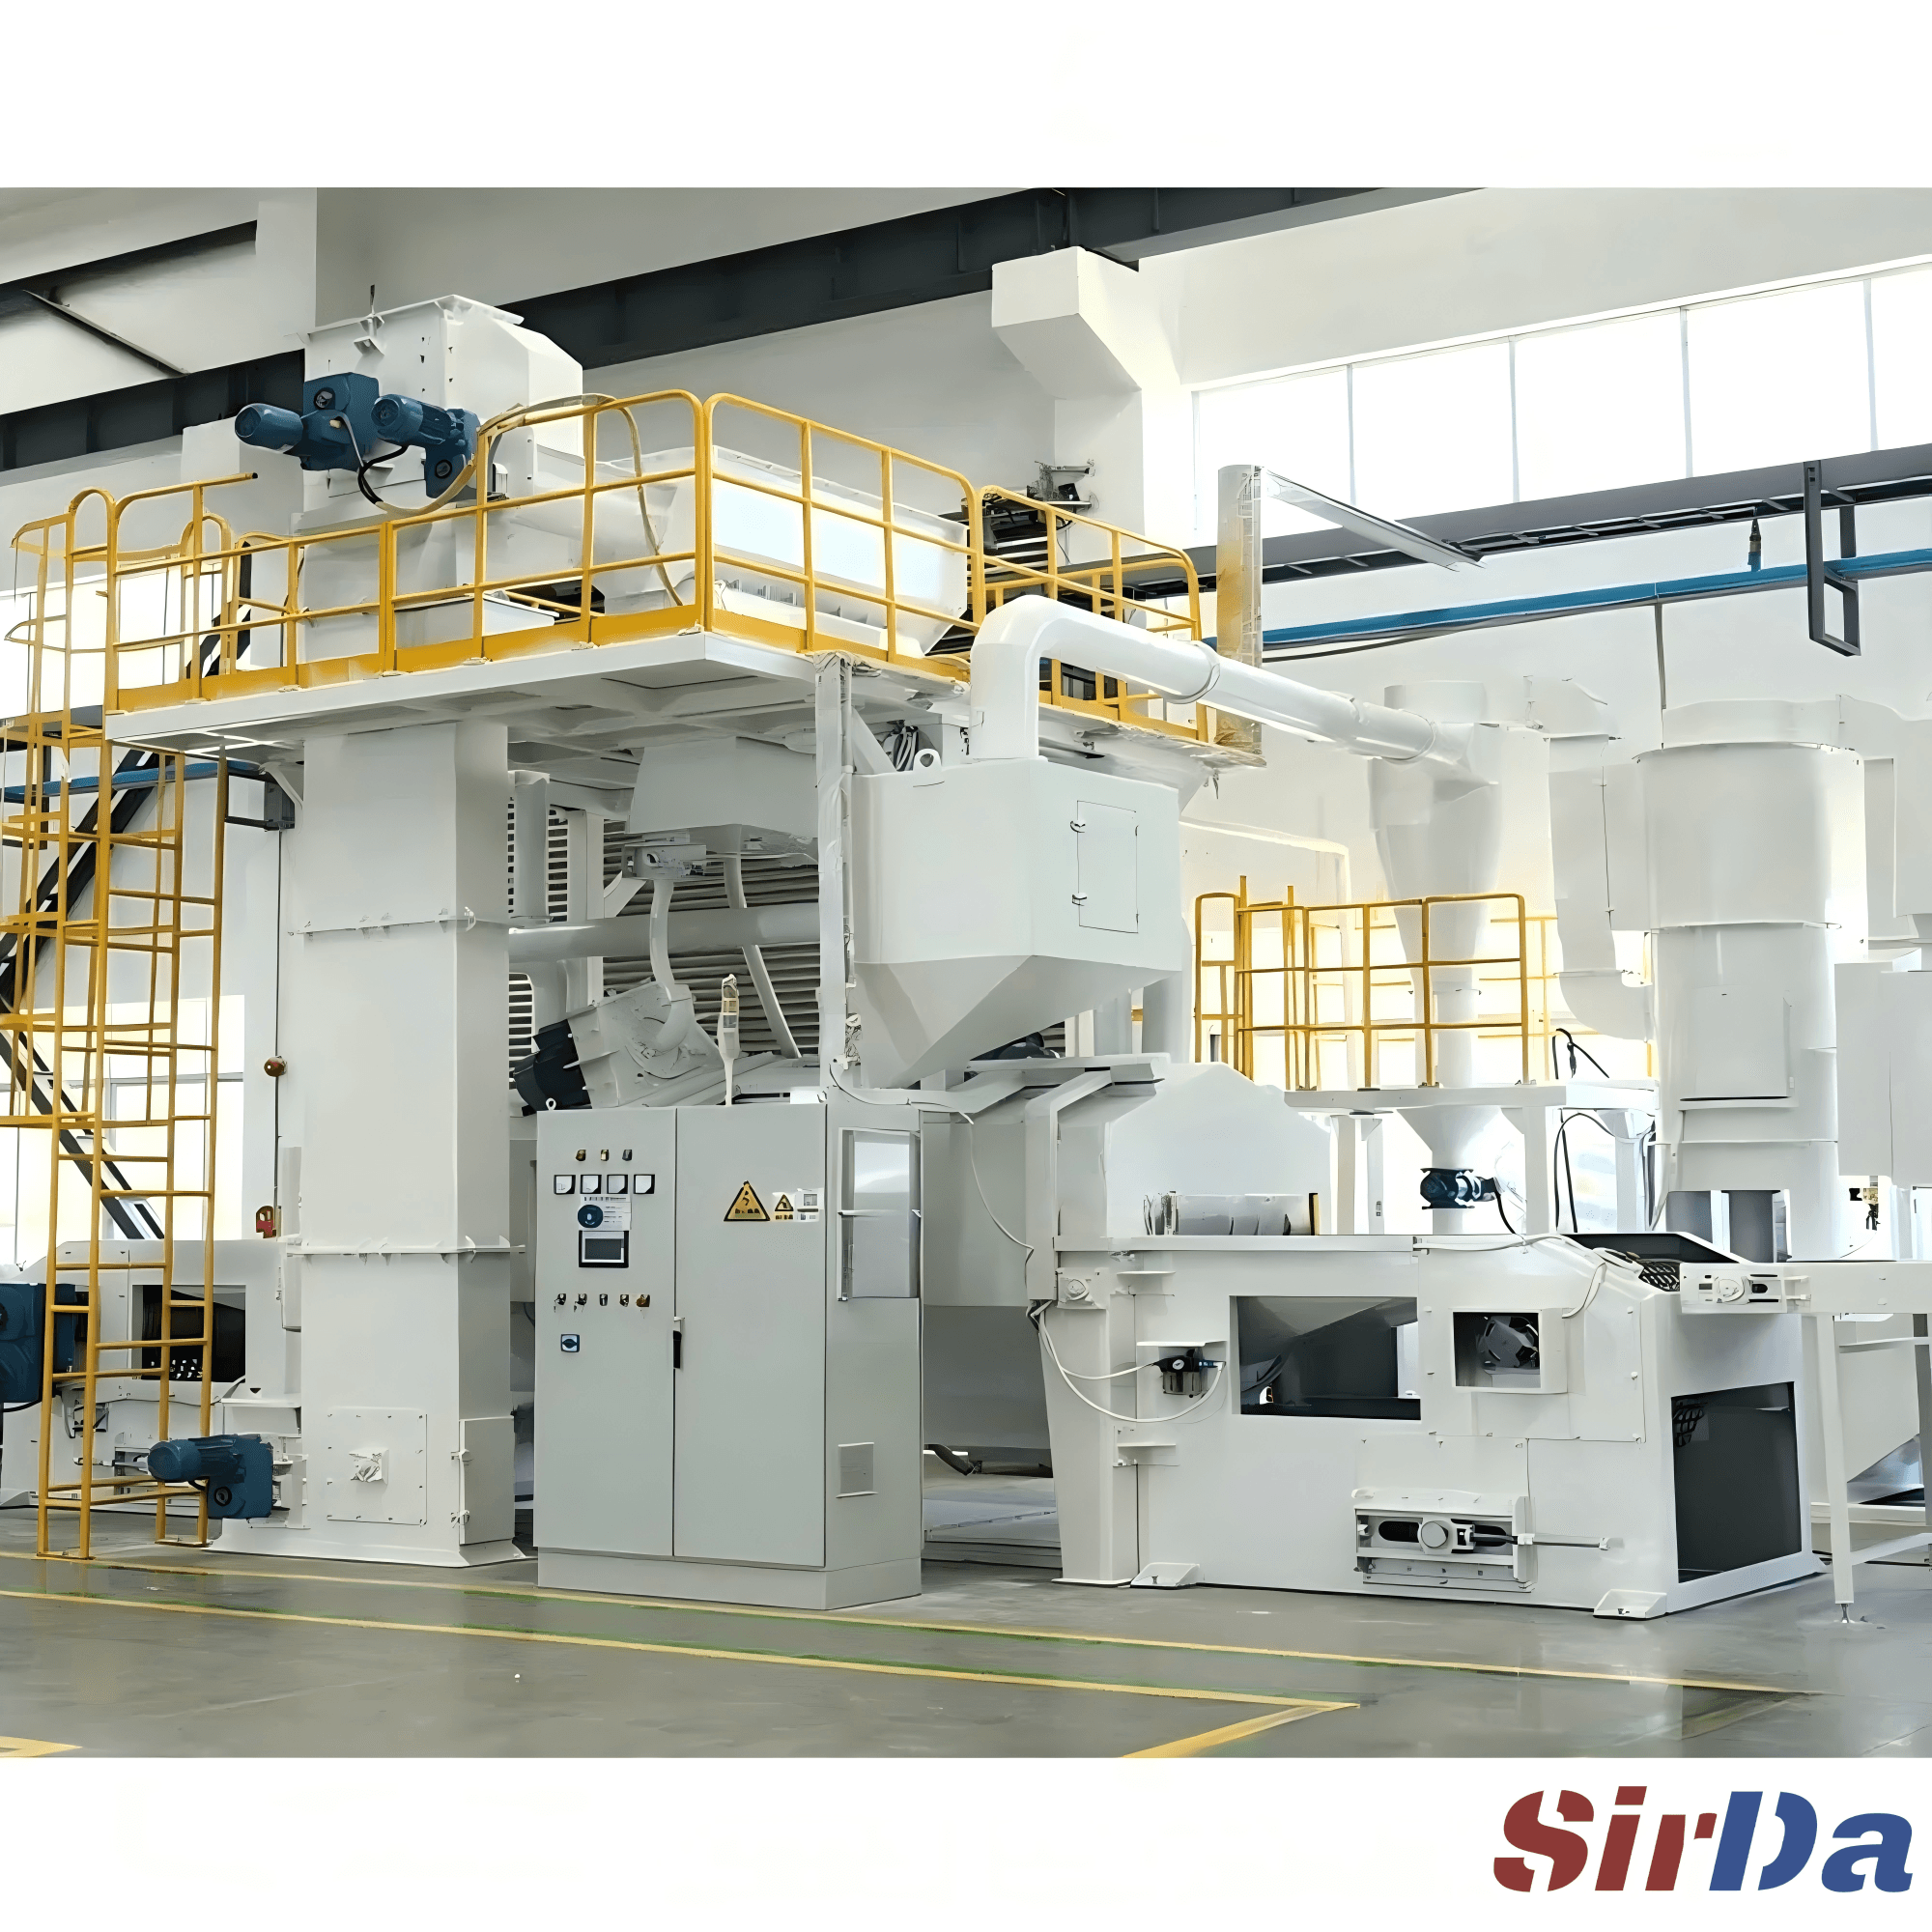
Локализация предполагает герметичный пол сбора, воздушно-промывочный сепаратор и фильтр-кассеты с импульсной продувкой, подобранные по объёму. Дробеструйная камера должна менять воздух примерно 60 раз в час; та же дисциплина нужна и закрытой линии. Стальная дробь перерабатывается сотни циклов, поэтому сепаратор работает в две стороны — убирает пыль и битый абразив, возвращая годный в бункер.
Две проверки, которые депо пропускают себе во вред:
- Растворимые соли. Зимняя противогололёдная обработка оставляет хлориды на обшивке вагона. Даже при классе Sa 3 покрытие может отказать рано, если соли останутся; измерьте методом Бресле (ISO 8502-6/9) и промойте при необходимости.
- Скрытые дефекты. Чистая поверхность с профилем — лучшее время для магнитопорошкового контроля: дробеструйная обработка вскрывает трещины, которые прятала краска.
Что считается хорошим результатом. Линия дробеструйной обработки рельсов и вагонов оправдана, когда деталь выходит в правильном классе чистоты, с правильным профилем и без скрытого загрязнения — и в предсказуемое время цикла. Совместить абразив, скорость линии и локализацию пыли, и дробеструйная обработка перестаёт быть узким местом, становясь метрономом всего ремонта.