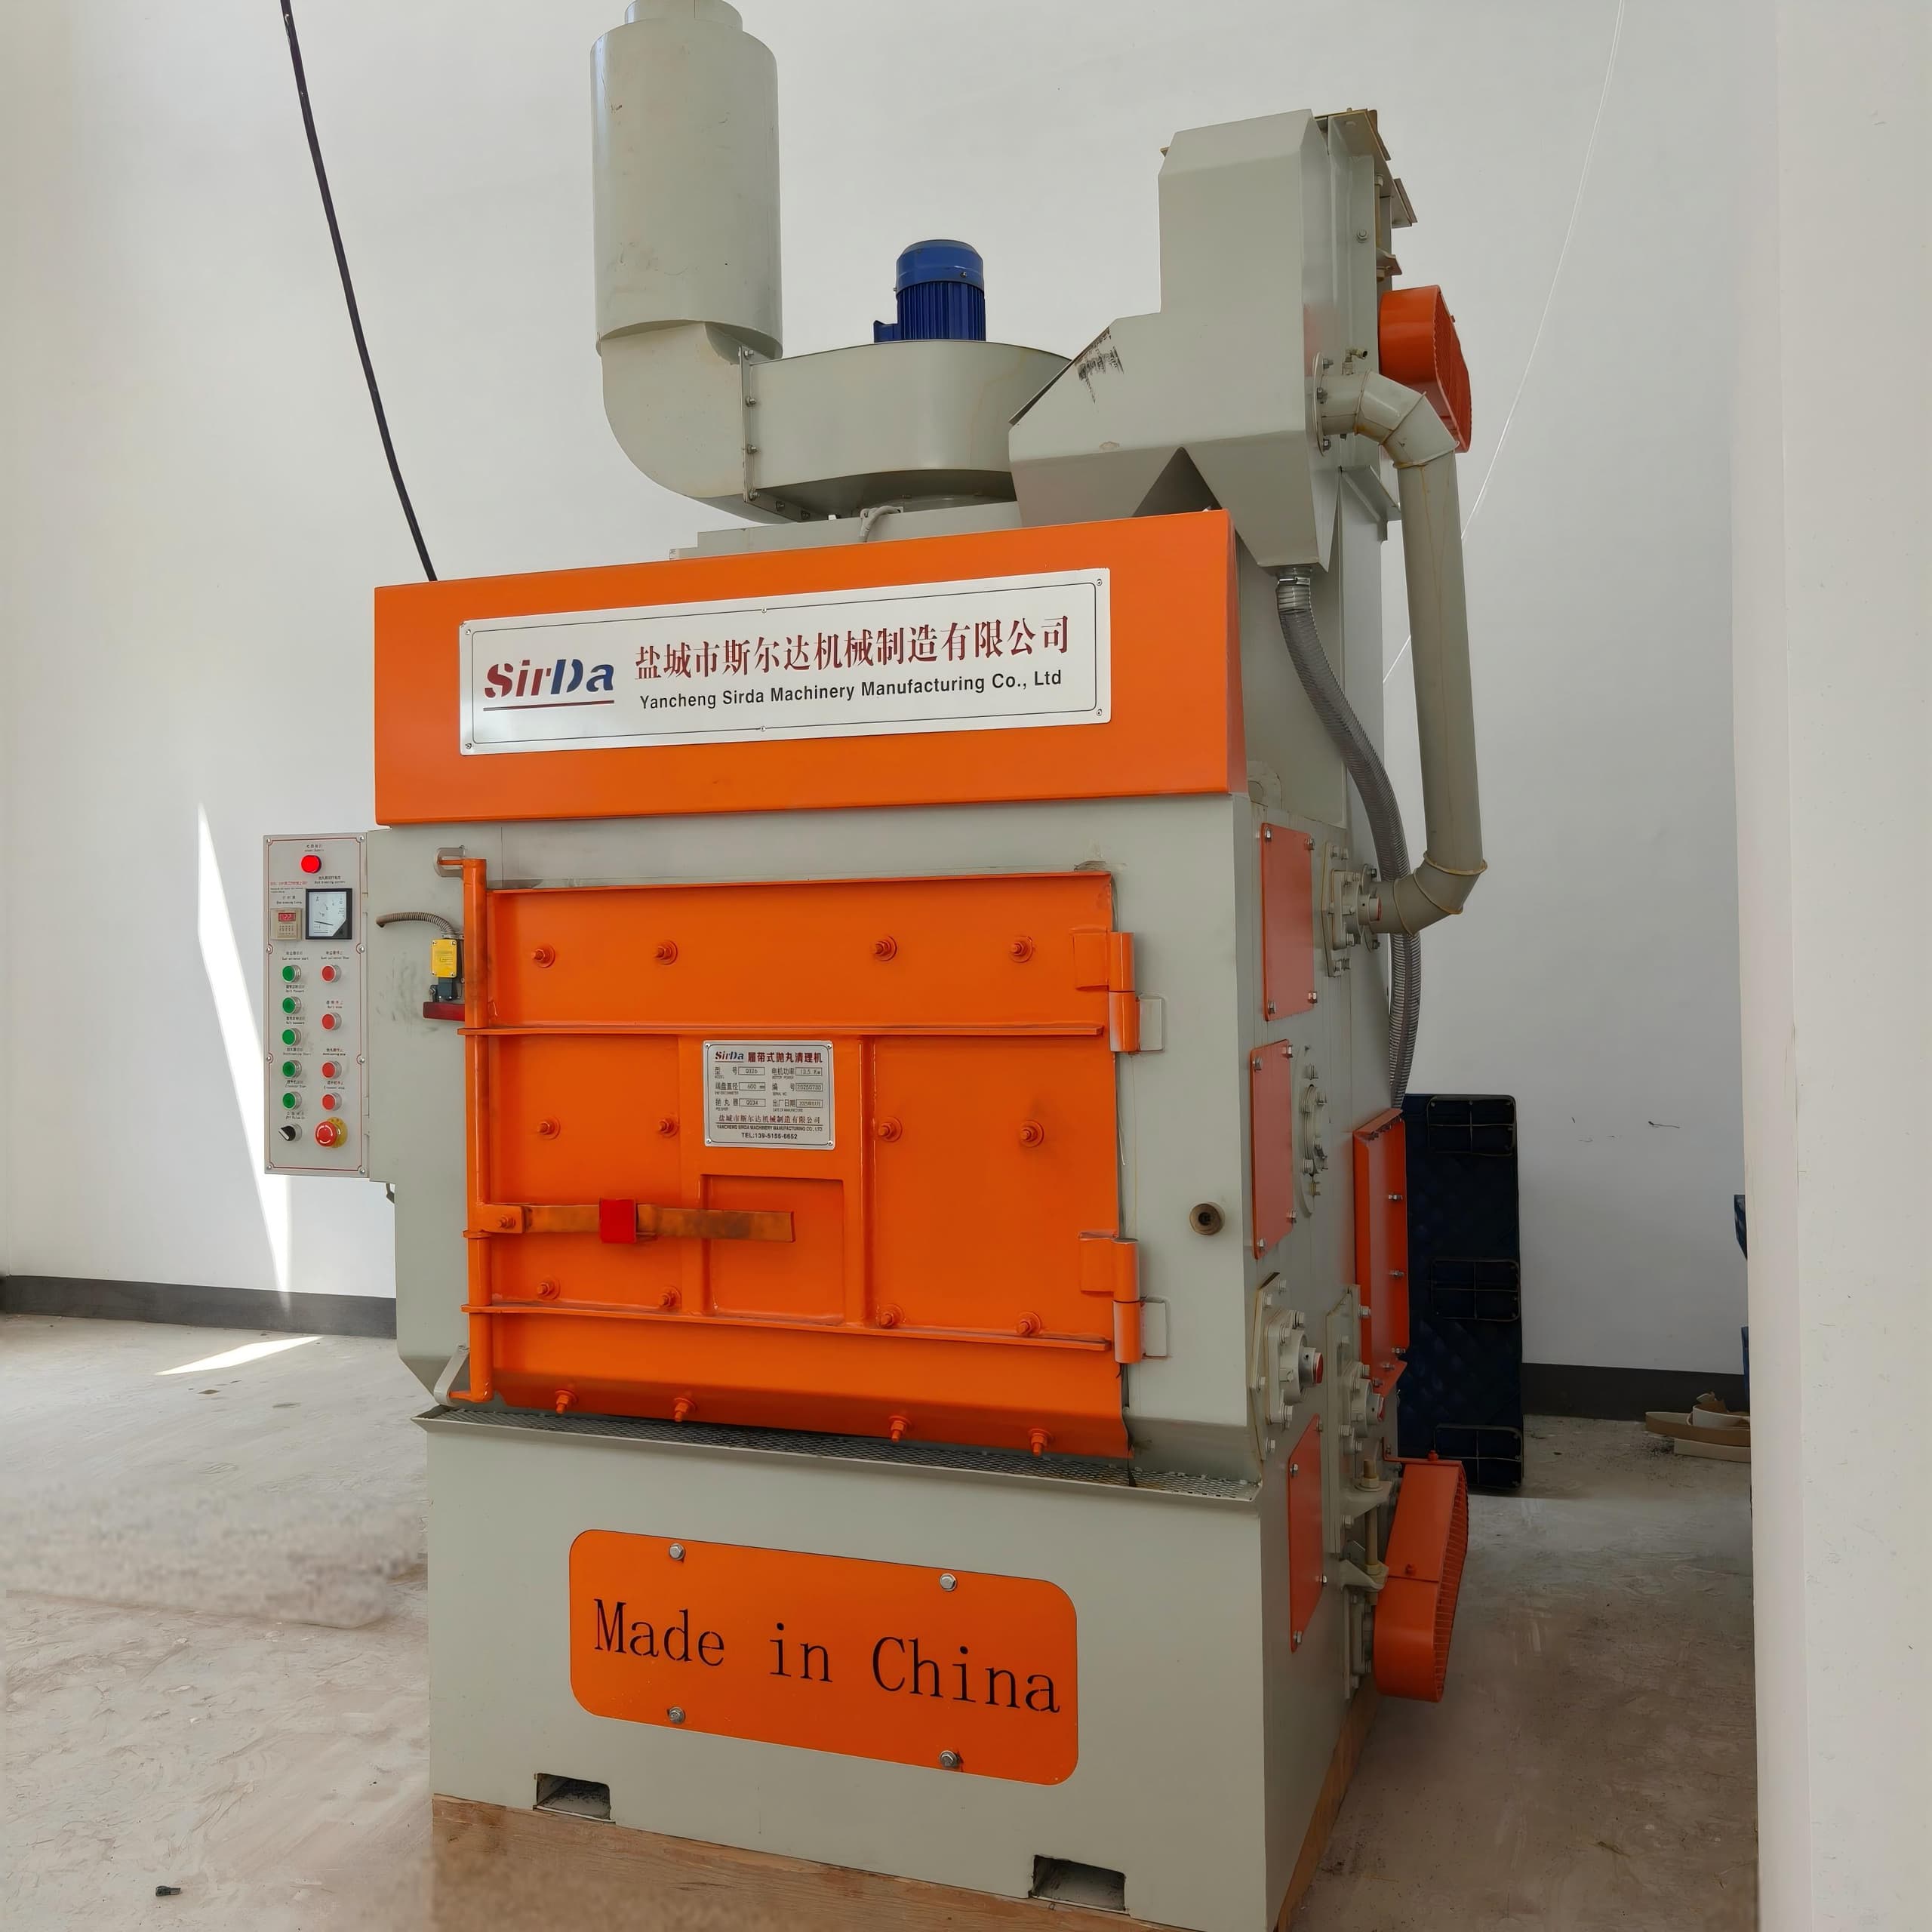
离心式与压气式抛丸:哪种回收适配你的车间
离心式抛丸与压气式喷砂不只是两种抛射方式,它们对应两条截然不同的磨料回收回路。本文对比磨料流量、风选分离器调校、回收地板形式、除尘配置,以及会悄悄侵蚀产量与表面质量的失效模式,帮你按工件与工况选出适配车间的方案。

采购方常把这个问题框成"离心式抛丸与气流喷砂之争"。这个出发点就偏了。抛射方式只是链条的第一环,真正决定运行成本的是后面的回收回路:用过的磨料如何收集、如何除去铁锈和细粉、再送回抛丸轮或喷嘴。换一种抛射方式,下游整条回路都得跟着变。
在离心式(无气抛丸)设备里,电机驱动的抛丸轮不用任何压缩空气,直接把钢丸或钢砂甩向工件。厂家常给出抛丸轮转速约 2000–3600 转/分、磨料离轮速度约 60–90 米/秒。单个抛丸轮每分钟可输送约 360 公斤磨料,而一只常见的 9.5 毫米气式喷嘴只有约 32 公斤/分钟。磨料流量上这个数量级的差距,正是离心式设备主导高产量重复批次的原因。
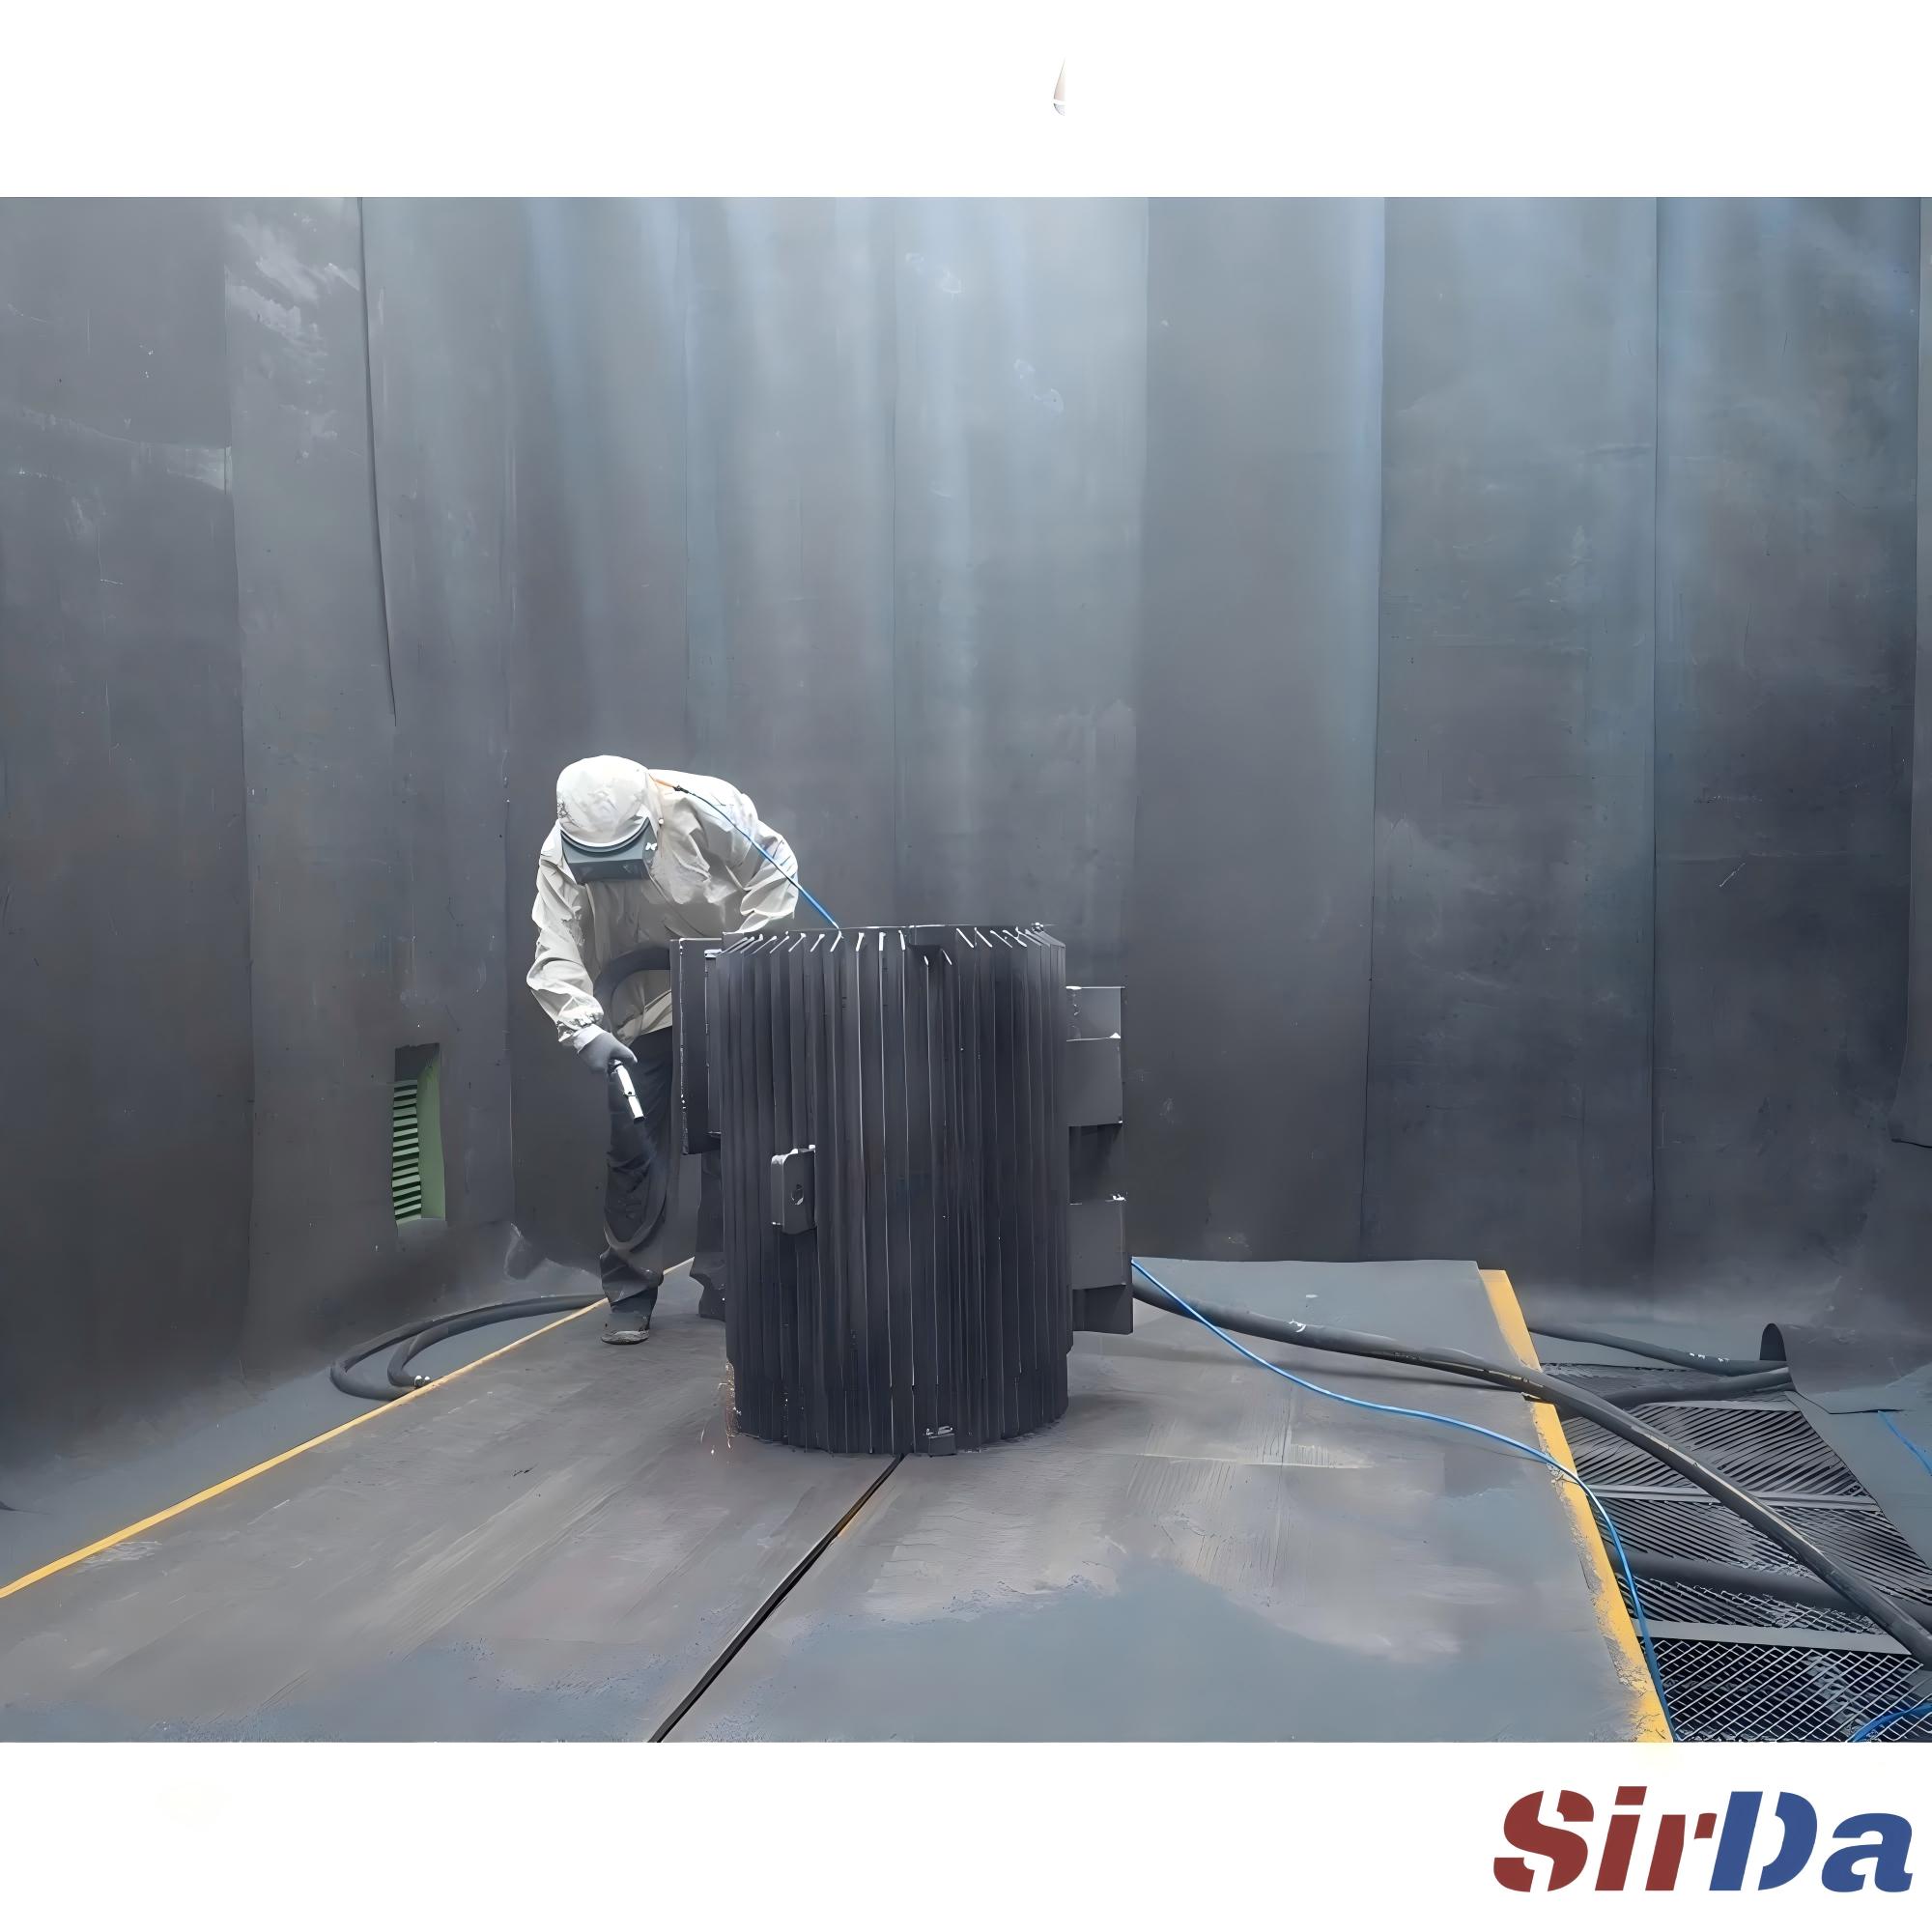
压气式(气流喷砂)系统用压缩空气把磨料经软管和喷嘴推出。喷嘴灵活得多:能伸进凹腔、罐体内部,以及搬不进箱体的大型结构。但这份灵活是用压缩空气换来的——而压缩空气是笔昂贵的公用工程;除非装了回收地板,磨料往往一次性用掉就丢弃。
所以决策的核心,与其说是哪种方式清理得更好,不如说是哪条回收回路能经济地服务你的工件、你的磨料和你的生产节拍。
回收回路究竟要完成什么
一条闭环回路要依次做好四件事,任何一环掉链子,整条回路都会悄无声息地劣化。
- 收集 — 用过的磨料和杂质必须离开工作区。抛丸箱里,带孔格栅让磨料落入下方料斗;喷丸房里,回收方式从最简单的地坑扫入,一直到覆盖整场地面的螺旋或振动输送地板。
- 提升 — 斗式提升机把磨料从地面提到装在机器上方的分离器。它的输送能力(吨/小时)必须与抛丸产量匹配,否则无论抛丸轮或空压机多强,它都会成为卡住产量的瓶颈。
- 清理与分级 — 风选分离器让磨料帘幕穿过可控的横向气流。粉尘、破碎的细小颗粒和氧化皮太轻,被气流带去除尘器;密实、合格的颗粒落进储料斗。钢质磨料还会经过磁选,去除非磁性杂质和夹杂金属。
- 储存与回喂 — 抛丸器或喷砂罐上方的料斗存够连续作业所需的干净磨料,按需重力供料。
分离器是质量闸门。风速调得太高,会把可用磨料一起带走;调得太低,劣化的细粉又回到回路,拉宽粒径分布、破坏锚纹。更换磨料种类或粒度时必须重新标定,因为终端速度同时取决于密度和粒径。抛丸设备厂家常宣称每个循环回收率约 90–95%,但这个数字只有在分离器调校正确时才有意义。
让磨料与地板适配抛射方式
磨料选择和回收硬件是绑在一起的。
离心式设备偏好密实、耐用的金属磨料——钢丸用于抛丸强化和一般清理,棱角钢砂用于切削氧化皮和形成锚纹。丸砂混合则兼顾切削与覆盖。这些磨料能承受数百次回用,但前提是回路保护好它们;未经厂家明确认可就给抛丸轮喂石榴石或玻璃珠,会加速磨料破碎和设备磨损。
压气式系统能接受种类广得多的磨料——石榴石、氧化铝、玻璃珠、塑料磨料、钢砂——而且几分钟内就能切换。这种灵活对多品种车间很关键。对玻璃珠细粉或 120 目氧化铝这类轻质易碎磨料,真空地板配旋风分离器通常比机械螺旋加提升更温和。对重杂质负荷下的密实钢砂,机械螺旋地板配斗提和风选分离器才是可靠又经济的选择。
喷丸房的回收地板选型由生产节拍决定:
- 每周约 10 小时以下 — 扫入式或铲入式料斗,初投成本低,代价是人工。
- 约 20 小时或更少 — 带单条地沟和横向输送机的局部地板,把清扫距离缩短到几步。
- 中高产量 — 沿墙布置的 U 形或 H 形螺旋地板可自动回收约 60–90%,余下的在下班前扫入。
- 连续作业 — 全覆盖格栅地板几乎回收全部磨料、免去人工清理,但要求工件搬运设计精细,而且往往需要浅地坑。
节拍、除尘与悄然而至的失效
产量测算要从磨料流量开始,而不是电机马力。达到 SSPC-SP 10 清洁度的输送线通常以 1.2–1.8 米/分运行;要更干净或多道次,就得放慢线速或重复通过。对喷丸房,用喷嘴数乘以单嘴磨料流量和清理速率,再扣除上料、待料和清理时间。空压机能力是气式系统的硬上限——多加一只喷嘴,整间房都可能供气不足。
除尘是回收回路的一部分,不是事后补的。抛丸专用滤筒除尘器带反脉冲清灰,应按房间容积和所用磨料选型;分离器出来的含尘空气和箱体排风都要进除尘器。处理含硅或重金属涂层时,过滤要求会大幅收紧。做最终清理前,工件表面温度至少要比露点高 3 摄氏度,否则几小时内就会返锈,白花清理的钱。
留意这些失效模式:
- 分离器漂移 — 风速失准,要么把好磨料送进废料,要么让细粉回流破坏锚纹。
- 提升机与螺旋磨损 — 连续回路里的料斗、衬板和轴承是安静的消耗品;磨损的提升机会在无形中压住产量。
- 滤筒堵塞与管道积灰 — 能见度差常被一股脑怪到滤筒上,但进风口受限、管道堵塞、细粉过量生成都难辞其咎。
- 杂质串料 — 漆片、夹杂金属或上一批磨料回到喷嘴,会造成覆盖不均,还会在敏感工件表面压入铁质颗粒。
不靠猜来做选择
先从工件和表面要求出发,再倒推。形状规整、能进箱体、要除重氧化皮且日产量大的重复批次,指向配钢质磨料闭环的离心式抛丸机。大型固定结构、深凹腔、精细表面、软质或混合磨料、以及产量低或波动大的工况,指向压气式方案——等节拍确实撑得起时,再投回收地板。
让供应商用你的实际工件、目标锚纹和磨料做打样,并出示他们达到的分离器参数和回收率。抛射方式只是一项规格;回收回路才是整套系统。要评判的是系统。