抛丸设备规格速查:真实参数与适用边界
滚筒式、地面式、辊道式、吊钩式和网带式设备的已核对参数及各自的适用边界。

客户带着一个零件来,问的通常是同一件事:哪台机能把它清理干净又不弄坏它?有用的答案从数字开始,而不是从机型名字开始。抛丸设备是按零件的输送方式和重量选的,抛丸轮排在后面。以下是五类设备已记录的参数,每项都把运行边界写在旁边,这样在谈报价之前就能判断某个零件行不行。
| 设备 | 型号行 | 已核对参数 | 硬边界 | |---|---|---|---| | 滚筒式 | Q3210 | 120 kg/批 · 单件≤2 kg · Ø320 mm 滚筒 · 0.6–1.2 t/h · 7.5 kW 抛丸轮 · 总功率约 12 kW · 3500 kg | 无法翻滚的零件 | | 吊钩式 | Q37 | 600–10000 kg/钩 · 抛丸量 2×200–5×250 kg/min · 风量 5000–16000 m³/h · 2×11 kW · 1.0–2.0 t/h · 弹速 60–80 m/s · 8000 kg | 盲孔 | | 辊道式 | Q69 | 4×11 kW · 2.0–5.0 t/h · 工件 5–30 t · 15000 kg | 短件、空心型材 | | 网带式 | QWD800 | 800×500 mm 入口 · 0.5–4 m/min · 1.0–3.0 t/h · 除尘 12000 m³/h · 12000 kg | 小于网孔的零件 | | 地面式 | — | 380 mm 机头 · 1×15 kW · 40–80 m²/h · 每遍 0.3–2 mm · S280–S390 钢丸 · CSP 2–6 · 过滤 2500 m³/h · 380 V/20 kW · 620 kg | 距墙 50 mm 以内 |
这些是已记录的设备规格行,不是报价单。真正决定选型的往往是最不起眼的那个数字——2 公斤的单件上限、320 毫米的滚筒、800×500 毫米的入口——因为零件要么装得进去,要么装不进去。
小紧固件和冲压件——先看 2 公斤这条线
橡胶带滚筒式靠让料床翻滚来清理。零件装进带孔滚筒,皮带把料床提起又抛下,抛丸轮把钢丸射进落料帘,料床翻转时每个面都会穿过丸流。Q3210 记录值是每批 120 公斤、单件最多 2 公斤、滚筒直径 320 毫米、产能 0.6 至 1.2 吨/小时、抛丸轮 7.5 千瓦、总装机约 12 千瓦,机器自重 3500 公斤。真正决定大多数应用的正是单件上限:超过 2 公斤,零件就不再翻滚,而是沉在料床底部把周围的零件挡住。长杆件和互相嵌套的零件也是同样下场。这类零件不管批量重量允许到多少,都不该进滚筒。
混凝土地面——涂层失效在界面,不在涂层本身
手推式地面抛丸机买来是为地坪做表面处理,不是做清洁。一个 15 千瓦抛丸轮装在密封的 380 毫米机头里,把钢丸打进混凝土,旋风分离器吸走粉尘、把干净磨料送回抛丸轮——所以这台机器能在建筑正常使用时作业而不扬起粉尘。实际效率为每小时每遍 40 至 80 平方米,已含转向和补充磨料,机头每遍去除 0.3 至 2 毫米。磨料为 S280 至 S390 钢丸,循环量 5 至 8 公斤/分钟,行进速度 0 至 10 米/分钟可进退,轮廓达到 CSP 2 至 6 并按 ICRI 310.2 核对。滤芯除尘风量 2500 立方米/小时,机器用 380 伏三相电、装机 20 千瓦、自重约 620 公斤。距墙或柱约 50 毫米时机头无法密封,那一条边仍需手持设备处理。
H 型钢和钢板——四个抛丸轮、5 至 30 吨工件
辊道式是需要沿全长清理的钢材的连续通过式方案。动力辊道把型材送过固定的抛丸工位,每一米都接受相同的抛射,每个循环都不需要起重机。记录的 Q69 机型配四个 11 千瓦抛丸轮,产能 2.0 至 5.0 吨/小时,处理约 5 至 30 吨的工件,机器自重 15000 公斤。工作宽度和工位数按工件组合确定,Q6915 是更宽的机型。有两种几何形状会让这种输送方式失效:短到跨不过辊距的零件,以及没有排料位置、会滞留钢丸的空心型材。这两种情况都该换设备,跟产能数字无关。
铸件和发动机缸体——能否清理干净由直线传播决定
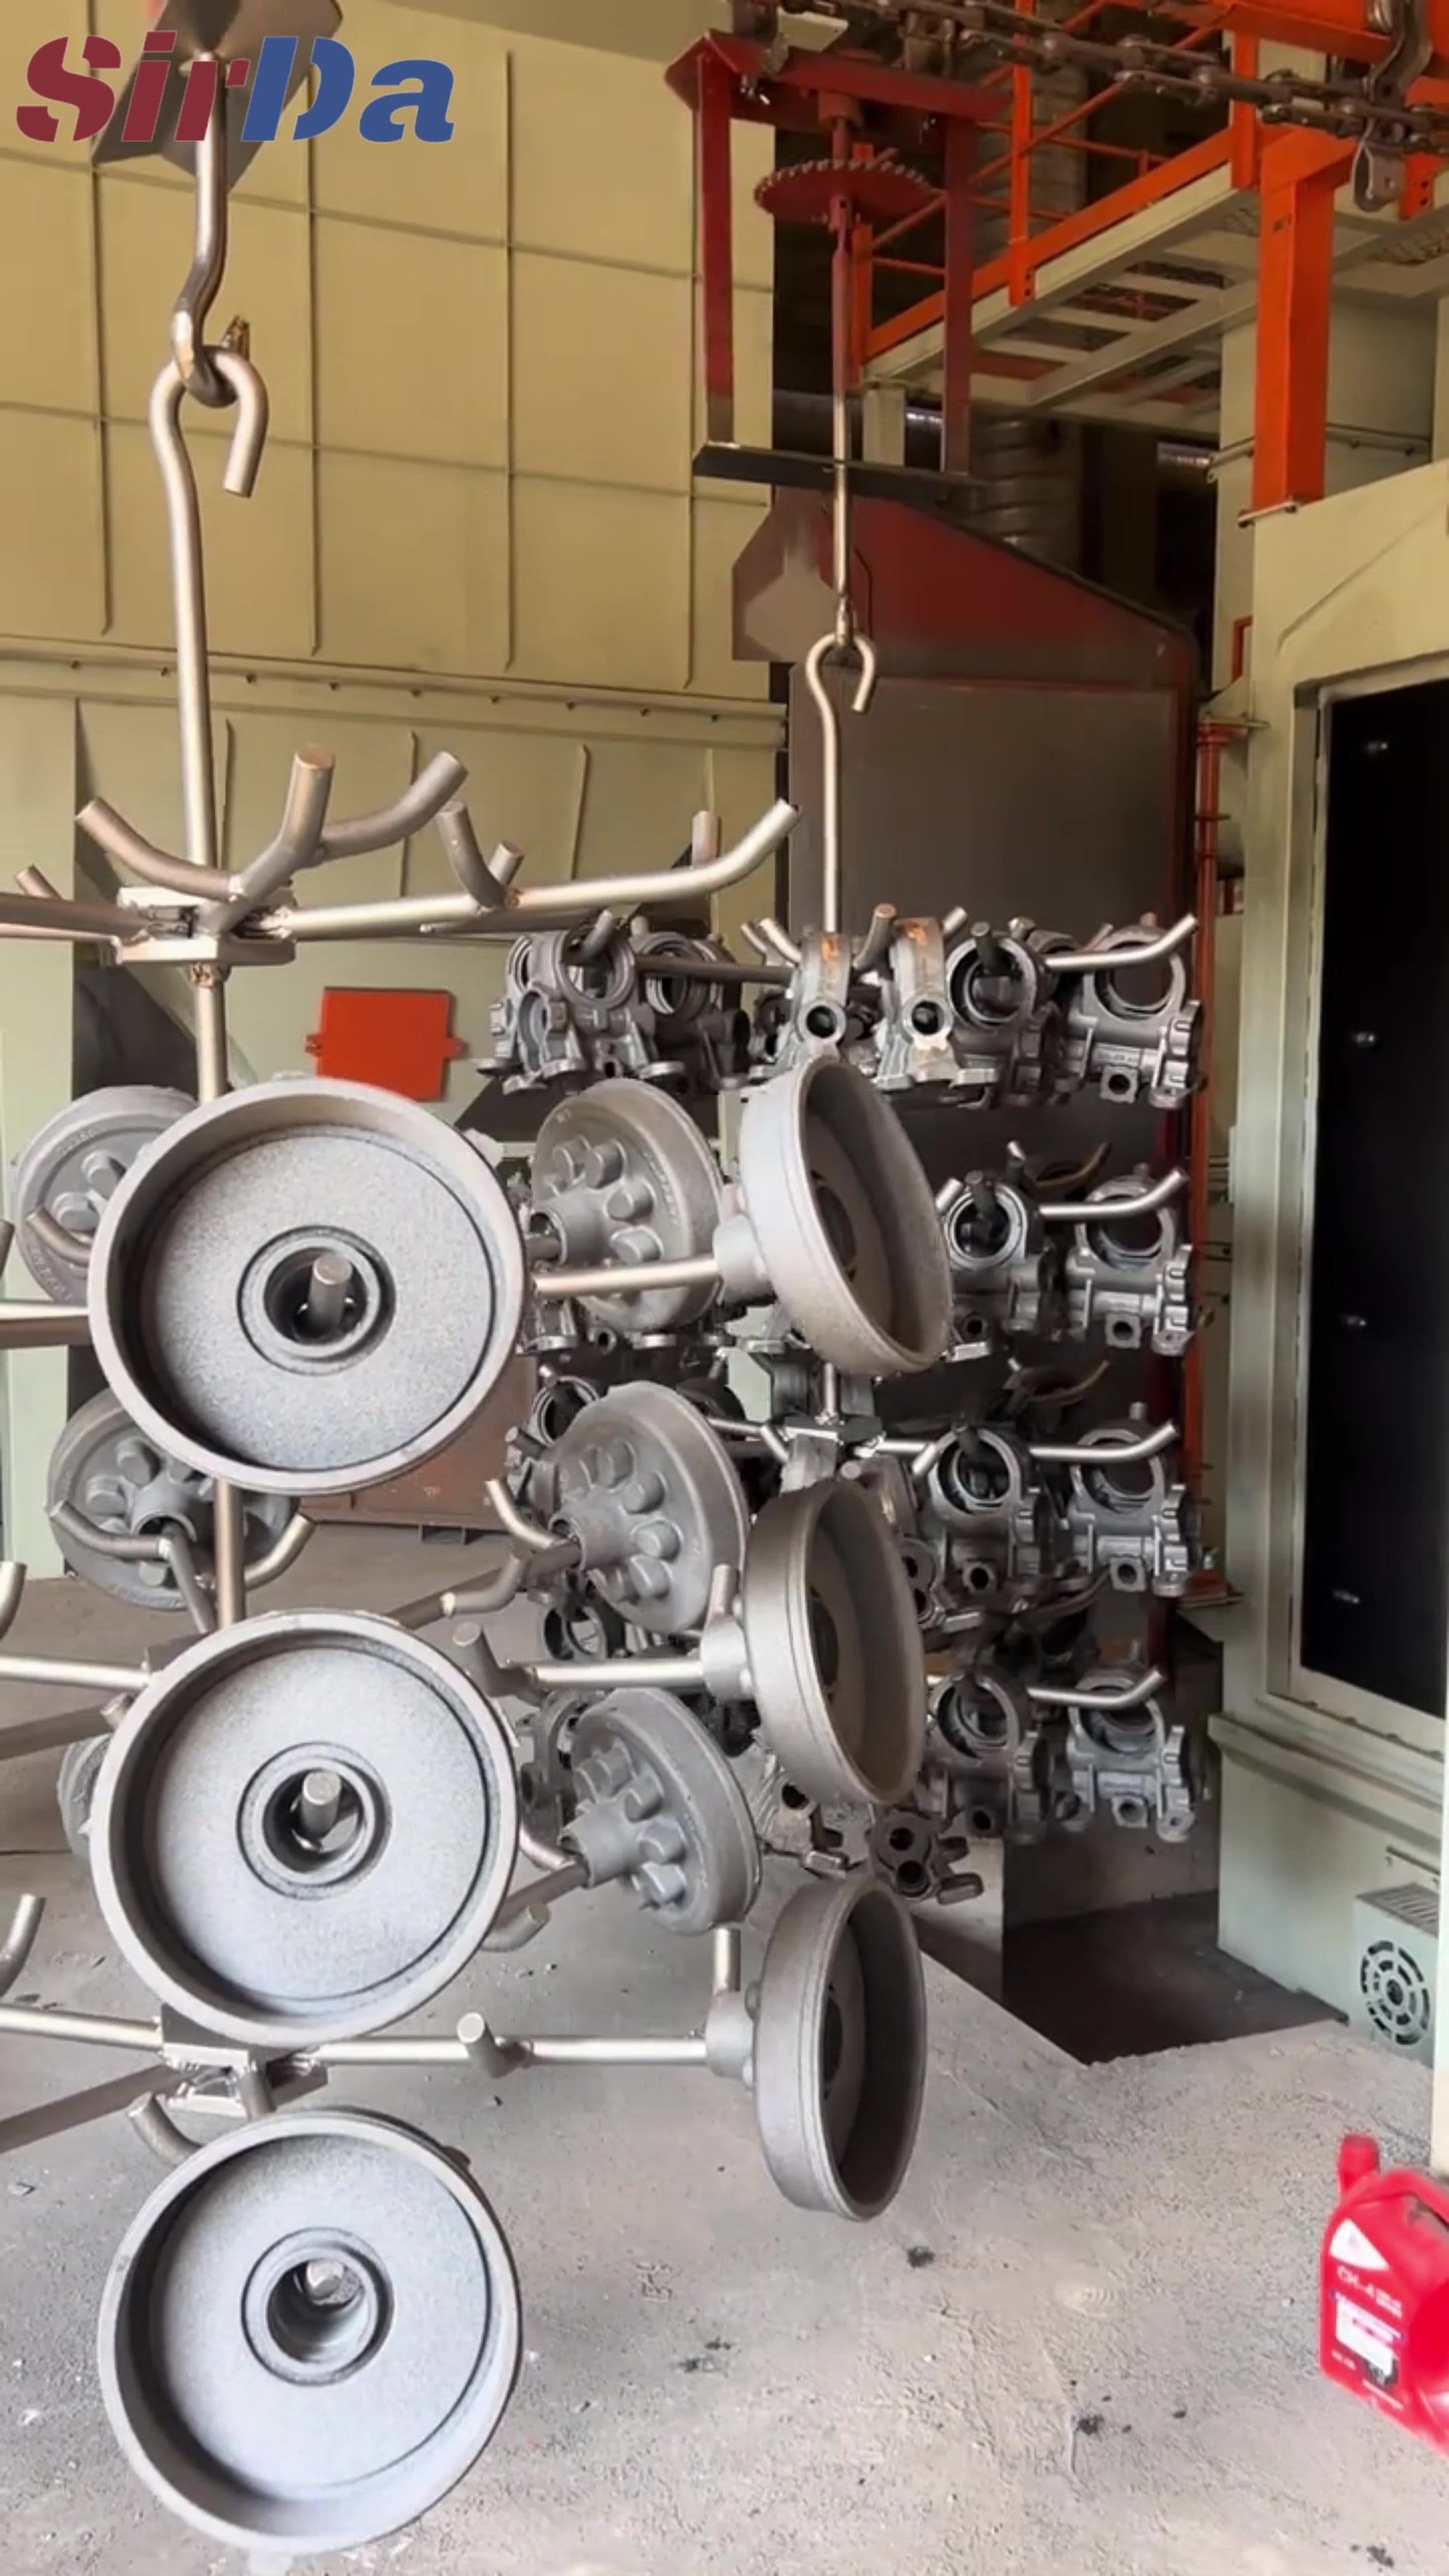
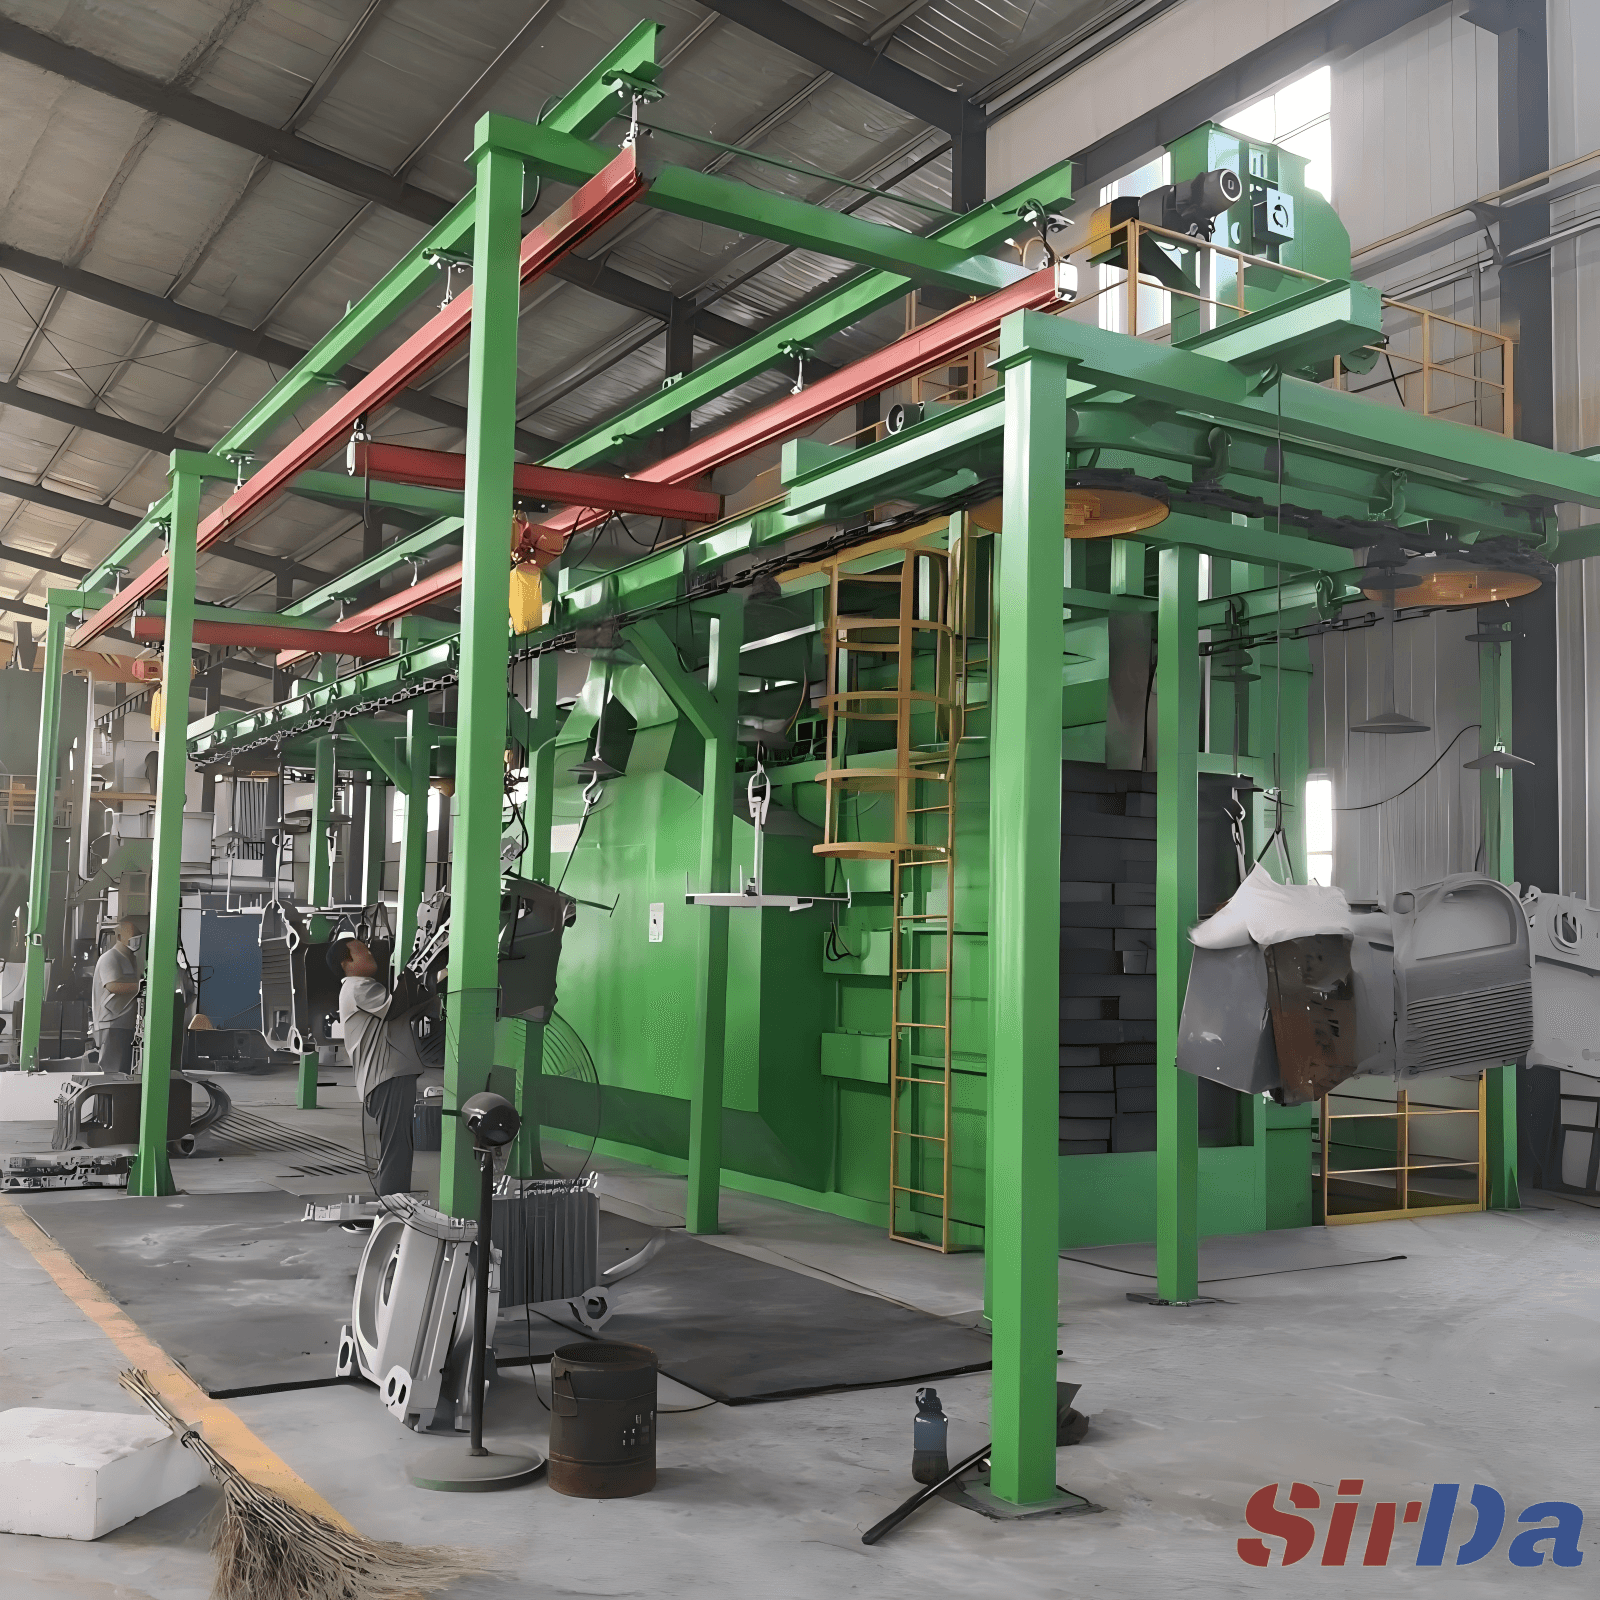
吊钩式把每个零件挂在钩上、绕过固定抛丸轮旋转,因此边角和凹槽都能覆盖到,而零件之间始终不接触——这就是缸盖和带机加工面的铸件要上吊钩的原因。Q37 机型每钩 600 至 10000 公斤,抛丸量 2×200 至 5×250 公斤/分钟,风量 5000 至 16000 立方米/小时,两个 11 千瓦抛丸轮,产能 1.0 至 2.0 吨/小时,弹速 60 至 80 米/秒,机器自重 8000 公斤。限制是物理性的:钢丸沿直线飞,所以盲孔不管钩子转多久都清理不到。在看抛丸室尺寸之前,先在图纸上核对型腔开口。
选输送方式——以及标准放在哪里讲
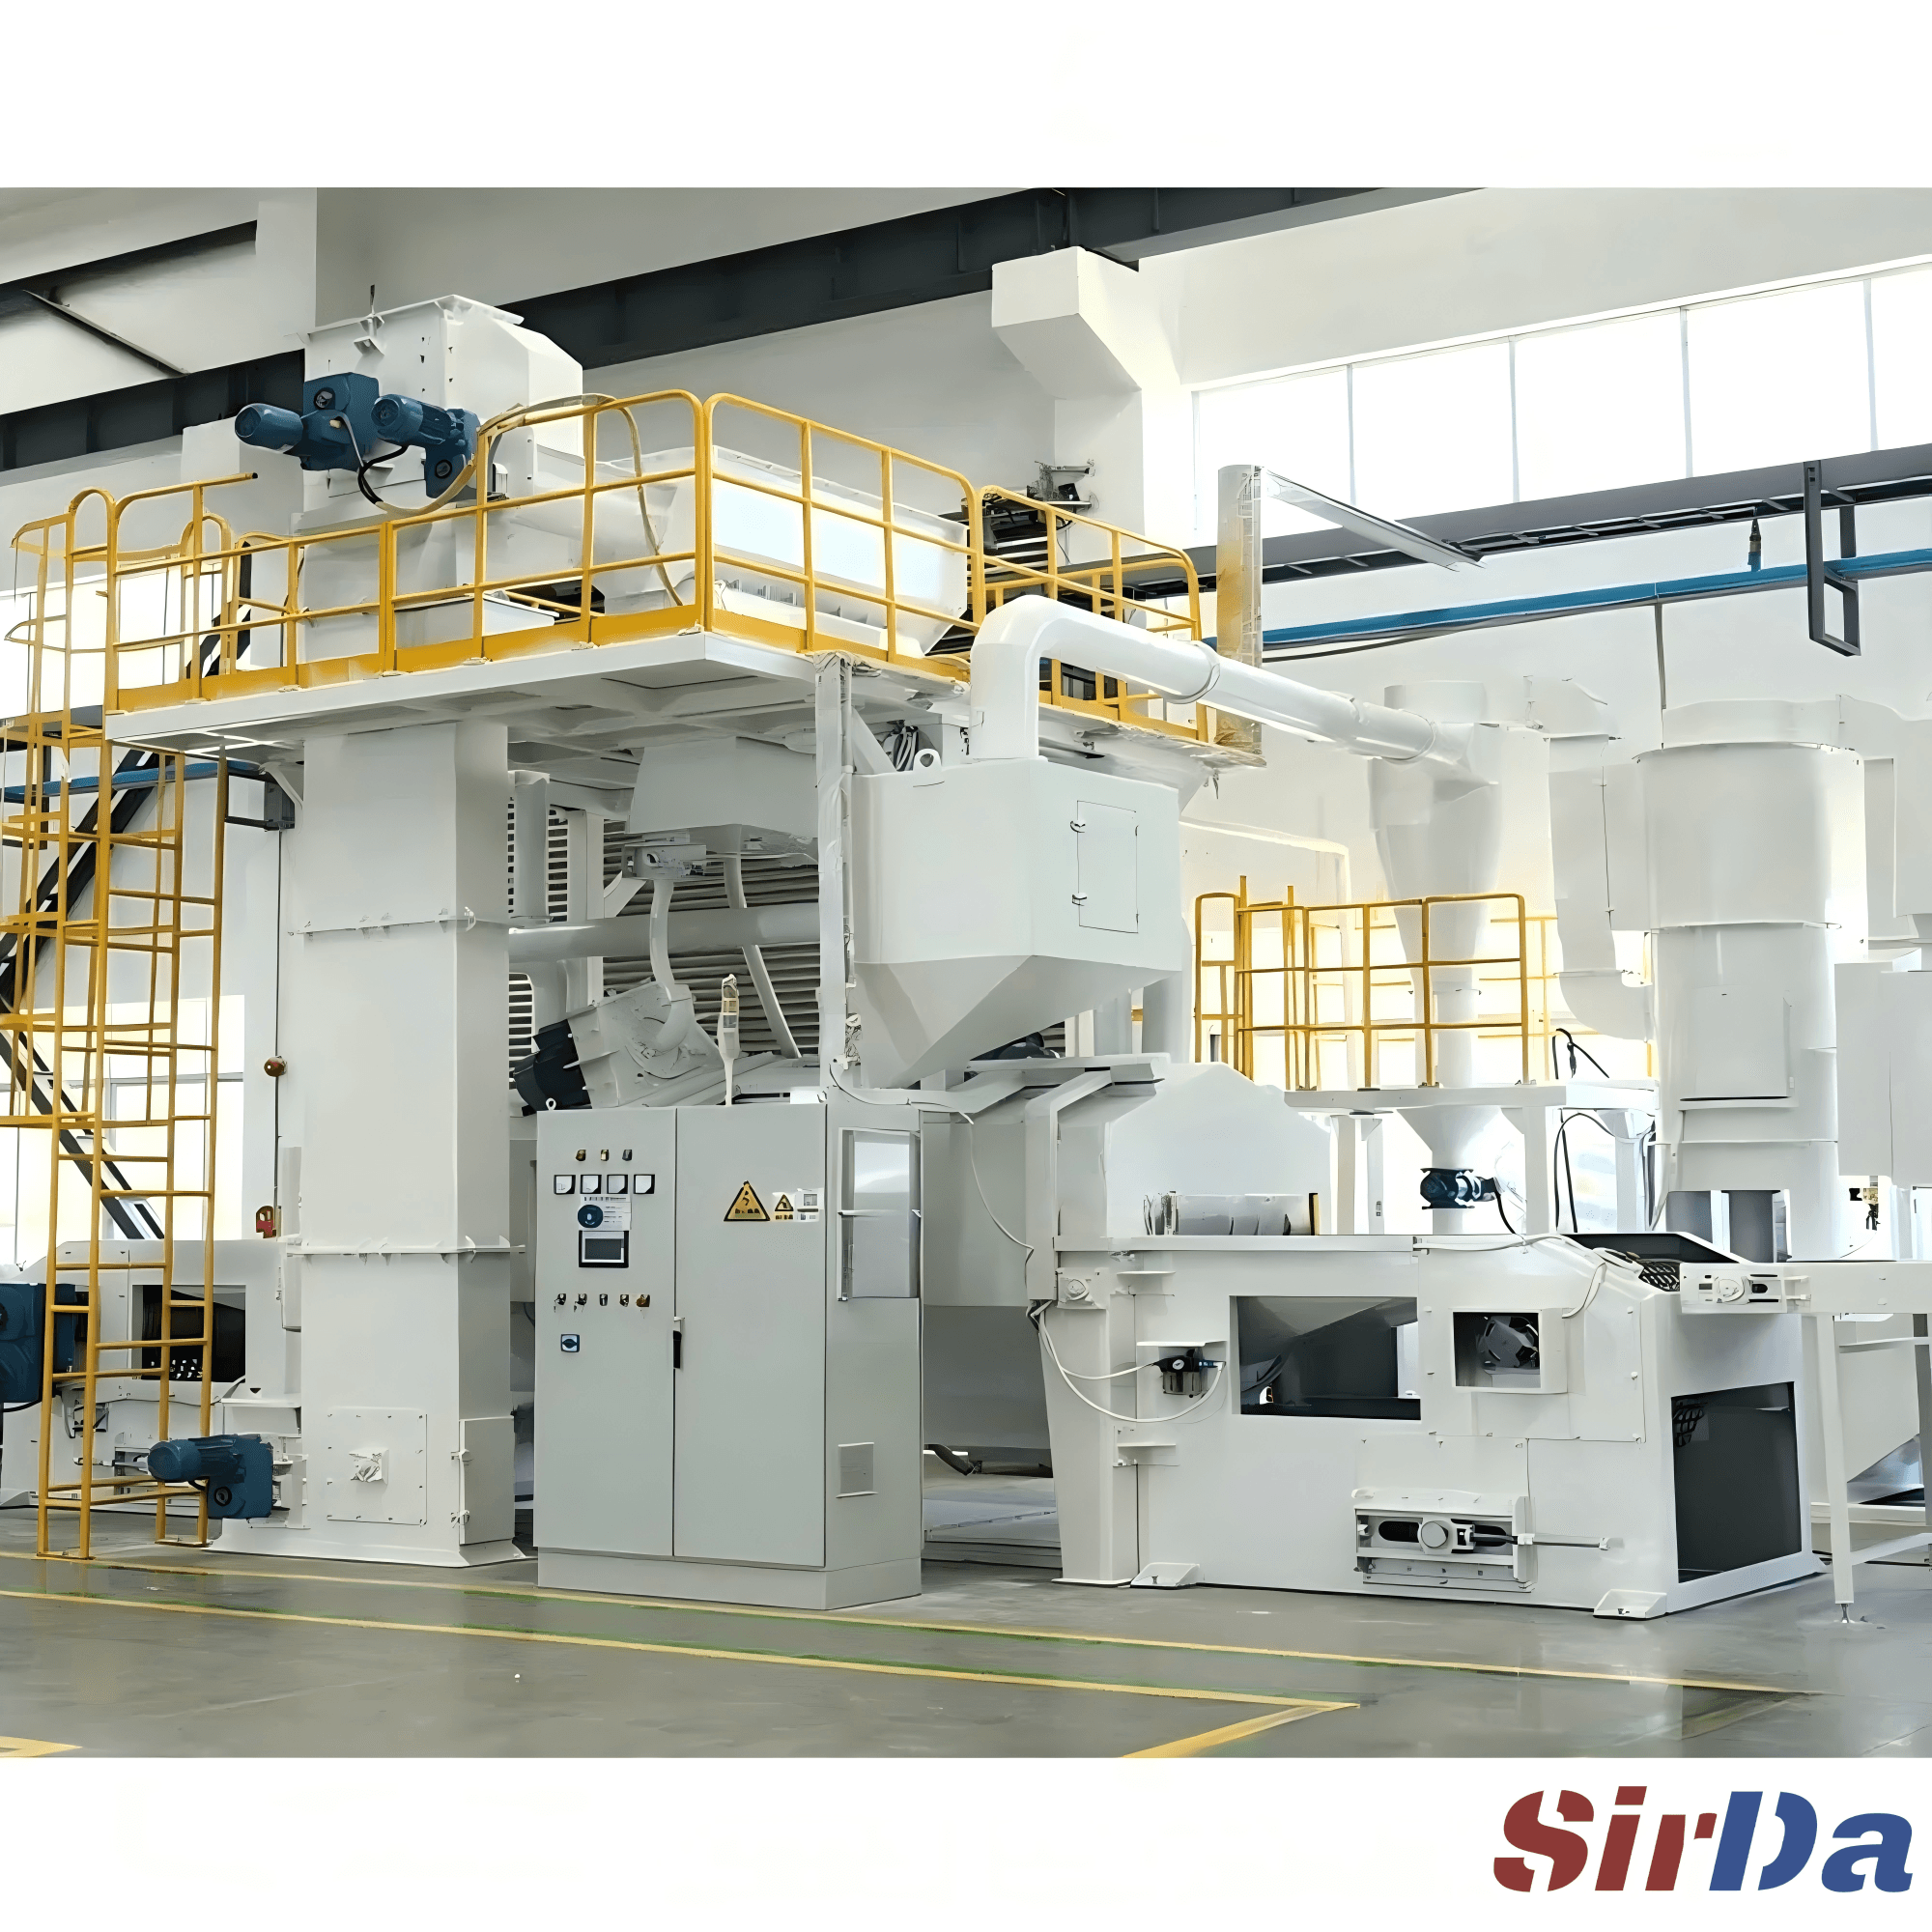
输送方式跟着零件走,不是跟着抛丸轮走。滚筒式处理能翻滚的小件(Q3210:120 公斤/批、2 公斤/件)。网带式连续输送中小件——QWD800 入口 800×500 毫米、带速 0.5 至 4 米/分钟、产能 1.0 至 3.0 吨/小时,配 12000 立方米/小时除尘器、12000 公斤机身。辊道线处理长板和焊接梁;吊钩让复杂铸件彼此分开。四类钢材设备的清洁度均按 ISO 8501-1 的 Sa 等级书写(涂装前通常要求 Sa 2.5 近白级),锚纹轮廓按 ISO 8503 的 Rz,金属磨料按 ISO 11124,到货磨料按 ISO 11125 检测,抛丸工艺按 ISO 8504-2。混凝土对应的尺度是 ICRI CSP。有一条通则贯穿始终:能达到的清洁度取决于零件、抛丸时间和磨料,在应用评审时确定,绝不从型号名字上承诺。
请提供工件图纸、材质、单件重量、产能目标和表面要求,再附一张典型装载的照片。一张真实料床的照片比一个样品说明的问题多,因为工件组合决定了它们是翻滚、嵌套还是互相遮挡——而这些在谈抛丸功率之前就决定了选哪台机器。