
设备到货前就该备好的备件
备件往往要等到某套叶片在周六早上崩了才被想起来。本采购指南梳理哪些抛丸器和回收系统易损件真正决定开机率,如何按工况和磨料选择估算首批备件用量,以及一套到货当天的核对演练,让所有备件在调试前就确认装得上、用得了。
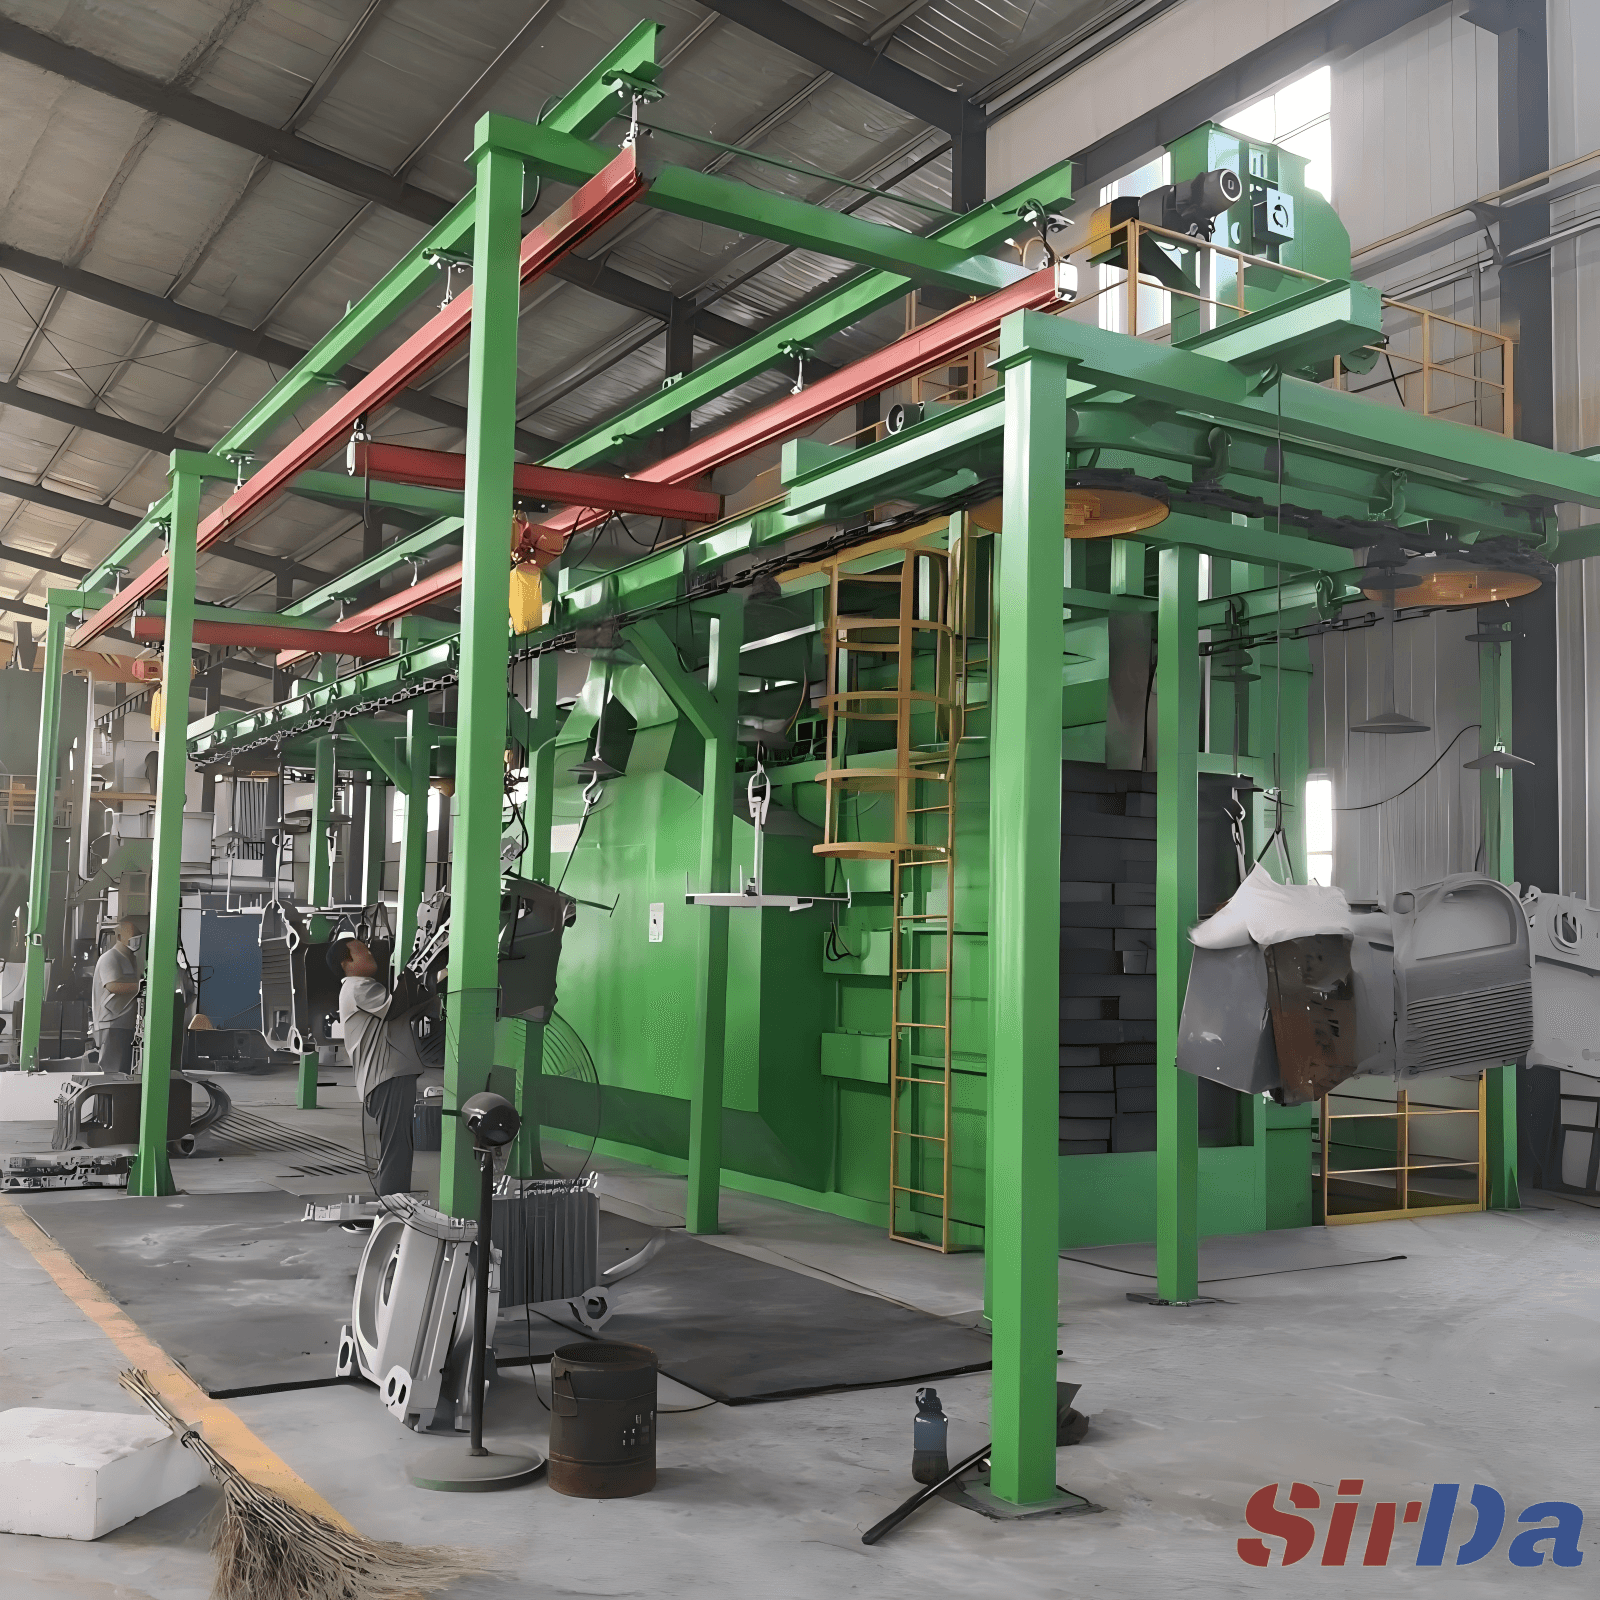
采购一台抛丸机时,讨论几乎都围着价格、产能和抛丸器数量打转。备件往往被拖到很晚才想起——机器都发货了,甚至第一回停机之后才意识到某套叶片是要专门订货的。那正是最昂贵的时刻。本文反其道而行:正确的备件包应该在采购订单阶段就列进去,而不是等停机时紧急请购。下面讲清楚哪些部件真正会磨损、如何按自己的工况(而不是产品目录)估算备件数量,以及到货当天的核对演练——它能把一箱零件直接变成可用的开机时间。
抛丸器按整套采购,不要只买单片叶片
更换费用大部分花在抛丸器上。叶片、叶轮、定向套、分丸轮和抛丸器护板各自磨损速度不同,但应当成套采购、成套更换。叶片是典型的易损件:公开资料给出的清洁钢丸工况寿命在数百运行小时量级,一旦换成棱角钢砂、工件带砂或 24 小时连续运转,就会大幅缩短。每周检查,在叶尖磨掉约一半厚度或出现第一道根部裂纹时就更换——把叶片一直跑到断裂,等于把一笔可控的耗材费变成抛丸器壳体和护板的维修费。
有两条规则比合金牌号更重要。第一,叶片要整套装、整套换,绝不能八片里只换三片:混装的叶组在抛丸器设计的动平衡公差内配不平,表现出来就是振动和轴承温度上升。第二,每次拆装都换掉盖形螺母和锁紧垫圈;拧过两次的紧固件已经失去了防止八片叶片在高速下位移的预紧力。
看征兆,不要只看日历。清理时间一周周变长、抛丸器电流下降、抛射带变窄,指向叶片与叶轮磨损;表面出现条状未清理干净的区域,通常是定向套窗口磨大或偏转离了刻度;调整后热点仍然漂移,多半是定向套把抛射流对准了护板边缘而不是中心。叶片断裂是安全事故,不只是质量问题——这正是备一套叶片放在备件柜里的廉价保险。
按工况估算数量,别照抄目录
没有工况等级的寿命数字毫无用处。下单前先写下你的工件构成、磨料类型、每班小时数和机器一年实际运行多少小时,然后相乘。公开资料对钢磨料工况给出的范围是:叶片数百小时,叶轮略长,定向套更长,热区护板上千小时或六到十八个月,提升机料斗十二到二十四个月,分离器状态良好时除尘滤筒约十二到十五个月。遇到磨蚀性强的工况要把数字砍半:棱角钢砂或严重带砂可能让部件寿命缩短四到六成。用书面的形式向供应商索取按你工况测得的寿命数据——答不上来的供应商是在报目录,不是在报一套能装在你产线上的设备。
磨料选择几乎决定了上面每一个数字。圆形钢丸以喷丸方式工作,在闭式回路里可复用两三百次;棱角钢砂去除氧化皮更快,但会加速抛丸器、管道和分离器部件磨损,粉尘也更多。消耗量是由分离器控制的,不是磨料供应商:健康的回路在每平方米 0.2~0.4 公斤附近,调校差的能爬到 0.8~1.2。首批备件应覆盖那些一旦缺货就停线的件:
- 一套完整配重的叶片,含盖形螺母与锁紧垫圈
- 一件叶轮和一件定向套,与你的抛丸器轮径和旋向匹配
- 一套热区护板——顶护板、侧护板与端护板
- 一条提升带,外加一套备用料斗
- 一整套除尘滤筒或滤袋
- 橡胶密封与门封条,以及送料管和盖形螺母备件
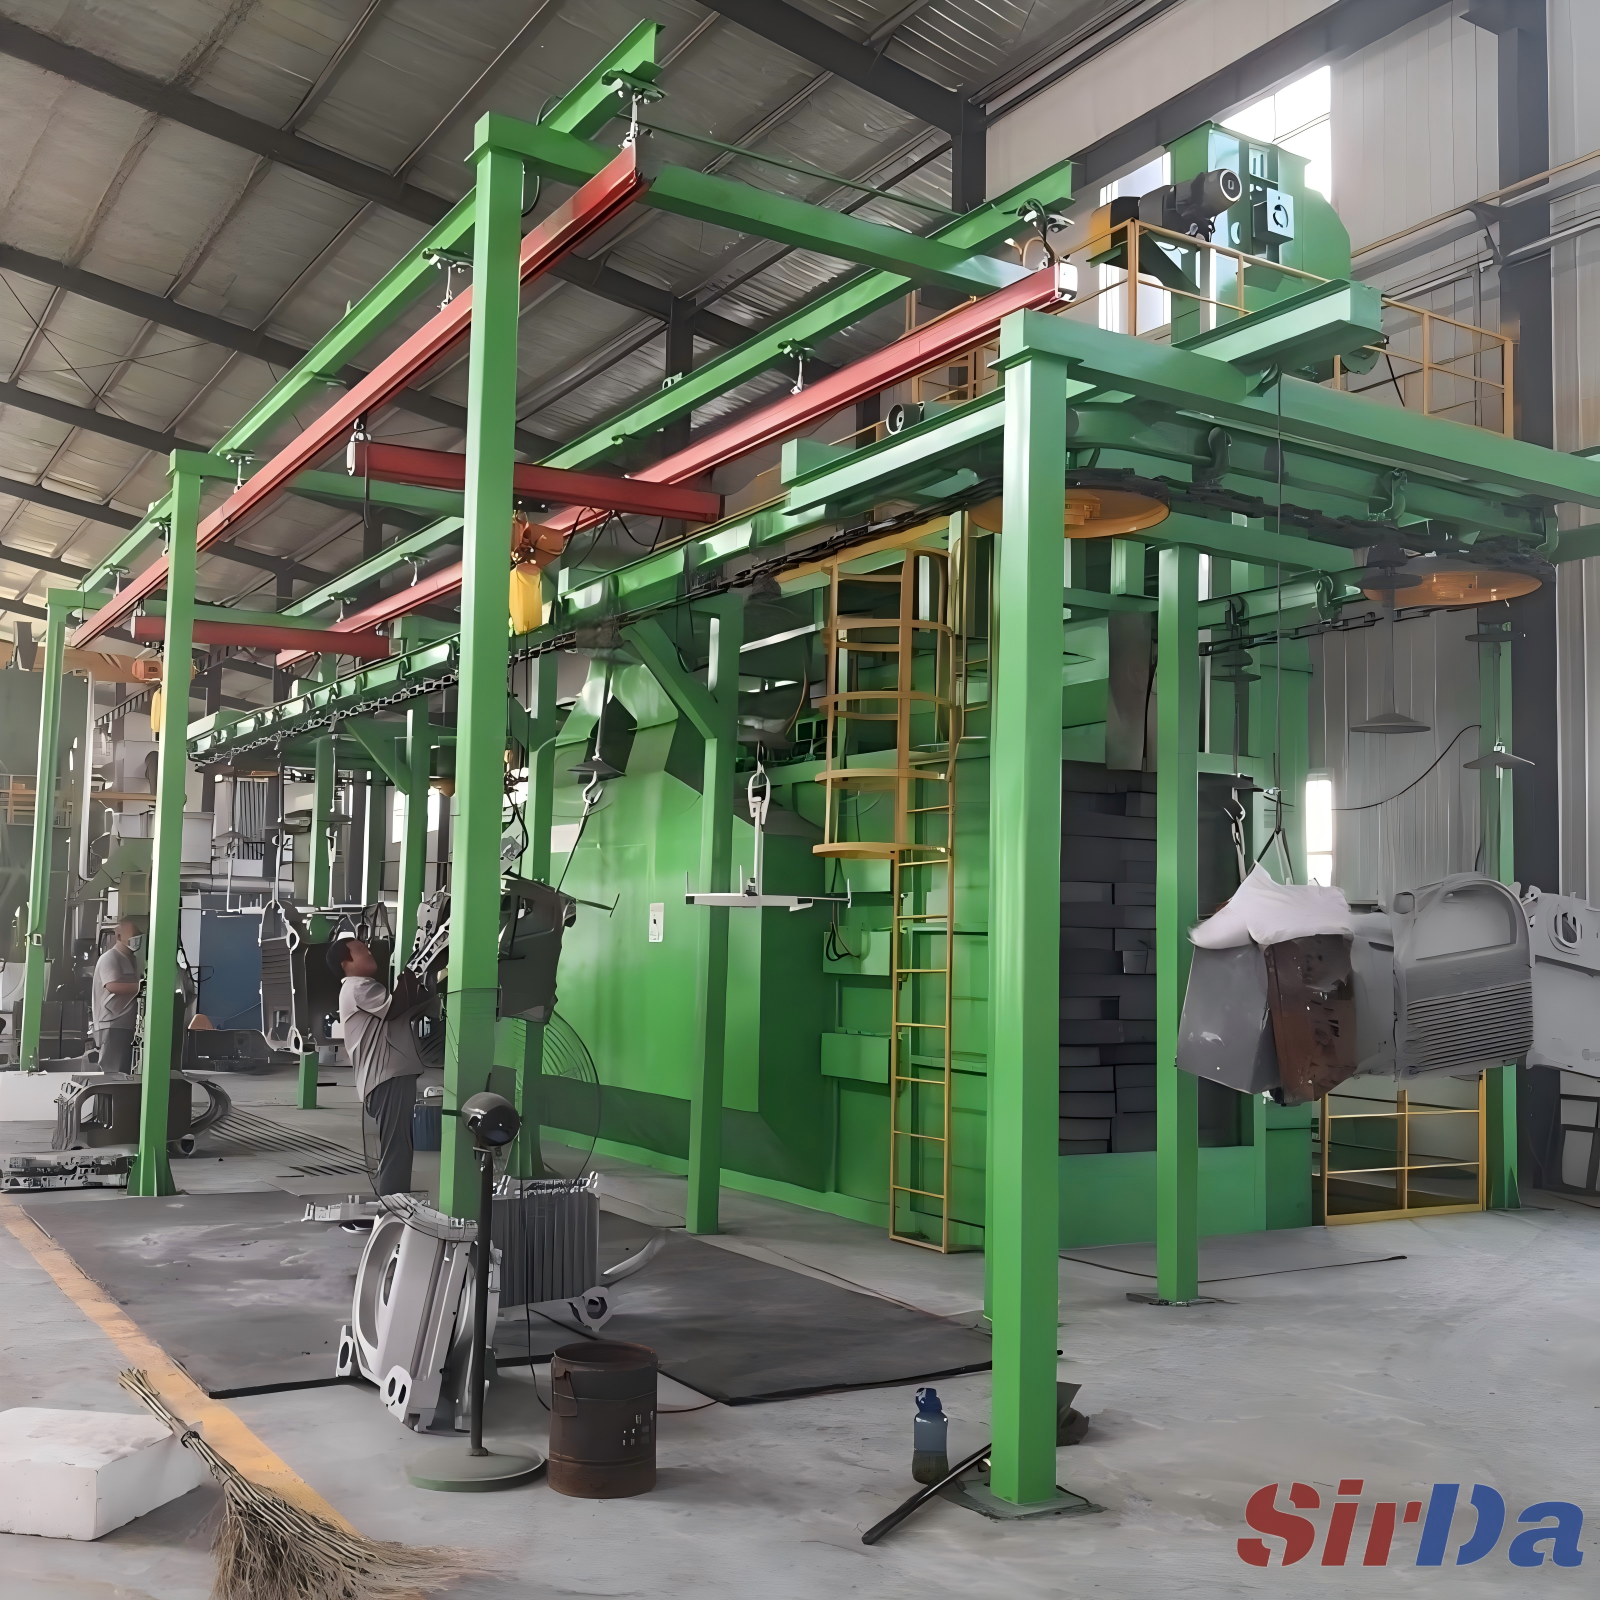
回收回路与除尘是「无声的消耗者」
慢慢失效的部件,往往在计划外停机里代价最高。提升带用久了打滑或跑偏;分离器筛网堵塞,让细粉重新循环;螺旋输送叶片和送料管在弯头处磨薄。这些都不会立刻停机——它们先是拉低清理质量、抬高磨料消耗,直到有人注意到。把它们列入每周巡检路线,并把消耗量当作一个指标来跟踪:如果每吨或每平方米的磨料补充量在没有产量变化的情况下上升,先查密封、分离器设定和磨损件,再怪磨料。
除尘系统值得同样的严谨。滤筒常按 MERV 14~16 选型,细粉或危险粉尘用纳米纤维或 PTFE 覆膜;除尘器应按抛丸器需要的风量选型,并在合同里写明出口排放浓度。装一块压差表,每天读数。每次反脉冲后读数能回落到稳定值,说明清灰跟得上;基线一周周爬升,意味着糊袋、受潮、油污或除尘器选型偏小;读数突然下降,通常是滤筒撕裂或密封漏风。脉冲用气必须干燥无油——湿气会糊住滤材——还要记住一个隔膜阀失效就会让整排滤筒得不到清灰。滤芯要整套更换,避免新旧混装导致气流分配不均。滤饼属于工业固废;如果工件带重金属涂层,签约前先确认其废物分类。
做一次到货当天的演练
世界上最好的备件包,装不上也白搭。机器到货当天、调试之前,拿着实物走一遍简短清单:
- 对照报价和零件标签,确认轮径、叶片数量和旋向。
- 核实叶片组经过配重,并随件附有动平衡报告和材质证明。
- 检查定向套窗口尺寸,确认压板齐全。
- 让两名钳工用当班实际有的工具换一套叶片并计时;超过 45 分钟,说明是检修空间、照明或工具配置不对。
- 把扭矩表和初始压差基线记进设备档案。
这次演练有两个作用:在真正赶工时之前验证零件装得上,并给出一个真实的换件工时,用来安排维护计划。易损件寿命是规格项,不是愿望——要用对待节拍和清洁度等级的同样标准去要求它。想让备件包匹配你自己的工件构成和工况,从 SIRDA 设备系列出发,把你的工件包络带到讨论桌上来。


