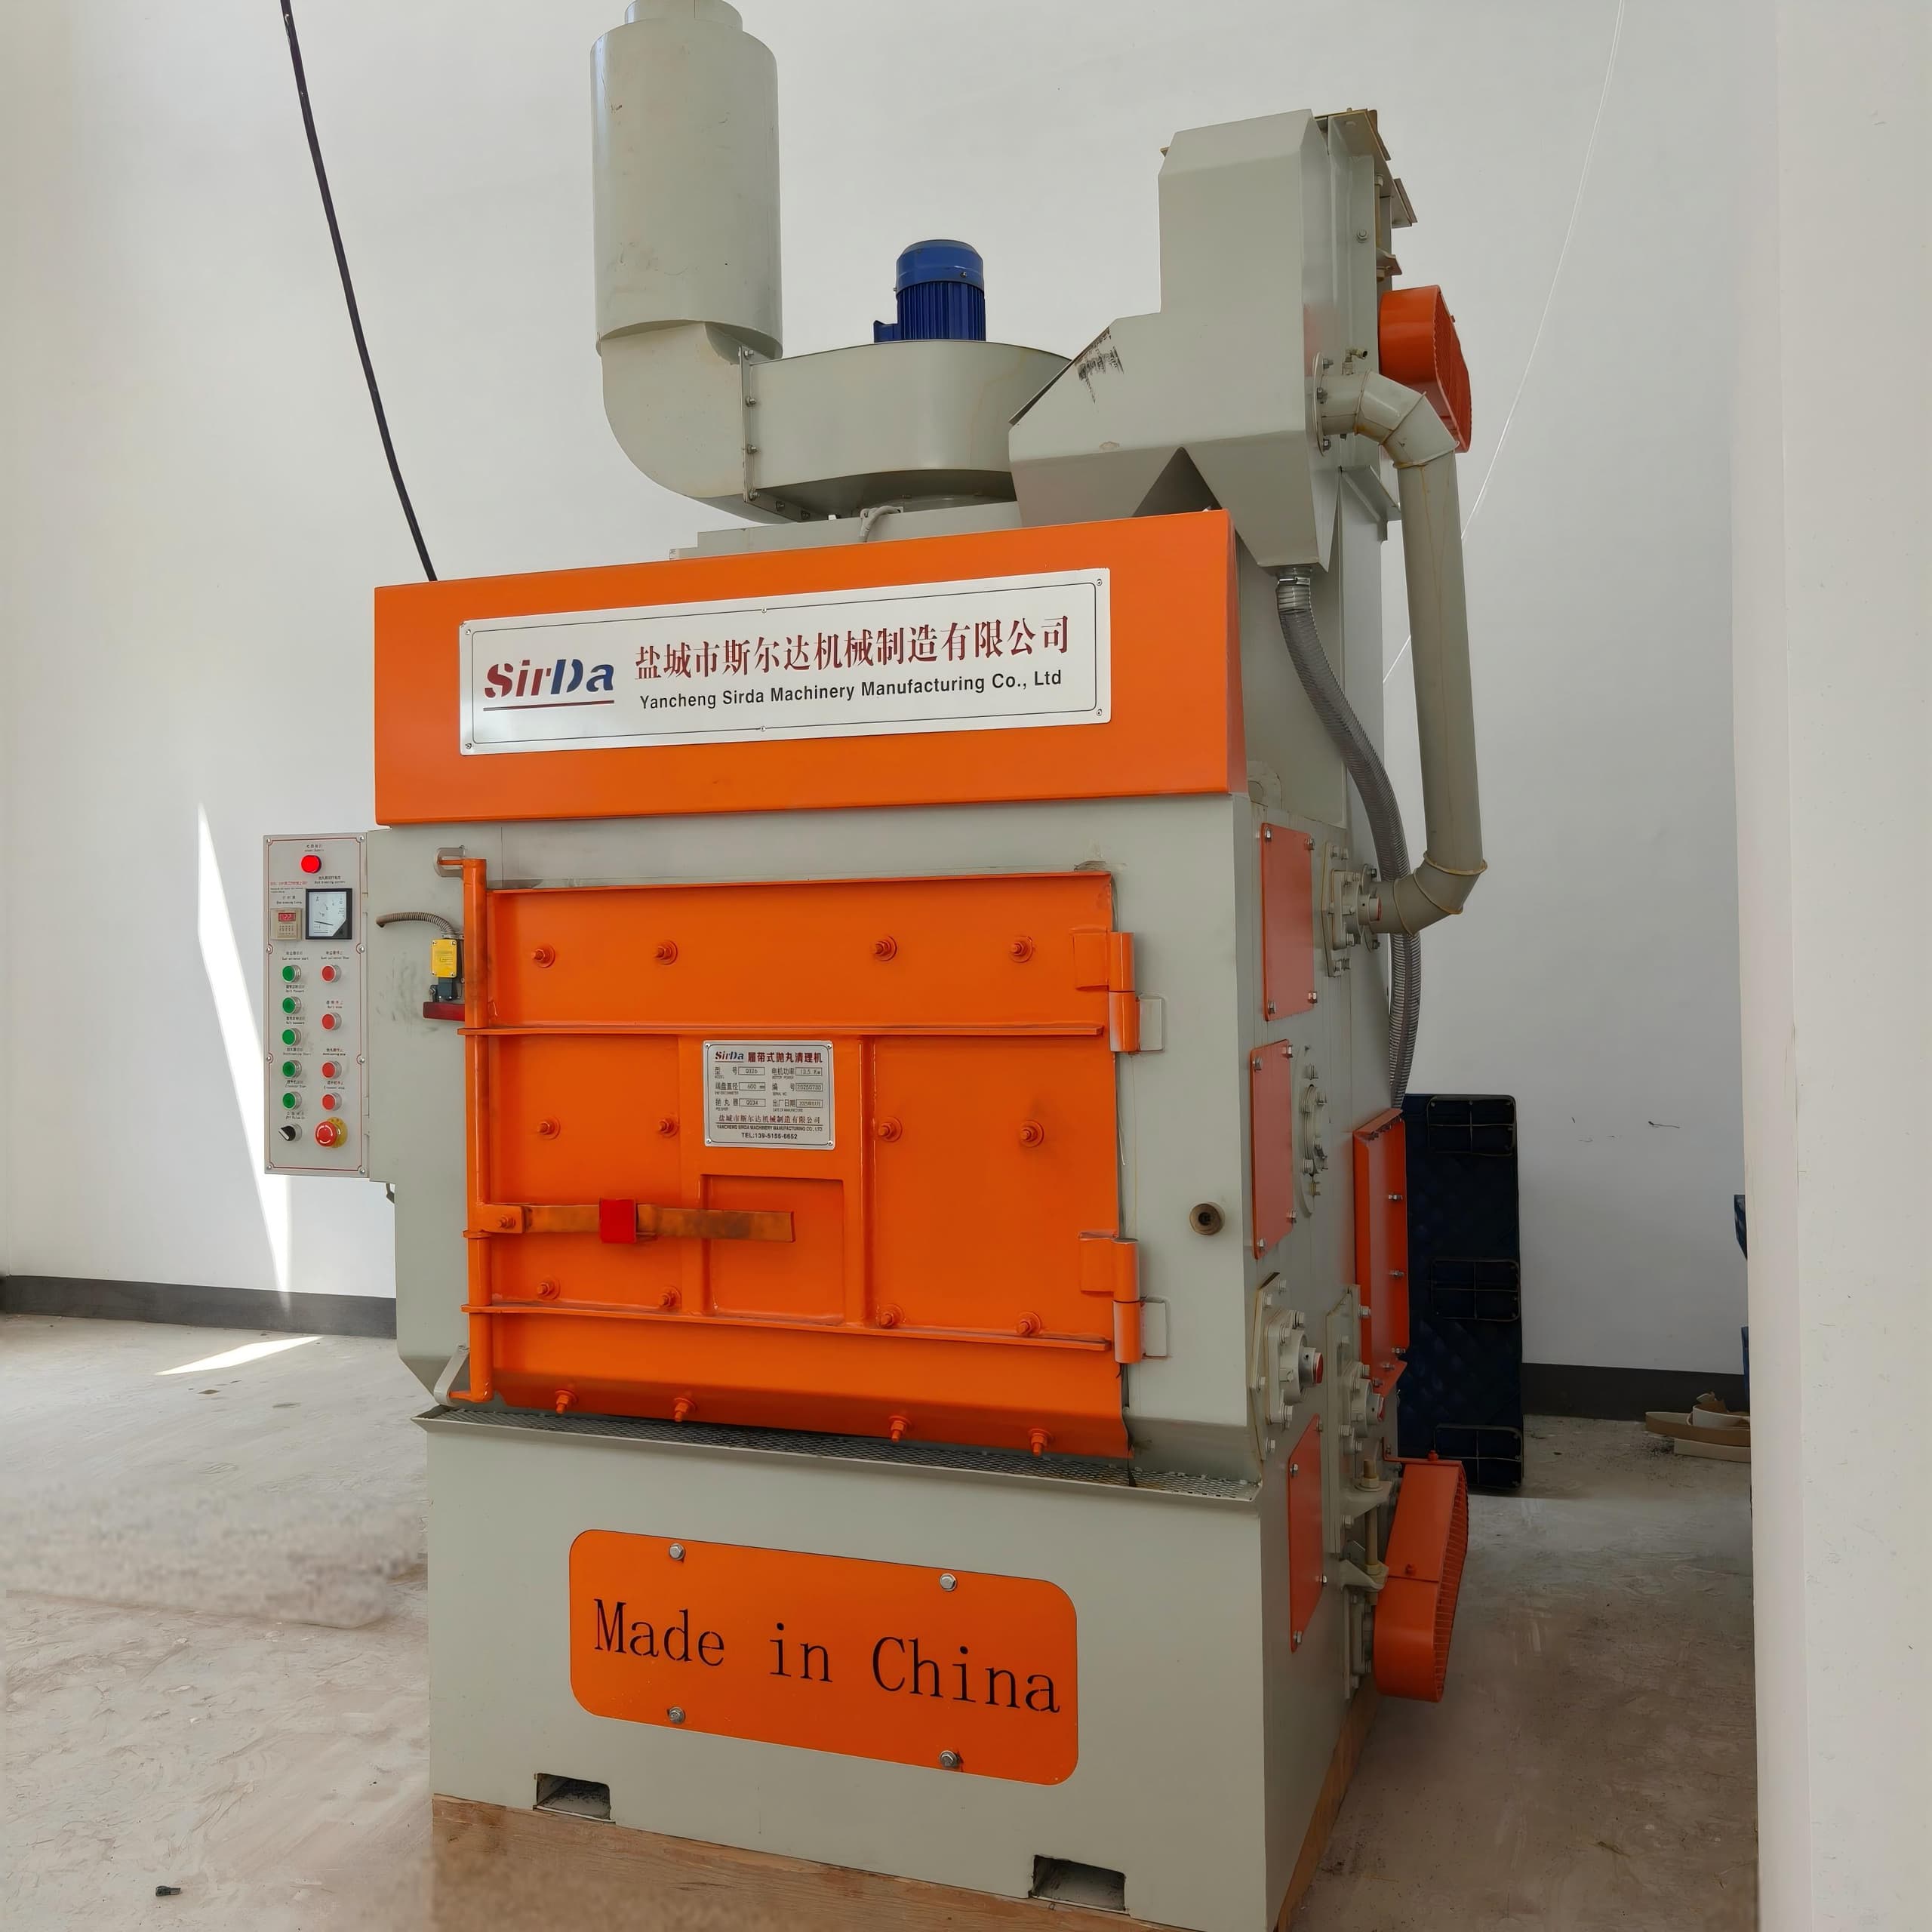
来料铸件的条码追溯
铸件追溯大多断在抛丸线——漆码、标签和刻字被磨料剥除。本文讲清哪些打标方式能扛过抛丸,以及收货、抛前、抛后和上料处该在哪里读码,让铸件从入库到放行都可识别。
标记必须扛过抛丸清理
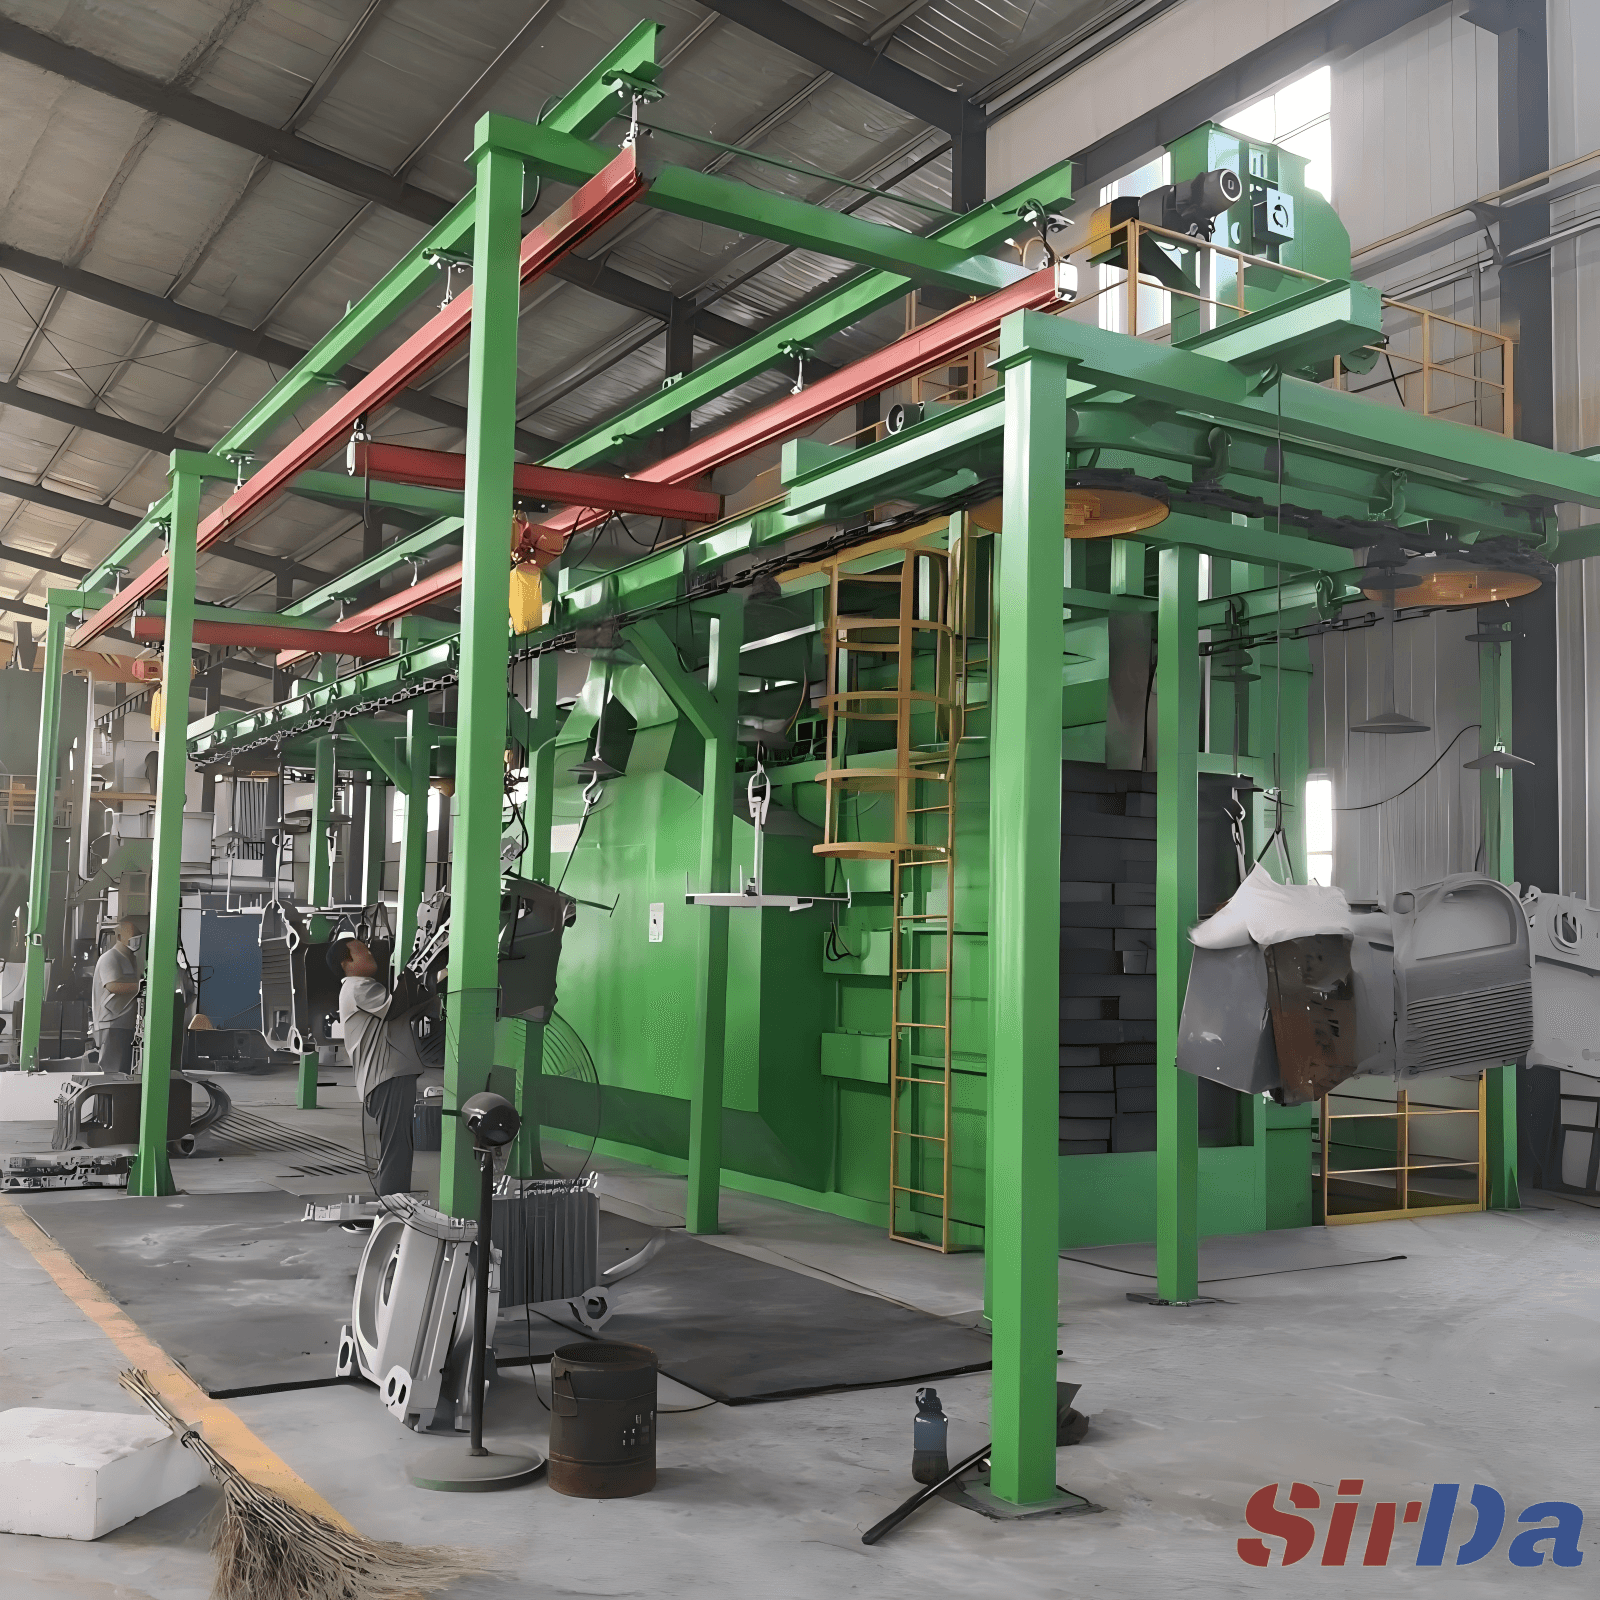
一套追溯体系的强弱,取决于工件上最脆弱的那个标识。多数铸造车间里,铸件进厂时贴着标签、喷着漆码,或粘着打印贴纸。这些标识在料场里没问题,却扛不住第一道真正工序。当铸件进入抛丸线,磨料流会剥掉漆层、撕掉标签,还把刻字填满丸粒。等工件离开抛丸室,本该贯穿全流程的那个码已经没了,连同它指向的炉号、熔炼化学成分和检验记录一起消失。
这就是铸件追溯的黄金法则:标记必须比表面处理更耐久,而不仅仅是比纸质单据持久。 一道在清理中消失的码,比没有码更糟——它制造了"可追溯"的假象,却悄悄掐断了整条链路。
产线上在哪里读码
追溯是由"读码事件"串起来的,不是靠一次扫描。在典型的抛丸清理线上,铸件会在好几处被识别,每一次读取既确认了工件,又向它的谱系档案写入新的一行。
- 收货闸口。 铸件或它的载具一进厂就被扫描。炉号在此刻绑定材质证书(CoA)和内部批记录,之后工件才被放行移动。
- 抛前复核。 抛丸室之前的视觉或扫描读码,核对经过落砂、清整或搬运后码是否仍清晰。若已模糊,工件在丢失身份前被送去补打标记。
- 抛后确认。 抛丸室之后的第二次读取,确认标记扛过了磨料流。绝大多数基于标签的体系正是在这一步失效。
- 上料输送门户。 铸件沿链式或辊道输送线进入设备时,门户读码器在线不停机地捕获 ID,把工件与所执行的抛丸程序、停留时间和叶轮参数一一关联。
每一次读取都该向 MES 写入带时间戳的事件,这样日后出现缺陷时,既能顺向追到同一炉的全部工件,也能从现场退货逆向定位到精确的熔次与模具。
选一种扛得住的打标方式
并非每种打标方式都能扛住钢丸的冲击。取舍取决于工件下游被处理的剧烈程度。
激光雕刻和点刻在表层下方切出或压出永久标记。当激光刻深标定到足以扛过抛丸、CNC 加工甚至粉末涂装时,码能贯穿整个精整序列保持机读。铸入码——直接模压进模具的型腔号或铸造厂标记——最坚固,因为标识本身就是铸件的一部分,无法被去除。
相比之下,二维矩阵标签和胶粘贴纸信息密度高、成本低,却是耗材。它们在滚筒里脱落、在热处理旁烧掉、被抛丸剥除。只把它们用在载具、托盘和工单上——只要工艺路线包含抛丸,就绝不能用它们作铸件的单件级身份。
存活测试很简单:取一件打过标的样品走完全流程,在末尾读它。如果抛丸之后扫描器解不出码,打标方式就是错的,不管它在闸口看起来多清晰。
悄悄掐断链路的追溯失效模式
多数追溯崩塌不是软件问题,而是纪律问题。常见的几类:
- 纸质随工单几周后才录入。 炉号记在纸上、浇注很久后才敲进系统,既断了与实时工艺数据的联系,也断了与已发货工件的关联。
- 化学成分躺在光谱仪电脑里。 光谱仪结果若从不离开仪器,就不算追溯——它们必须在浇注当时就绑进 MES 的炉次记录。
- 一付模具里混了两炉。 两炉金属浇进同一批却无记录,一次缺陷就能株连数千件无关工件,或漏掉真正有关的那些。
- 批次级与单件级混淆。 逐件序列化很贵且常常没必要;许多合同用炉次或批追溯即可满足。但遇到多型腔模具时,共用的批标签会让一个型腔的缺陷惩罚到相邻的好型腔——这就是"型腔塌缩"问题。在下硬件之前先定好追溯粒度。
- 时钟同步未验证。 若扫描器、熔炉与 MES 时钟漂移,质量事件与工艺记录基于时间的关联就变成猜。要记录同步状态,而不只是时间戳。
修复之道大多是工艺纪律加一处统一关联记录的落点。每个季度对真实批次做一次模拟召回:从一件已发货的铸件出发,几小时内复原它的完整历史。如果做不到,链路其实早已断裂,而你只会在客户逃逸时才会发现。