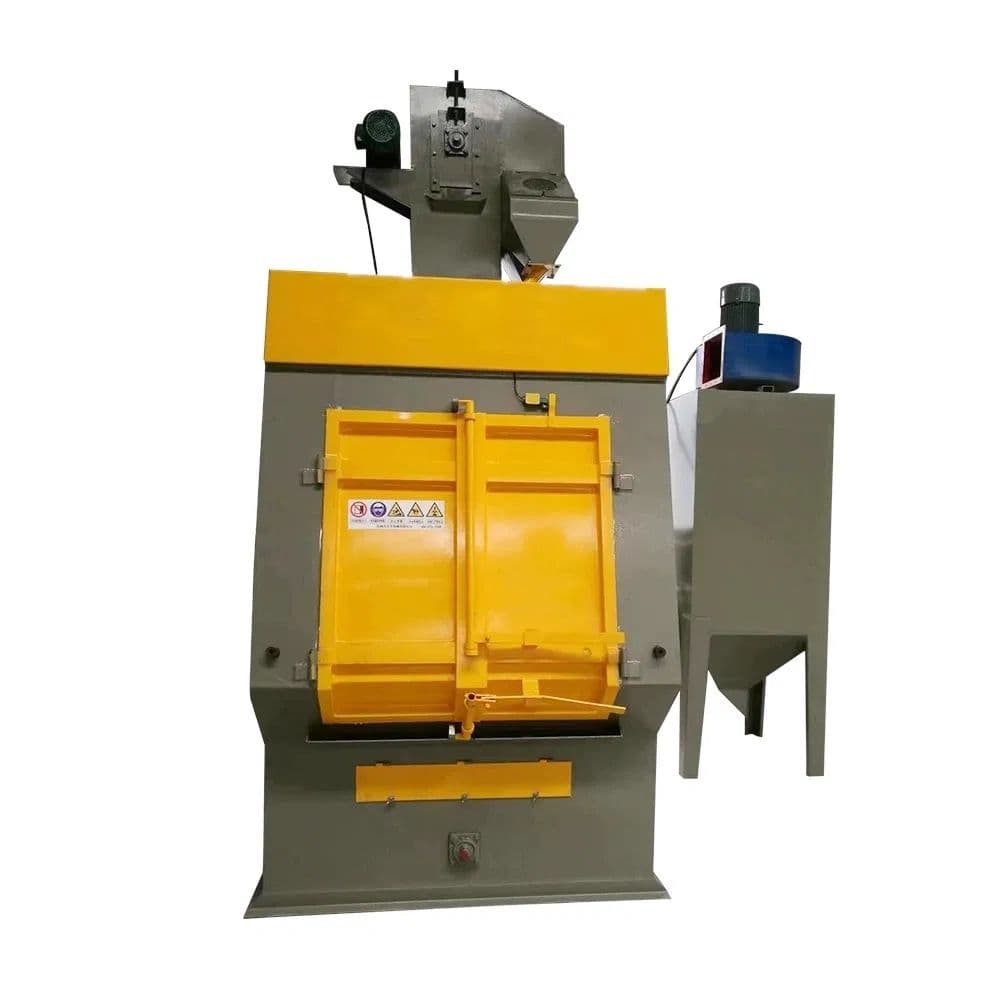
磨料回收:螺旋输送与斗式提升怎么选
抛丸设备的磨料成本,往往由地下那套螺旋输送与斗式提升决定——它们把废丸送回抛丸器。本文对比这两段输送的优劣、常见失效模式,以及针对不同磨料与厂房的配比思路。
回收回路一眼看清
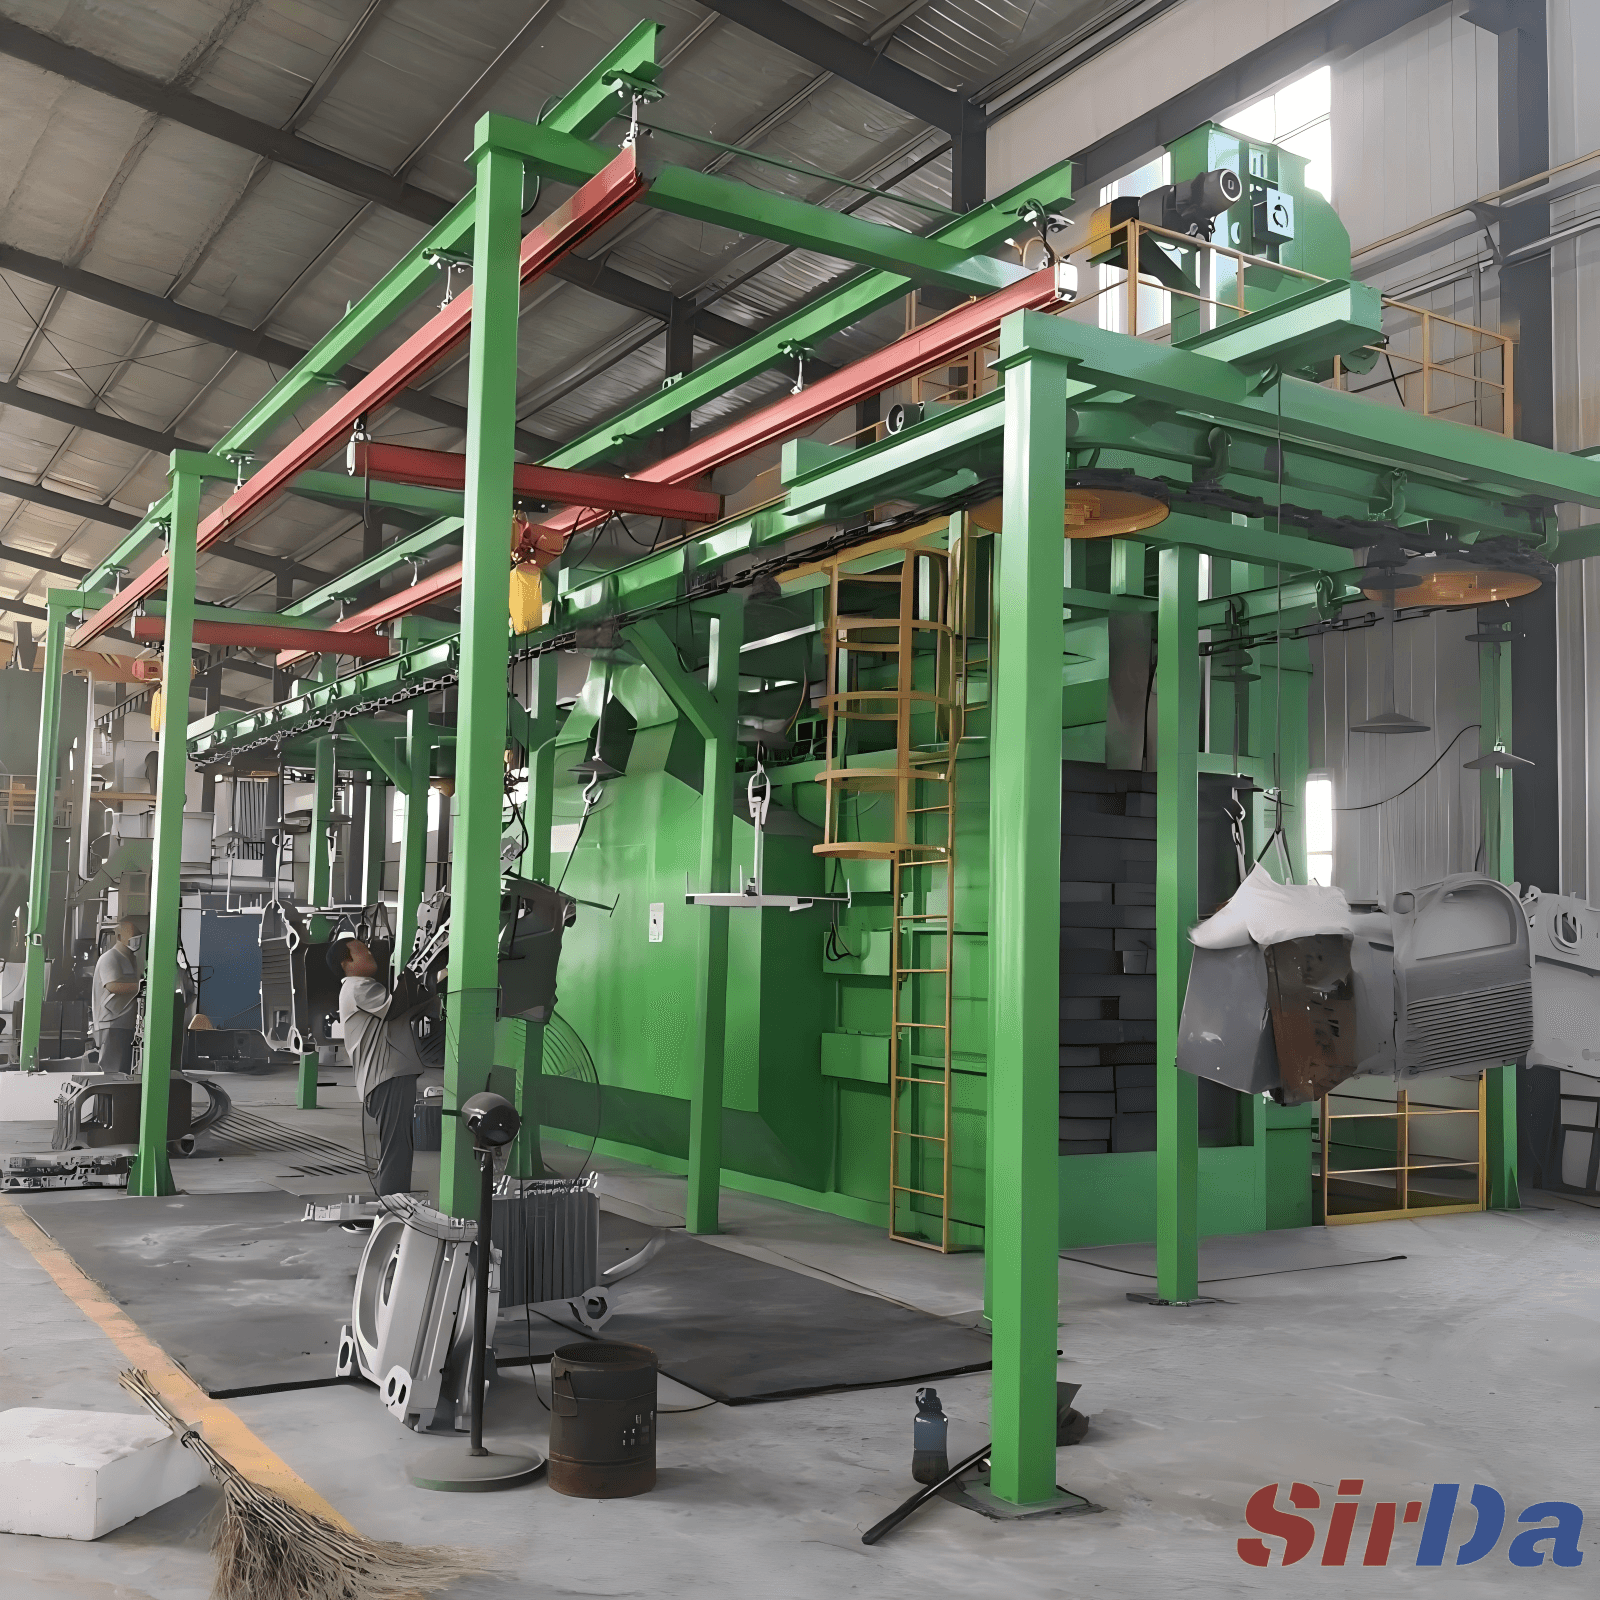
任何值得买的抛丸设备都会回收磨料。新磨料以最大动能冲击工件,随后逐步破碎成更小的颗粒,继续清理凹槽和死角,直到被分离器当作粉尘排出。回收系统的职责,就是让这些仍有用的磨料在每一次抛打后回到抛丸器,而不是堆在地面。
一套典型的磨料回收回路由五站组成:用过的磨料靠重力落入地坑料斗或集料槽;螺旋输送机沿水平方向把它送到提升点;斗式提升机把它提升到设备顶部;风选或磁选分离器把粉尘、破碎颗粒和杂质剔除;干净的磨料落入储料斗,再靠重力喂回抛丸器;与之相连的除尘器抽走分离器分离出的粉尘,回路因此闭合。
螺旋输送与斗式提升并非对手,而是同一回路里各司其职的两段。真正值得思考的设计问题,是这条路到底有多少交给螺旋、多少交给提升机,以及配比失衡时会出什么故障。
螺旋输送机:运行便宜,疏于维护就贵
螺旋输送机(常称绞龙)负责水平输送。在喷丸房里,它通常藏在格栅地板下方,先把纵向螺旋收集的磨料汇入横向螺旋,再喂给提升机;在滚筒式或连续式设备上,它位于工作室底部,把废丸导向下一段。
它的优势是结构简单、几乎不占层高:螺旋不需要垂直空间,输送平稳,也没有会脱落的料斗。带橡胶或高锰钢衬板的耐磨叶片对钢丸、钢砂耐受性很好。对于钢丸、钢砂、氧化铝这类重质、可循环磨料,机械式“螺旋+提升”地面回收仍是回收率最高的方案。
它的隐患是肉眼看不见的磨损。轴和轴承藏在格栅下,恰恰最常被漏检。螺栓、熔渣、焊渣、漆皮这类杂铁会积在回转筛的杂质筐里,若不定期清理,就会跟着进入绞龙。抛打产生大量杂铁的生产线,有的厂家会用带孔的振动输送机替代普通螺旋,在磨料进入绞龙前先筛掉杂物。螺旋叶片会从内侧磨穿,所以上方看着完好的螺旋,下方可能早已薄如纸片。
斗式提升机:垂直的瓶颈
斗式提升机是回路里唯一专职垂直提升的部件。皮带上的料斗从底部机座舀起磨料,沿机壳上行,在顶部倒入上槽,再由另一段螺旋送往分离器;挡料板防止磨料回落机座。
它的优势正是这份垂直能力:在很小的占地内把磨料提上去,让整条回路更紧凑,这也是层高受限的设备更依赖“加高提升机而非拉长螺旋”的原因。大产量喷丸房普遍采用它。
它的弱点是它只是一根皮带,而皮带是单点故障源。料斗会磨损或从皮带上脱落;脱落的料斗会悄悄把磨料倒回机座而非上槽,于是整机流量在毫无报警的情况下下降。皮带跑偏会啃伤机壳内壁。张紧度是最关键的调整项:一般在投用一个月后设定,并在产量异常偏低时复查。过松则打滑,过紧则轴承负荷过大。
实操配比:重螺旋还是重提升?
没有放之四海皆准的答案,只有针对工件、磨料和厂房的最优配比。在布局定型前,逐项核对:
- 层高 — 若无法下挖地坑或层高不足,完整的“螺旋+提升”地坑放不下,抬高地坪或改用气力回收可能是唯一现实路径。
- 磨料比重 — 钢丸、钢砂这类重质可循环磨料,适合机械式螺旋+提升回路;玻璃丸、塑料丸这类轻质或易碎磨料,更适合处理更温和的真空或气力回收。
- 杂铁量 — 螺栓、熔渣、飞边很多?优先在绞龙前加振动筛,否则就要频繁清理卡死的螺旋。
- 单点故障 — 若一根提升皮带停转就整线停产,应评估用两台短提升机或拉长螺旋是否更契合你的停机容忍度。
- 检修可达性 — 螺旋藏在格栅下,提升机需要检修门和层高才能触到皮带,选你的班组真正会去检查的布局。
配比得当,分离器能以 95% 以上的回收率持续回送干净磨料,钢丸可循环数十次,磨料支出成为可控的科目而非意外。配比失当,你要么手动铲料,要么看着产量莫名下滑。选型时,回收回路值得和抛丸器本身同等重视。