
汽车零部件
南美某汽车零部件厂零件清理
南美一家汽车零部件供应商为电泳线生产支架、冲压件和悬架件。零件带冲压氧化皮和轻微锈蚀,工厂原先按批清理。平面支架在批次中叠放,部分表面被遮挡,另一些因接触留下痕迹。涂层线要求每件表面一致,供应商希望连续工艺能与线体节拍同步,而不是批循环。同一条线要跑多个零件族,清理工序换型不能长时间停掉电泳线。
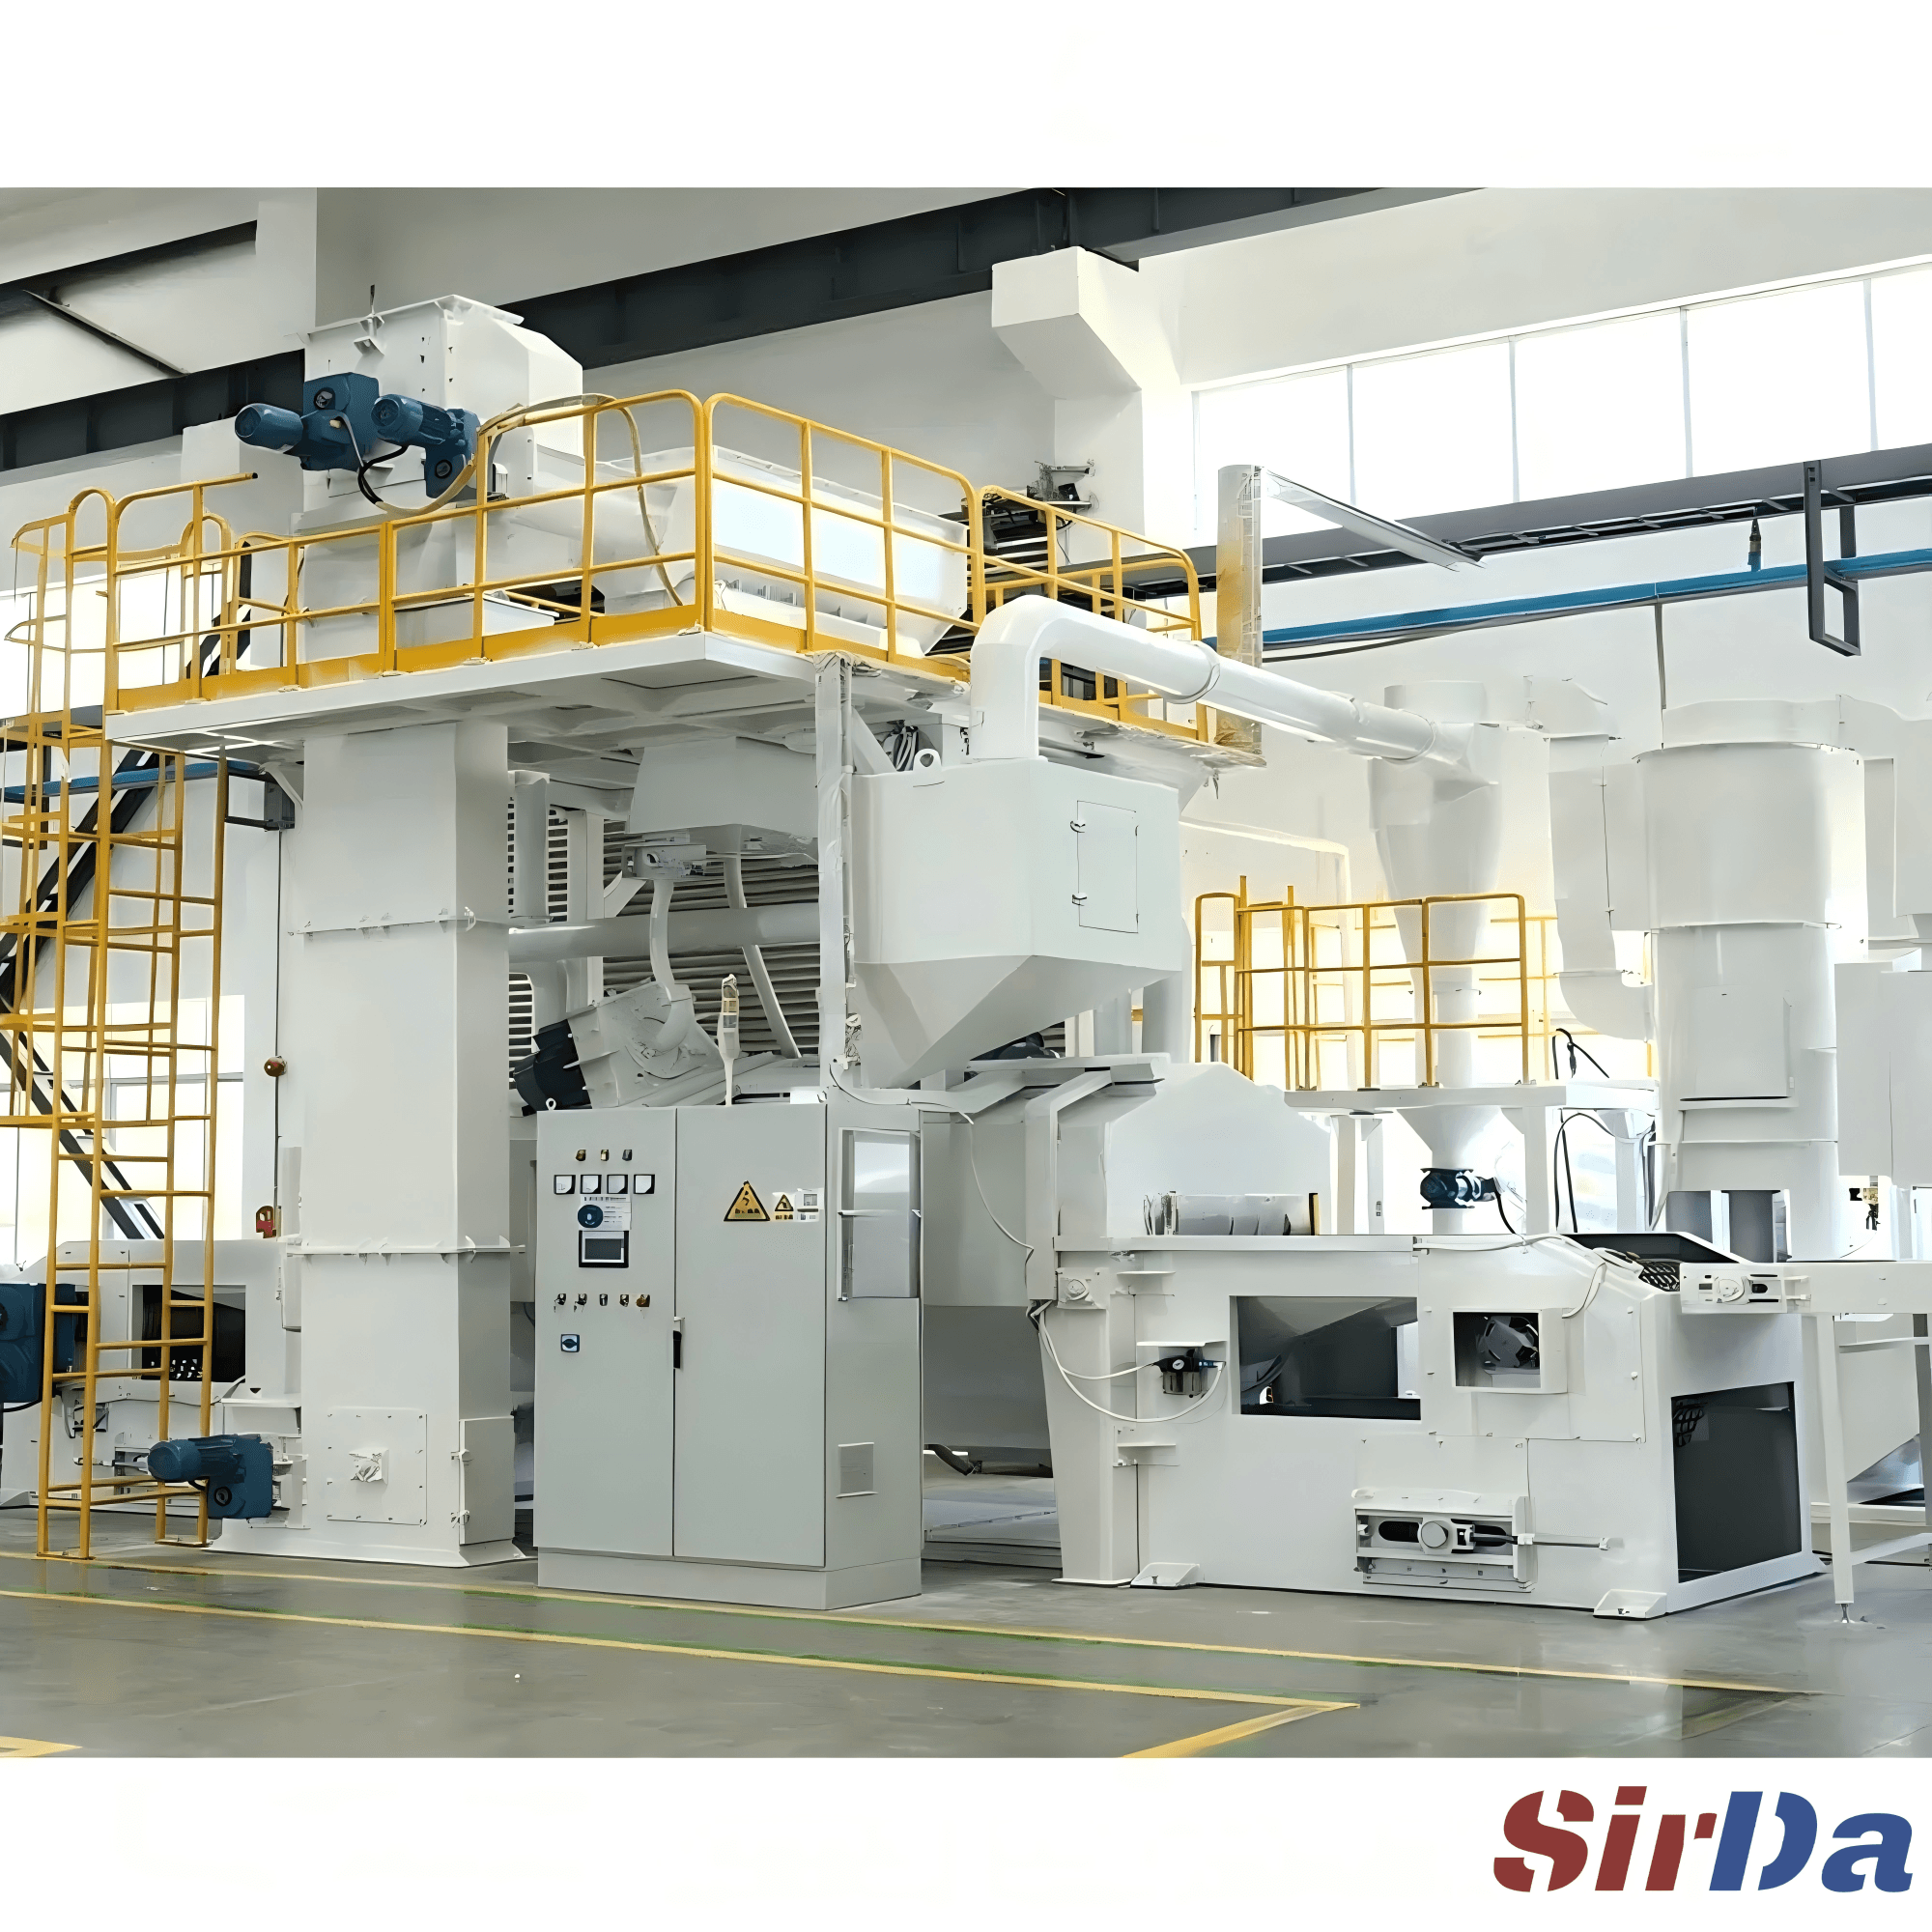
选择 QWD800 网带式抛丸机实现连续输送。通过口 800×500 mm,输送速度 0.5–4 m/min,适合支架尺寸和线体节奏。公开产能 1.0–3.0 t/h,产线按 2.4 t/h 运行。零件平铺在网带上,无夹具通过抛丸区,随后落到现有输送线上。设备布置在冲压单元与电泳上料之间。选用网带而非辊道,是因为小支架会从辊缝掉落;网带宽度和通过口按最宽悬架支架核对。设备占地保留了原有叉车通道。
当前产品组合的带速设为 1.8 m/min。零件单层装载,使各面都能受到弹丸流;评审中识别出少量因形状需要二次通过的零件。除尘器额定 12000 m³/h,接入网带清理室;磨料回收系统在分离粉尘和细粉后回送弹丸。操作者每班前检查网带装载和出料。上料班组用简易样板控制零件在通过口内,出料槽经过调整避免零件相互砸落。每个维护窗口检查抛丸器叶片磨损,网带检查跑偏和破损。
按 2.4 t/h,产线与冲压单元和电泳线同步,不形成缓冲库存。每次运行开始时,供应商用基准支架检查表面与粗糙度。连续流动消除了叠料问题,平面件到达涂装工序时不再有接触痕。交付包括网带基础、与现有输送线的接口、生产件调试和操作培训。易损件与网带跑偏纳入预防维护计划。零件族之间通过配方表换型,新批次前几件检查合格后才放开线速。供应商现场备有一条网带,因为网带撕裂会停线。安装安排在计划停机窗口内完成,生产按时恢复;操作者接受上料、急停和日常点检培训。

您的下一个项目
一起找到适合你的方案。
告诉我们您的工件与生产需求。
一起确定合适的抛丸系统。