定制系统
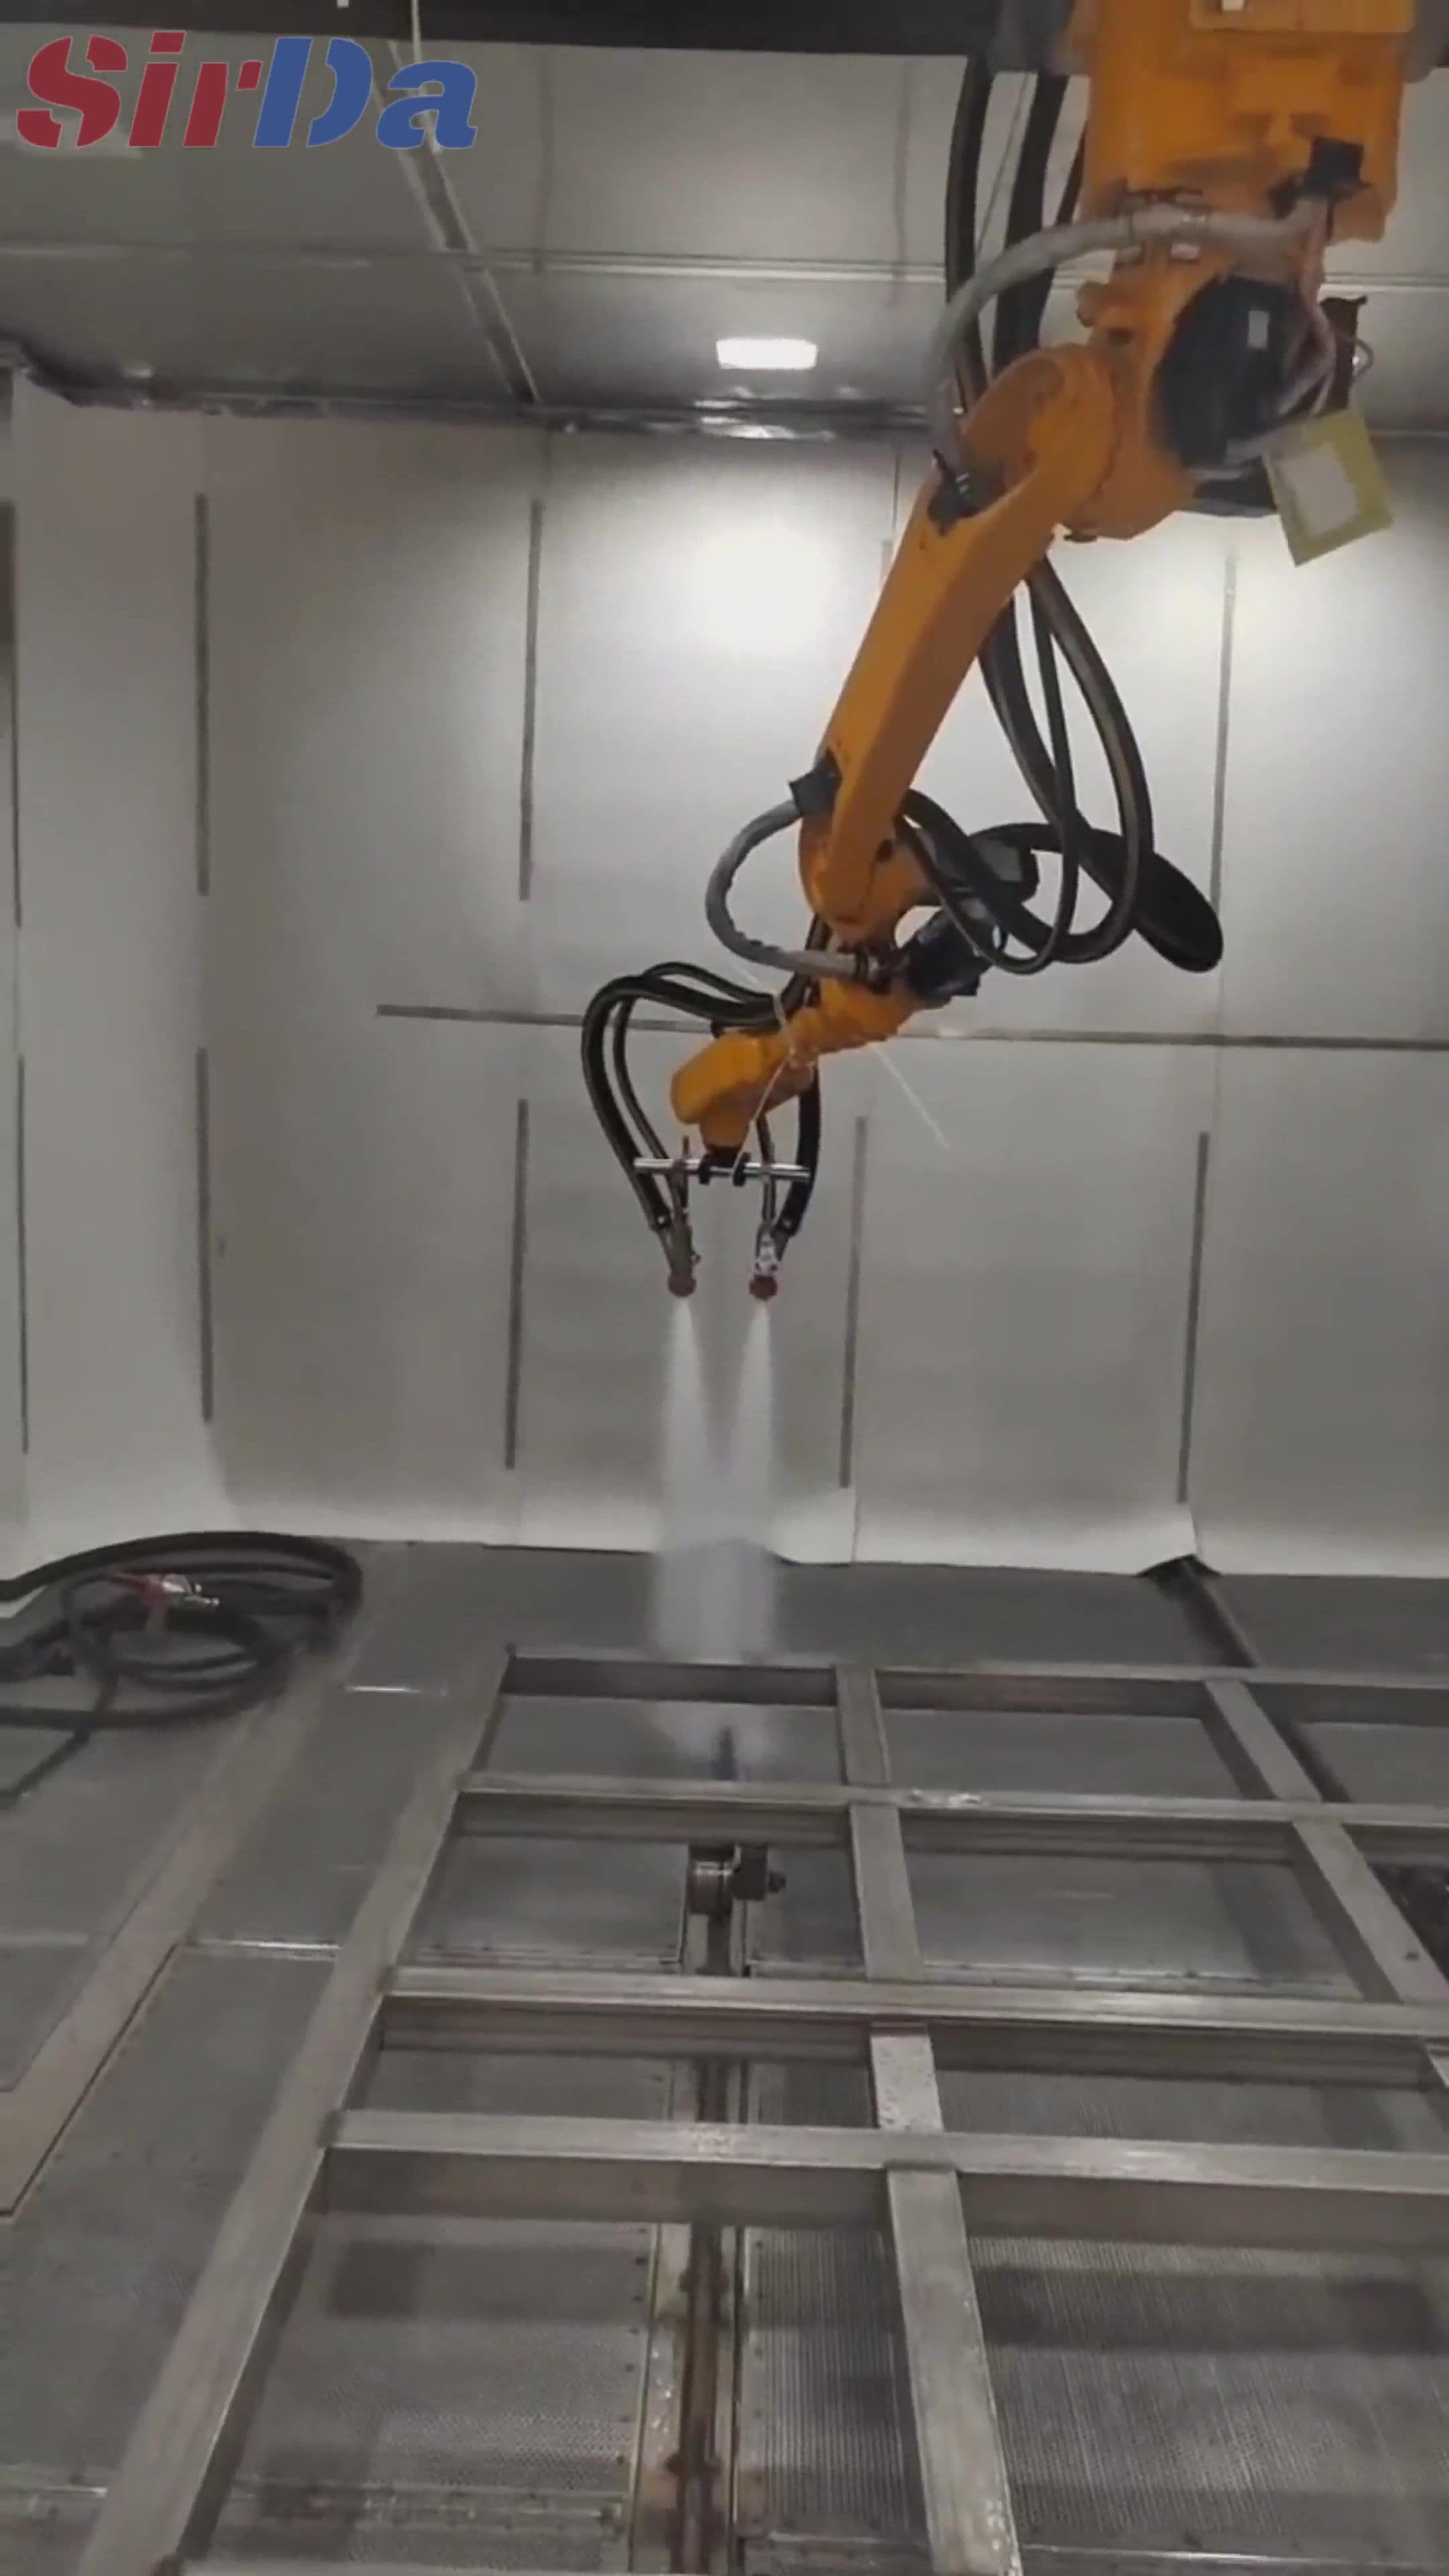
固定式容器与法兰焊缝机器人抛丸喷砂房
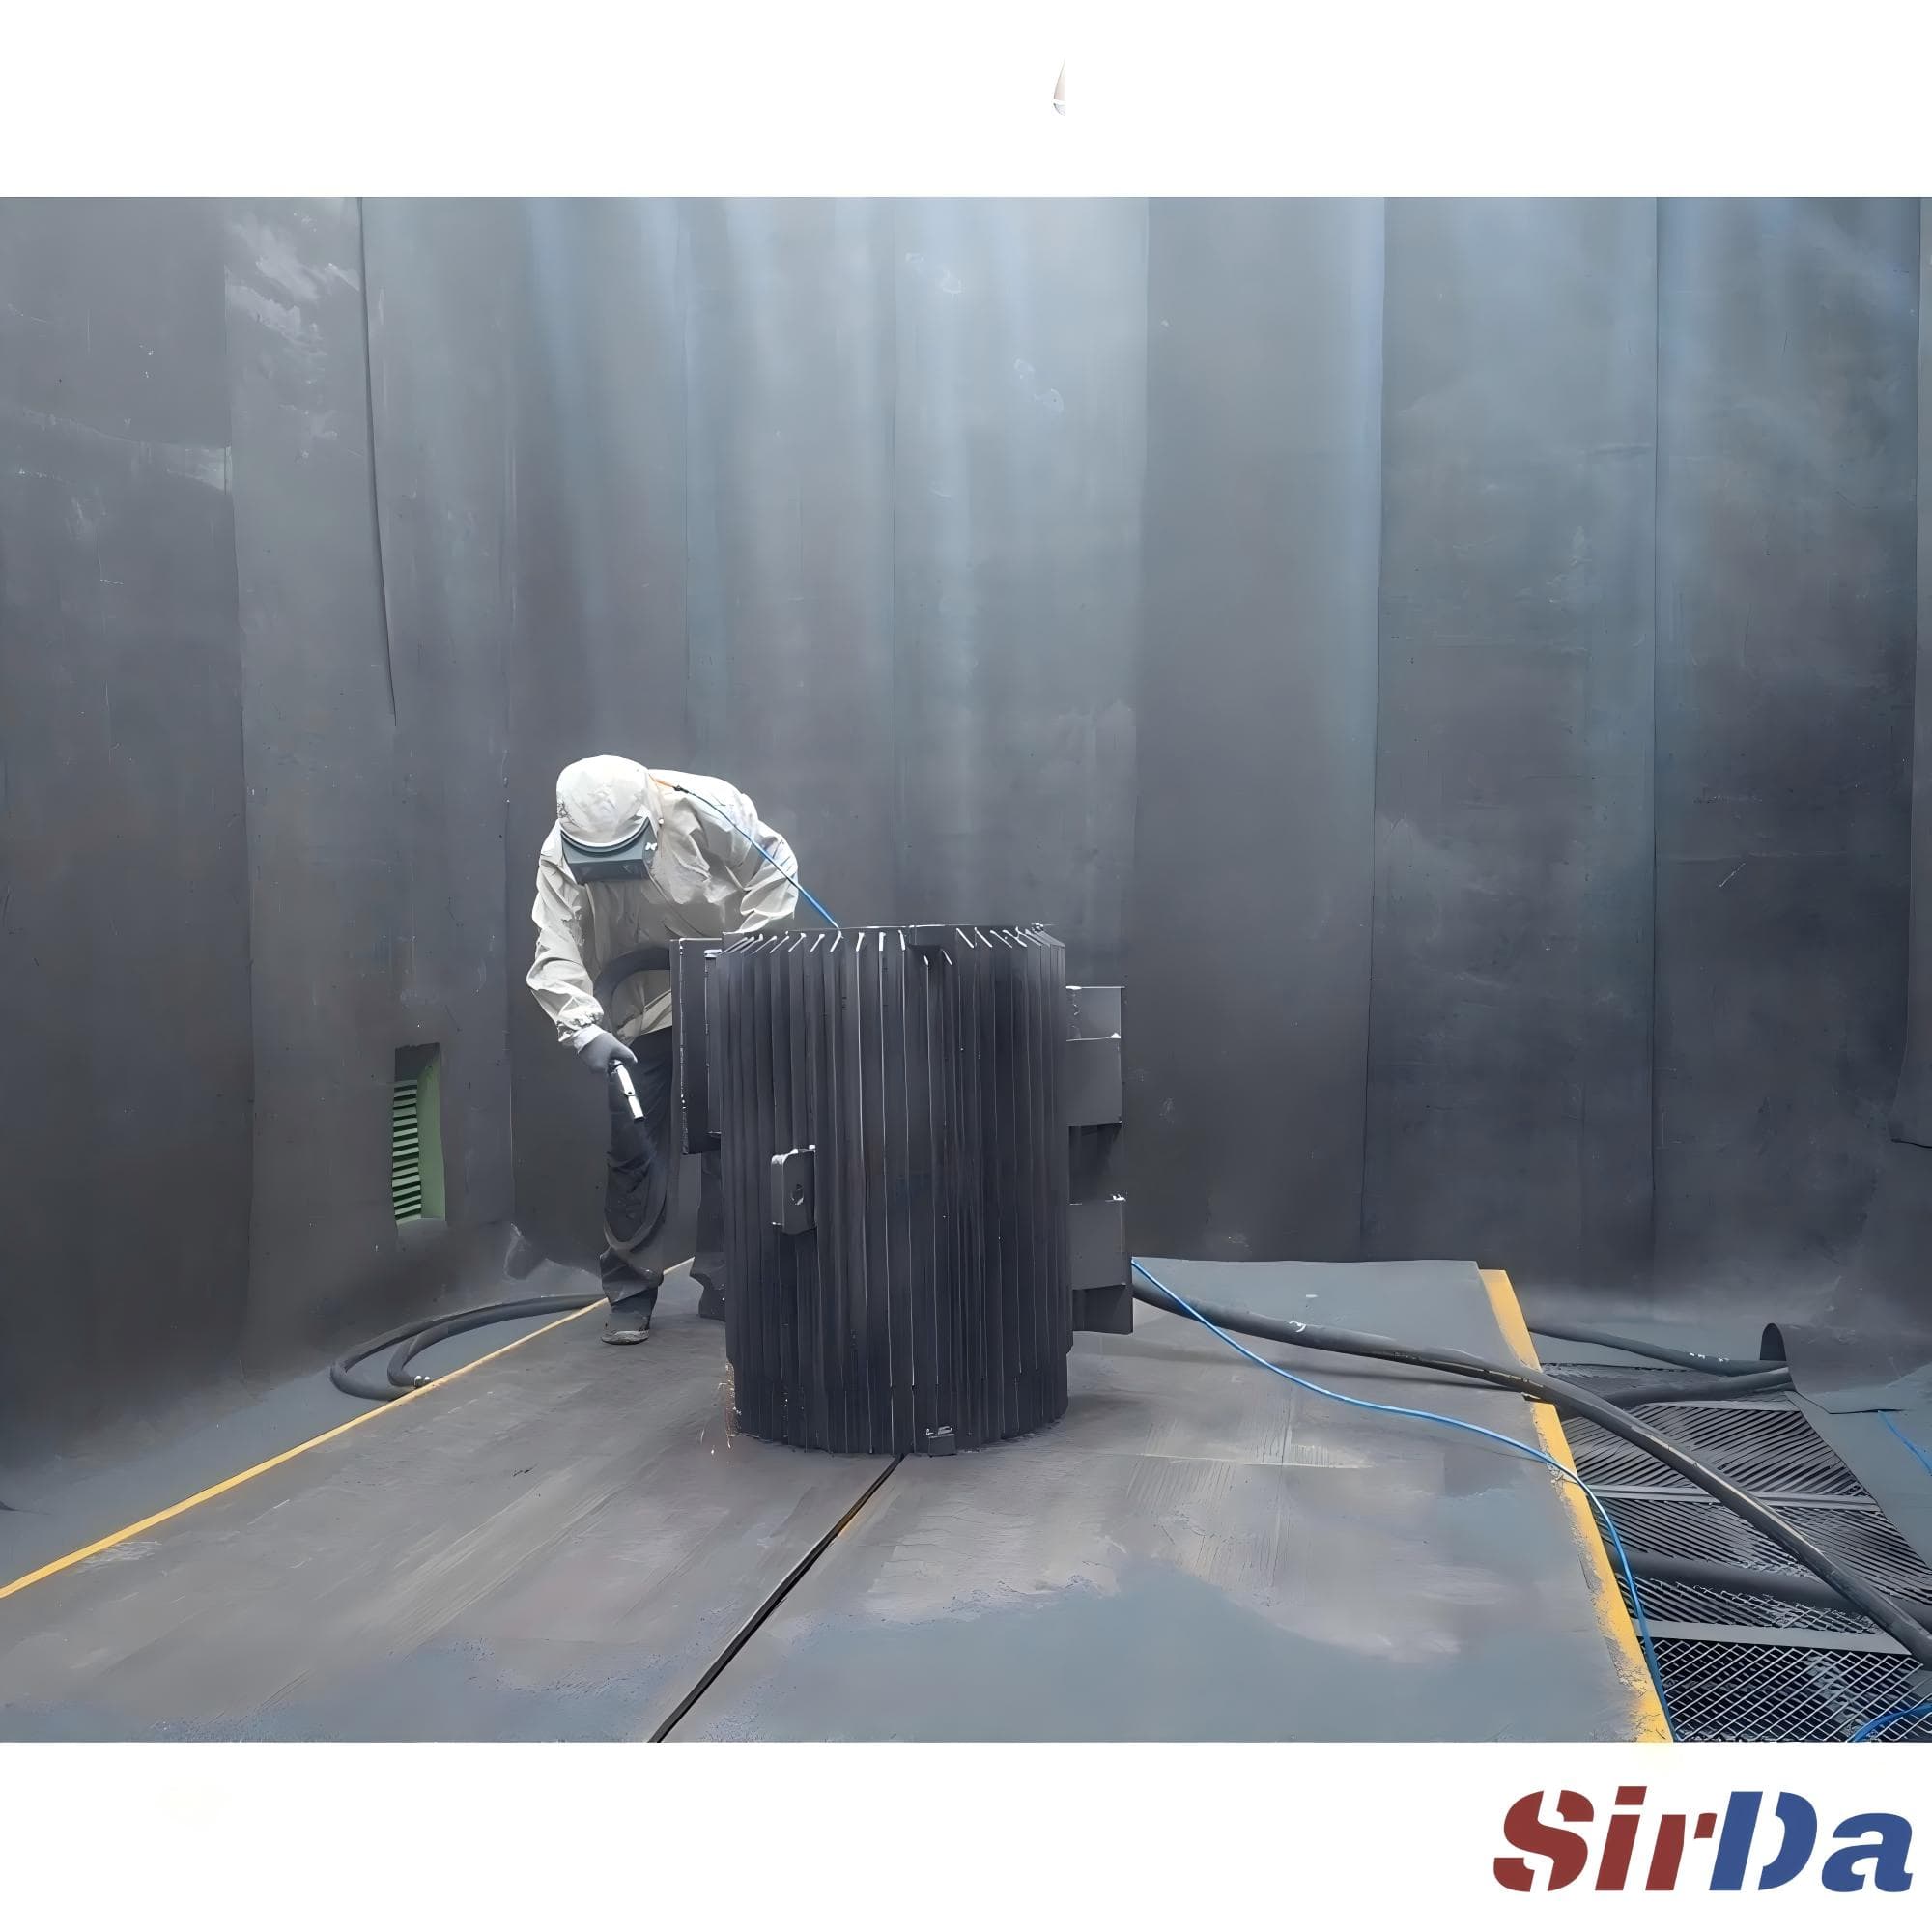
机器人抛丸喷砂房让工件保持不动,由机械臂带动喷枪完成覆盖。覆盖率来自轨迹而不是工件回转,因此适合容器、塔筒、船板与结构焊件这类太重、太规整、翻面代价过高的工件。面向大件、难搬运、批量不大但型号较多的工况,不适合连续线上的小型规则件。
查看设备
首页 / 产品设备 / 抛丸车间脉冲布袋除尘器 粉尘治理与负压系统
面向抛丸房、连续抛丸线与开放式喷砂车间的脉冲布袋除尘系统。按实际产生的粉尘成分、车间需要维持的负压以及磨料分离要求来选型,把磨料回收与除尘分开处理。
查看产品详情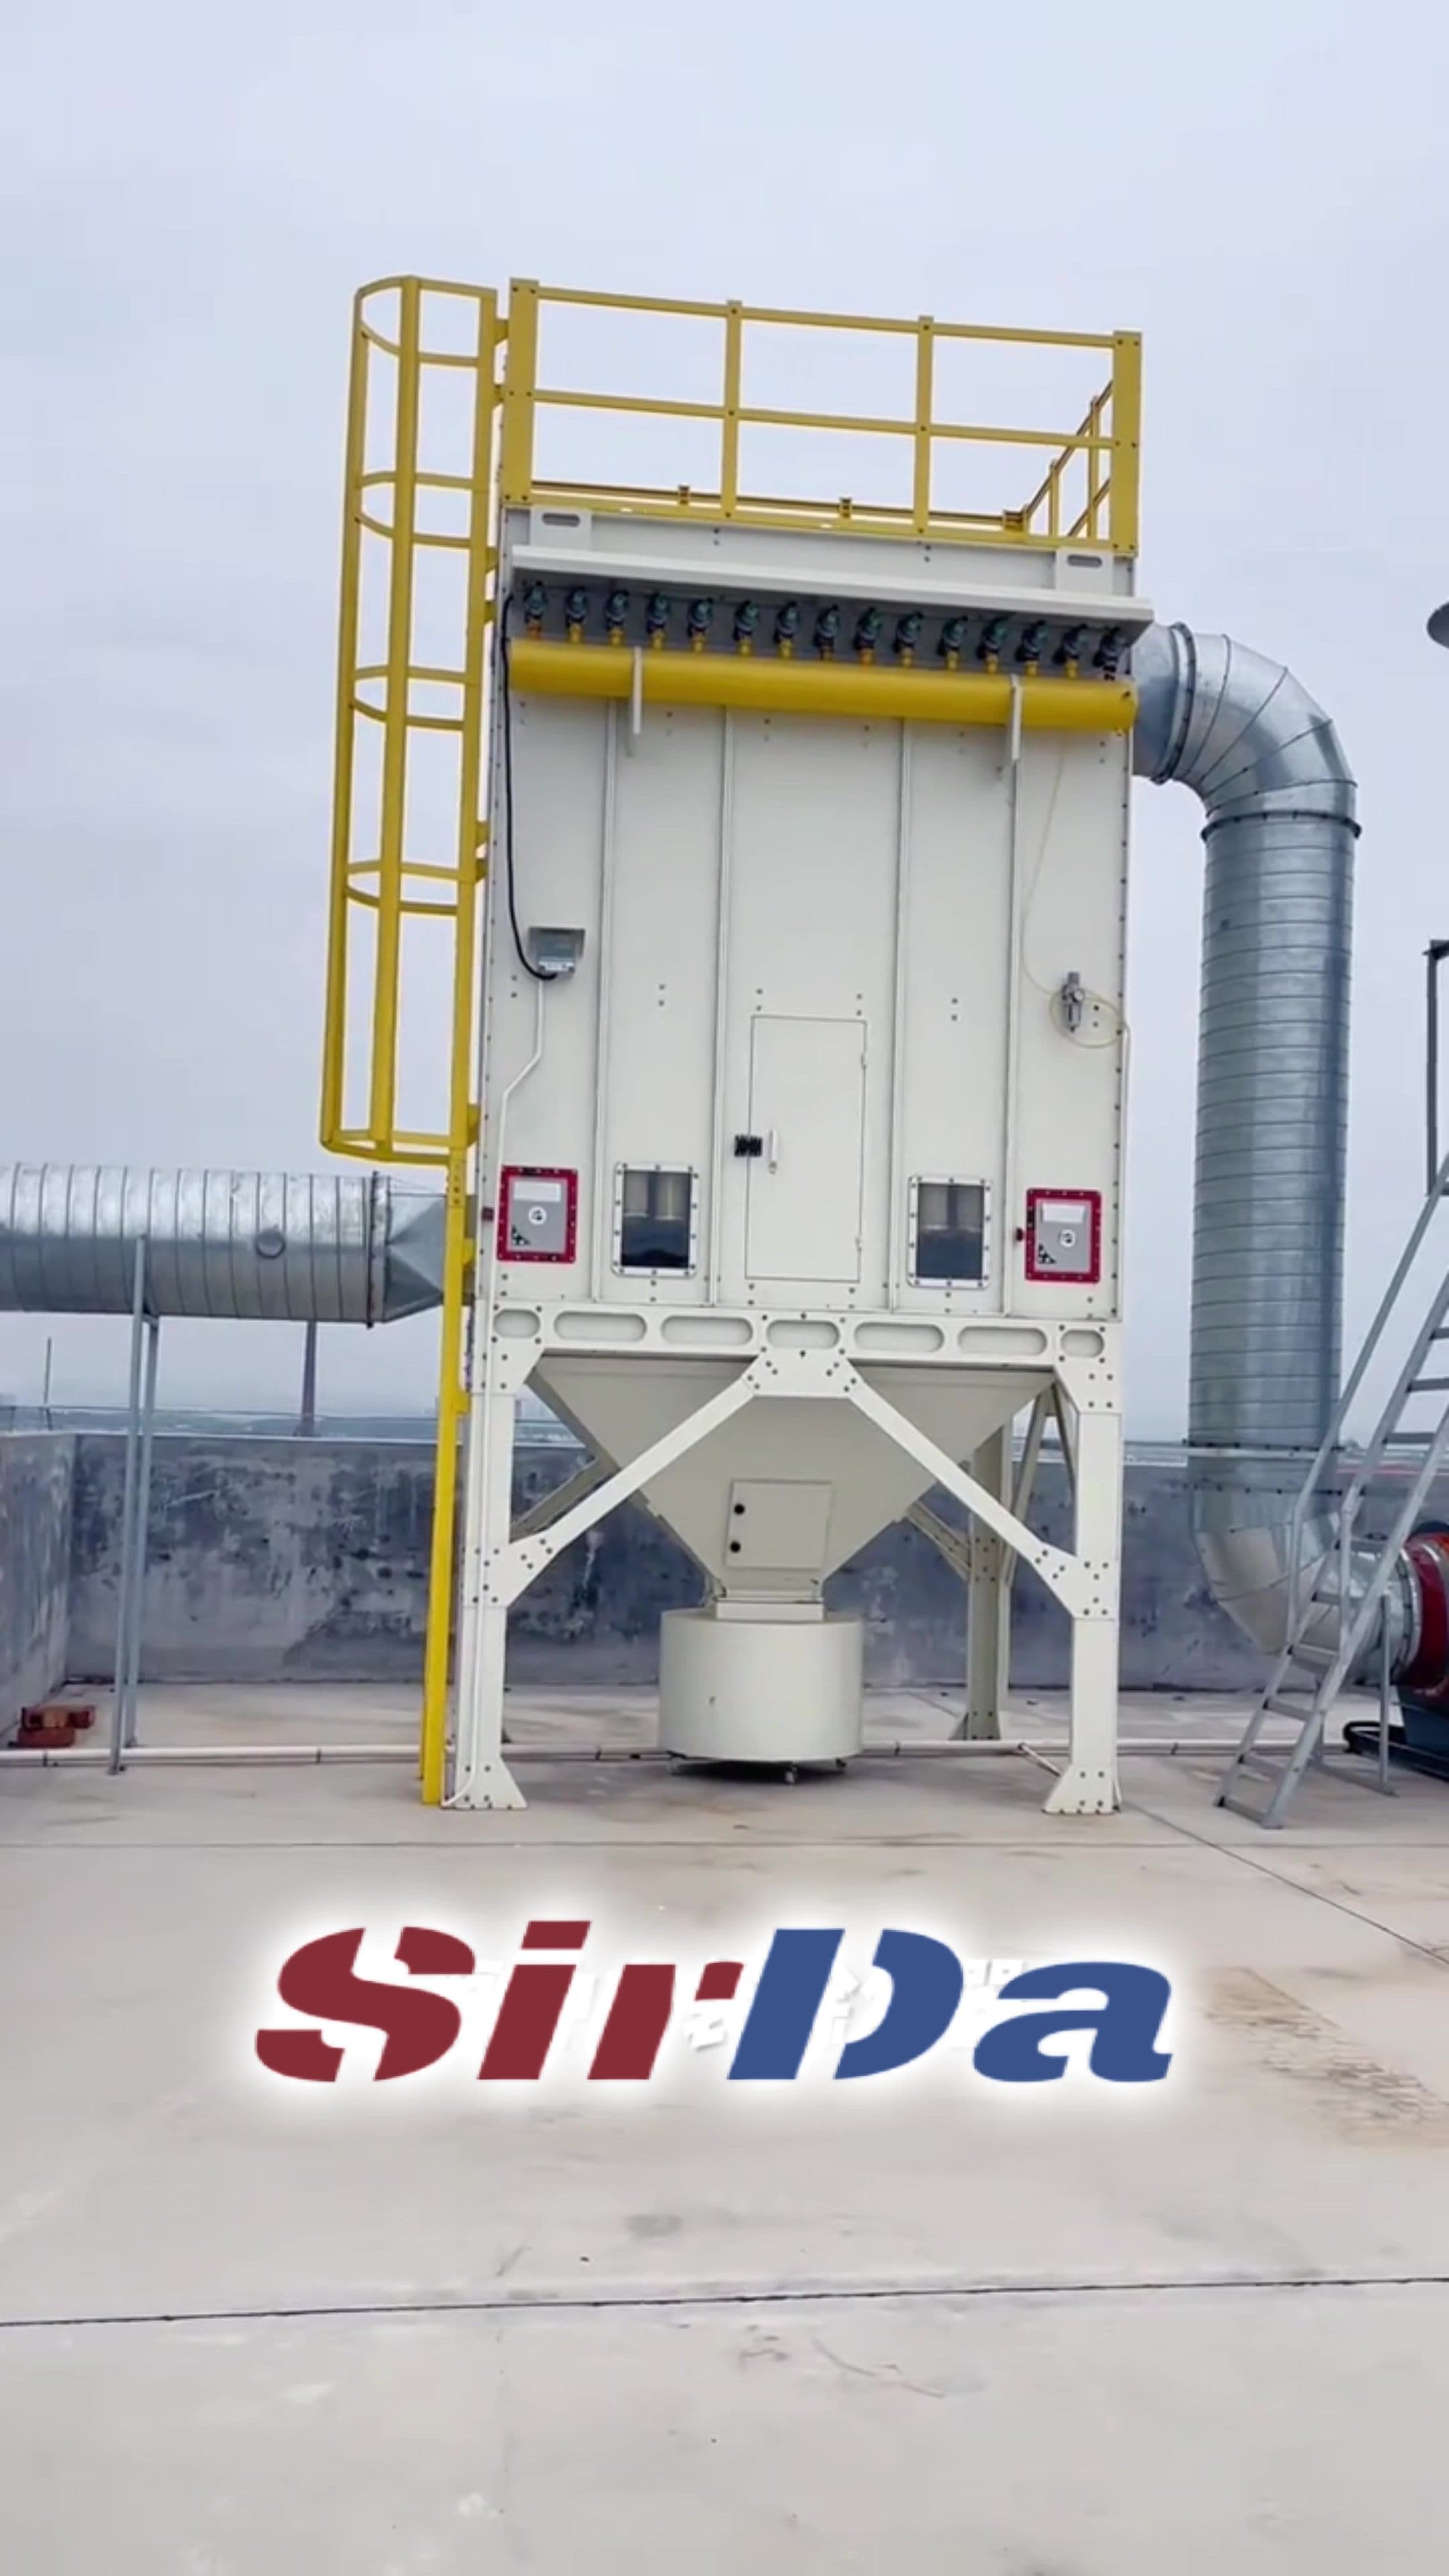
抛丸机和除尘器通常被当成两件独立的设备来报价,而多数安装事故恰恰出在这个切分上。机器决定工件表面最终能有多干净;除尘器决定的却是另一件事,而且这件事排在前面:这条线能不能合法、经济地天天开工。
抛丸车间的粉尘不是普通车间的粉尘。它是几种东西的混合物:已经失效的磨料、从工件上刚刚打下来的氧化皮、被剥离的原有涂层,以及冲击过程本身产生的细小金属颗粒。最后这一项才是真正改变选型条件的部分。风管里悬浮的细金属粉尘属于可燃粉尘危害,管道、除尘器和风机于是全都成了这个危害的一部分,而不只是抛丸房的问题。
所以除尘器要按"什么会从它里面穿过去"来选,而不是按"它被装在什么旁边"来选。
在布袋除尘器内部,真正起过滤作用的并不是滤布,而是滤袋上逐渐积起来的粉尘层。含尘空气进入箱体,粉尘被滤料截留,一层粉饼开始生长。这层粉饼才是真正完成分离的东西,它的厚度同时决定了过滤效果和风机需要克服的压力。
这就是为什么清灰是一个平衡问题,而不是一个设定值。清得太勤,粉饼还没长够厚,过滤效果上不去,粉尘会穿透到排风侧;清得太懒,粉饼压实,压降攀升,同样的风量下风机反而更费电。脉冲式清灰是从滤袋内侧吹入一股短促的压缩空气,瞬间把粉饼抖落,那只滤袋立刻回到工作状态,其余滤袋继续过滤。控制系统的任务,是让每只滤袋的粉饼厚度维持在同一个区间内,并让清灰脉冲错开进行,保证箱体在任何时刻都不失去过滤能力。
滤料要对着粉尘来选,而不是对着价格来选:
这套布置里最昂贵的错误,就是让钢丸混进了除尘器。
磨料回收和除尘是两件不同的事。钢丸值得回收,因为它可以反复使用,而且它是车间地面上最显眼的一笔日常成本;粉尘则是废料。设置在除尘器上游的分离器把被冲击打碎的磨料从气流里摘出来,把完好的钢丸送回机器,而那部分已经小到没有利用价值的则继续流向除尘器。如果这道分离缺失或者配得失衡,磨料会在风管里被消耗掉,除尘器里会积满根本不该落在滤料上的重物,压降会以一种没人能在滤袋上找到原因的方式一路攀升。
风量必须在除尘器之前定下来。车间本身必须维持负压,否则粉尘会在产生的地方直接沉降,根本不会飘向吸风口。从喷丸位置把粉尘带到吸风口所需的输送风量属于同一个计算,而除尘器自身的压降要在选风机的时候叠加上去。先定除尘器、再配风机,是最后车间压力守不住的经典路径。
粉尘的成分、温度和化学性质决定滤料。车间容积和需要维持的负压决定风量。磨料回路决定分离器装在哪里。金属粉尘的评估决定泄爆和隔离的布置方式。
把工艺、车间和收尘布局给我们,我们按这些依据来选型,而不是照着产品目录猜。最终配置在评估完你的粉尘来源和工况之后确认。
请提供照片或图纸、材质、最大尺寸和预期产量,以便我们评估合适的配置。
发送项目需求