Q69
辊道通过式抛丸机
钢板、型材与钢结构件
查看设备
首页 / 产品设备 / 不锈钢件网带式抛丸清理机
面向不锈钢制品的网带连续通过式抛丸清理设备,工艺围绕一个核心约束设计:避免表面残留游离铁。工件由金属网带送入清理室,配套非铁质磨料独立循环、分离回收与出料吹扫,去除氧化皮、焊接氧化色与旧涂层,为钝化、涂装或焊前处理提供洁净一致的表面。磨料类型、网带速度与抛丸器布置均依据实际工件确认。
查看产品详情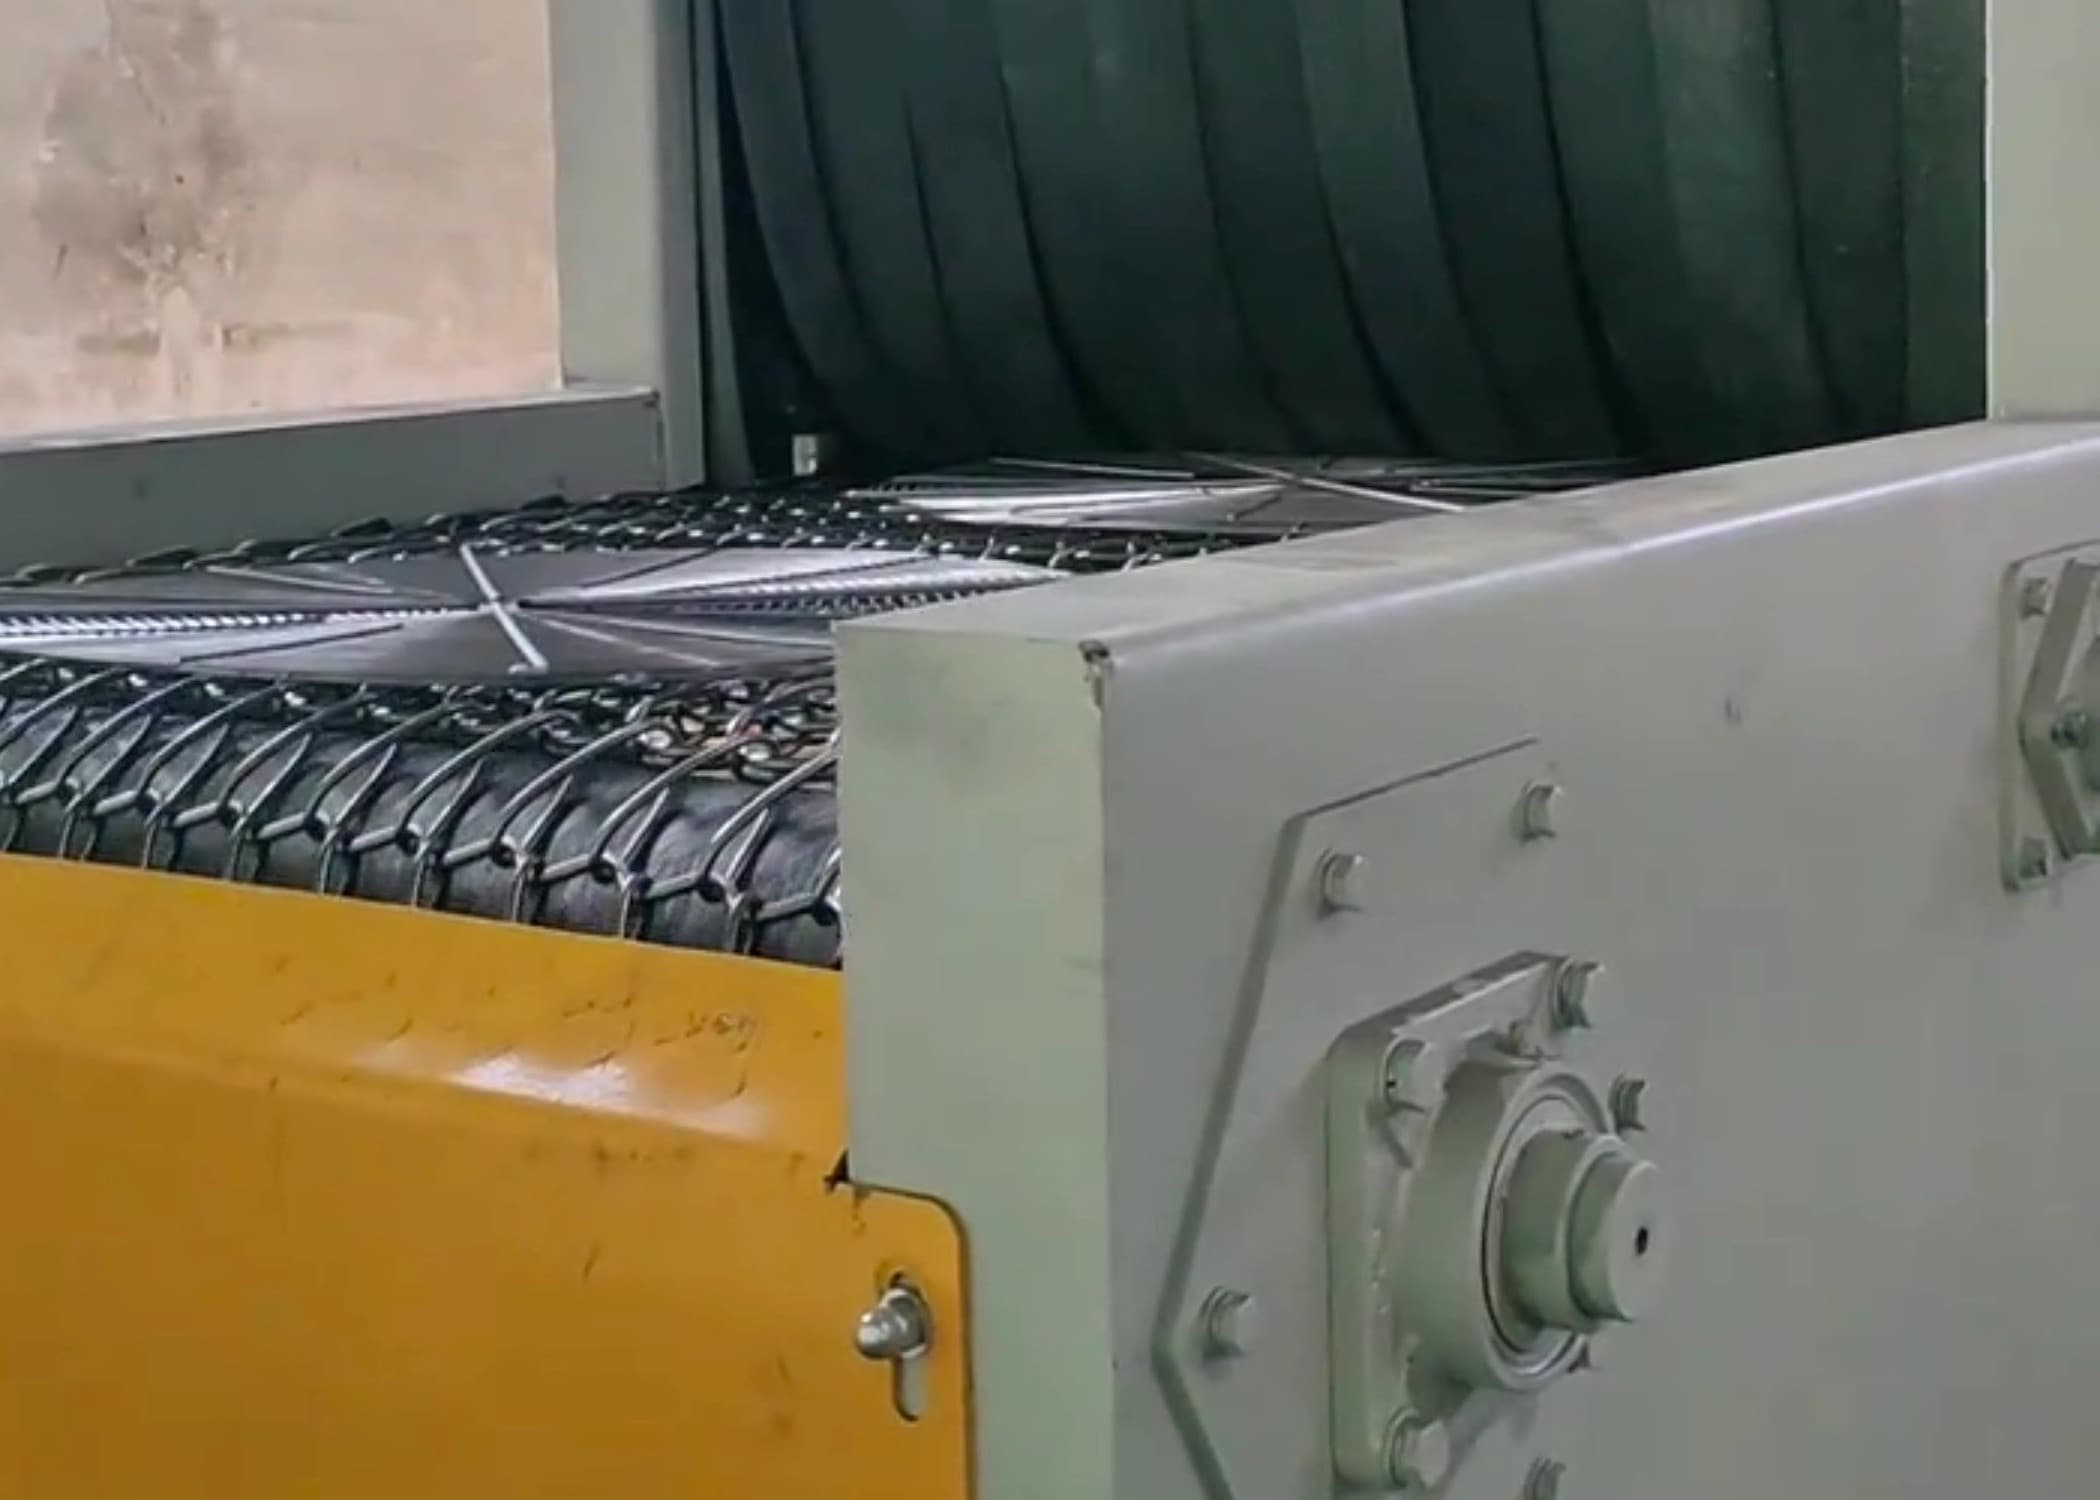
碳钢件抛丸主要看氧化皮清除得快不快,不锈钢件恰恰相反,关键是清理之后表面留下了什么。若沿用碳钢丸,或让处理过普通碳钢的磨料回用到不锈钢件上,细小的游离铁颗粒会被压入表层。在潮湿环境中这些颗粒先锈蚀,形成锈斑与点蚀,反而破坏该牌号本应具备的钝化膜。因此不锈钢件清理线不是一台通用喷丸设备,而是把磨料、回收路径与室内接触面当作一个受控系统来设计。
工件平放在金属网带上,一次连续通过清理室。网带是开放结构,抛射流能同时覆盖工件上表面与背面,这对无法翻滚、也不便逐件吊挂的平板件、冲压件和焊接组件尤其重要。抛丸器沿网带全宽布置,网带速度依据工件表面状态设定,而不是按某个名义产能推算。工件之间互不碰撞,薄壁截面与已加工面也能获得稳定、可重复的表面效果。
目标是获得均匀洁净、锚纹一致且无嵌入游离铁的表面,满足指定后道工序的要求。该配置最适合能在网带上稳定平放的不锈钢平板件与中等形状工件。极薄或易变形件、镜面抛光件,以及带有必须遮蔽的精密配合面的零件需单独评估,因为较强的抛射可能改变外观或配合精度。磨料类型、抛丸器布置、网带速度与目标表面效果均需在查看实际工件后确认,不预设任何性能数值。
| 参数 | 参数值 |
|---|---|
| 工件 | 不锈钢牌号、几何形状、壁厚及批量构成待确认 |
| 表面状态 | 氧化皮、焊接氧化色、焊缝残留或既有涂层待查看 |
| 磨料 | 非铁质磨料类型及是否需要独立循环待商定 |
| 输送方式 | 金属网带连续通过;网带宽度与速度待确认 |
| 后道工序 | 钝化、涂装、粘接或焊前清理需明确 |
| 配置 | 抛丸器布置与产线衔接依据工件评估 |
请提供照片或图纸、材质、最大尺寸和预期产量,以便我们评估合适的配置。
发送项目需求让工件输送、抛丸配置和生产流程适配您的应用。
查看行业应用