Granallado por turbina o por aire: qué recuperación encaja en su taller
El granallado por turbina y el granallado con aire comprimido no son solo dos formas de lanzar abrasivo: implican dos circuitos de recuperación distintos. Comparamos el caudal de abrasivo, el ajuste del separador, las opciones de suelo de recuperación, el control de polvo y las fallas silenciosas que erosionan el acabado y el rendimiento.

Los compradores suelen plantear la decisión así: « granallado por turbina contra granallado con aire comprimido ». Ese es un punto de partida equivocado. El método de propulsión es solo el primer eslabón de una cadena, y la cadena que decide su coste de explotación es el circuito de recuperación: cómo se recoge el abrasivo gastado, cómo se libera de óxido y finos, y cómo se devuelve a la turbina o a la boquilla. Cambiar el método de propulsión modifica todo el circuito aguas abajo.
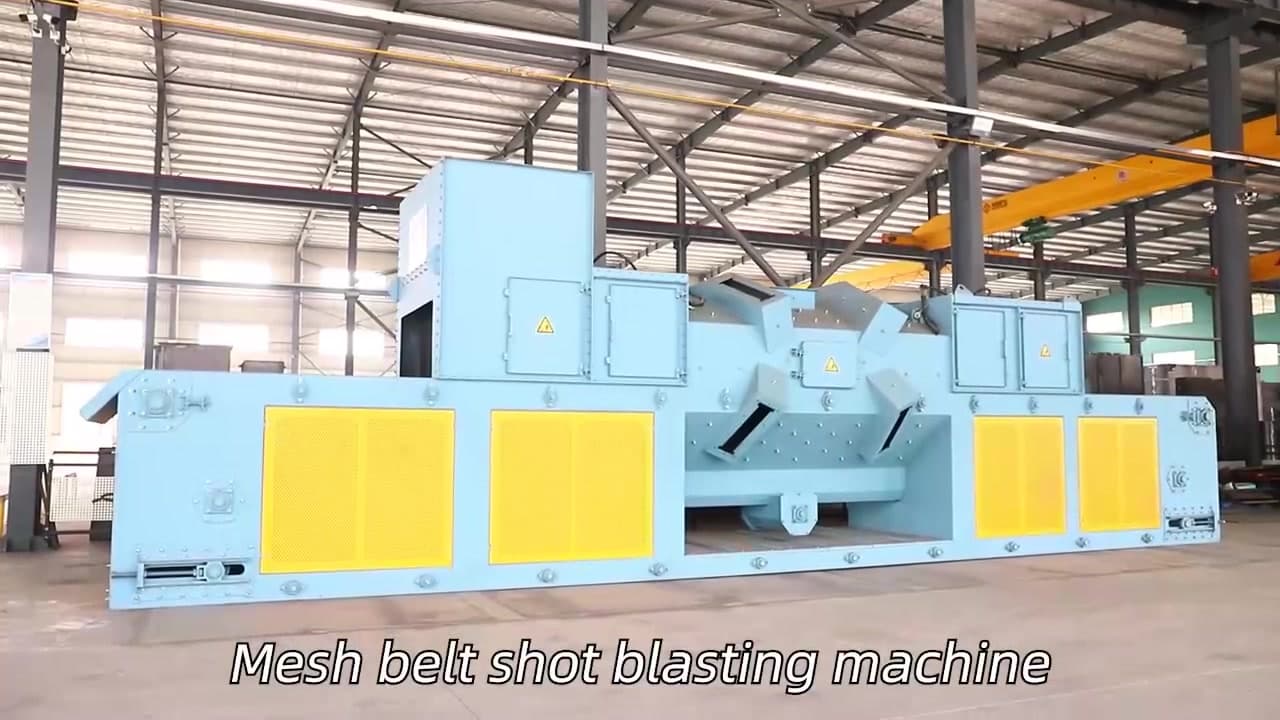
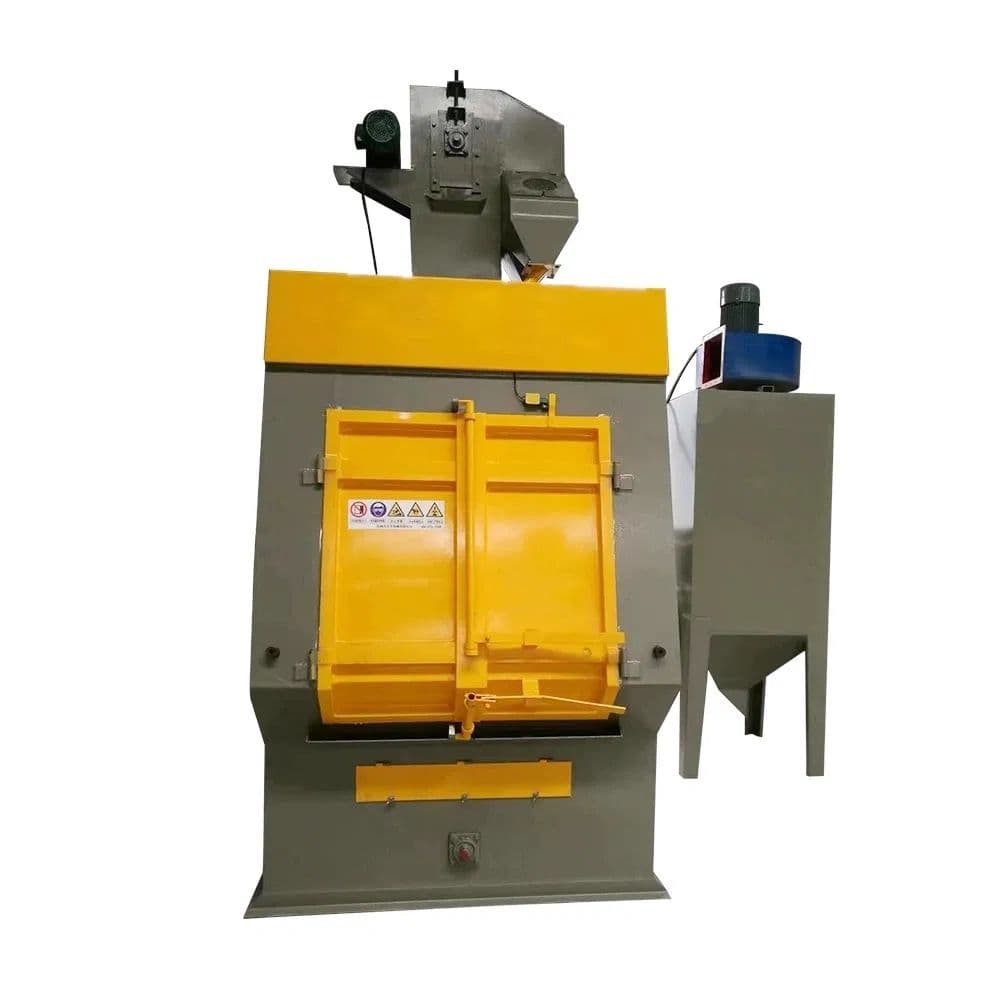
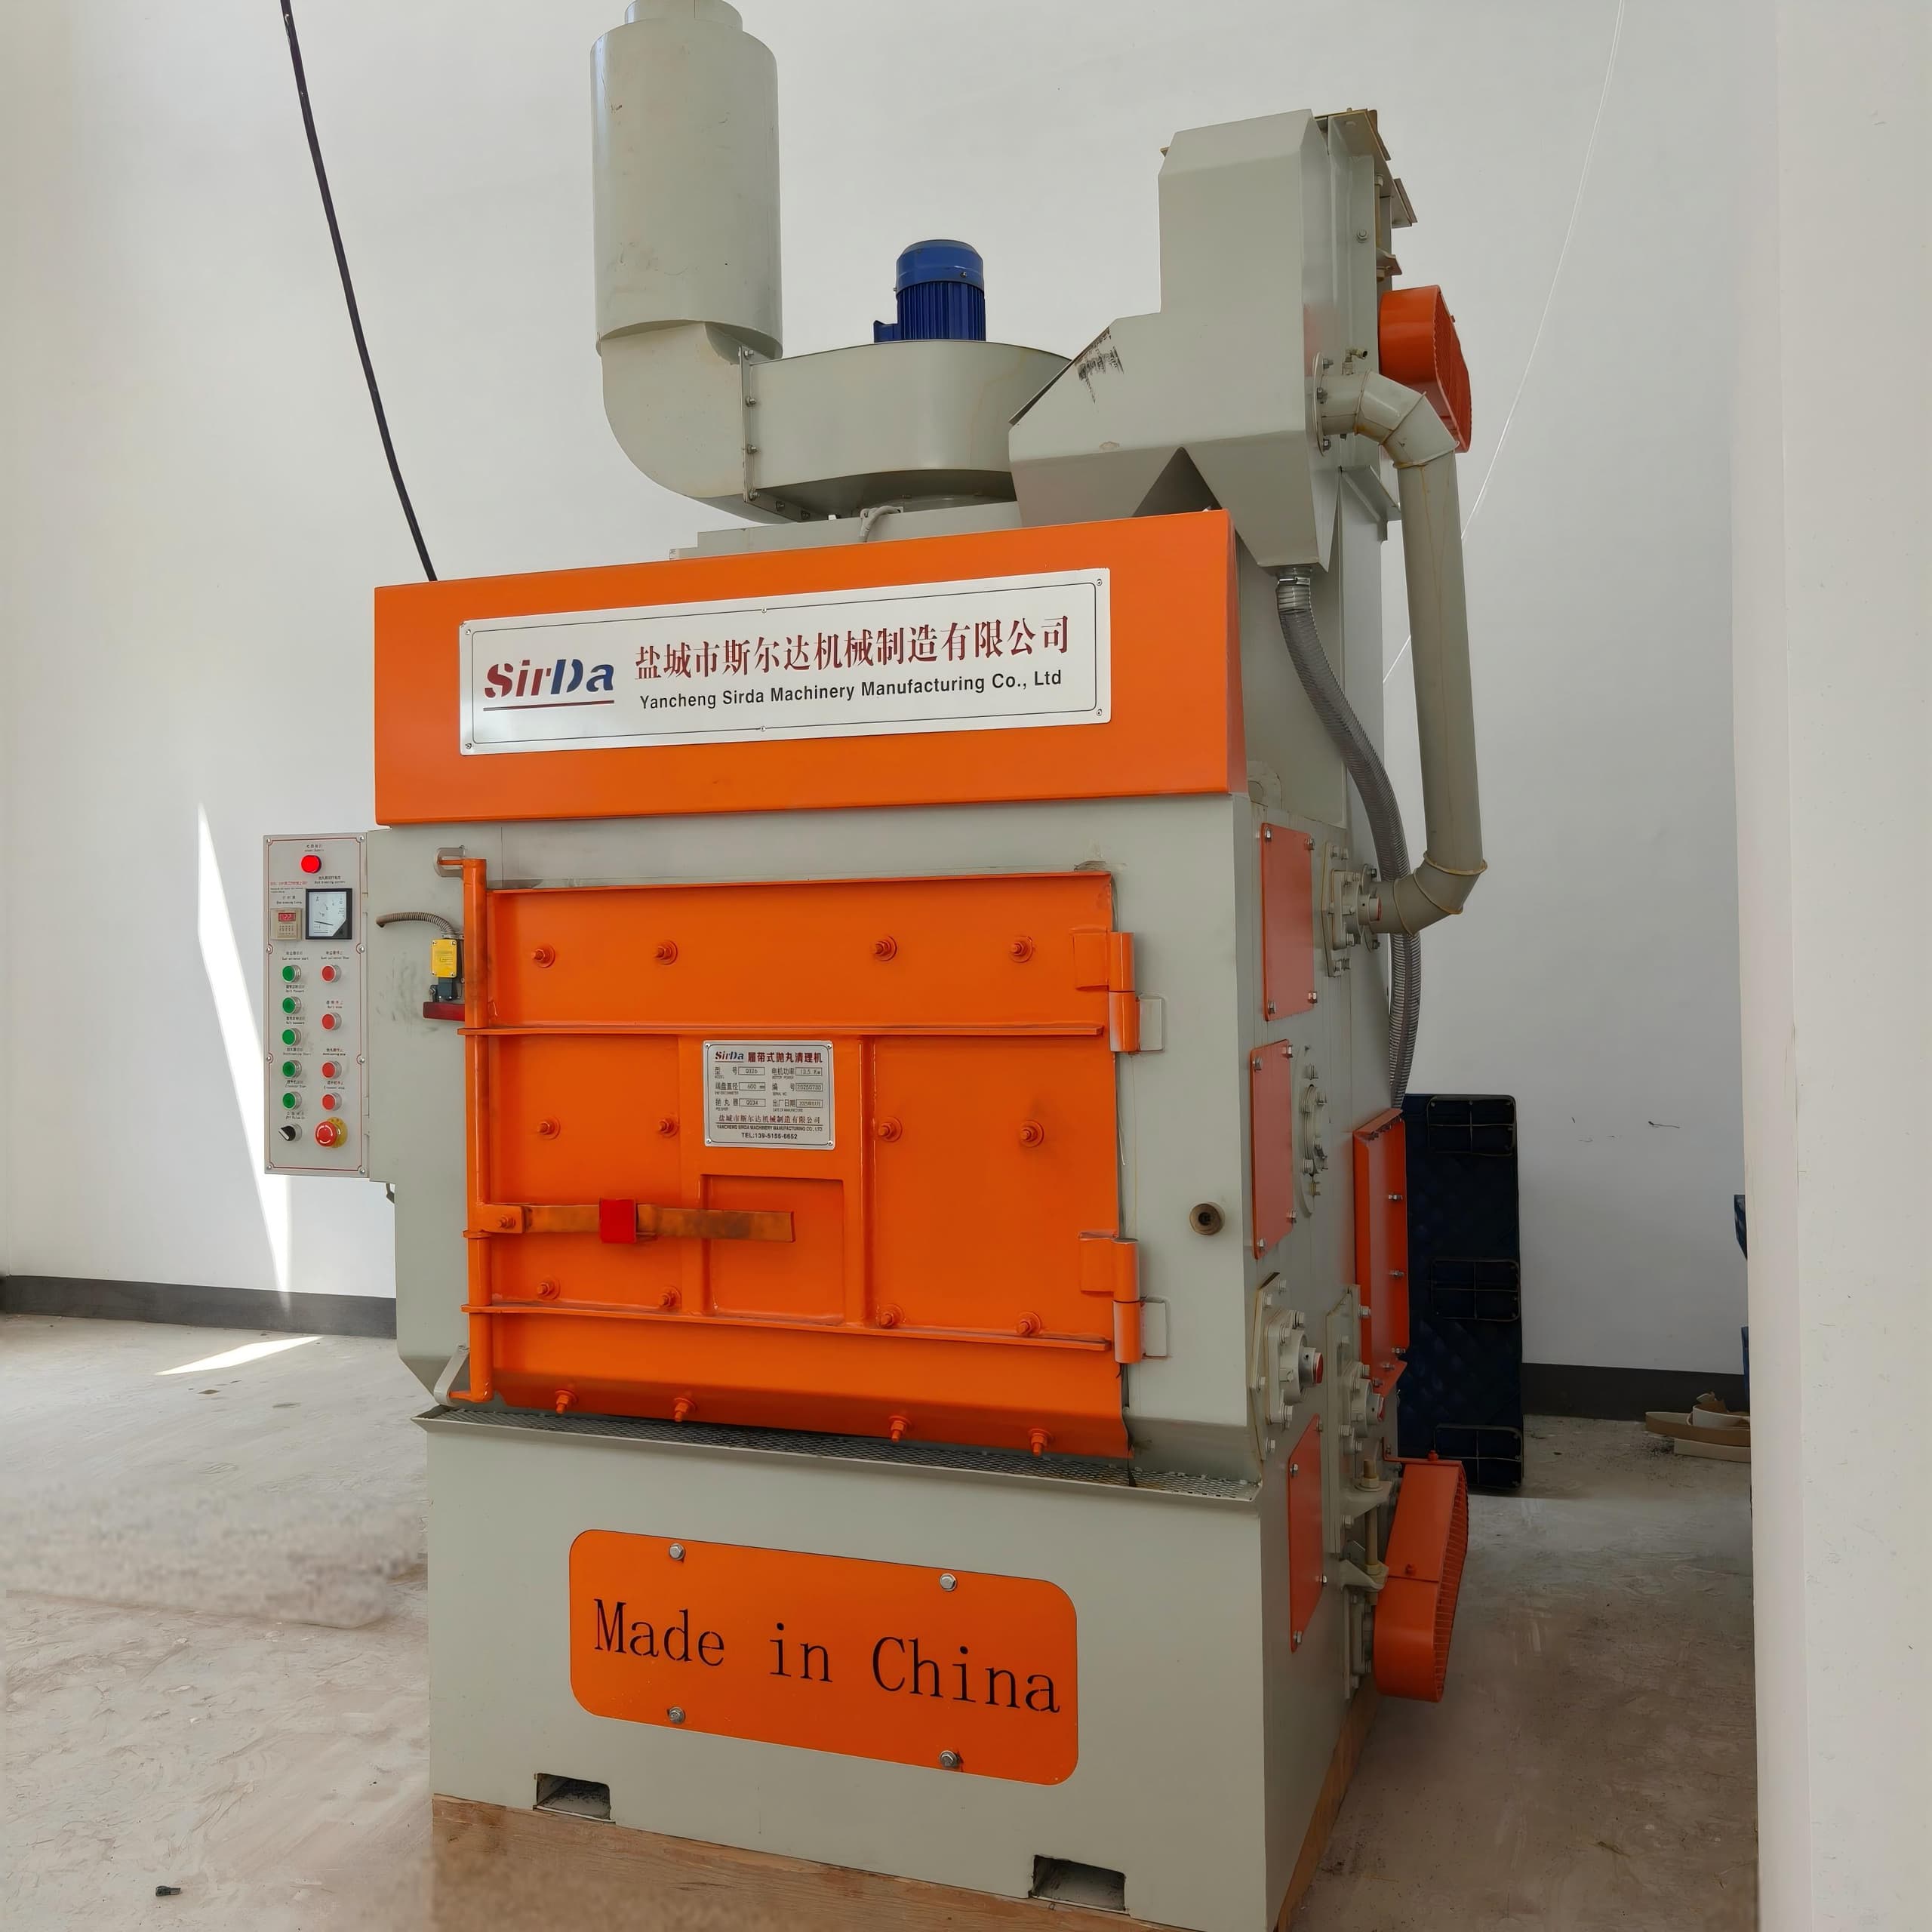
En una máquina sin aire (turbina centrífuga), una turbina accionada por motor lanza granalla de acero o grit sobre la pieza sin necesidad de aire comprimido. Los fabricantes suelen citar velocidades de turbina de unas 2 000 a 3 600 rpm y una velocidad de salida del abrasivo de unos 60 a 90 m/s. Una sola turbina puede mover unos 360 kg de abrasivo por minuto, frente a unos 32 kg/min de una boquilla de aire de 9,5 mm. Esta diferencia de un orden de magnitud en el caudal de abrasivo explica por qué las máquinas de turbina dominan los lotes repetitivos de alta cadencia.
Los sistemas de aire comprimido (granallado con aire) empujan el abrasivo a través de una manguera y una boquilla. La boquilla es mucho más ágil: llega a cavidades, al interior de depósitos y a estructuras que no caben en una cabina. Pero esa flexibilidad se paga con el aire comprimido, que es un servicio costoso, y con un abrasivo que a menudo se usa una sola vez y se descarta, salvo que se instale un suelo de recuperación.
Así que la decisión tiene menos que ver con qué método limpia mejor y más con qué circuito de recuperación puede atender sus piezas, su abrasivo y su cadencia de forma económica.
Lo que el circuito de recuperación debe lograr
Un circuito cerrado cumple cuatro funciones en secuencia. Si falla cualquiera, todo el sistema se degrada sin hacer ruido.
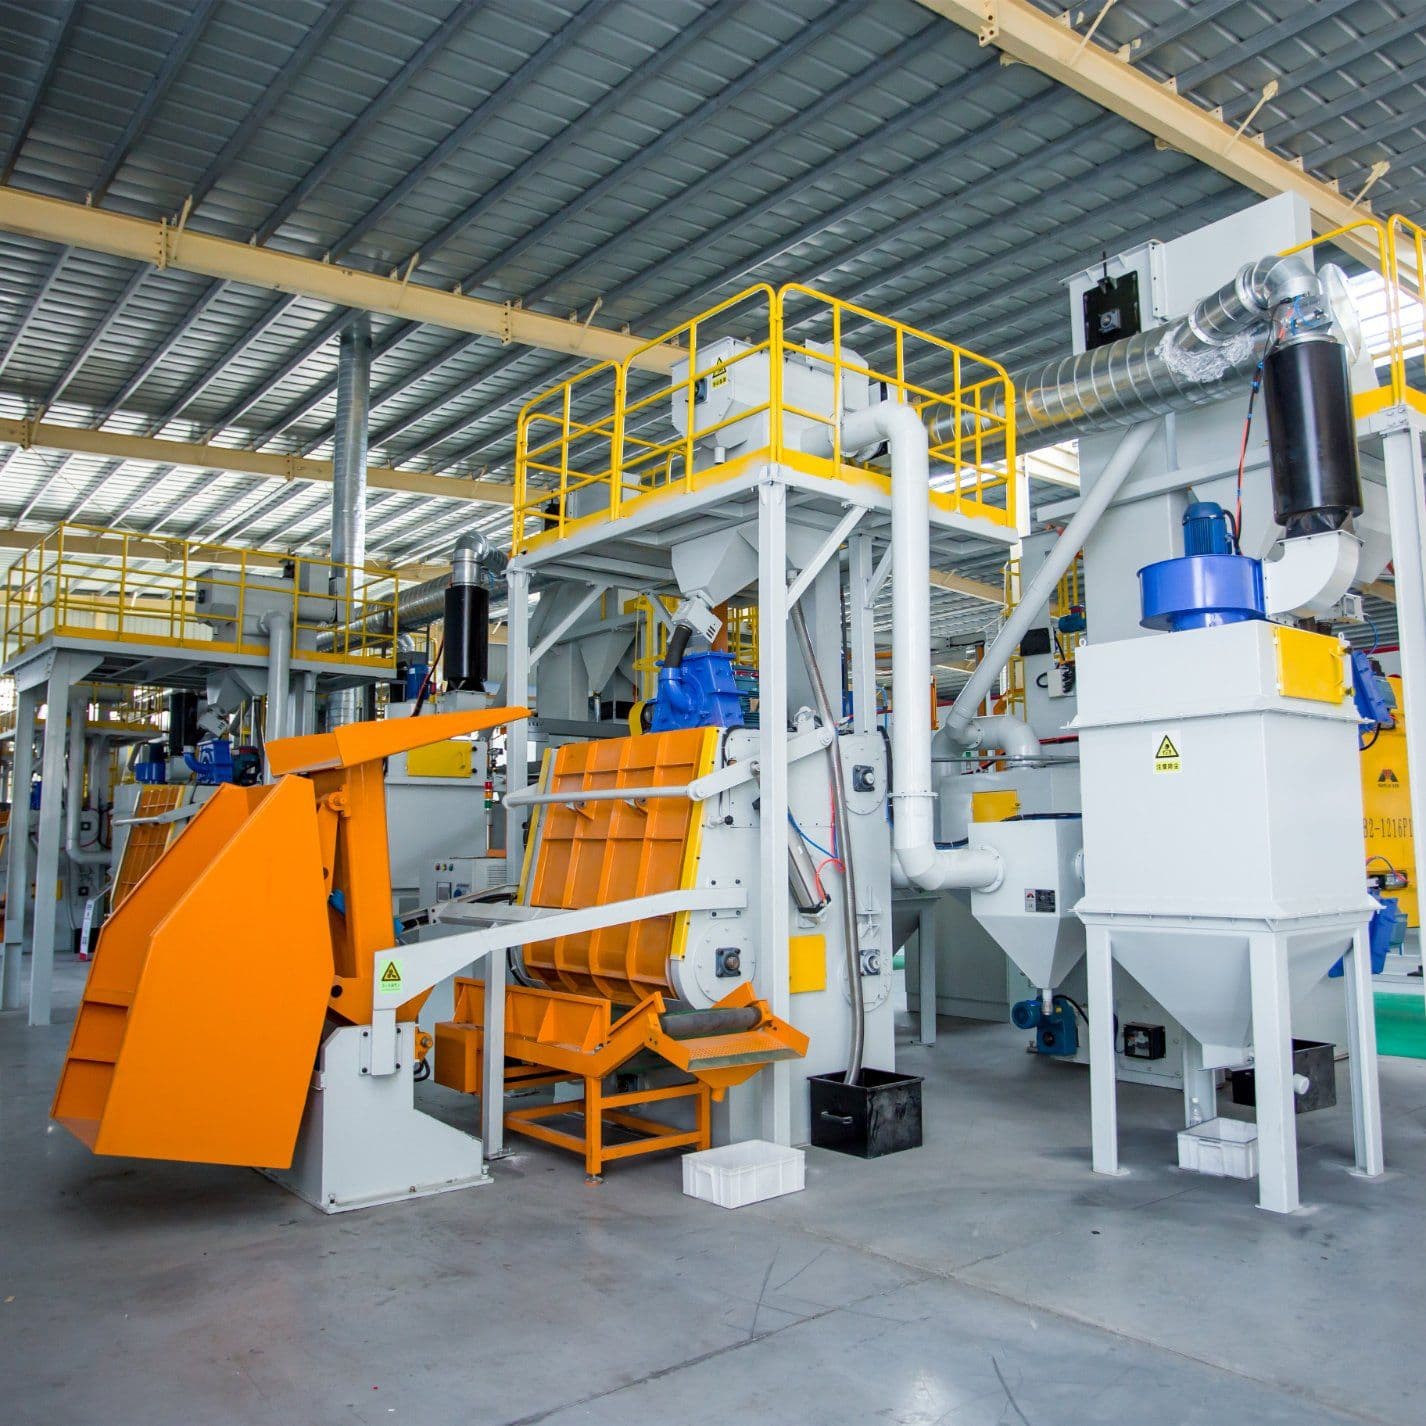
- Recogida — el abrasivo gastado y los residuos deben salir de la zona de trabajo. En una cabina de turbina, una rejilla perforada deja caer el abrasivo a una tolva inferior. En una cabina de granallado, la recuperación va desde un simple foso de barrido hasta un suelo de rejilla completo sobre tornillos sin fin o transportadores oscilantes.
- Elevación — un elevador de cangilones sube el abrasivo desde el suelo hasta un separador montado sobre la máquina. Su capacidad (toneladas/hora) debe ajustarse al caudal de granallado o se convierte en un cuello de botella que limita la producción, por potente que sea la turbina o el compresor.
- Limpieza y clasificación — un separador de cortina de aire hace pasar el abrasivo por una corriente transversal controlada. El polvo, los granos rotos demasiado finos y la cascarilla son lo bastante ligeros para ser arrastrados al colector de polvo; los granos densos y conformes caen a la tolva de almacenamiento. En abrasivos de acero, una etapa magnética retira residuos no magnéticos y metales extraños.
- Almacenamiento y realimentación — una tolva sobre el depósito o la turbina guarda suficiente abrasivo limpio para un funcionamiento continuo y lo alimenta por gravedad según se necesita.
El separador es la puerta de calidad. Si la velocidad del aire es demasiado alta, se lleva abrasivo aprovechable; si es demasiado baja, devuelve finos degradados que ensanchan la granulometría y arruinan el perfil de anclaje. Recalibre al cambiar de tipo o de granulometría de abrasivo, porque la velocidad terminal depende tanto de la densidad como del tamaño de grano. Los proveedores de máquinas de turbina suelen anunciar tasas de recuperación de alrededor del 90 al 95 % por ciclo, pero esa cifra solo tiene sentido si el separador está bien ajustado.
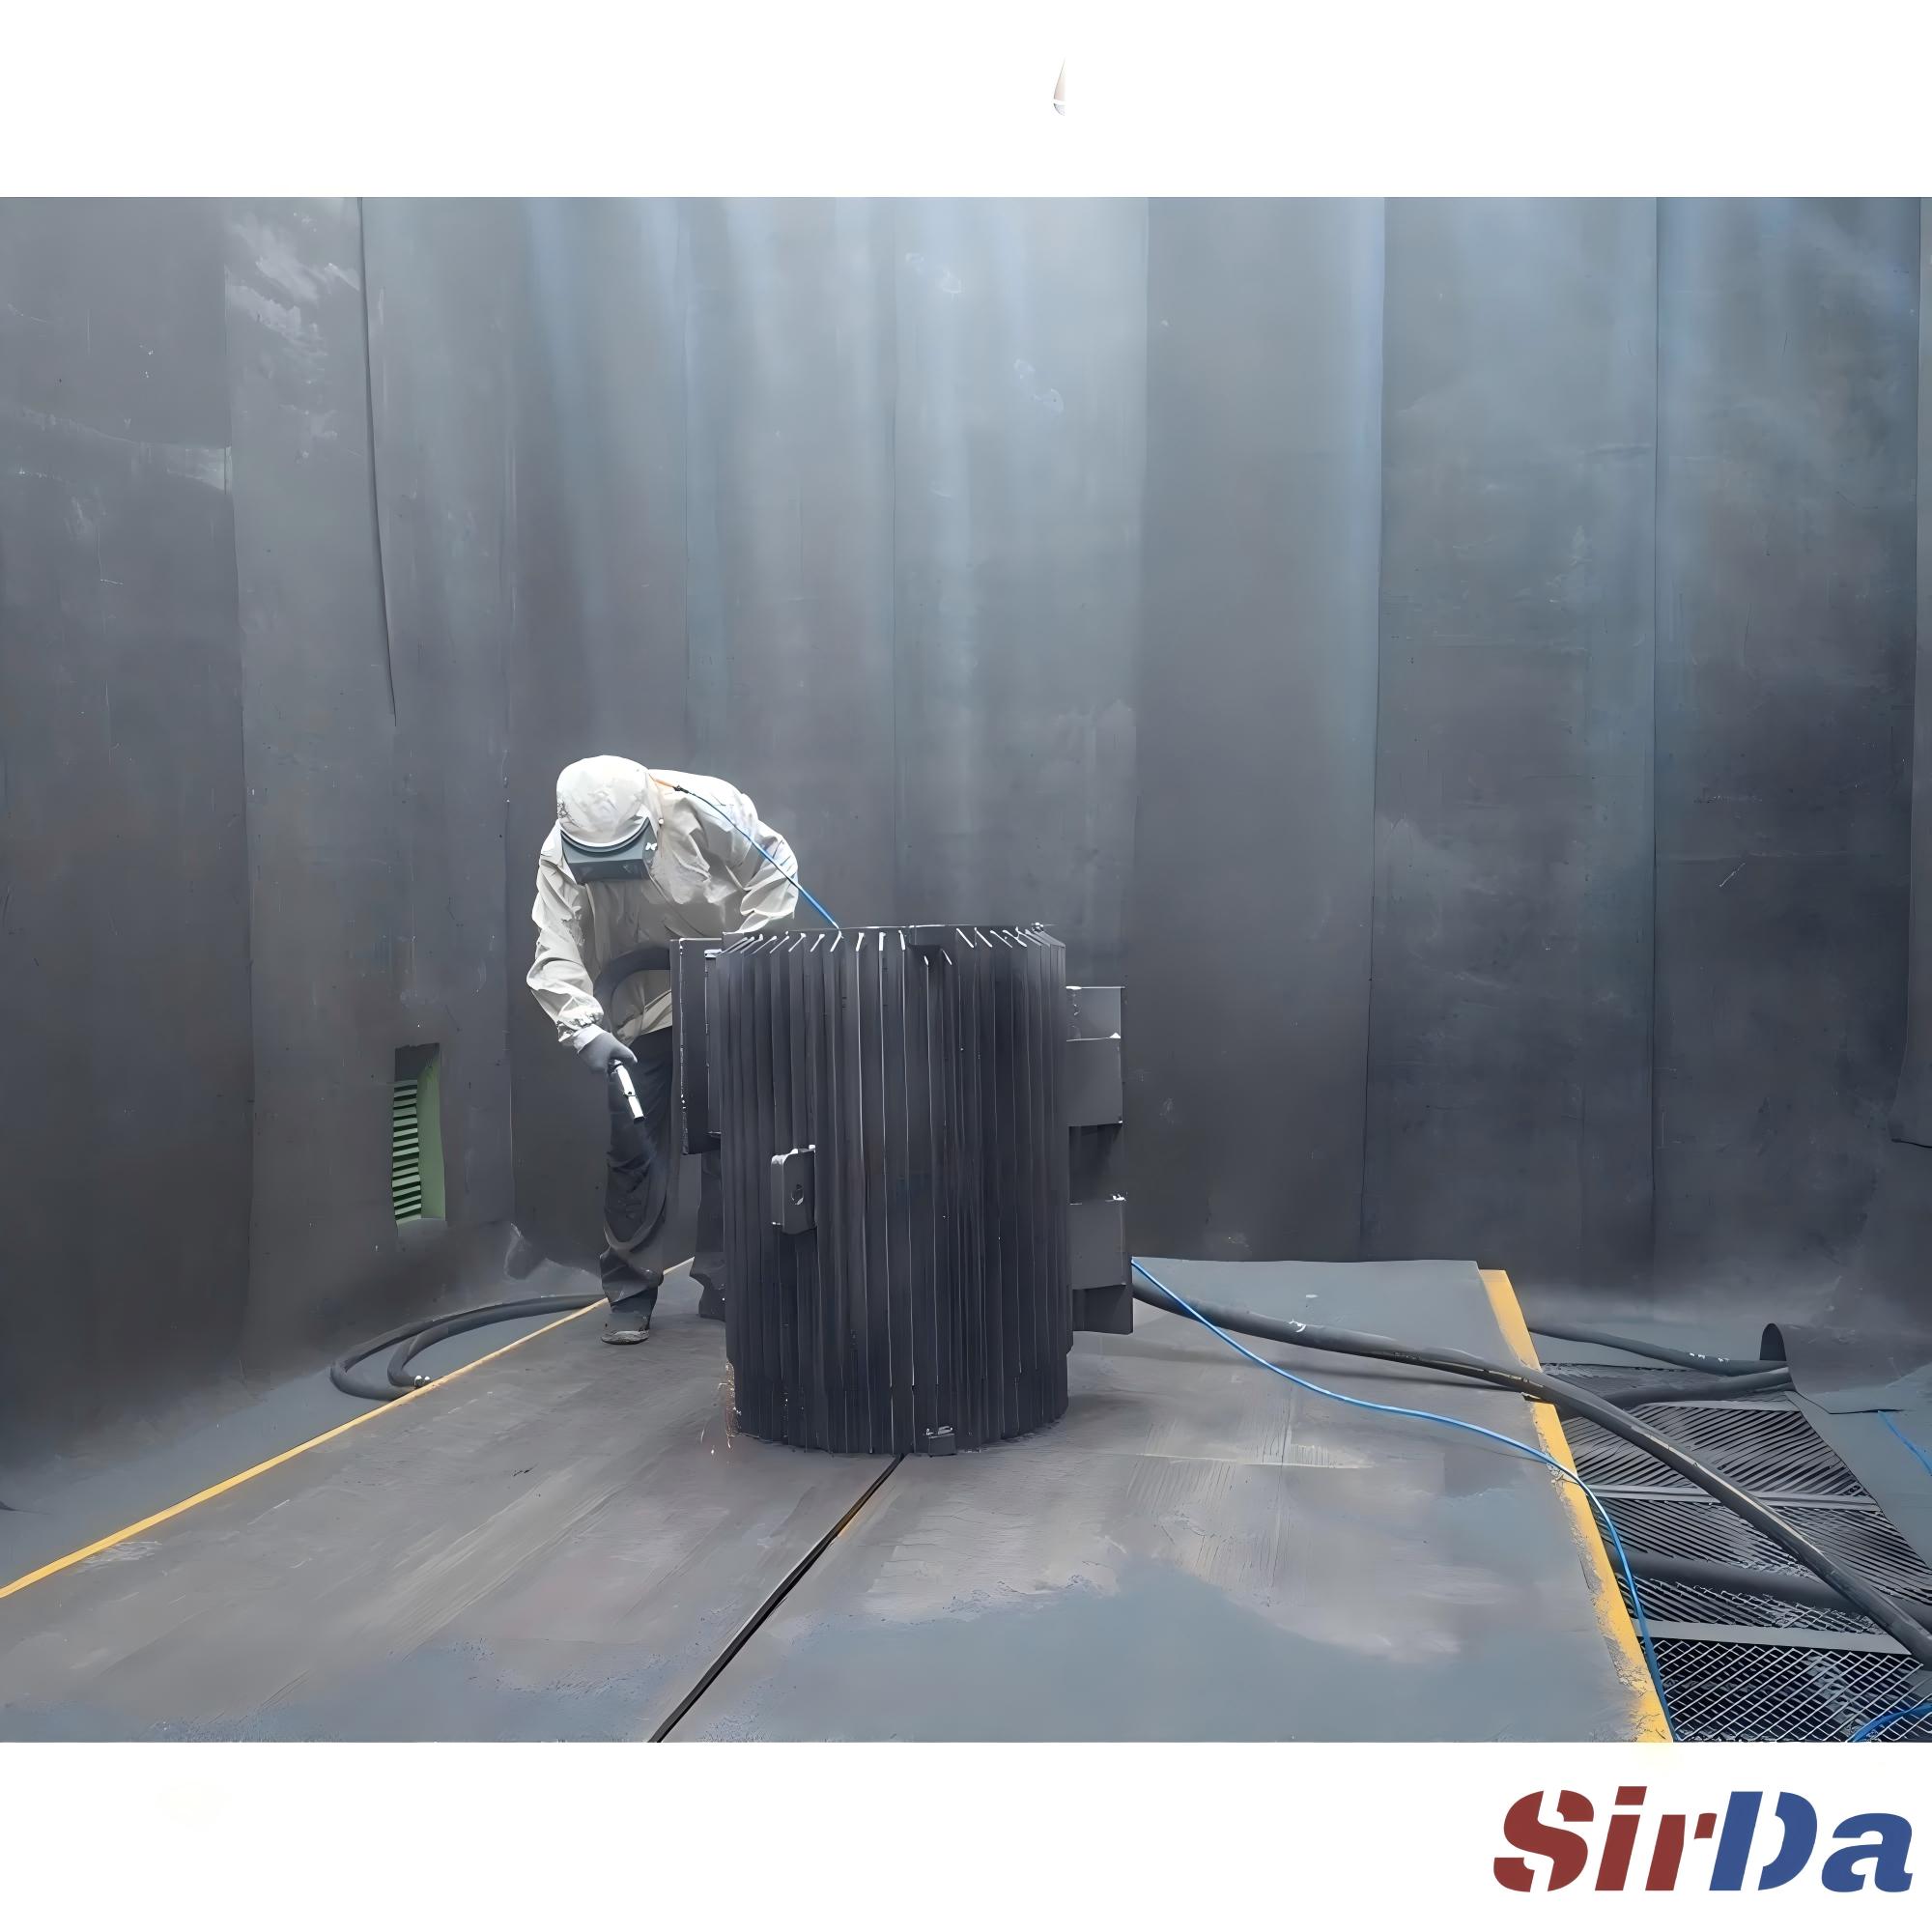
Adaptar el abrasivo y el suelo al método
La elección del abrasivo y el equipo de recuperación van unidos.
Las máquinas sin aire prefieren un abrasivo metálico denso y duradero: granalla de acero para el granallado de endurecimiento y la limpieza general, grit anguloso para cortar la cascarilla y generar un perfil de anclaje. Una mezcla de granalla y grit equilibra corte y cobertura. Estos abrasivos soportan cientos de ciclos de reutilización, pero solo si el circuito los protege; alimentar la turbina con granate o microesferas de vidrio sin aprobación explícita del fabricante acelera la degradación del abrasivo y el desgaste del equipo.
Los sistemas de aire comprimido aceptan una gama mucho más amplia: granate, alúmina, microesferas de vidrio, abrasivo plástico, grit de acero, y pueden cambiar de uno a otro en minutos. Esa flexibilidad importa en talleres de múltiples piezas. Para abrasivos ligeros o frágiles como las microesferas finas de vidrio o la alúmina de malla 120, un suelo de aspiración con separador ciclónico suele ser más suave que un tornillo mecánico y un elevador. Para grit de acero denso con cargas elevadas de contaminantes, un suelo de tornillo mecánico con elevador de cangilones y separador de cortina de aire sigue siendo la opción robusta y económica.
La elección del suelo de recuperación en una cabina de granallado depende de la cadencia:
- Menos de unas 10 horas por semana — una tolva de barrido o de pala mantiene bajo el capital y acepta la mano de obra.
- Unas 20 horas o menos — un suelo parcial con una sola zanja y un transportador transversal reduce el barrido a unos pasos.
- Cadencia media a alta — suelos de tornillo en U o en H a lo largo de las paredes recuperan automáticamente alrededor del 60 al 90 % del abrasivo, y el resto se barre al final del turno.
- Funcionamiento continuo — un suelo de rejilla completo devuelve casi todo el abrasivo y elimina la limpieza manual, pero exige un diseño cuidadoso de la manipulación de piezas y, a menudo, una fosa poco profunda.
Cadencia, captación de polvo y fallos silenciosos
El cálculo de producción empieza por el caudal de abrasivo, no por la potencia del motor. Una línea de transporte que alcanza la limpieza SSPC-SP 10 suele funcionar a 1,2 a 1,8 m/min; para mayor limpieza o varias pasadas hay que reducir la velocidad o repetir el paso. En una cabina de granallado, multiplique el número de boquillas por el caudal y la tasa de limpieza por boquilla, y reste la carga, la espera y la limpieza. La capacidad del compresor es un límite duro en los sistemas de aire: añada una boquilla y toda la cabina puede quedarse sin aire.
La captación de polvo forma parte del circuito de recuperación, no es un añadido posterior. Un colector de cartuchos específico para granallado, con limpieza por impulso inverso, debe dimensionarse según el volumen de la cabina y el abrasivo utilizado; el aire polvoriento del separador y la extracción de la cámara convergen en él. Para revestimientos con sílice o metales pesados, las exigencias de filtración se endurecen bastante. Antes de una limpieza final, mantenga la superficie de la pieza al menos 3 °C por encima del punto de rocío, o aparecerá óxido fugaz en cuestión de horas que echa a perder el trabajo pagado.
Vigile estos modos de fallo:
- Deriva del separador — una velocidad de aire mal calibrada envía abrasivo bueno a los residuos o devuelve finos que arruinan el perfil.
- Desgaste del elevador y los tornillos — cangilones, revestimientos y rodamientos de un circuito continuo son los consumibles silenciosos; un elevador desgastado limita el caudal sin previo aviso.
- Cartuchos colmatados y conductos obstruidos — la escasa visibilidad suele atribuirse solo a los filtros, pero una admisión restringida, conductos tapados y una generación excesiva de finos también tienen culpa.
- Arrastre de contaminantes — escamas de pintura, metales extraños o abrasivo de una carga anterior que vuelve a la boquilla producen una cobertura irregular e incrustan partículas férricas en piezas sensibles.
Elegir sin adivinar
Parta de la pieza y del acabado buscado, y luego retroceda por la cadena. Los lotes repetitivos de piezas robustas que caben en una cabina, con cascarilla gruesa que retirar y un volumen diario alto, apuntan a una máquina de turbina con circuito cerrado de abrasivo de acero. Las grandes estructuras fijas, las cavidades profundas, las superficies delicadas, los abrasivos blandos o variados y una cadencia baja o variable apuntan a una instalación de aire comprimido: invierta en un suelo de recuperación solo cuando la cadencia lo justifique.
Pida a un proveedor que procese sus piezas reales con su perfil y abrasivo objetivo, y que muestre los ajustes del separador y la tasa de recuperación conseguidos. El método de propulsión es una especificación; el circuito de recuperación es el sistema. Es el sistema lo que hay que juzgar.