Prueba de aceptación de fábrica: qué vigilar durante el FAT
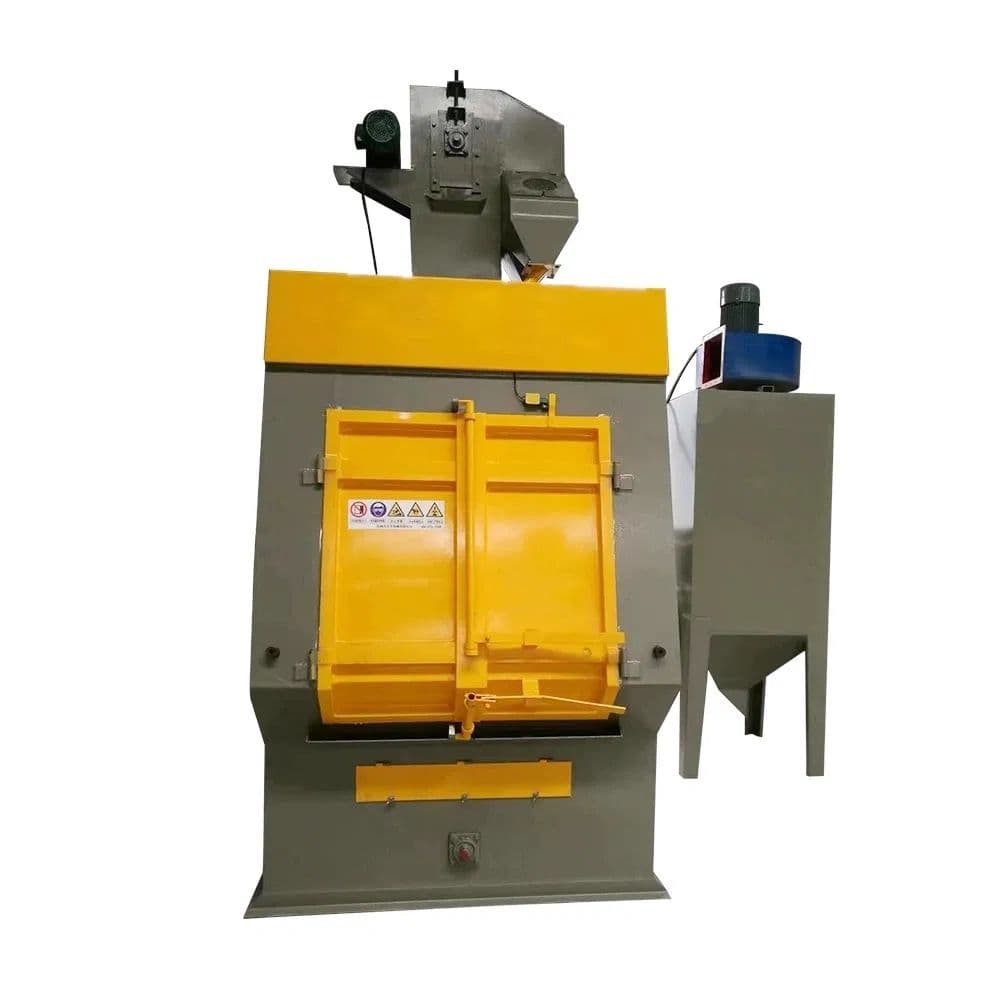
El FAT es el seguro más barato al comprar una máquina de granallado. Esto es lo que debe verificar antes del envío — desde el montaje de la turbina y la prueba de rendimiento hasta la documentación que debe llevarse.

Por qué la recepción en fábrica (FAT) es el momento en que su dinero queda realmente protegido
Una máquina de granallado es uno de los pocos equipos de taller donde la ficha técnica y la máquina entregada pueden divergir en silencio. Lanza abrasivo a gran velocidad, hace girar motores pesados durante horas y circula toneladas de granalla por una cámara cerrada en cada turno. Si una turbina está mal alineada, si una cadena transportadora está demasiado tensa o si una junta del colector de polvo pierde, no lo verá en la foto del pintado terminado. Lo verá tres meses después, cuando un revestimiento cede o la limpieza de superficie sale de tolerancia.
La recepción en fábrica (FAT) es el único momento del proyecto en que puede ver la máquina en marcha, medir lo que realmente hace y rechazar el envío antes de que salga del taller del fabricante. Corregir un defecto en el taller cuesta una fracción de corregirlo en su planta, donde no tiene paletas de repuesto, ni medio de elevación a la espera, ni una línea de producción que espera. Una FAT estructurada no es burocracia — es el seguro más barato de toda la compra.
Qué confirmar antes de encender la máquina
La mayoría de los defectos graves son mecánicos o documentales, y aparecen antes de lanzar el primer abrasivo. Una inspección previa a la energización los detecta mientras aún son baratos de corregir.
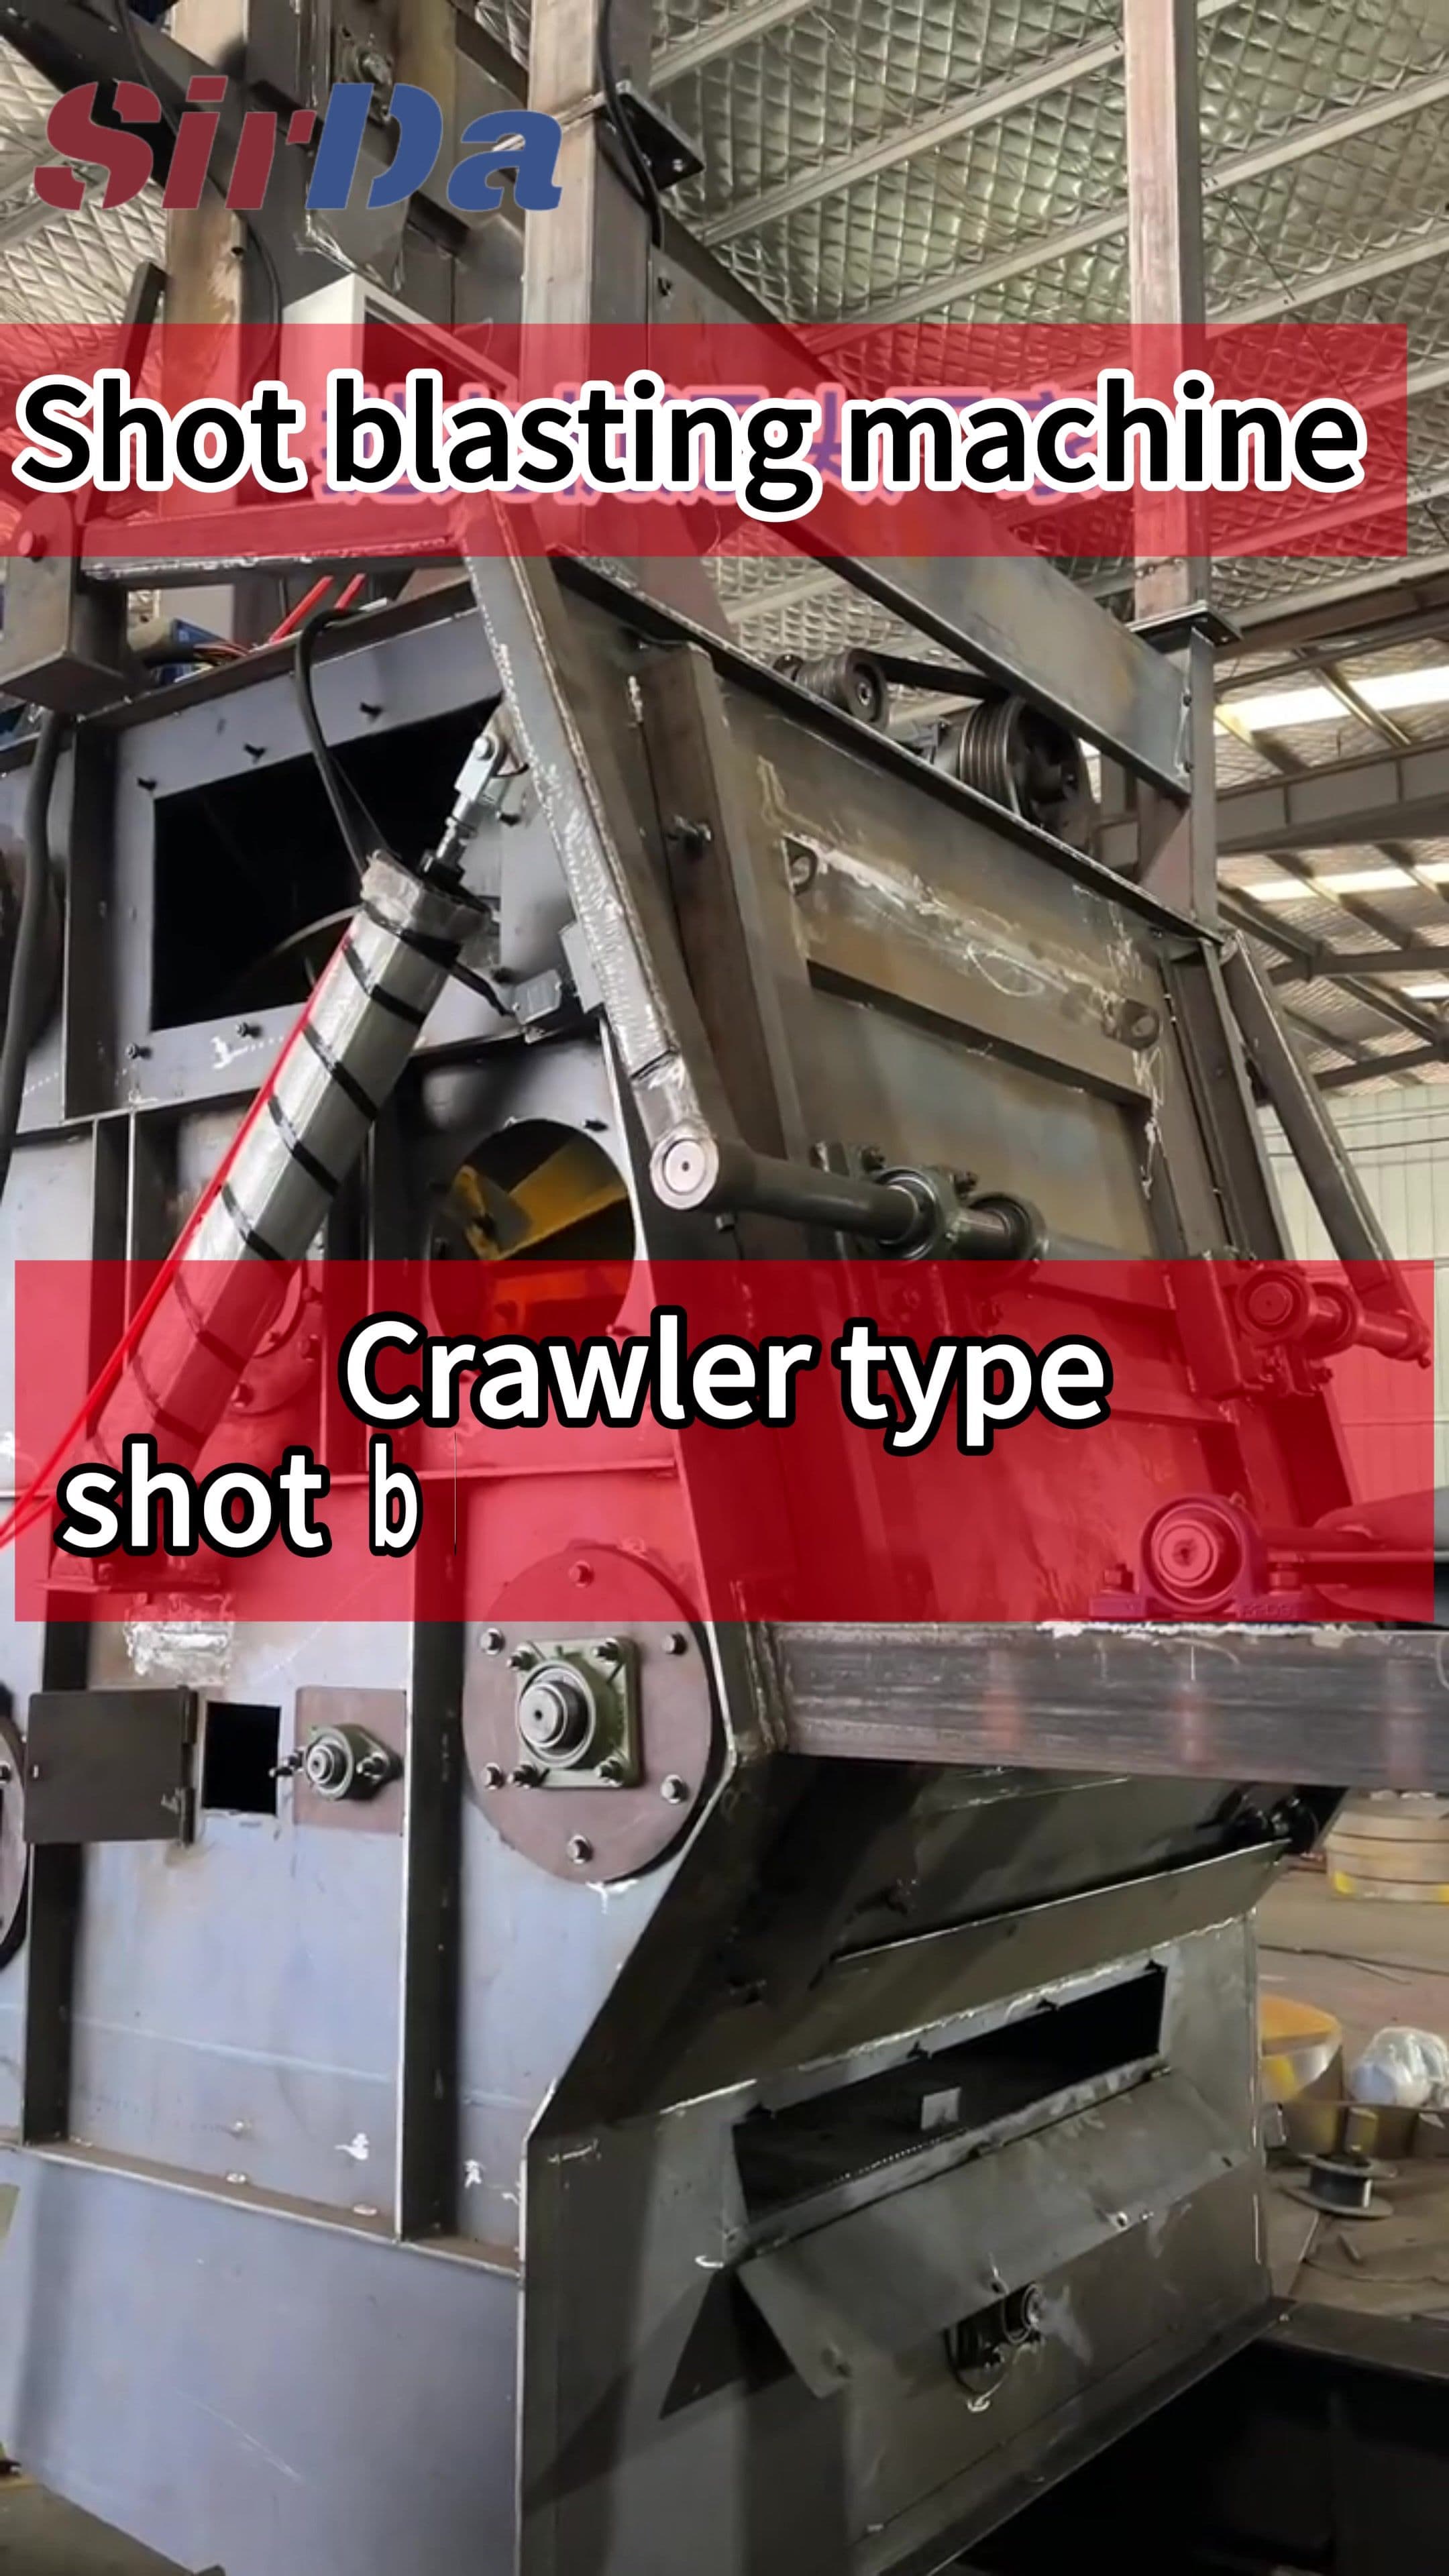
- Montaje de la turbina — compruebe la alineación del eje de la turbina, el asiento de las palas y la posición de la jaula de regulación respecto al plano de tolerancia. Una turbina descentrada un milímetro lanza la granalla fuera de patrón y desgasta los revestimientos antes de tiempo.
- Revestimientos y placas de desgaste — confirme que cada revestimiento interno, placa de desgaste y junta de caucho está colocado y cubierto. Los segmentos faltantes o invertidos son la causa más frecuente del daño prematuro de la cámara.
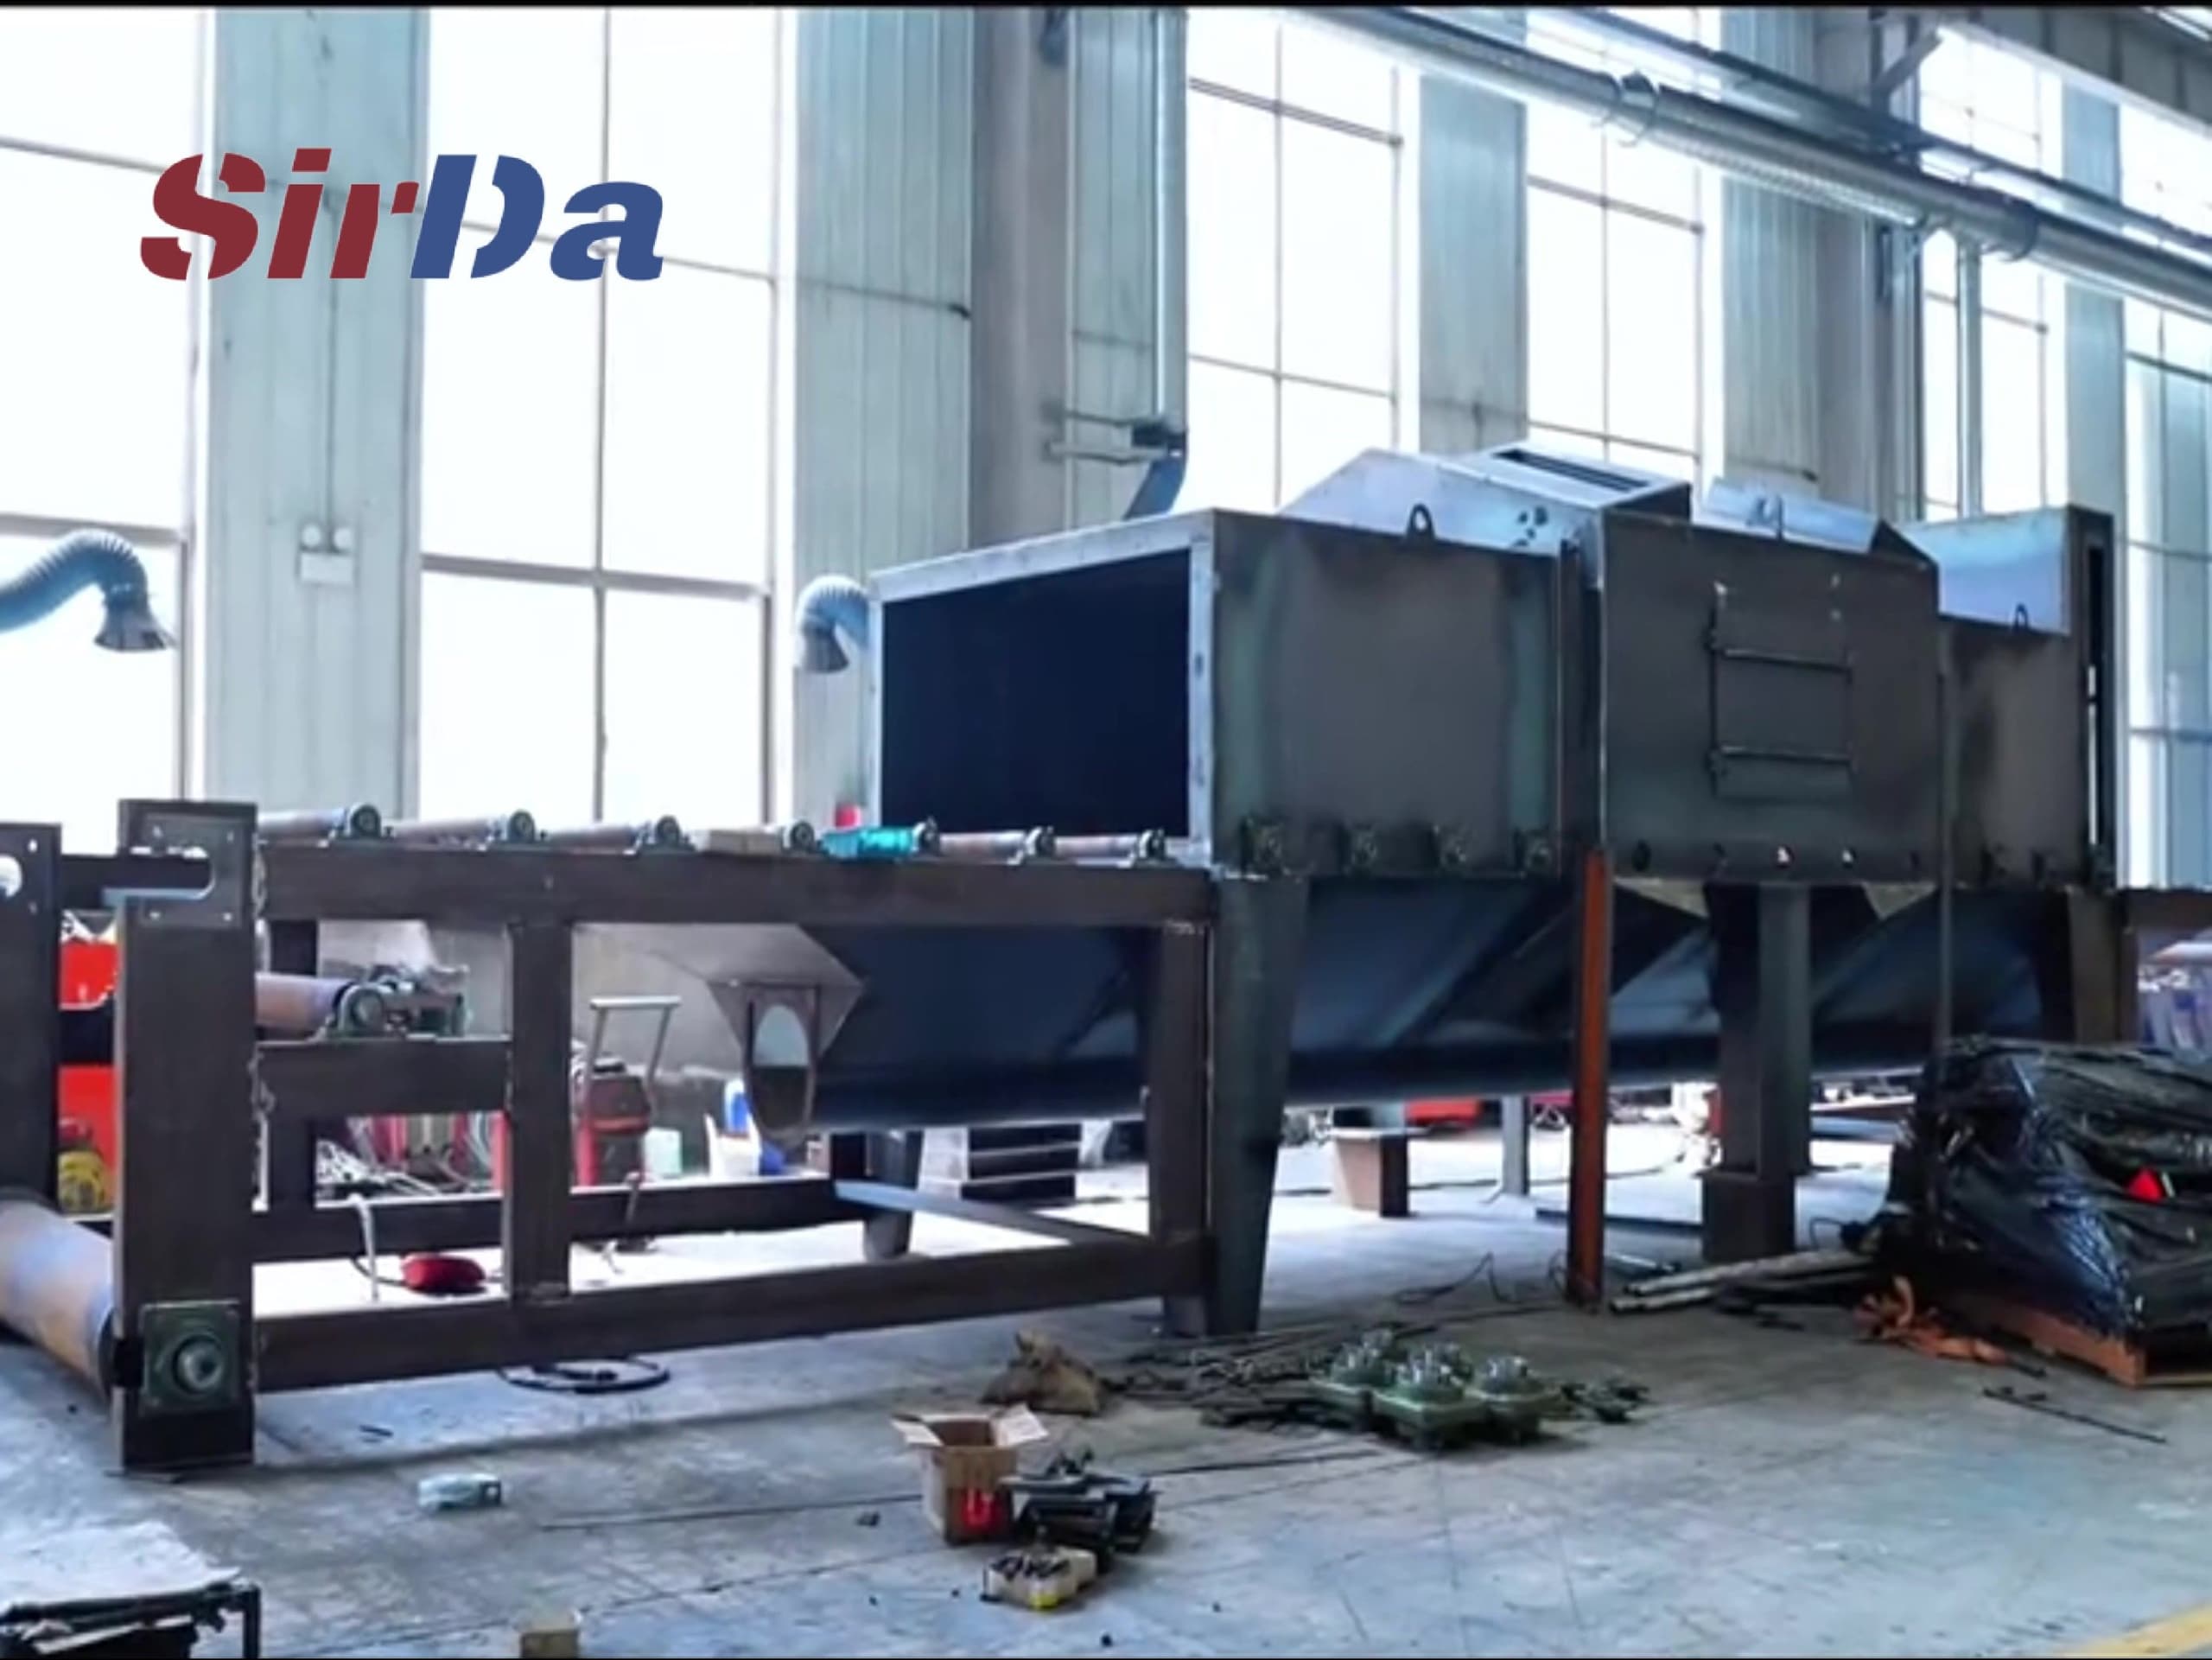
- Transportador y elevador — verifique la tensión de la cadena, el alineamiento de los piñones y la fijación de los cangilones a lo largo de todo el recorrido. Un desalineamiento inofensivo en parado solo suele aparecer bajo carga.
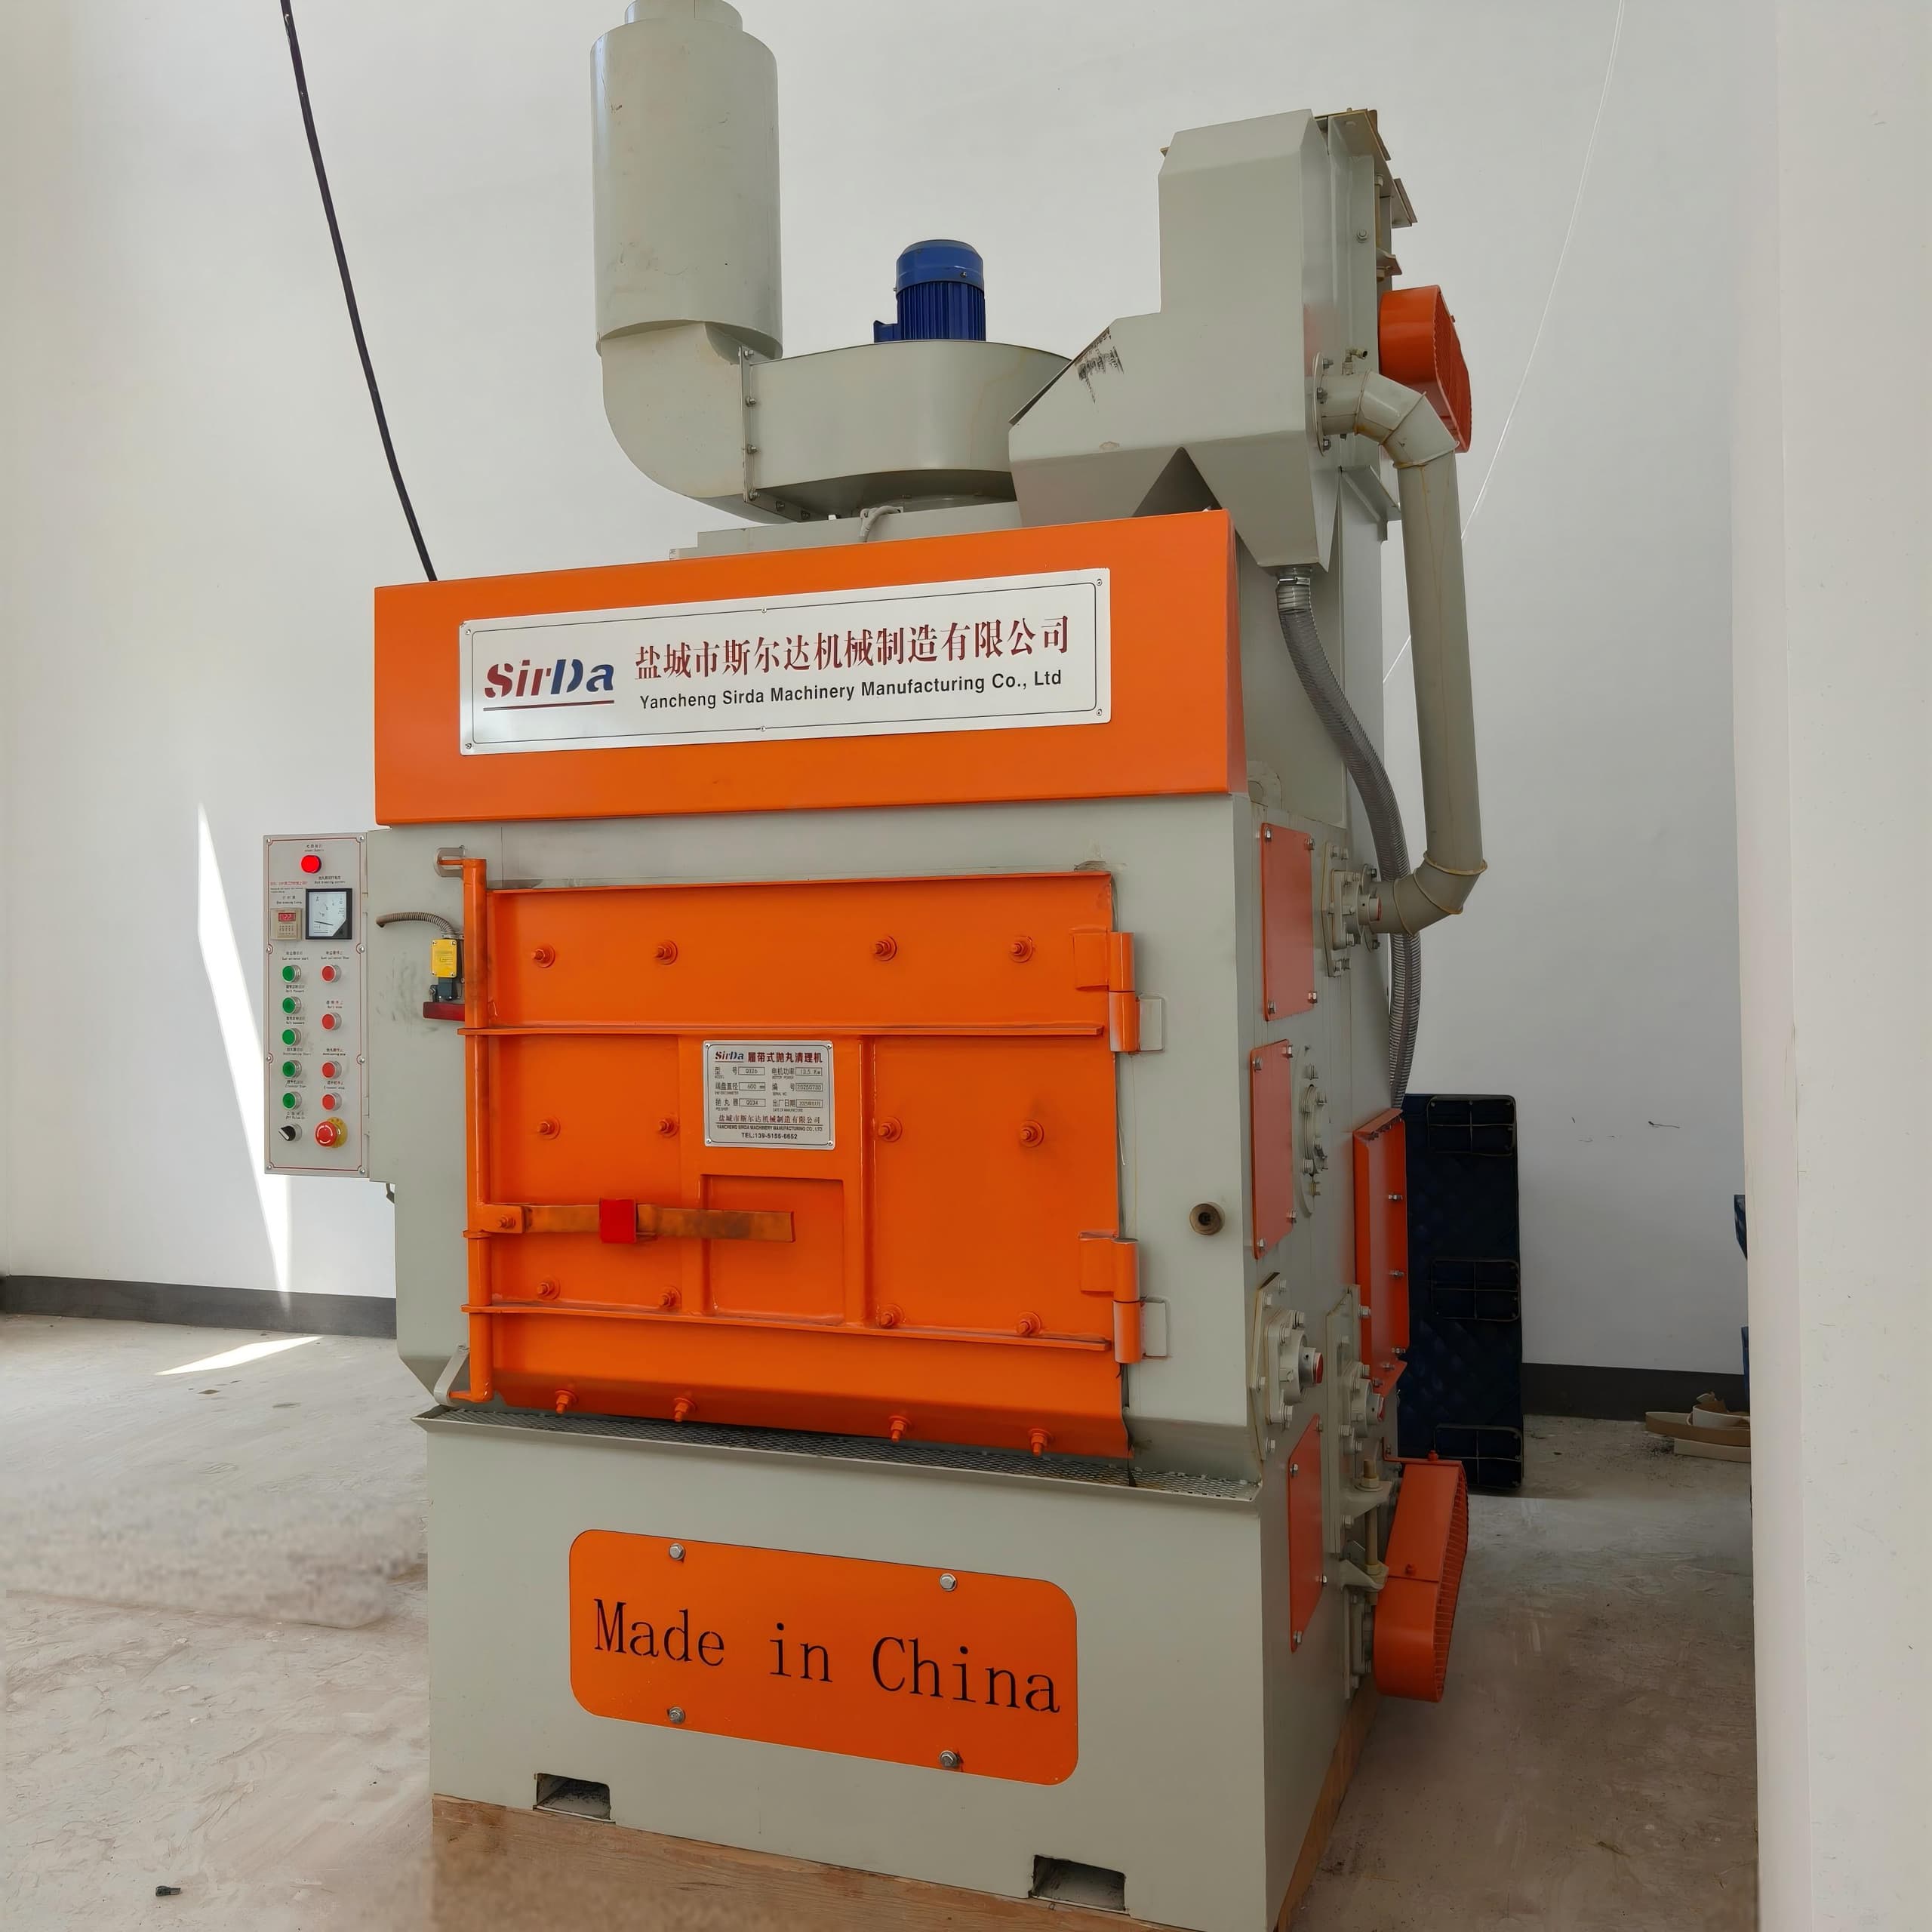
- Enclavamientos de puertas y resguardos — confirme que cada enclavamiento de puerta de acceso, interruptor de resguardo y parada de emergencia está físicamente presente y cableado antes de que empiece la puesta en servicio eléctrica.
- Expediente documental — revise los planos aprobados para ejecución, la lista de materiales, los certificados de materiales, los informes de soldadura, los certificados de calibración de los instrumentos de medida y una copia de seguridad del programa PLC y del código fuente de la IHM. El papel forma parte de lo que compra; una máquina que se envía sin él no podrá modificarse ni certificarse con seguridad más adelante.
La prueba de rendimiento: lo que una marcha real demuestra
Un vaciado de cinco minutos es una demostración de ventas, no una prueba. Una prueba de rendimiento defendible carga la máquina con la mezcla abrasiva y las piezas testigo que coinciden con el perfil real de su pieza, y luego la hace funcionar el tiempo suficiente para que afloren los puntos débiles.
- Cobertura del chorro — coloque placas testigo normalizadas o cupones en posiciones representativas dentro de la cámara e inspecciónelos en busca de una cobertura uniforme de la zona de proyección. Una cobertura aceptable en una placa y irregular en otra apunta a un problema de turbina o de sujeción.
- Grado de limpieza de superficie — evalúe el grado alcanzado frente a la especificación acordada, normalmente Sa 2 o Sa 2½, con un comparador en lugar de a simple vista. Es la cifra que su proveedor de recubrimiento le exigirá.
- Caudal y tiempo de ciclo — mida la velocidad del transportador y el tiempo para procesar una carga representativa. La capacidad declarada debe confirmarse con el caudal abrasivo nominal, no en vacío.
- Carga de los motores — registre la corriente absorbida con el caudal abrasivo completo frente a vacío, y confirme que se mantiene dentro de un margen estable. Una corriente que oscila indica un desequilibrio de turbina o una alimentación defectuosos.
- Recirculación del abrasivo — observe la eficiencia del separador, la calidad de la mezcla de granalla y la tasa de eliminación de finos a lo largo de varios ciclos. Una mala separación devuelve el polvo a la pieza y acorta la vida del abrasivo.
- Salida del colector de polvo — compruebe la calidad del aire de salida y vigile las juntas de las mangas durante la marcha. Una fuga visible en las juntas es un rechazo automático; significa que los finos escapan al puesto de trabajo.
- Marcha sostenida — mantenga la máquina en marcha un periodo sostenido, no unos minutos. La dilatación térmica, la migración de la lubricación, las vibraciones y la deriva del controlador suelen aparecer solo después de treinta minutos o más de funcionamiento continuo.
La verificación de seguridad debe tratarse como un umbral de apto o no apto sin nota parcial. Cada enclavamiento, interruptor de resguardo, circuito de parada de emergencia y protección contra sobrecarga debe probarse mediante la inyección deliberada de fallo — accionando físicamente cada entrada de seguridad para confirmar que la máquina se detiene realmente como está diseñado, y no solo que el cableado existe en un plano. Una FAT dirigida por el proveedor que se limita a mostrar la máquina en marcha no es una FAT.
La documentación y el embalaje que debe llevarse
El informe de FAT es su prueba de liberación, por lo que debe mostrar qué se probó, qué se midió y qué queda abierto — no un simple « apto ». Exija valores medidos reales con los detalles de los instrumentos, fotografías de las placas de características y de la configuración de prueba, y una lista de puntos pendientes categorizada donde cada desviación tiene un responsable y una fecha objetivo.
Asegúrese de que el expediente incluya también los esquemas eléctricos, una lista de repuestos con los números de referencia de origen, y el manual de uso y mantenimiento. Para la exportación, confirme que el interior de la cámara está preservado con inhibidor de corrosión volátil, que se colocan bolsas desecantes, que la caja soporta el peso bruto y cumple el requisito de embalaje de madera, y que el eje principal está bloqueado contra el giro para el transporte.
Una FAT que termina con una firma limpia y un expediente delgado no lo ha protegido. La que termina con datos medidos, una lista real de puntos pendientes, y una máquina que ha visto personalmente lanzar granalla sobre sus piezas, es la única que vale el hito de pago.