Tecnología de granallado: qué ha cambiado de verdad
Separar los avances reales del granallado del lenguaje comercial: control de turbina, recuperación de abrasivo, captación de polvo y automatización.

Gran parte de lo que se vende como innovación en granallado es un refinamiento de tres cosas que no han cambiado desde que se inventó el proceso: acelerar el abrasivo, dirigirlo contra la pieza y recuperarlo limpio. Los avances reales de la última década están en la precisión con que se controlan esos tres pasos y en cuánta parte del criterio del operador se ha trasladado a la máquina.
La turbina sigue siendo el centro del proceso
Una turbina centrífuga lanza el abrasivo a 60–80 m/s según los datos publicados para esta clase de equipos. Esa cifra apenas se ha movido, porque la energía necesaria para limpiar acero es una propiedad del material, no de la década. Lo que ha cambiado es el control: velocidad de turbina con variador de frecuencia, posicionamiento más preciso del chorro y una geometría de desgaste mejorada que mantiene el patrón estable a medida que las paletas se desgastan.
La consecuencia práctica es que una turbina moderna que gira algo más despacio, con el chorro bien dirigido, suele limpiar mejor que una más rápida apuntada a ojo. La alineación del patrón, y no la potencia nominal, es lo primero que conviene revisar cuando cae la velocidad de limpieza.
La recuperación de abrasivo ha mejorado más que la turbina
El separador es donde la mayoría de las máquinas pierden rendimiento, y donde se concentran las mejoras reales más importantes. Una geometría de lavado por aire mejor, cortinas ajustables y separación magnética en todo el ancho hacen que los finos salgan del circuito en lugar de seguir circulando. Eso reduce directamente la carga de polvo, mejora la visibilidad dentro de la cabina y estabiliza el perfil.
Si se comparan dos máquinas por su coste de adquisición, conviene comparar su separación. Una máquina que recupera abrasivo limpio limpiará más que una máquina más potente que no lo hace, con el mismo presupuesto de abrasivo.
La captación de polvo pasó de accesorio a variable de diseño
Los colectores de cartucho con limpieza por pulsos y control de presión diferencial son hoy estándar en las instalaciones serias. Esto importa por dos razones. Primera: el colector es la única vía por la que los finos abandonan el sistema, así que su estado determina la mezcla de trabajo. Segunda: la normativa sobre polvo combustible exige hoy, en la mayoría de las jurisdicciones, un control documentado de la acumulación de polvo y de las fuentes de ignición.
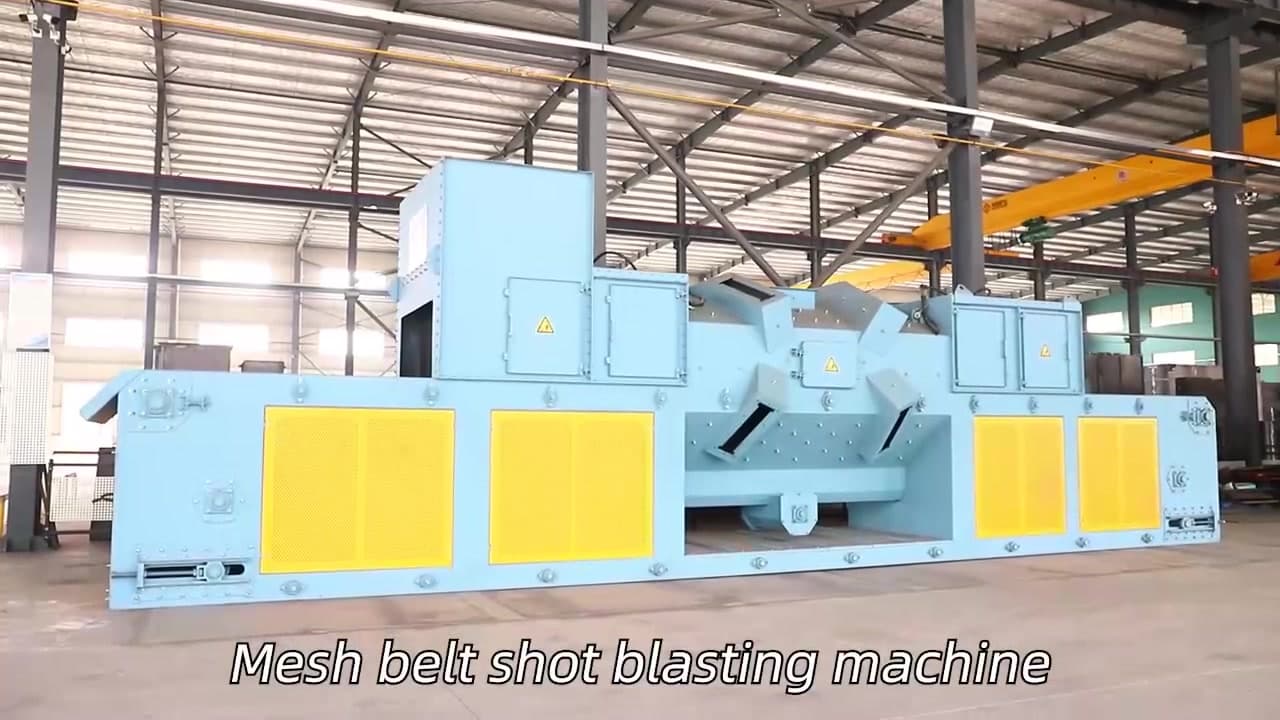
Las máquinas de nuestra gama publican su caudal de aire como especificación y no como nota al pie: por ejemplo, 5,000–16,000 m³/h en la gama de ganchos y 12,000 m³/h en el colector de la máquina de malla metálica. Esa es la forma correcta de comparar: caudal y superficie filtrante, no «extracción potente».
La automatización se desplazó de la máquina a la línea
El granallado autónomo es cada vez menos frecuente en plantas nuevas. La máquina es ahora una estación dentro de una línea, y la ingeniería interesante está en las interfaces: velocidad del transportador sincronizada con el proceso anterior, seguimiento de piezas que selecciona una receta y enclavamientos que detienen las turbinas antes de que un atasco se convierta en un juego de paletas destrozado.
La máquina de rodillos es el ejemplo más claro. Su producción publicada de 2.0–5.0 t/h con 4 × 11 kW solo significa algo cuando el transportador está dimensionado para la línea de fabricación que la alimenta. Si se compra la estación de granallado sin ese cálculo, la línea avanza al ritmo de su traspaso más lento.
Monitorización: útil, pero todavía no predictiva
Los sensores informan ahora de corriente de turbina, vibración, temperatura de rodamientos, caudal de abrasivo y presión diferencial. El valor está en la detección de tendencias, no en la predicción. Una corriente de turbina que sube con alimentación constante suele indicar que el chorro está desgastado o que la mezcla se ha vuelto más gruesa; una corriente que baja suele indicar una turbina desabastecida o un tubo de alimentación roto. Ambos casos se pueden corregir dentro del turno.
Lo que la monitorización no puede hacer es decir si la superficie es correcta. Solo lo consiguen una probeta limpia, un comparador y un medidor de perfil. Cualquier proveedor que afirme lo contrario vende software, no control de proceso.
Lo que no ha cambiado
Tres fundamentos siguen exactamente igual:
- La cobertura debe verificarse, no suponerse. Las sombras detrás de los rigidizadores, dentro de perfiles huecos y en la cara oculta de una pieza son el mismo problema que hace cincuenta años.
- La mezcla de trabajo controla el resultado. Ningún sistema de control compensa un separador que deja pasar finos.
- El mantenimiento determina el rendimiento del segundo año. Paletas, revestimientos y rodetes se desgastan; una máquina fácil de inspeccionar vale más que otra con mejor folleto.
Las piezas de desgaste se convirtieron en criterio de diseño
Las máquinas antiguas trataban las paletas y los revestimientos como consumibles que se sustituían al fallar. Los diseños modernos los hacen accesibles, con chavetero y juegos aparados, de modo que un juego de paletas puede cambiarse sin alterar el equilibrado de la turbina y un revestimiento puede reponerse sin cortar ni resoldar. Ese cambio importa más de lo que parece: el coste de una pieza de desgaste rara vez es la pieza en sí, sino el tiempo de producción perdido en llegar a ella.
Antes de juzgar las especificaciones conviene ver cómo está montada la máquina. Si cambiar un juego de paletas exige sacar la turbina de la cabina, la máquina se usará por encima de sus límites de desgaste, porque la ventana de mantenimiento nunca llega. Si los revestimientos van atornillados desde el interior con acceso despejado, la máquina se mantendrá.
La misma lógica se aplica a la caja de control y al distribuidor. Son piezas pequeñas que orientan el patrón de granallado y, en una máquina bien diseñada, se inspeccionan y se sustituyen como rutina. En una mal diseñada quedan enterradas detrás de la turbina, y la deriva del patrón solo se diagnostica tras un fallo de recubrimiento.
Los registros digitales sustituyeron a los libros de papel
Los controles de máquina almacenan ahora recetas, recuentos de ciclos e historial de alarmas, y algunos los exportan a la red de planta. El valor operativo no es el panel de indicadores, sino poder responder a una pregunta meses después. ¿Qué receta se ejecutó en el lote que falló la inspección? ¿Cuándo fue el último cambio de paletas y cuántas horas lleva el juego desde entonces?
Sin ese registro, cada investigación de calidad empieza otra vez a partir de la memoria de alguien. Con él, una pauta de deriva se hace visible antes de llegar al cliente.
El límite es la calidad del dato. Un sistema de control registra lo que se le indica, y si los operadores anulan la receta para recuperar un retraso, el registro documenta la anulación y no la intención. Llevar mejores registros solo ayuda cuando la máquina impone las reglas del proceso.
Las actualizaciones mantuvieron competitivas las máquinas antiguas
No todas las mejoras requieren una máquina nueva. Los variadores de frecuencia, los separadores de sustitución, los colectores de cartucho y los controles modernos se montan habitualmente en cabinas existentes, y el resultado suele ser la mayor parte del rendimiento con una fracción de la inversión. La limitación es la cabina: si la estructura, la carcasa de la turbina y los accesos están en buen estado, merece la pena valorar la actualización.
La decisión suele depender del tiempo de parada. Una actualización se ejecuta dentro del calendario de producción existente, mientras que una sustitución exige parada y cimentación. Cuando la máquina actual está en una línea que no puede detenerse, la actualización es con frecuencia la única opción que se aprueba.
Cómo valorar una afirmación del proveedor
Cuando un proveedor presenta una máquina nueva, conviene hacer cuatro preguntas. ¿Cuál es el diámetro de la turbina y la velocidad de lanzamiento medida? ¿Cuál es el método de separación y cómo se retiran los finos? ¿Cuál es el caudal de aire y la superficie filtrante? ¿Y cuál es el intervalo de mantenimiento documentado para las piezas de desgaste? Las respuestas a esas cuatro preguntas predicen el rendimiento mucho mejor que cualquier porcentaje de eficiencia.
Si se está evaluando una sustitución o una línea nueva, nuestro equipo puede revisar los planos de las piezas, el grado ISO 8501-1 exigido y el takt time de la línea frente a las especificaciones de máquina publicadas e indicar qué configuración encaja. Los casos de proyecto muestran cómo se resolvieron esas decisiones en instalaciones reales.
Preguntas frecuentes
¿Cuál es la mejora más importante del granallado en los últimos años?
La separación de abrasivo. Un lavado por aire y una separación magnética mejores retiran los finos de forma más completa, lo que estabiliza la mezcla de trabajo y reduce la carga de polvo. Mejora a la vez la velocidad de limpieza y el coste del abrasivo.
¿Una turbina de más potencia limpia siempre más rápido?
No. La velocidad de limpieza depende de la energía que llega realmente a la superficie, que es producto del caudal másico de abrasivo y de la velocidad de lanzamiento, y de si el chorro cubre la pieza. Una turbina de potencia media bien apuntada suele superar a una de alta potencia mal orientada.
¿Vale la pena pagar por la monitorización digital?
Vale la pena donde el tiempo de parada es caro. Las tendencias de corriente de turbina, vibración y presión diferencial detectan pronto problemas de desgaste y de abrasivo. No sustituyen a las probetas ni a la medición de perfil para verificar la especificación.
¿Se puede actualizar una máquina antigua en lugar de sustituirla?
A menudo sí. Turbinas, separadores, colectores de polvo y controles pueden sustituirse de forma independiente. La decisión depende normalmente del estado de la cabina y del coste del tiempo de parada, no de la antigüedad de la máquina.
¿Cómo se comparan dos máquinas con especificaciones nominales parecidas?
Comparando diámetro de turbina y velocidad medida, método de separación, caudal de aire y superficie filtrante, y acceso para sustituir piezas de desgaste. Esos cuatro factores determinan la producción real y el coste de operación.
¿Qué producción se puede esperar para mis piezas?
Debe calcularse a partir de la geometría de la pieza, la densidad de carga, la cobertura exigida y el grado ISO 8501-1. Rangos publicados como 2.0–5.0 t/h para la serie de rodillos son un punto de partida para ese cálculo, no una garantía.