Automatización inteligente en celdas de granallado
Qué aporta realmente la automatización en una celda de granallado: cobertura constante, cambios de referencia por receta y menos lesiones por manipulación.

La automatización en el granallado se amortiza en tres frentes: constancia de la cobertura, tiempo de cambio de referencia y eliminación de la manipulación manual de piezas pesadas. Rara vez se amortiza solo por mano de obra, y nunca se amortiza si la celda se compra como una máquina y no como un proceso.
Empezar por la familia de piezas, no por el robot
La primera pregunta no es qué robot comprar, sino cuántas familias de piezas debe manejar la celda y con qué frecuencia cambian. Una celda que trabaja una sola familia durante semanas puede configurarse mecánicamente y funcionar sin recetas. Una celda que cambia en cada turno necesita seguimiento de piezas, recetas almacenadas y un procedimiento de cambio que no dependa de la memoria del operador.
Conviene anotar las familias, su rango de peso, sus requisitos de utillaje y el grado de limpieza exigido. Si más de un tercio de las familias necesita un utillaje nuevo, el coste de utillajes dominará el proyecto, y una máquina más sencilla con carga manual rápida puede ser la mejor inversión.
La cobertura es el problema difícil
Un brazo robotizado que mueve una pieza a través de un chorro de abrasivo fijo no es automáticamente mejor que una persona haciendo lo mismo. La cobertura depende del ángulo entre la superficie y el chorro, de la distancia a la turbina y de si la pieza se gira para exponer las sombras.
En la práctica funcionan tres enfoques:
- Posiciones programadas: el robot presenta cada cara con un ángulo y una distancia conocidos, con pasadas solapadas. Sencillo, repetible y lento si la pieza es compleja.
- Rotación continua sobre husillo: la pieza gira bajo un chorro fijo. Rápido y económico, pero solo sirve para formas simples o de revolución.
- Corrección guiada por escáner: un sensor localiza la pieza y el programa corrige la trayectoria. Útil en piezas moldeadas con dimensiones variables, pero añade calibración y mantenimiento.
La mayoría de las celdas usan los dos primeros. El tercero se justifica cuando la variación dimensional entre piezas es lo bastante grande como para que un programa fijo deje zonas sin limpiar.
Recetas y seguimiento de piezas
Una receta debe contener todo lo que cambia con la pieza: velocidad del transportador o programa del robot, potencia de turbina, caudal de abrasivo, número de pasadas y criterios de aceptación. El seguimiento de piezas selecciona después la receta automáticamente, por etiqueta RFID, por un código de barras leído en la estación de carga o por una señal de la prensa o de la línea de corte anterior.
Sin seguimiento, el operador selecciona las recetas a mano, y la primera pieza de cada lote queda sobregranallada o se rechaza. Ese único modo de fallo explica la mayor parte de las reclamaciones de calidad en celdas automatizadas.
Las interfaces deciden la producción real
La producción publicada de una máquina se mide con un flujo continuo de piezas representativas. Una celda alcanza esa cifra solo si los traspasos anterior y posterior mantienen el ritmo. Los detalles importan:
- El rango de velocidad del transportador debe envolver el takt time con margen, no situarse en su límite.
- Debe existir acumulación antes y después de la cabina, para que una parada corta aguas arriba no deje las turbinas sin abrasivo ni una parada aguas abajo deje piezas bajo el chorro.
- Las estaciones de carga y descarga deben ser accesibles sin entrar en la zona de granallado, o el sistema de seguridad detendrá la celda en cada ajuste.
Nuestra máquina de rodillos publica una producción de 2.0–5.0 t/h y admite piezas de 5–30 t; la amplitud del rango recuerda que la cifra depende de la mezcla de piezas. Una celda diseñada para el extremo superior de ese rango rendirá por debajo en una cartera de pedidos mixta.
Seguridad y polvo forman parte del alcance
Automatizar la manipulación no elimina la necesidad de puertas enclavadas, acceso sin energía para mantenimiento y control del polvo. Aumenta el número de personas que interactúan con la celda sin conocer su historial, así que la documentación de seguridad debe ser mejor, no más simple.
La acumulación de polvo dentro de la celda también es un asunto de mantenimiento: las celdas automatizadas funcionan más tiempo entre paradas, así que los finos se acumulan antes. La monitorización de presión diferencial y una inspección interna programada pertenecen al diseño, no a la letra pequeña del manual de operación.
Los utillajes son el proyecto oculto
El robot es el coste visible; los utillajes deciden si la celda funciona. Cada familia de piezas necesita una localización que se repita dentro de una tolerancia que el patrón de granallado pueda admitir, y debe poder cargarse y descargarse con el dispositivo de manipulación sin intervención del operador.
Los utillajes para granallado tienen una vida más dura que los de mecanizado. Están expuestos al abrasivo, acumulan granalla en cada hueco y se desgastan en las superficies que localizan la pieza. Un utillaje diseñado como plantilla de soldadura perderá su localización en pocos meses.
Reglas de diseño que funcionan en la práctica: localizar sobre superficies mecanizadas que no se granallen, proteger los pasadores de localización del chorro, prever drenaje para que la granalla no se compacte en los alojamientos y mantener el utillaje lo bastante ligero como para que la carga útil del robot no se consuma en el útil. Cuando un utillaje deba granallarse, hay que tratarlo como pieza de desgaste y programar su sustitución.
Conviene contar los utillajes antes de aprobar el proyecto. Una celda con doce familias y sin un elemento de localización común necesita doce utillajes, y ese número, no la especificación del robot, suele determinar si el retorno económico se cierra.
La puesta en marcha es donde fallan las celdas
Una celda automatizada se pone en marcha contra una especificación, y la especificación suele redactarse en torno a una pieza de muestra. Después llega la producción con piezas en los extremos de la banda de tolerancia, y el programa fijo deja zonas sin limpiar o sobregranalla las secciones delgadas.
El remedio es poner en marcha con el extremo difícil de cada familia en lugar de con la pieza nominal. Conviene probar la variante más pesada, la más delgada y la geométricamente más incómoda, y confirmar la cobertura en cada una antes de la firma. Si la celda no admite las variantes difíciles, es un problema de diseño que debe resolverse antes de la aceptación, no un problema de operación que se resolverá después.
La aceptación también debe incluir un ensayo de cambio de referencia. Hay que cronometrar un cambio real con el equipo de producción, incluidos el intercambio de utillaje y la selección de receta, y compararlo con la cifra usada en el caso de negocio.
Cuándo no compensa automatizar
La automatización deja de compensar cuando la manipulación ya es sencilla, la familia de piezas es estable y la mano de obra ahorrada es una fracción de un operador. En esos casos, una máquina manual protegida, con buena extracción y utillajes de cambio rápido, ofrece una constancia comparable sin la carga de programación, calibración y mantenimiento de una celda.
La formación entra en el mismo cálculo. Una celda automatizada concentra el conocimiento de proceso en menos personas, y cuando una de ellas se marcha, las recetas y el historial de calibración se van con ella salvo que la documentación se mantenga como parte del activo.
Un cálculo realista de retorno
El caso debe construirse sobre cuatro líneas: horas de mano de obra eliminadas, chatarra y retrabajo evitados, producción ganada y coste de utillajes y programación. Conviene ser conservador con la producción: una celda nueva rara vez funciona a su ritmo de diseño en los primeros meses. Si el caso solo se cierra con la producción optimista, no se cierra.
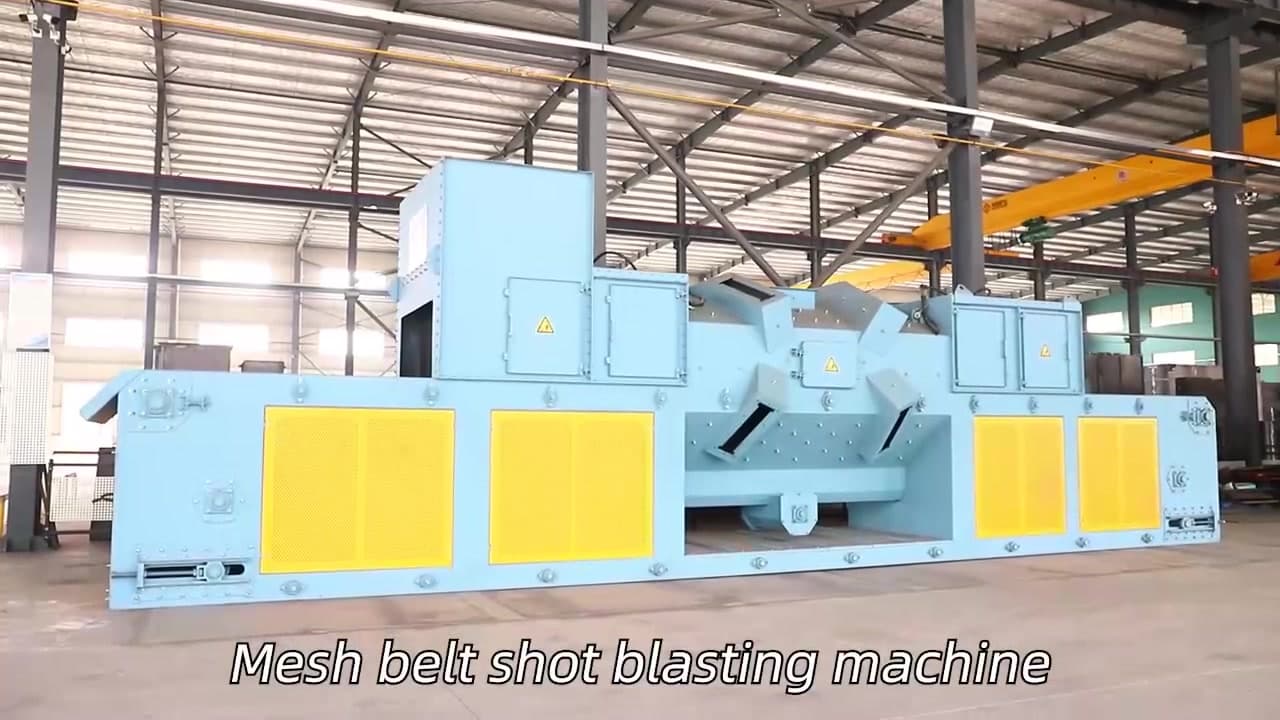
Para piezas pequeñas, una ruta más sencilla suele ofrecer mejor valor: una máquina de cinta con capacidad de carga de 120 kg y producción de 0.6–1.2 t/h automatiza el paso de limpieza sin robot, y el ciclo por lotes se autolimita. Para chapa y perfiles medianos, una máquina de malla metálica con paso libre de 800 × 500 mm se integra en una línea con mucha menos ingeniería que una celda robotizada.
Si se desea una segunda opinión sobre si una celda necesita automatización, basta con enviar los planos de las piezas y el volumen anual a través de nuestro formulario de contacto. Se indicará dónde deja de compensar la automatización.
Preguntas frecuentes
¿Se necesita un robot para automatizar el granallado?
No. Un transportador, un utillaje de husillo o una máquina por lotes eliminan la mayor parte de la manipulación manual. Los robots se justifican cuando las piezas son complejas, pesadas y variadas hasta el punto de que las posiciones programadas son la única forma de garantizar la cobertura.
¿Cuál es la causa más frecuente de problemas de calidad en celdas automatizadas?
La selección de receta. Si el operador elige los programas a mano, las primeras piezas de un lote suelen quedar sobregranalladas o insuficientemente granalladas. Un seguimiento de piezas que selecciona la receta automáticamente elimina ese modo de fallo.
¿Puede una celda automatizada asumir una mezcla alta de piezas y volumen bajo?
Puede, pero el coste de utillajes y el tiempo de cambio suelen erosionar el caso de negocio. Por debajo de cierto volumen, una máquina manual con utillajes de cambio rápido es más económica de poseer e igual de constante.
¿Cómo se fija la velocidad del transportador para una pieza nueva?
Se parte del grado ISO 8501-1 exigido sobre una probeta y se ajustan la velocidad y la potencia de turbina hasta confirmar la cobertura. El resultado se registra como receta en lugar de confiar en que el operador lo reproduzca.
¿Qué documentación de seguridad necesita una celda automatizada?
Resguardos enclavados, aislamiento sin energía para mantenimiento, una evaluación de riesgos documentada y un plan de control de polvo. Al aumentar el número de personas que interactúan con la celda, la documentación debe ser más clara que la de una máquina manual.
¿Qué fiabilidad tienen las cifras de producción publicadas?
Describen un rango para piezas representativas, no un ritmo garantizado para las propias. La geometría de la pieza, la densidad de carga y la cobertura exigida modifican la cifra. El rango publicado debe usarse como punto de partida de un cálculo.