Granallado de bogies, ejes montados y bastidores
Preparación de componentes ferroviarios para la pintura de revisión: qué granallar, qué enmascarar y cómo evitar daños en asientos y caras mecanizadas.

El granallado de revisión ferroviaria no es un trabajo de limpieza con una máquina más grande. Los componentes llevan superficies mecanizadas, asientos de rodamiento, taladros roscados y marcados de inspección que deben sobrevivir al proceso, y el recubrimiento posterior tiene que aguantar hasta el siguiente intervalo de revisión. El trabajo se define tanto por lo que se protege como por lo que se limpia.
Definir primero la norma de aceptación
La mayoría de las especificaciones de revisión de estructuras ferroviarias remiten a ISO 8501-1 para limpieza y a ISO 8503 para perfil, a menudo junto con una norma nacional o del operador. Sa 2.5 es la referencia habitual para bastidores y estructuras de bogie que recibirán un sistema de pintura completo; Sa 3 aparece cuando el recubrimiento es fino o el ambiente es agresivo.
Hay dos cosas que deben quedar por escrito antes de cargar el primer componente. La primera es el grado de limpieza y el rango de perfil, porque determinan el abrasivo y el tiempo de ciclo. La segunda es el método de inspección: comparador y medidor de perfil sobre una zona de ensayo definida, con registro por componente. Sin ese registro, una discrepancia en la aceptación se resuelve por opinión.
El enmascarado es el contenido de ingeniería del trabajo
Los asientos de rodamiento, las caras de retén, las bandas de rodadura, las caras de apoyo de los discos de freno, las roscas y los taladros de centrado deben protegerse. Las alternativas son el enmascarado físico, un granallado controlado que evite la zona o un mecanizado posterior.
El enmascarado físico es el más fiable y el más lento. Las caperuzas y los tapones deben estar homologados para el chorro de abrasivo y no dejar residuos que contaminen el recubrimiento. Las caperuzas moldeadas reutilizables resultan caras, pero se amortizan a lo largo de un programa de revisiones; la cinta y la espuma no sobreviven a una turbina.
La alternativa es diseñar el programa de granallado en función del componente: posiciones de turbina fijas, rotación de la pieza y un chorro que nunca alcanza la zona enmascarada. Funciona bien en una línea dedicada a una sola familia y mal en un taller de revisiones mixtas.
Nunca conviene confiar en que «el operador tendrá cuidado» con un asiento de rodamiento. Si el asiento recibe impacto, el componente pasa de limpieza a retrabajo, y el coste de ese retrabajo supera todo el presupuesto de granallado de la pieza.
Distorsión y tensiones residuales
Los bastidores y los chasis de bogie son estructuras soldadas con tensiones internas. Granallar intensamente una cara y dejar la otra intacta puede deformar un bastidor lo suficiente para que importe en el montaje. Dos reglas reducen el riesgo: granallar de forma simétrica cuando la geometría lo permite y mantener la potencia de turbina y el tamaño de abrasivo moderados en almas y alas delgadas.
Los ejes montados son otro caso. La banda de rodadura y la muñequilla del eje están mecanizadas y normalmente enmascaradas; el alma de la rueda y el cuerpo del eje se granallan. La masa es suficientemente alta como para que la distorsión no sea la preocupación, pero sí lo es el acabado superficial de la muñequilla, lo que devuelve el asunto al enmascarado.
Elección del tipo de máquina
Los componentes ferroviarios se dividen en dos familias de manipulación.
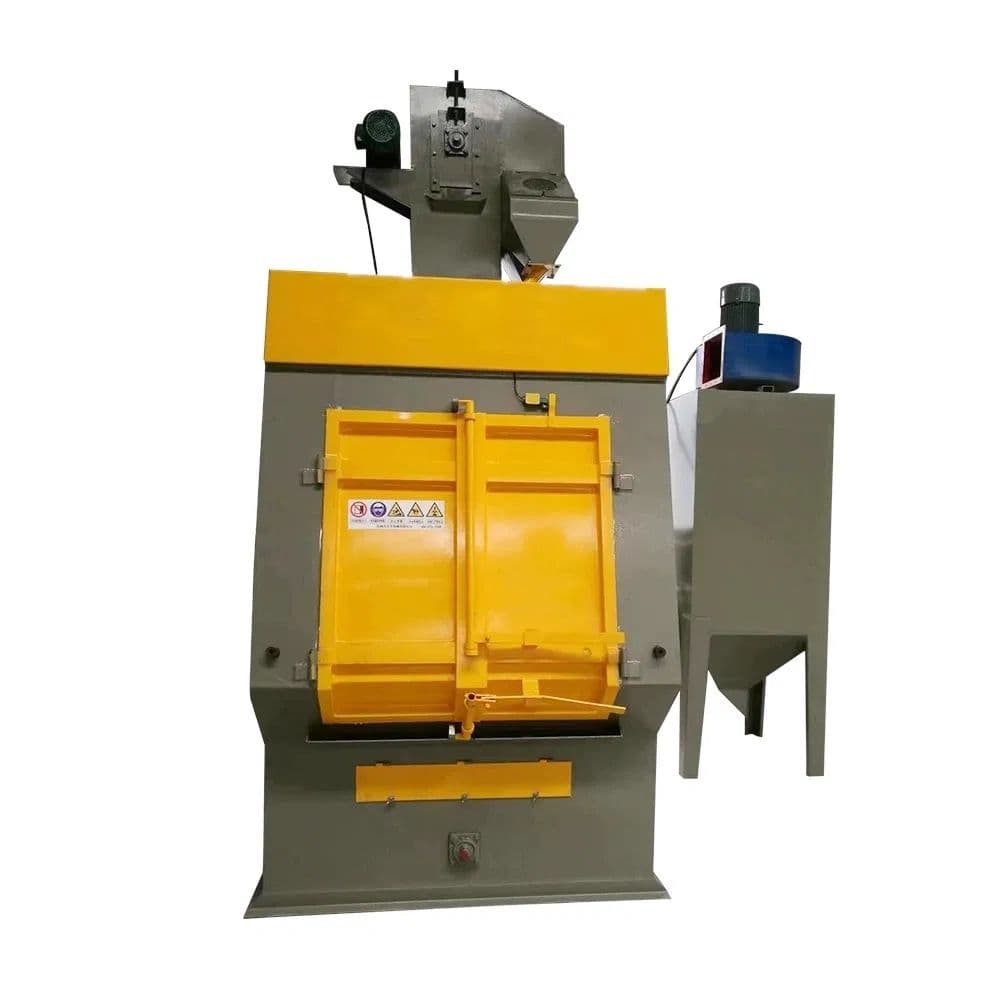
Bastidores pesados y de geometría incómoda —chasis de bogie, secciones de bastidor, topes— encajan en una máquina de ganchos, cuya capacidad publicada de gancho es de 600–10,000 kg y cuya producción es de 1.0–2.0 t/h según configuración. La pieza cuelga libre, de modo que todas las caras pueden presentarse a las turbinas, y el gancho puede girarse entre pasadas.
Secciones largas y regulares, y lotes de ruedas —largueros, travesaños, lotes de ruedas— encajan en una máquina de rodillos, que maneja piezas de 5–30 t a 2.0–5.0 t/h. La limitación es la envolvente de paso: todo lo que supere el ancho o la altura de la abertura debe ir por otra ruta.
Una tercera opción para talleres de revisión mixtos es el granallado manual dentro de cabina, más lento por pieza pero tolerante con formas irregulares y enmascarados puntuales. Suele ser la respuesta correcta para un taller que revisa unos pocos vehículos al año.
Selección de abrasivo para trabajo ferroviario
La granalla esférica de acero es la elección habitual para componentes estructurales: produce un perfil denso y uniforme, y su forma redondeada es menos agresiva en los detalles soldados. Se recurre a granalla angular o a una mezcla cuando la calamina es gruesa o cuando se especifica un perfil más marcado.
El tamaño sigue la exigencia de perfil. En secciones de bastidor de gran espesor es habitual un grado de medio a grueso; en paneles de carrocería delgados, un grado más fino evita distorsión y perforación.
La mezcla de trabajo importa más que la especificación de compra original. Los talleres de revisión suelen ejecutar campañas de componentes sucios y muy corroídos que generan finos con rapidez. Conviene comprobar la mezcla al inicio de cada campaña, no una vez al trimestre.
Polvo y contaminación
Los componentes ferroviarios llegan con polvo de freno, grasa, aceite y, a veces, material de fricción con amianto procedente de existencias antiguas. El granallado en seco aerosoliza todo ello. El colector de polvo debe dimensionarse para la carga de contaminación y los filtros deben ser adecuados para el material manipulado.
Cuando exista la posibilidad de amianto u otros contaminantes regulados, el granallado no puede ser un proceso seco normal sin una evaluación de riesgos específica y sus controles. No es un detalle que deba resolverse después de la orden de compra.
Comprobaciones de aceptación que evitan retrabajo
Antes de que un componente salga de la cabina:
- Limpieza comprobada con comparador sobre una zona definida, no sobre la más cómoda.
- Perfil medido con medidor o cinta réplica en tres puntos.
- Superficies enmascaradas inspeccionadas en busca de entrada de abrasivo y daños.
- Roscas comprobadas con calibre pasa/no pasa.
- Marcados de identificación confirmados legibles; si el granallado los ha eliminado, el método de remarcado debe acordarse de antemano.
El enmascarado como estación diseñada
El enmascarado es donde la mayoría de los programas de revisión pierden tiempo y donde ocurren la mayor parte de los daños evitables. Debe planificarse como una estación con sus propios equipos, consumibles y tiempo asignado, no como una tarea que el operador improvisa entre ciclos.
Los elementos que necesitan protección son constantes: asientos de rodamiento, muñequillas, caras de apoyo mecanizadas, taladros roscados, tomas hidráulicas, espárragos de masa y placas de identificación. Cada uno necesita un método que resista el chorro. Las caperuzas y tapones homologados funcionan; la cinta y la espuma, no. Cuando una superficie no puede taparse, la alternativa es programar el granallado para que el chorro nunca la alcance, lo que exige diseñar la presentación de la pieza en lugar de dejarla al gancho.
El propio material de enmascarado se convierte en una línea del presupuesto de consumibles, y una caperuza reutilizable que resiste cincuenta ciclos resulta más económica que una consumible que resiste uno. Conviene guardar las caperuzas con el utillaje de esa familia de piezas, para que un cambio de referencia no implique buscar la medida correcta.
Planificación de la producción por campañas
El trabajo de revisión es por campañas, no continuo. Un taller puede procesar veinte chasis de bogie en una semana y después nada durante un mes, y la máquina debe dimensionarse para el pico de campaña sin resultar antieconómica en los periodos tranquilos.
Dos cifras deciden el dimensionamiento: el volumen semanal punta y el componente individual más largo. Dimensionar solo para el pico produce una máquina sobredimensionada que trabaja con carga baja la mayor parte del año. Dimensionar para la media produce un cuello de botella en cada campaña. La respuesta práctica suele ser dimensionar para el pico con un margen y planificar las campañas de modo que la máquina se comparta entre familias de componentes en lugar de dedicarse a una sola.
Planificar una celda de revisión
Los casos de proyecto muestran cómo secuencian habitualmente los talleres de revisión el granallado con el desmontaje, la inspección y la pintura. El patrón que funciona es separar la ruta de bastidores pesados de la de componentes pequeños, y tratar el enmascarado como una estación con su propio tiempo asignado en lugar de como una tarea comprimida entre ciclos.
Si se envían los planos de los componentes, el volumen anual y la especificación de recubrimiento a través de nuestro formulario de contacto, se contrastarán con las envolventes de máquina publicadas antes de proponer cualquier configuración.
Preguntas frecuentes
¿Qué grado de limpieza es habitual en la revisión ferroviaria?
ISO 8501-1 Sa 2.5 es la referencia habitual para estructuras de bogie y bastidor que reciben un sistema de pintura completo. Se especifica Sa 3 cuando el recubrimiento es fino o el ambiente de servicio es agresivo. Debe seguirse siempre la norma del operador que rige la revisión.
¿Cómo se protegen los asientos de rodamiento durante el granallado?
Con caperuzas o tapones homologados, o programando el granallado para que el chorro no llegue al asiento. La cinta y la espuma no resisten una turbina. Cualquier daño en un asiento de rodamiento convierte un trabajo de limpieza en un trabajo de mecanizado.
¿Puede el granallado deformar un chasis de bogie?
Puede, si una cara se granalla intensamente y la otra no. Conviene granallar de forma simétrica cuando la geometría lo permita, usar potencia moderada en almas delgadas y comprobar dimensiones tras el primer componente de cada tipo.
¿Deben granallarse los ejes montados completos?
Normalmente se granallan el alma de la rueda y el cuerpo del eje mientras la banda de rodadura y las muñequillas se enmascaran. Granallar el conjunto sin enmascarar daña las superficies que soportan el rodamiento y la superficie de rodadura.
¿Qué abrasivo conviene para componentes ferroviarios?
La granalla esférica de acero es la opción estándar para piezas estructurales, porque da un perfil uniforme sin ser agresiva en los detalles soldados. Se usa granalla angular o una mezcla cuando la calamina es gruesa o se especifica un perfil más marcado.
¿Cómo se gestiona el polvo de freno y el material de fricción antiguo?
Debe tratarse como un problema de contaminación, no de limpieza. Hay que dimensionar el colector de polvo para la carga, usar una filtración adecuada y completar una evaluación de riesgos antes de granallar si pueden estar presentes fibras reguladas.