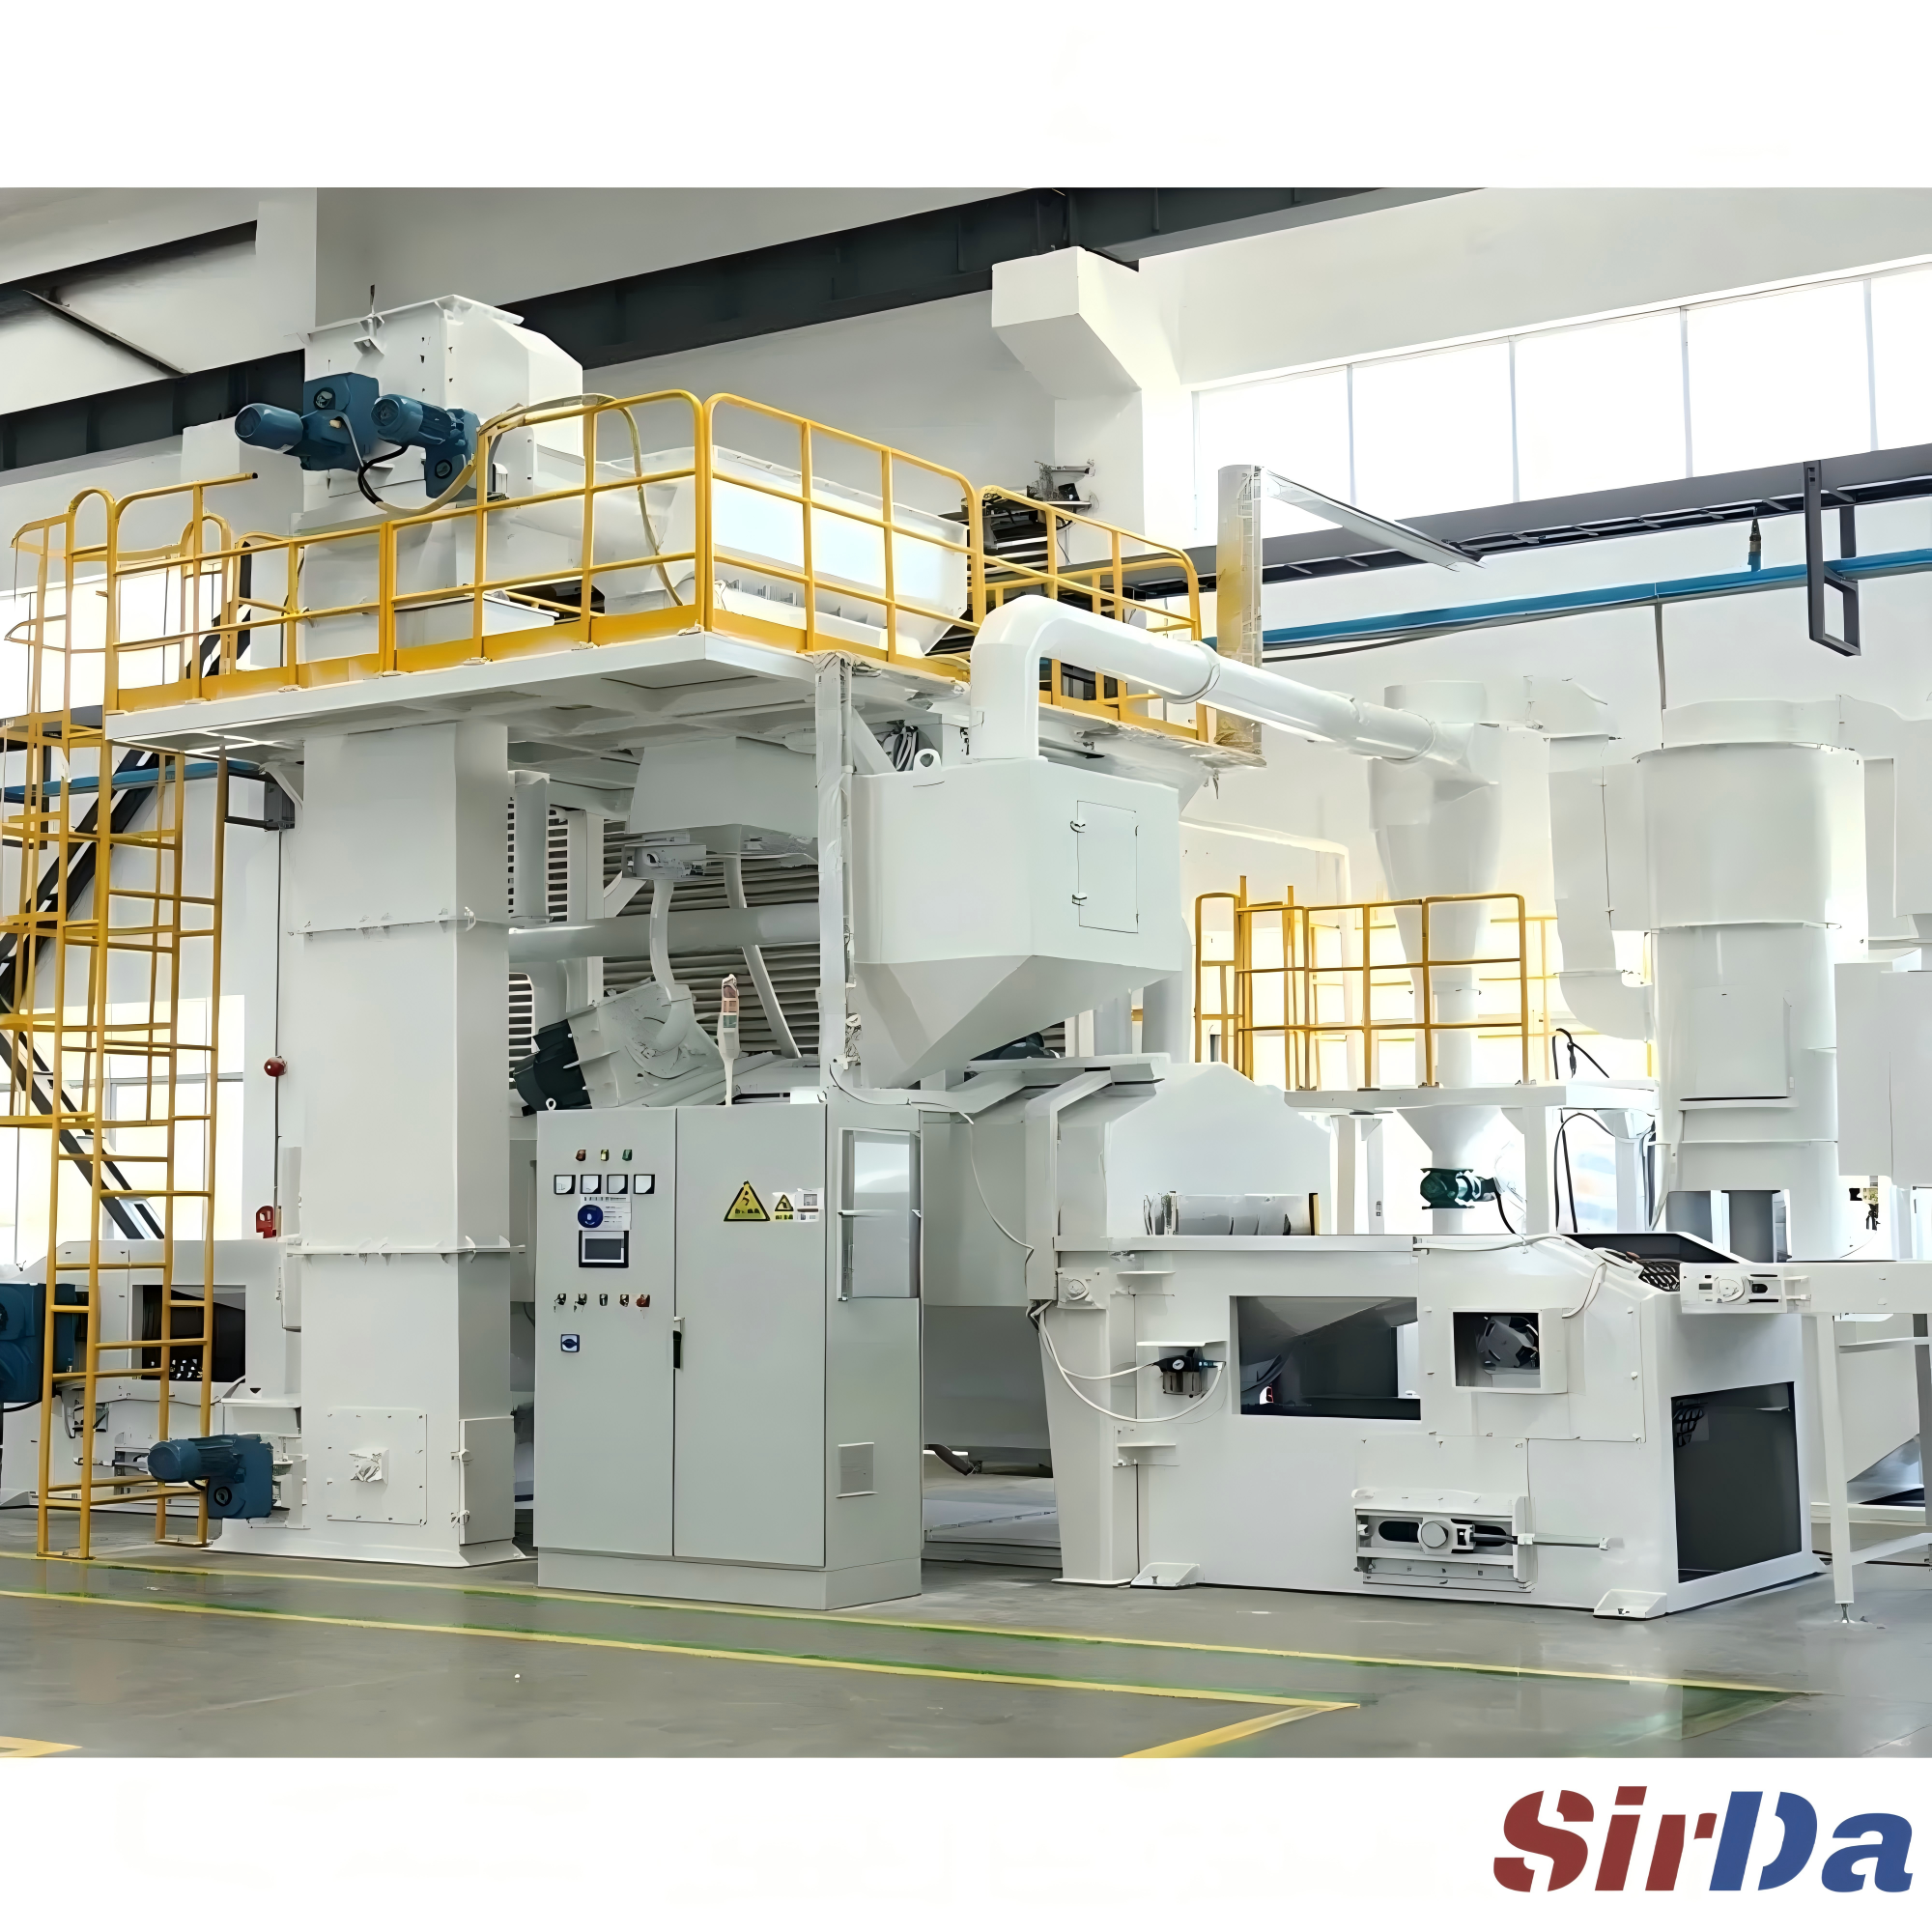
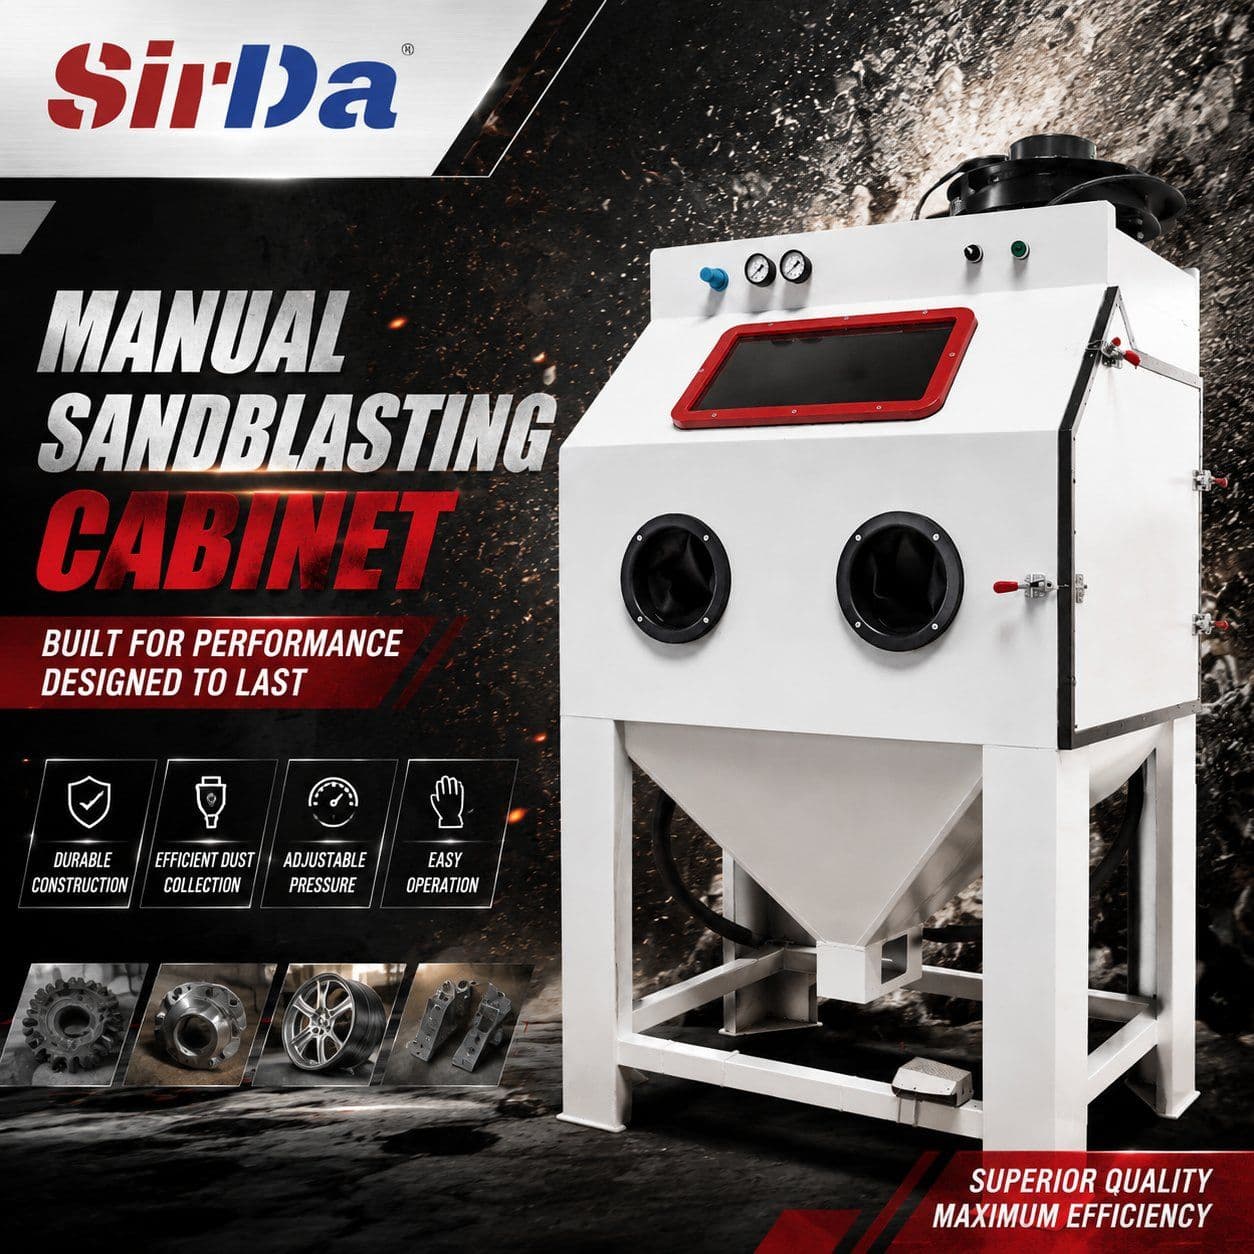
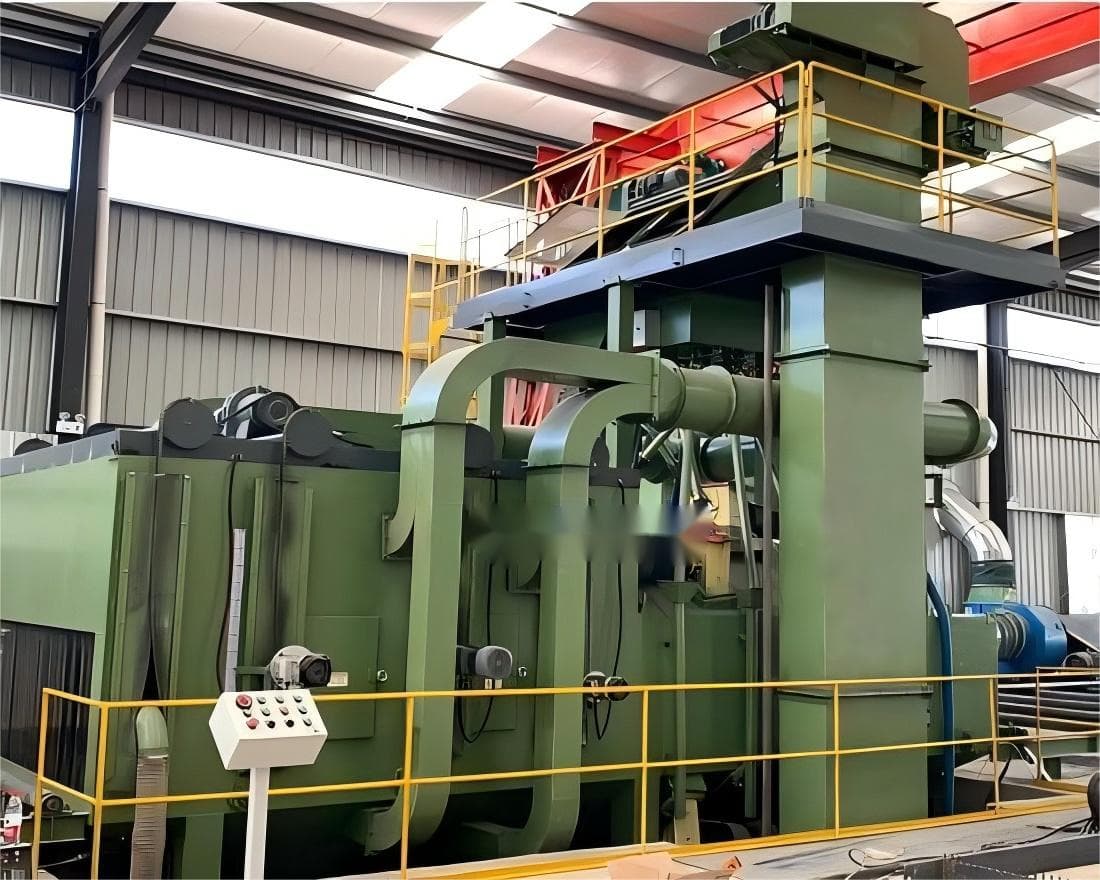
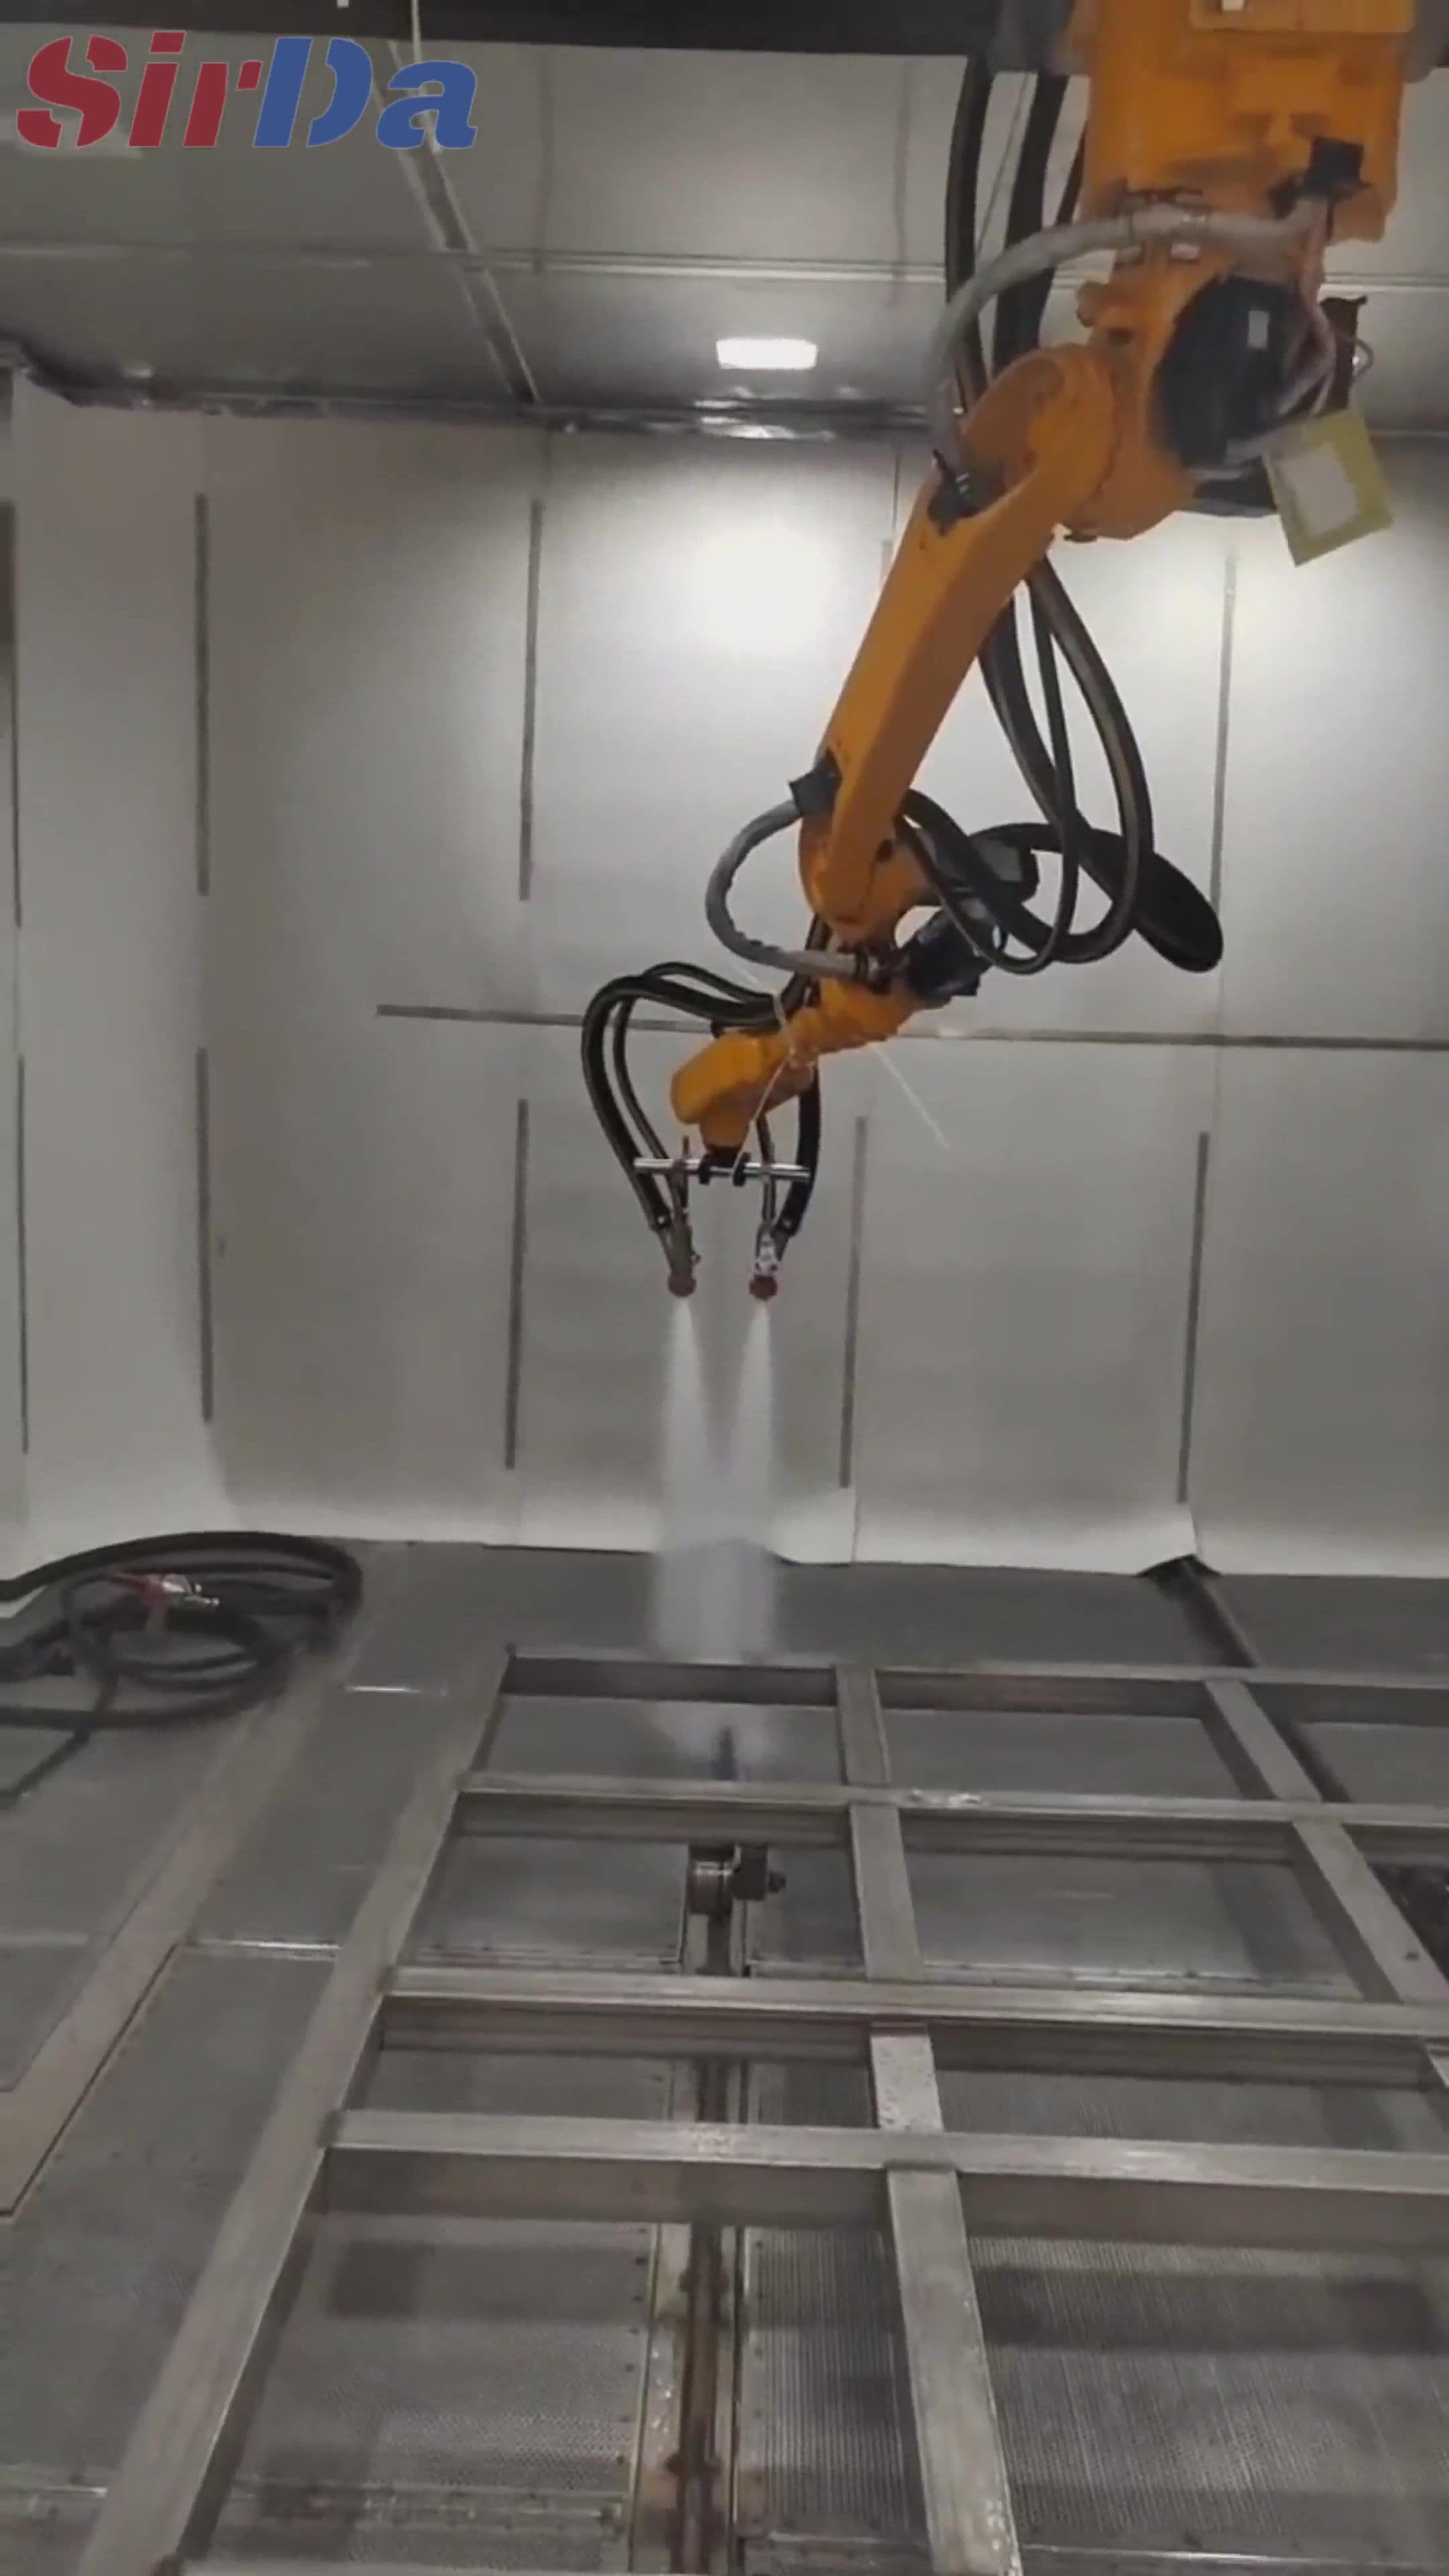
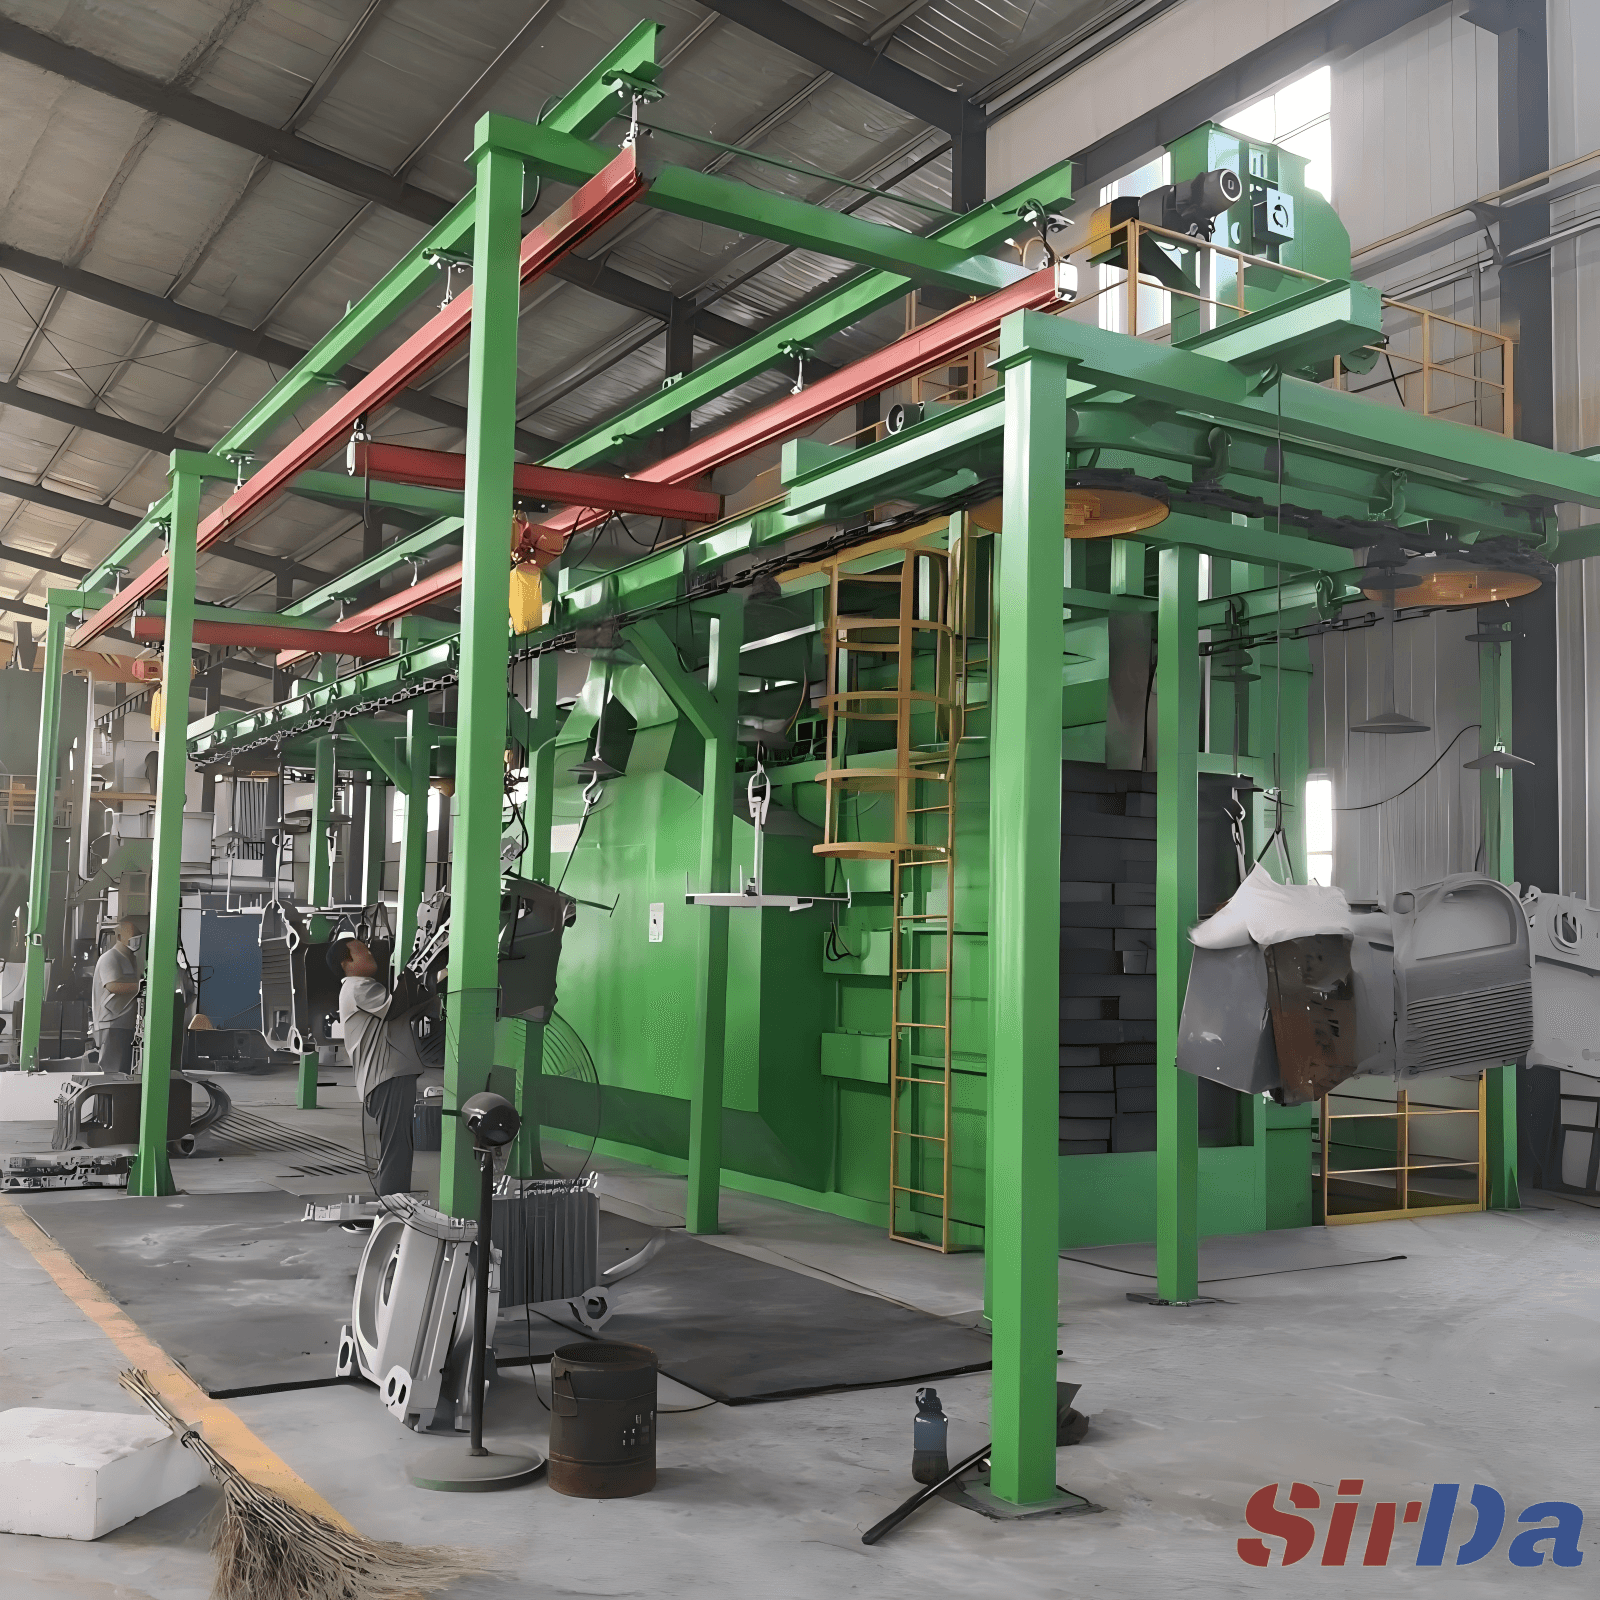
Cellules de grenaillage robotisées contre sablage manuel
Une cellule de grenaillage robotisée maintient l'angle, la distance et la vitesse de tir à la valeur programmée à chaque cycle, tandis que le sablage manuel dépend de l'opérateur. Nous comparons débit, consommables, main-d'œuvre, les cas où le manuel garde l'avantage, et les pièges d'ingénierie qui érodent silencieusement le ROI.
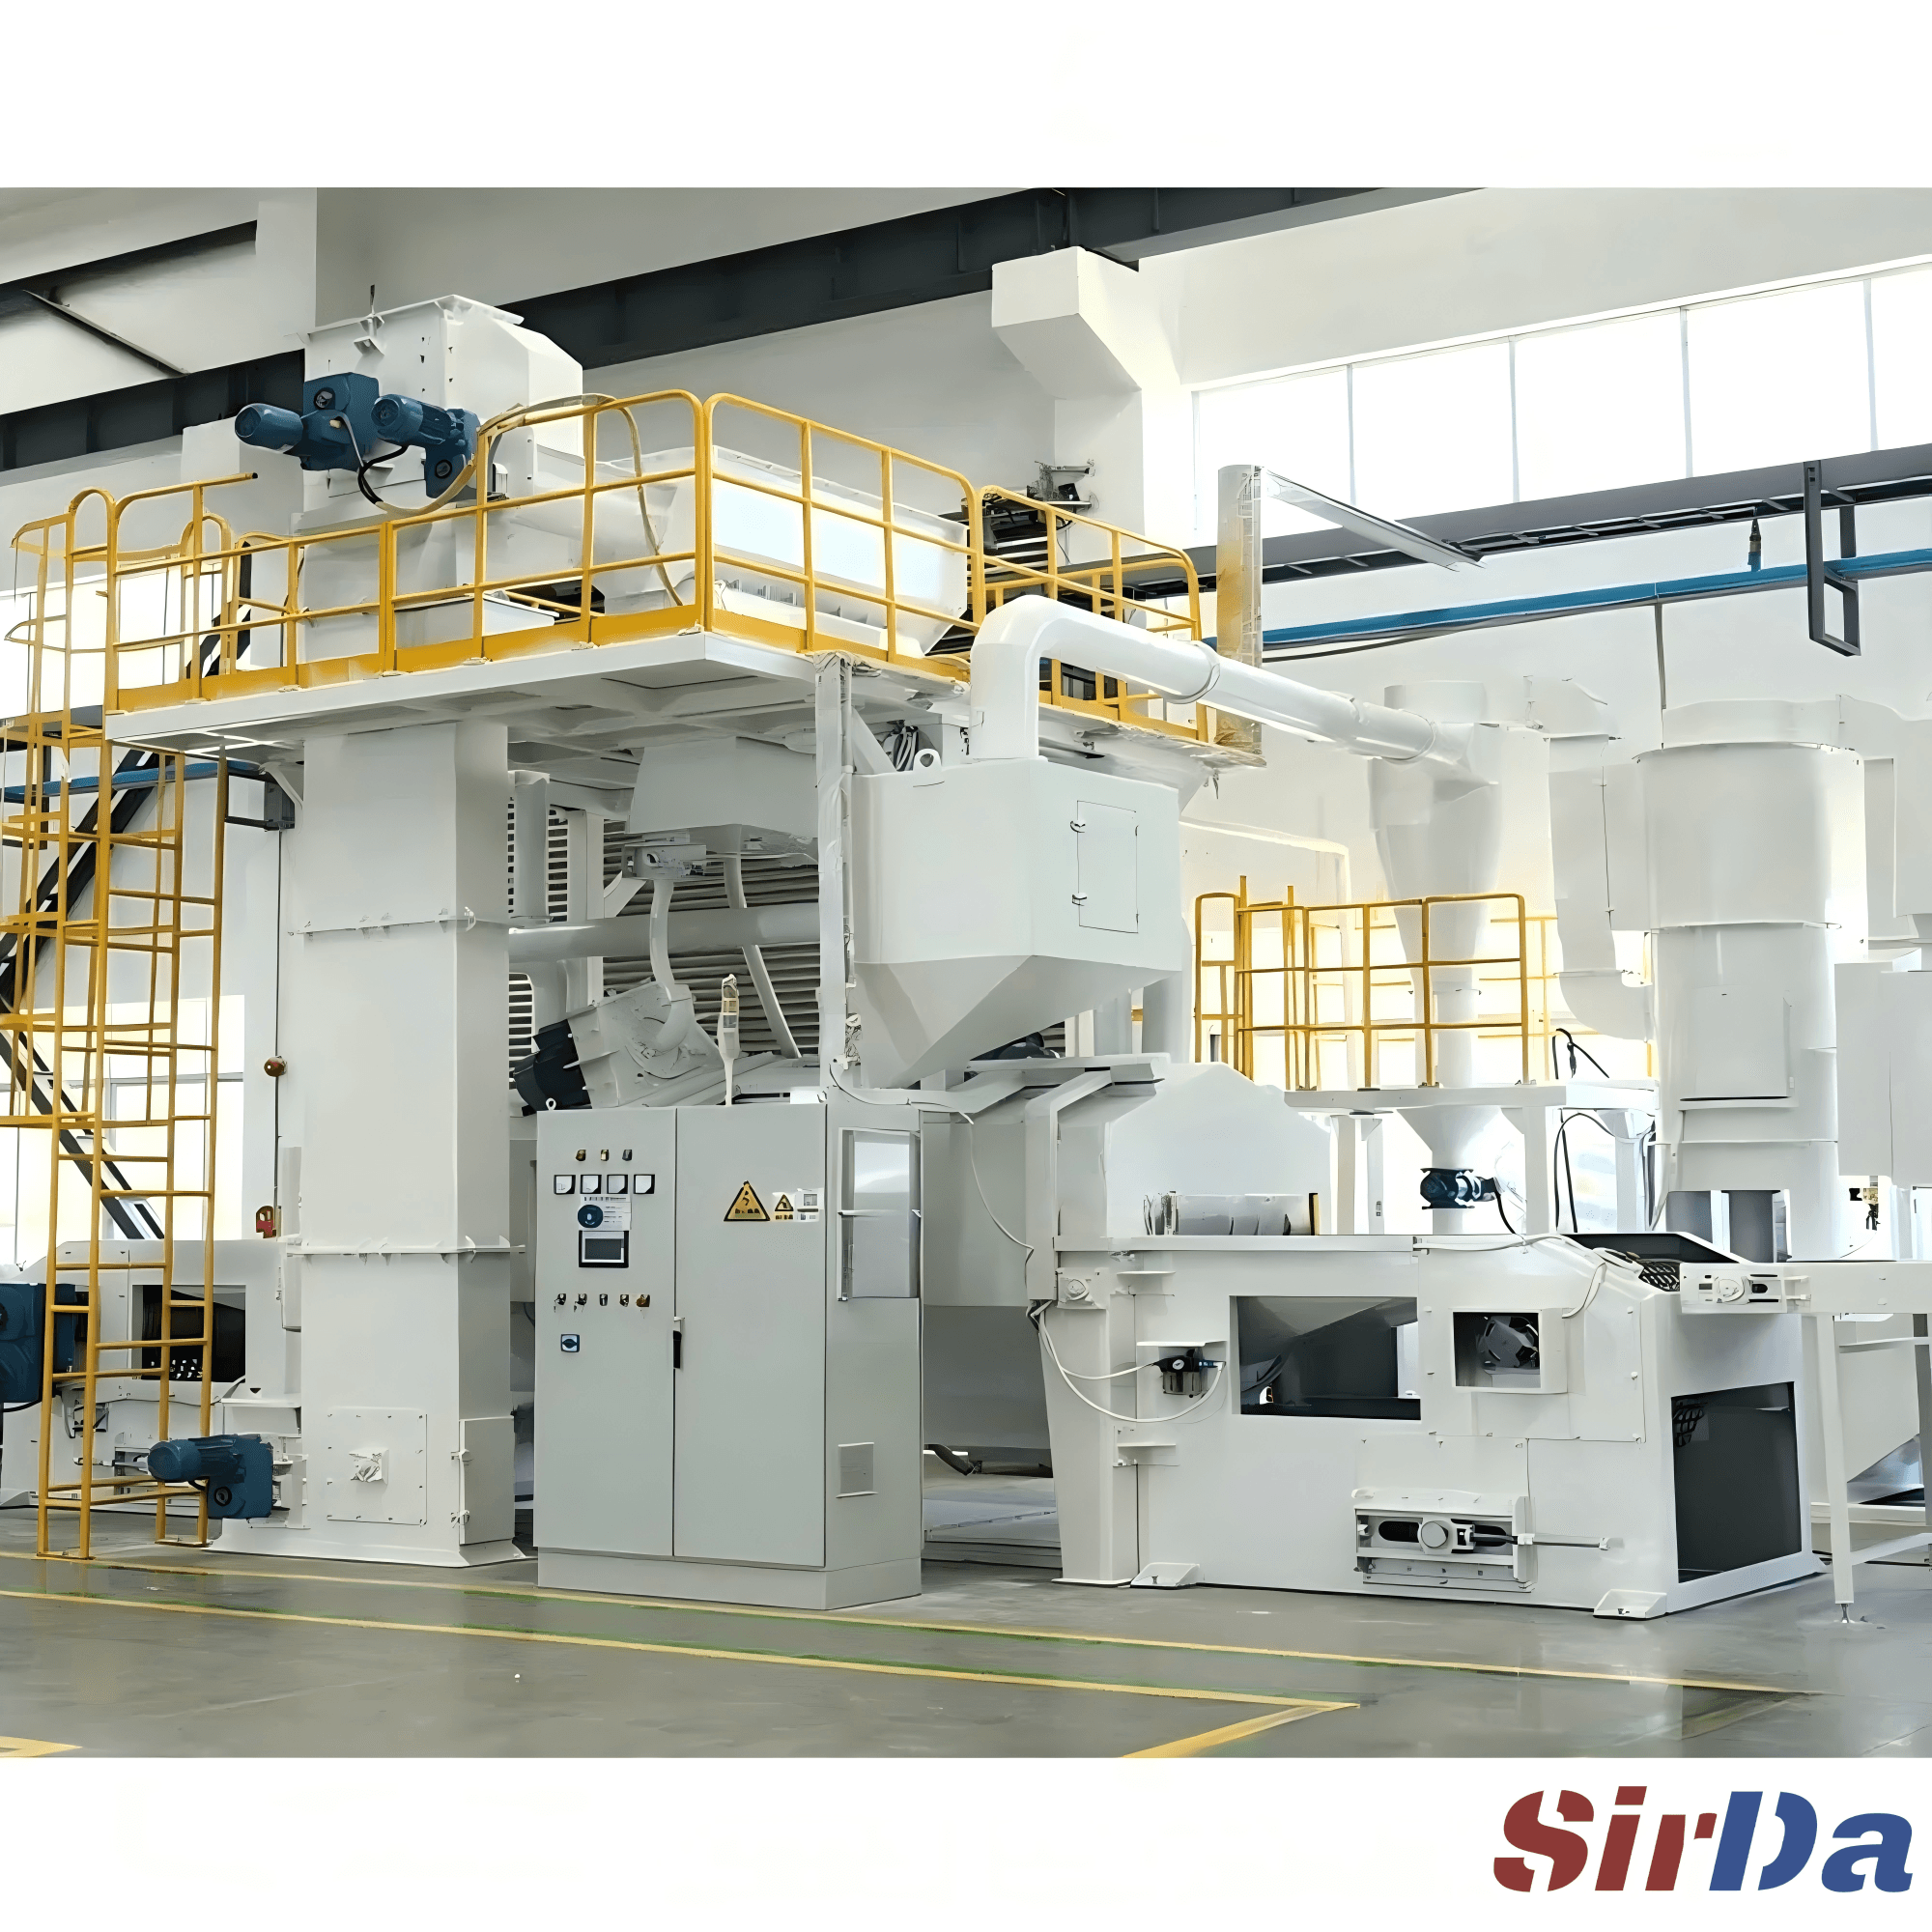
Ce qui change quand on met un robot sur la buse
Un sableur manuel se tient dans l'enceinte, masqué, avec une buse à la main. La qualité de surface dépend de son savoir-faire, de sa fatigue et de sa concentration sur un poste de huit heures. Une cellule de grenaillage robotisée fixe un bras à six axes dans une cabine totalement fermée et laisse le robot porter la buse — ou, disposition la plus courante, le robot bride la pièce tandis qu'une buse fixe projette. Dans les deux cas, la machine maintient la distance de tir, l'angle et la vitesse de déplacement à la valeur programmée à chaque cycle, et non seulement sur les pièces que l'opérateur a décidé de soigner.
Cette répétabilité repose sur trois éléments combinés :
- La trajectoire programmée — importée d'un modèle CAO ou d'une numérisation 3D de la pièce, si bien que la couverture est définie une fois et rejouée à l'identique.
- Un septième axe — la table tournante ou le positionneur qui fait tourner la pièce est asservi au contrôleur du robot, permettant à la buse de suivre les géométries courbes et encastrées à distance constante.
- L'alimentation en abrasif en boucle fermée — un réservoir pressurisé, un régulateur de débit et un classeur maintiennent le mélange et le débit stables au lieu de dériver à mesure que la cuve se vide.
Les chiffres qui tranchent le business case
L'automatisation porte rarement sur le prix catalogue. Elle porte sur le coût par pièce finie sur la durée de vie de l'équipement, et sur ce critère la comparaison se sépare le long du volume de production et de la diversité des pièces.
Le débit est le premier levier. Un opérateur équipé dans une chambre de sablage se voit généralement attribuer une allowance de repos de 30 à 50 % dans le temps de process autorisé, car le casque, la chaleur et les vibrations sont physiquement insoutenables sinon. Un robot ne se fatigue pas, ce temps perdu disparaît aussitôt. Des études de cas publiées sur des travaux comparables indiquent que les cellules automatisées tournent plusieurs fois plus vite que le sablage manuel une fois la trajectoire réglée, essentiellement grâce à la disparition de la dérive de fatigue et à un contrôle de jet constant plutôt qu'à une vitesse brute plus élevée.
Les consommables sont le second levier. Une machine multi-buses fixe provoque souvent un tir croisé d'opposés ; une étude d'un fournisseur a remplacé un ensemble de six buses tirant 45 CFM par buse par une seule buse robotisée de 75 CFM et rapporte un coût d'air comprimé annuel tombant d'environ 9 200 dollars à 2 545 dollars, avec une consommation d'abrasif en baisse de 30 à 50 % parce qu'il n'y a plus de tir croisé brisant la grenaille prématurément. Le système de récupération plus petit — un cyclone et un classeur au lieu d'une batterie — réduit aussi le capital et l'encombrement.
La main-d'œuvre est le troisième. Un opérateur de cellule peut charger, surveiller et décharger plusieurs programmes, et la programmation hors ligne signifie que le chemin de la pièce suivante est simulé pendant que le lot courant produit encore, si bien que les changements de série tombent à quelques minutes. Pour les usines confrontées au turnover des opérateurs sur des postes physiquement exigeants, ce découplage de la main-d'œuvre qualifiée est souvent la vraie raison d'acheter.
Là où le sablage manuel garde l'avantage
L'automatisation n'est pas une amélioration universelle, et faire semblant le contraire est la façon dont les ateliers achètent la mauvaise machine. Le sablage manuel ou semi-automatique reste le choix plus judicieux quand :
- Le volume est faible et la diversité des pièces élevée — le coût de programmation et de bridage par pièce dépasse tout gain d'efficacité.
- Les pièces sont grandes ou irrégulières — les charpentes métalliques, les grandes fabrications et les soudures uniques conviennent mieux à une chambre de sablage avec un opérateur qu'à une cellule à enveloppe fixe.
- Le travail est exploratoire — les prototypes dont la cible de surface se définit encore ne récompensent pas encore une recette validée et répétable.
Une machine à tambour ou à bande maillée bat aussi un robot pour les petites pièces en vrac : il n'y a pas de géométrie à enseigner, seulement une vitesse de convoyeur et un réglage de turbine à régler.
Les pièges d'ingénierie qui ruinent le ROI
Les modes de défaillance d'une cellule robotisée diffèrent de ceux d'une chambre manuelle, et la plupart apparaissent après la mise en service, pas avant.
- Zones d'ombre et angles morts — si la trajectoire n'atteint pas une cavité ou le dos d'une bride, cette face reste sale et la pièce est rebutée. Le remède passe par un second positionneur, un septième/huitième axe ou un outil de lance, à prévoir dès le départ plutôt qu'à découvrir en production.
- Dérive du bridage et de la distance — un bridage souple ou vibrant déplace la pièce par rapport à la trajectoire programmée, si bien que la distance réelle dérive même si le robot a maintenu ses coordonnées.
- Fragmentation de l'abrasif dans la boucle de récupération — une boucle fermée qui ne reclasse jamais l'abrasif laisse les fines s'accumuler, et le profil de surface rampe vers le grossier ou le mou sans que personne ne change un réglage.
- Usure de la buse — une buse usée en carbure de bore ou tungstène élargit l'alésage, réduit la vitesse et modifie silencieusement la couverture jusqu'à ce que la qualité de surface dérive.
- Sur- et sous-grenaillage — des paramètres constants sont une arme à double tranchant : une recette calée sur le pire cas sur-greneille le reste et peut éroder les tolérances, tandis qu'une recette timide laisse des résidus qui tuent l'adhérence du revêtement.
La poussière et le bruit grossissent avec la machine, pas avec le nombre d'opérateurs. Les enceintes nécessitent un dépoussiéreur calibré pour maintenir la zone de respiration de l'opérateur sous les limites d'exposition — filtration MERV 16 ou plus fine et débit d'air adapté au volume de la cabine — et les opérations manuelles restent soumises au seuil de 85/90 dBA de conservation de l'audition et à la protection respiratoire à air soufflé. Rien de tout cela ne disparaît dans une cellule automatisée ; cela passe simplement du visage de l'opérateur au planning de maintenance.
La règle de décision
Avant de chiffrer une cellule, cartographiez trois chiffres : le volume mensuel de pièces, le coût actuel par pièce (main-d'œuvre plus abrasif plus retouches) et l'horizon de retour que l'usine accepte. Si le volume est élevé et la géométrie répétitive, une cellule robotisée ou convoyée rentre généralement plus vite que prévu. Si le travail est varié, peu volumineux ou physiquement immense, une chambre de sablage manuelle ou une machine à tambour reste la réponse honnête. SirDa configure les deux extrémités de cette gamme ; le bon choix est celui qui s'adapte à la pièce, pas celui qui a le plus d'axes.