Traçabilité par code-barres sur les pièces entrantes
La traçabilité des pièces casse surtout au grenaillage, où peinture, étiquettes et codes gravés sont arrachés. Voyez les marquages qui survivent et les points de lecture qui gardent la pièce identifiable de la réception à la libération.
Pourquoi le marquage doit survivre au grenaillage
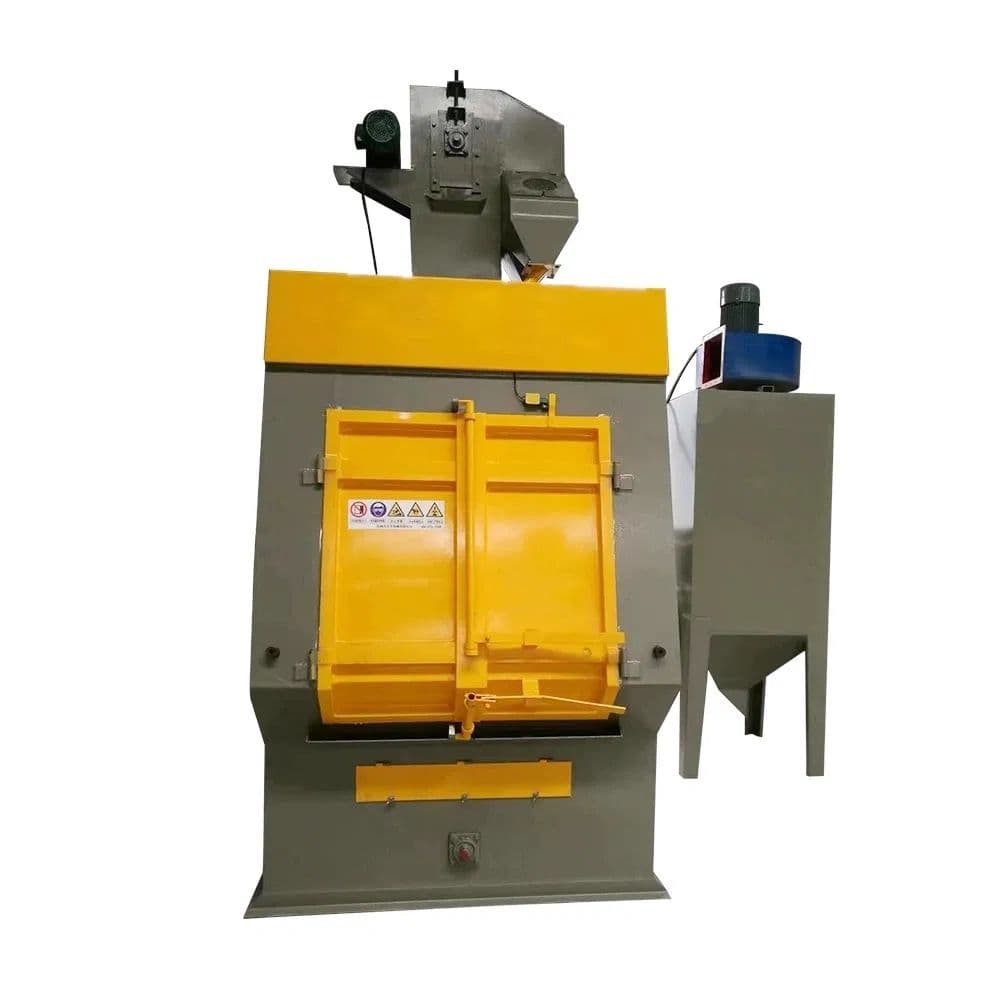
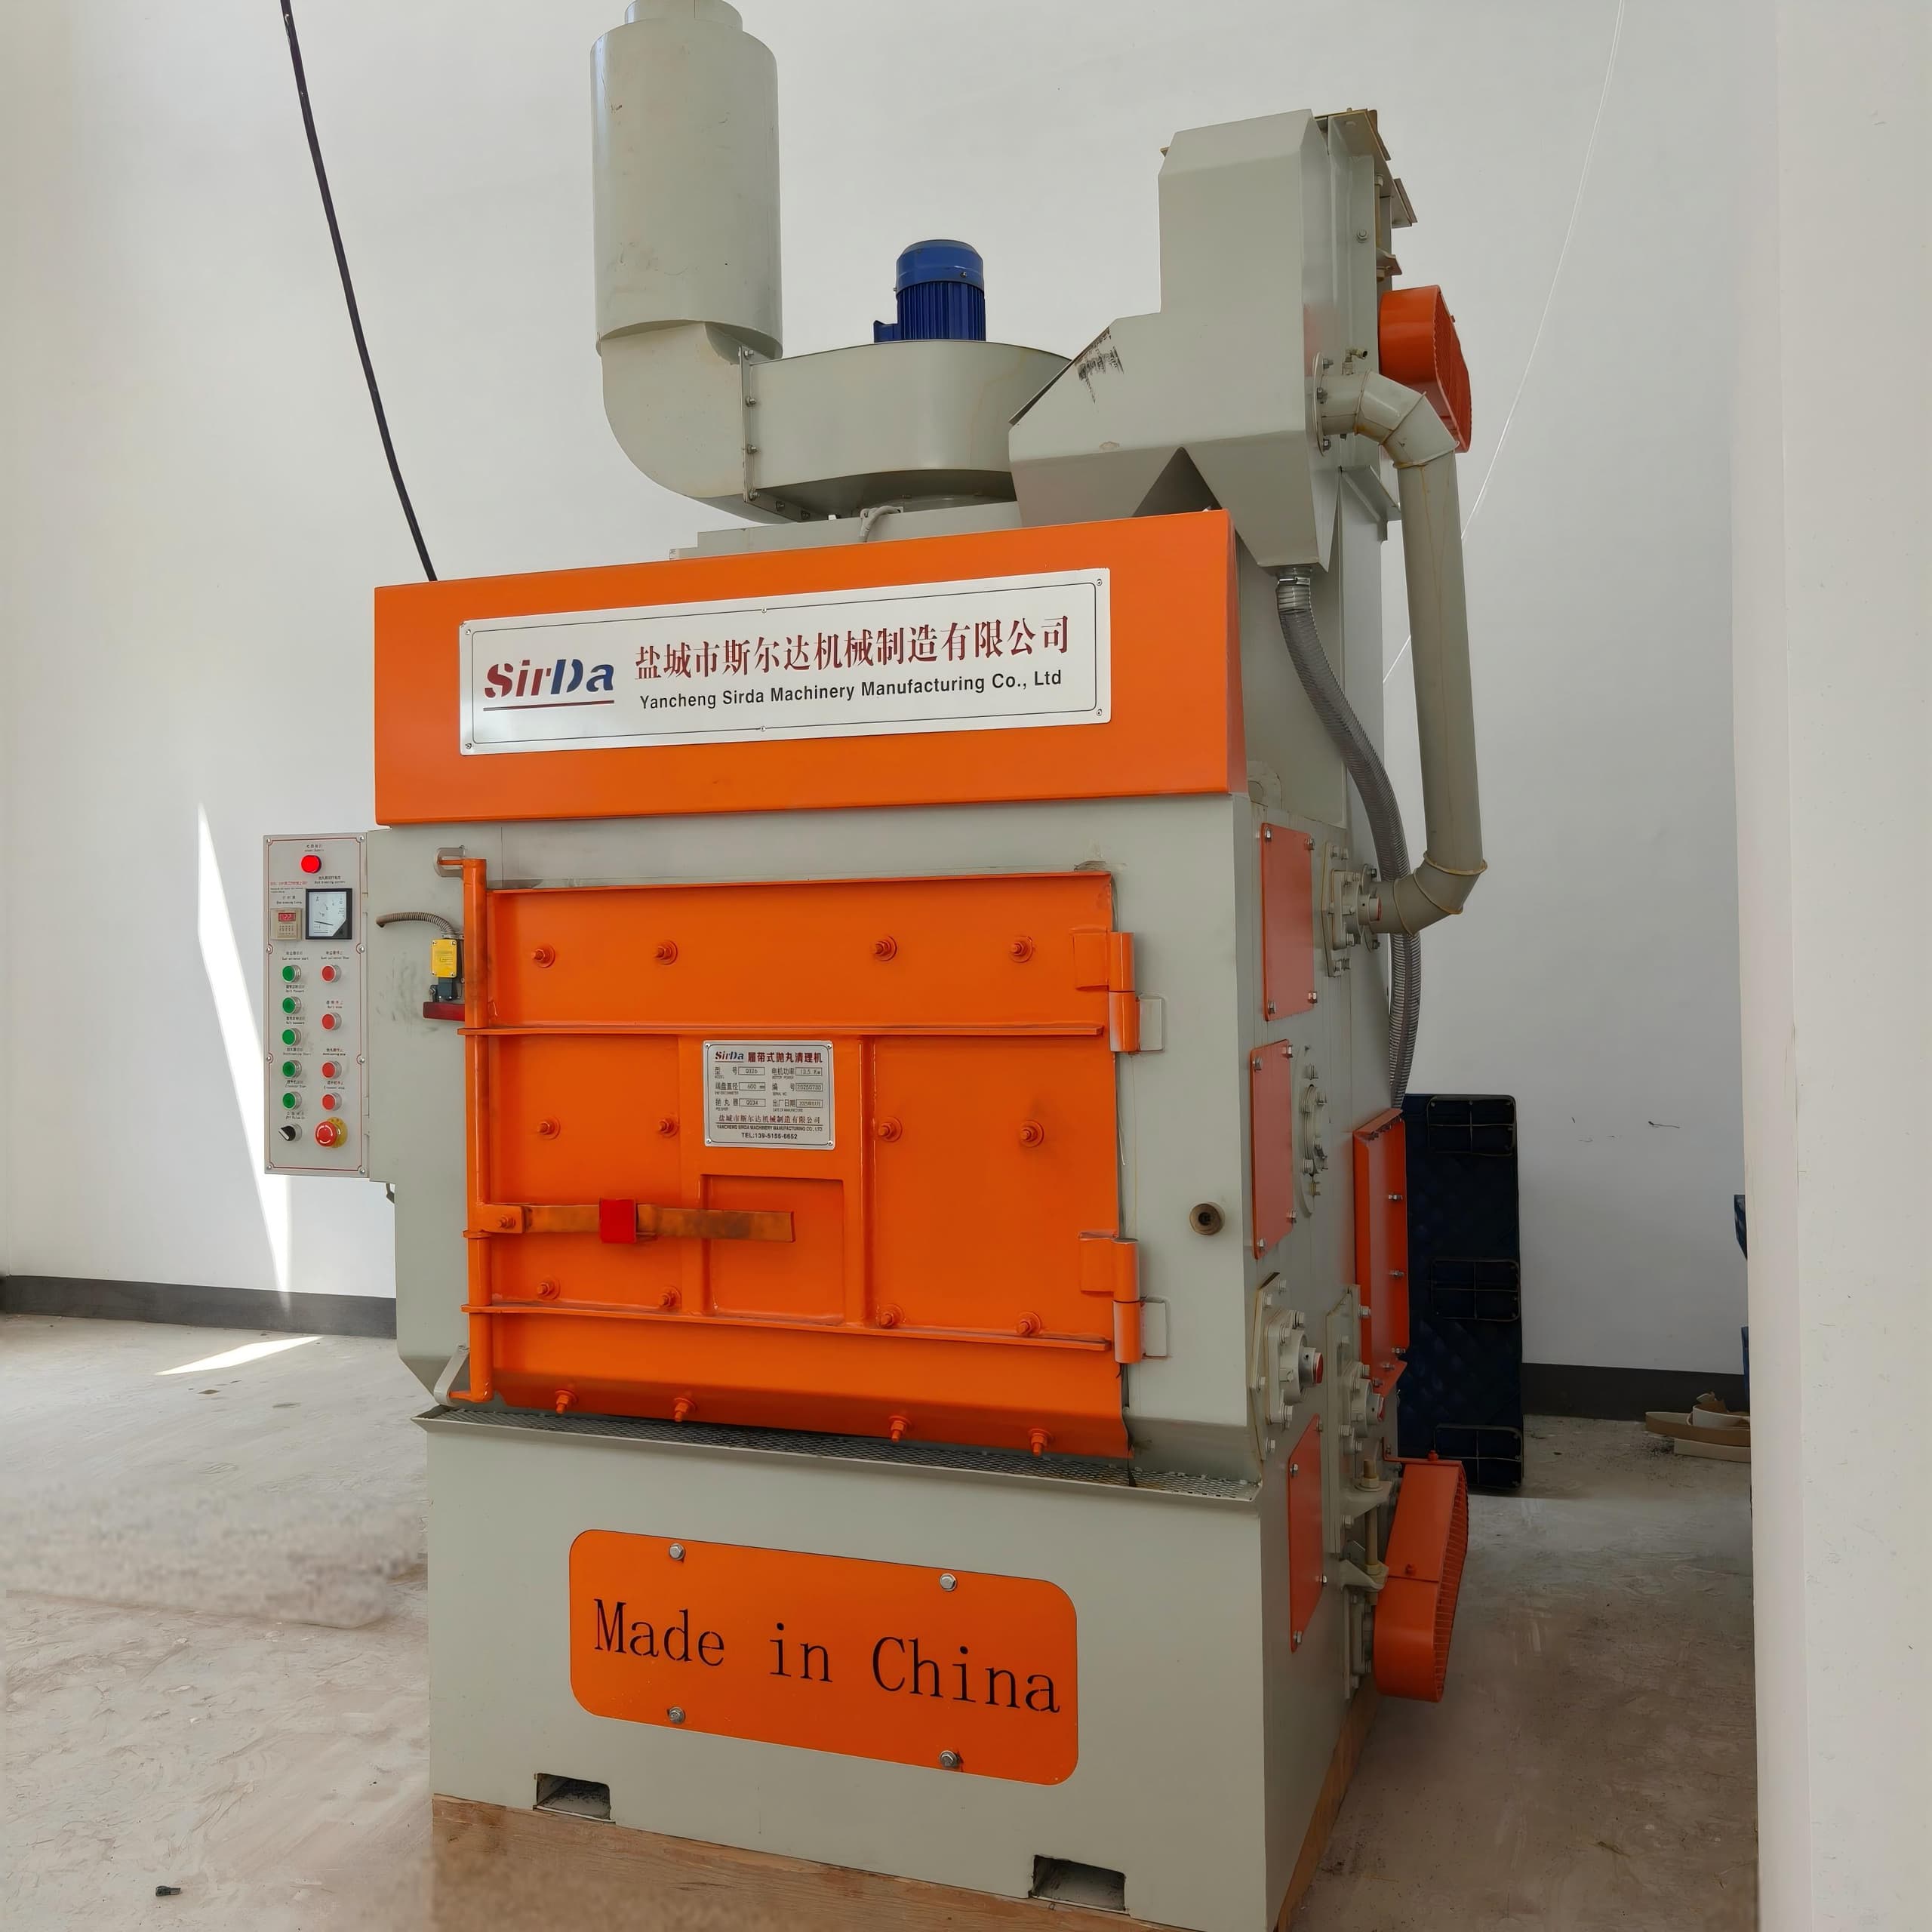
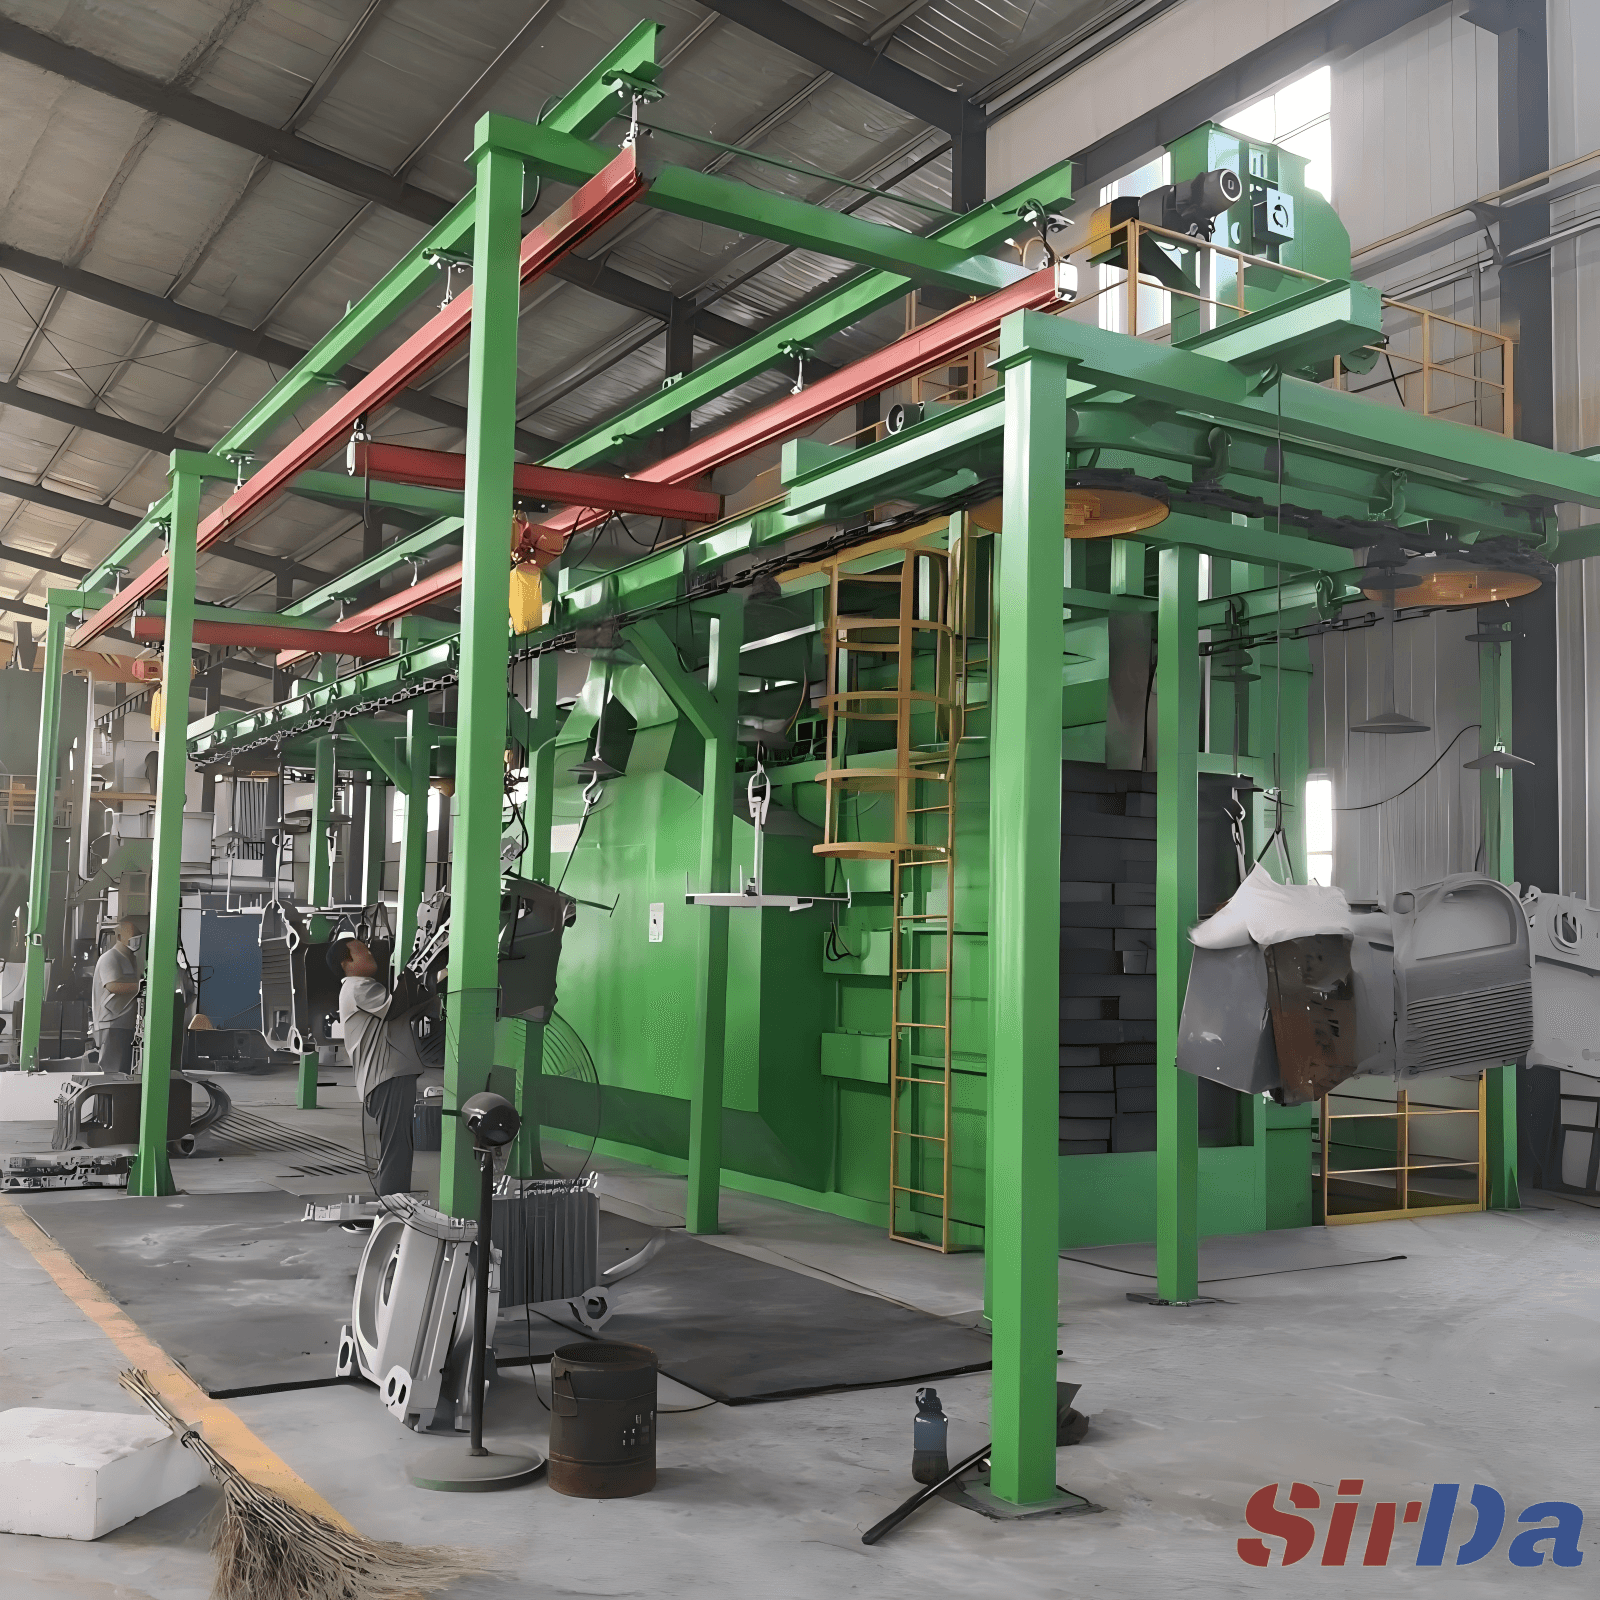
Un système de traçabilité ne vaut que par l'identifiant le plus fragile posé sur la pièce. Dans la plupart des fonderies, les pièces arrivent avec une étiquette, un code peint ou une pastille imprimée collée à la surface. Cet identifiant convient à la cour, mais ne survit pas à la première vraie opération. Quand la pièce entre sur la ligne de grenaillage, le jet abrasif arrache la peinture, décolle les étiquettes et comble les caractères gravés de grenaille. Lorsque la pièce sort de la chambre de grenaillage à roues, le code censé la suivre sur tout le parcours a disparu, emportant avec lui le lien vers le numéro de coulée, la chimie de fusion et le rapport de contrôle.
Voici la règle centrale de la traçabilité des pièces : la marque doit survivre au traitement de surface, pas seulement aux papiers. Un code qui disparaît pendant le nettoyage est pire qu'aucun code, car il crée l'illusion de la traçabilité tout en brisant silencieusement la chaîne.
Où le code est lu sur la ligne
La traçabilité se construit avec des événements de lecture, pas avec un seul scan. Sur une ligne de grenaillage et de nettoyage typique, la pièce est identifiée en plusieurs points, et chaque lecture confirme la pièce et ajoute une ligne à son dossier généalogique.
- Portique de réception. La pièce ou son support est scanné dès l'entrée dans l'usine. Le numéro de coulée est lié au certificat matière (CoA) et au dossier de lot interne avant que la pièce ne bouge.
- Contrôle avant grenaillage. Une lecture visuelle ou par scanner juste avant la chambre vérifie que le code reste lisible après le décuvage, l'ébarbage ou la manutention. S'il ne l'est plus, la pièce est routée vers un remaquage avant de perdre son identité.
- Confirmation après grenaillage. Une seconde lecture après le grenaillage confirme que la marque a survécu au jet abrasif. C'est ici que la plupart des systèmes à étiquettes échouent.
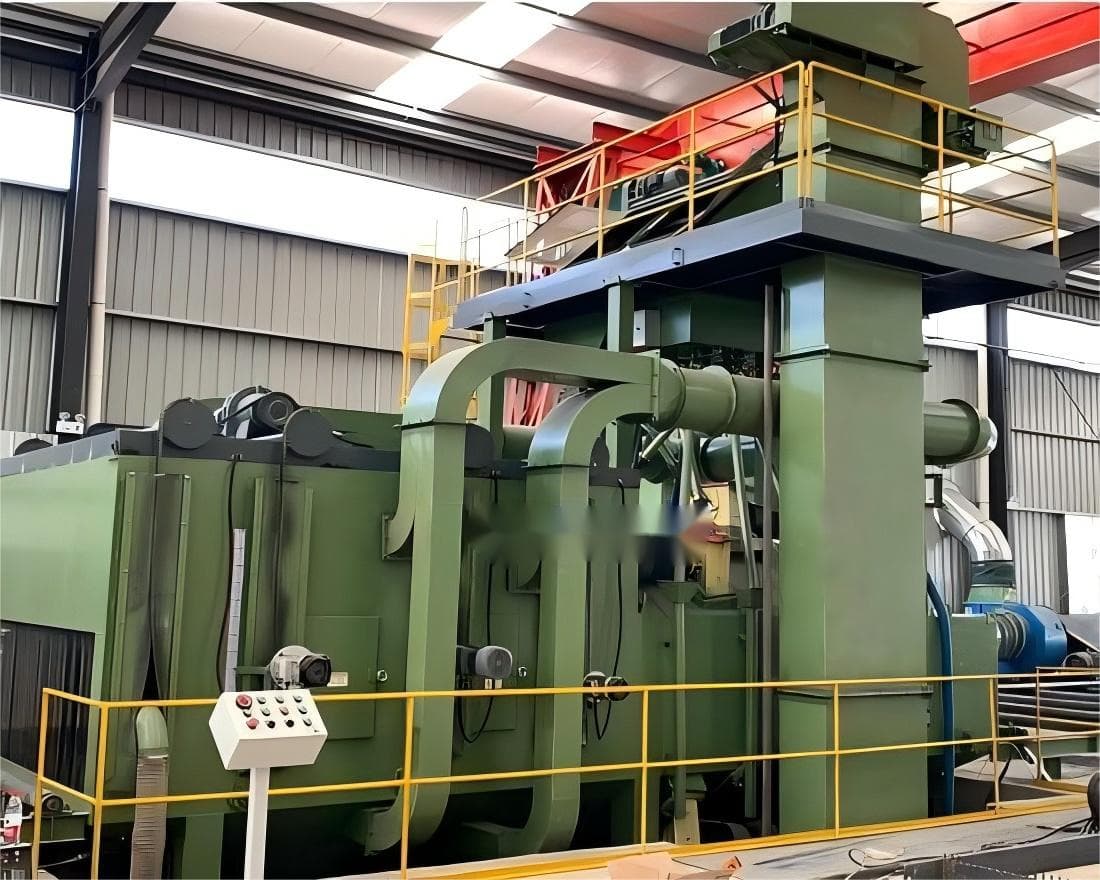
- Portique d'amenée. Alors que la pièce circule sur le convoyeur à chaîne ou à rouleaux vers la machine, un lecteur portique capture l'ID sans arrêter la ligne, liant la pièce au programme de grenaillage, au temps de séjour et aux paramètres de la turbine utilisés.
Chaque lecture doit écrire un événement horodaté dans le MES, afin qu'un défaut ultérieur puisse être tracé en aval vers toutes les pièces de la même coulée, ou en amont depuis un retour terrain jusqu'à la fusion et au moule précis.
Choisir un marquage qui dure
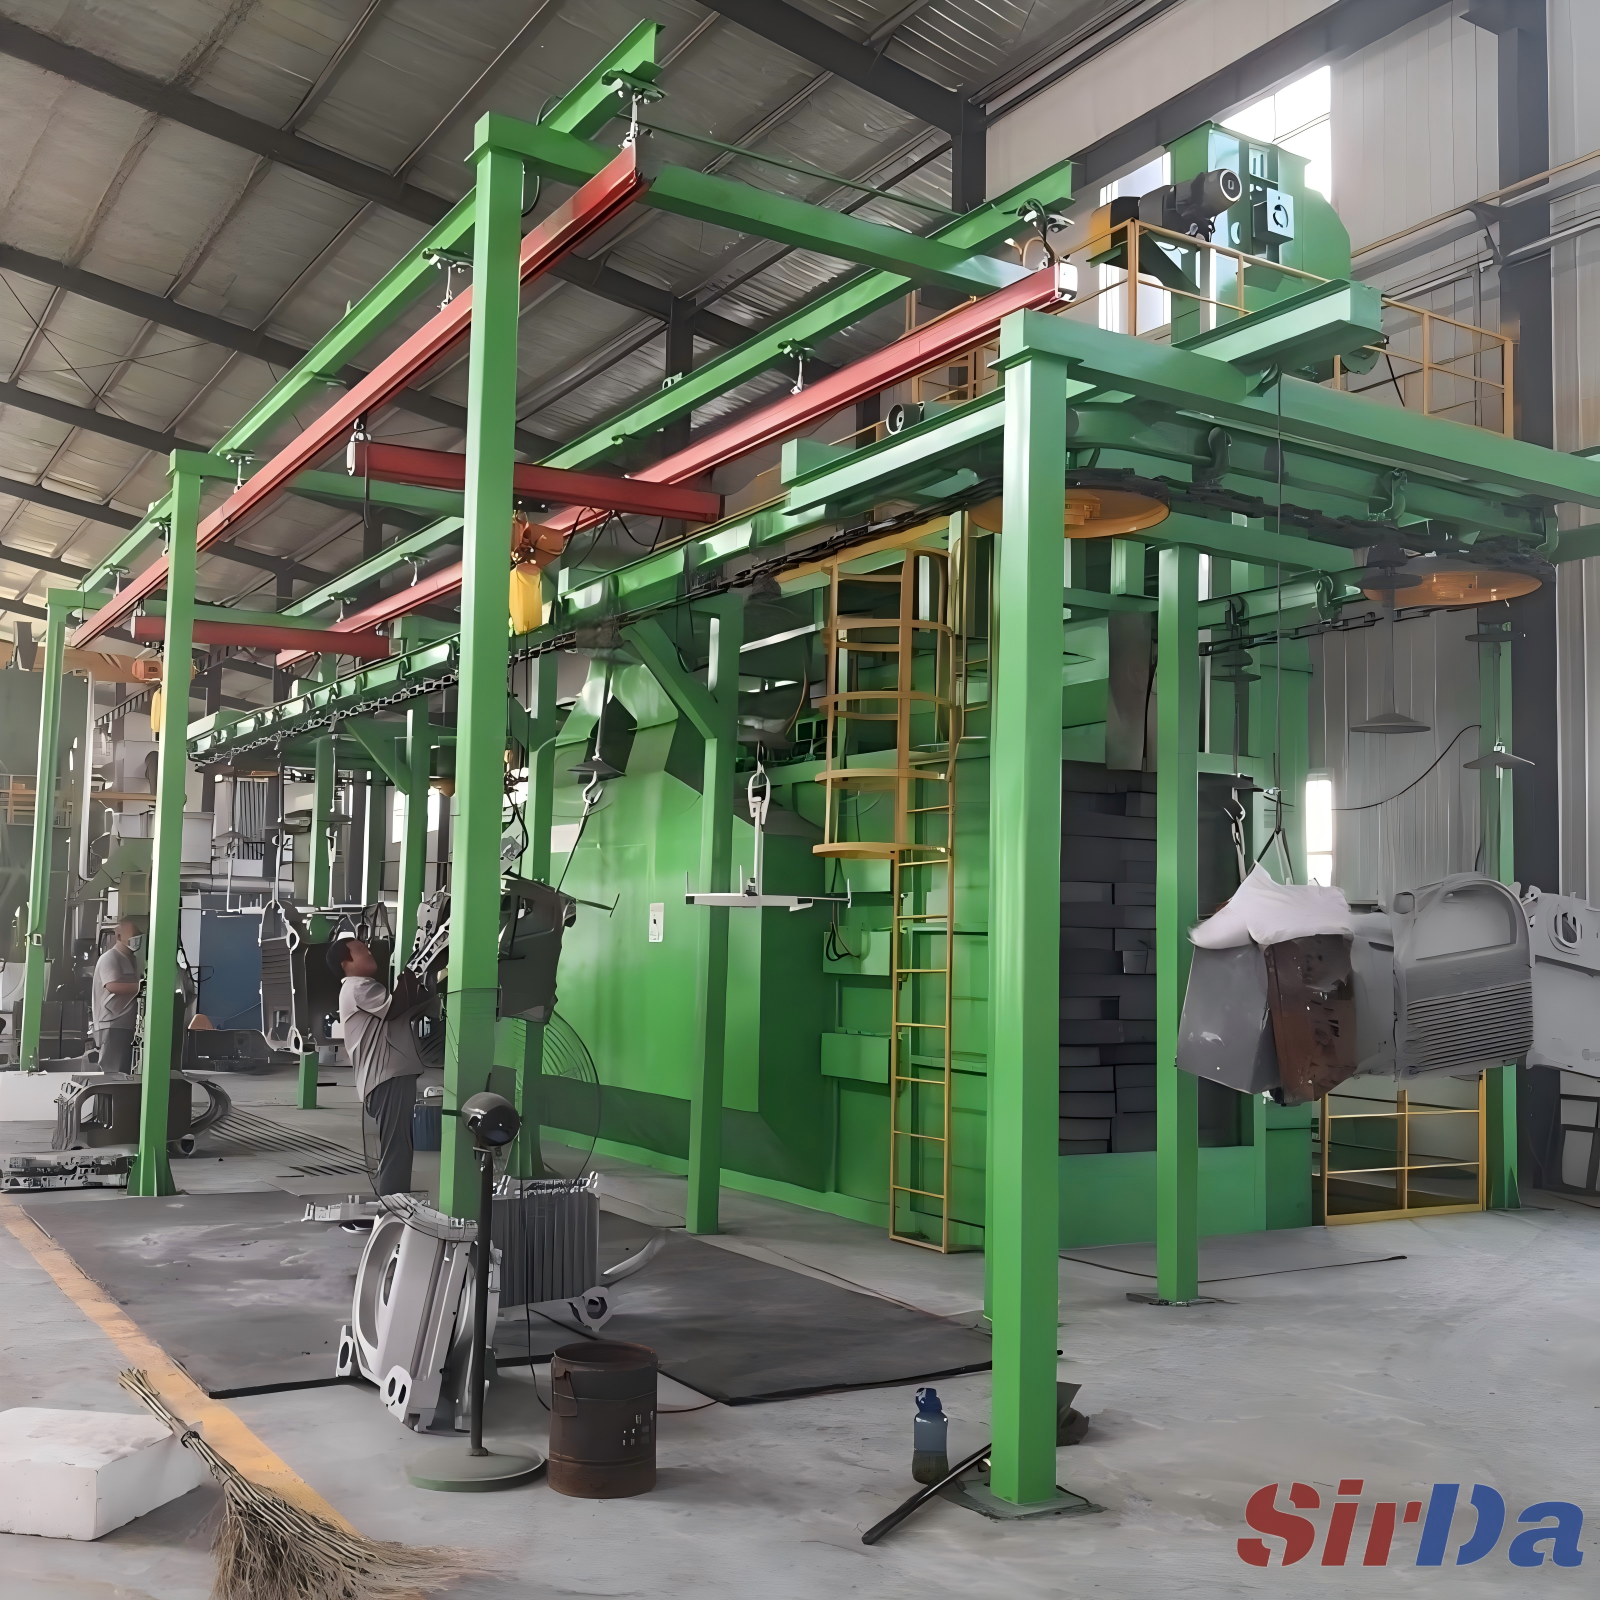
Tous les marquages ne résistent pas à l'impact des grenailles d'acier. Le choix dépend de l'agressivité du traitement en aval.
La gravure laser et le pointage creusent ou marquent une empreinte permanente sous la peau de surface. Quand la profondeur laser est calibrée pour survivre au grenaillage, à l'usinage CNC et même à la peinture en poudre, le code reste lisible machine à travers toute la séquence de finition. Les codes moulés — identifiants de cavité ou marques de fonderie directement intégrés à l'outil — sont les plus robustes, car l'identifiant fait partie de la pièce et ne peut être retiré.
À l'inverse, les étiquettes matrice 2D et les pastilles adhésives sont denses et peu coûteuses à poser, mais consommables. Elles se décollent au tonneau, brûlent près du traitement thermique et sont arrachées par le grenaillage. Ne les utilisez que pour les supports, les palettes et les ordres de travail — jamais comme identité unitaire de la pièce quand la route comprend un grenaillage.
Le test de survie est simple : faites passer un échantillon marqué à travers tout le processus et lisez-le à la fin. Si le scanner ne résout pas le code après le grenaillage, le marquage est mauvais, peu importe à quel point il était lisible au portique.
Modes de défaillance qui brisent la chaîne
La plupart des ruptures de traçabilité ne sont pas des problèmes logiciels, mais de discipline. Les habitués :
- Bons de suivi papier saisis des semaines plus tard. Les numéros de coulée notés sur papier et saisis longtemps après la coulée perdent le lien avec les données de process en direct et avec les pièces déjà expédiées.
- Chimie stockée sur le PC du spectromètre. Les résultats qui ne quittent jamais l'appareil ne sont pas de la traçabilité ; ils doivent être liés à la coulée dans le MES au moment de la coulée.
- Coulées mélangées dans un lot de moule. Quand deux coulées sont coulées dans un même lot sans documenter, un seul défaut peut impliquer des milliers de pièces sans rapport, ou manquer celles qui comptent.
- Confusion lot / unité. Sérialiser chaque pièce est coûteux et souvent inutile ; beaucoup de contrats se satisfont d'une traçabilité par lot ou coulée. Mais avec un moule multica-vités, un label de lot partagé peut punir une cavité saine pour un défaut de sa voisine — le problème de « l'effondrement de cavité ». Définissez le grain de traçabilité avant de choisir le matériel.
- Synchronisation d'horloge non vérifiée. Si les horloges du scanner, du four et du MES dérivent, les jointures temporellées entre un événement qualité et un enregistrement process deviennent des conjectures. Enregistrez l'état de synchronisation, pas seulement les horodatages.
La correction tient surtout à la discipline process plus un seul endroit pour lier les enregistrements. Faites un rappel simulé sur un lot réel chaque trimestre : partez d'une pièce expédiée et reconstruisez son historique complet en quelques heures. Si vous ne pouvez pas, la chaîne est déjà rompue et vous ne le découvrirez qu'à l'occasion d'un retour client.