
Composants automobiles
Nettoyage de pièces automobiles, Amérique du Sud
Un fournisseur de composants automobiles en Amérique du Sud produit des supports, des pièces embouties et des éléments de suspension pour une ligne de cataphorèse. Les pièces arrivent avec de la calamine d'emboutissage et une légère rouille, et l'usine les nettoyait auparavant par lots. Les supports plats s'imbriquaient dans le lot : certaines faces étaient masquées et d'autres marquées par le contact. La ligne de revêtement exige une surface régulière sur chaque pièce, et le fournisseur voulait un procédé continu capable de suivre la cadence de la ligne plutôt qu'un cycle par lots. Plusieurs familles de pièces passent sur la même ligne, et le nettoyage doit changer de référence sans arrêter longtemps la cataphorèse.
Une grenailleuse à bande maillée QWD800 a été retenue pour la manutention continue. L'ouverture de passage est de 800 × 500 mm et la vitesse de bande va de 0,5 à 4 m/min, ce qui convient aux dimensions des supports et au rythme de la ligne. La production publiée est de 1,0–3,0 t/h, et la ligne tourne à 2,4 t/h. Les pièces sont réparties sur la bande maillée et traversent la zone de projection sans montage, puis se déchargent sur le convoyeur existant. La machine a été placée entre la cellule d'emboutissage et le poste de chargement de cataphorèse. La bande maillée a été préférée au convoyeur à rouleaux parce que les petits supports tomberaient entre les rouleaux ; la largeur de bande et l'ouverture ont été vérifiées sur le plus large support de suspension. L'encombrement préserve le chemin des chariots élévateurs.
La vitesse de bande est réglée à 1,8 m/min pour la gamme actuelle. Les pièces sont chargées en une seule couche pour que chaque face voie le jet, et l'étude a identifié un petit groupe de pièces nécessitant un second passage en raison de leur forme. Le dépoussiéreur est dimensionné à 12 000 m³/h et raccordé à la chambre de la bande ; le système de récupération renvoie la grenaille après séparation des poussières et des fines. L'opérateur contrôle le chargement de la bande et la sortie avant chaque équipe. L'équipe de chargement utilise un gabarit simple en entrée pour maintenir les pièces dans l'ouverture, et la goulotte de sortie a été ajustée pour que les pièces ne tombent pas les unes sur les autres. Les turbines sont contrôlées pour l'usure des pales à chaque fenêtre de maintenance, et la bande est inspectée pour le suivi et les déchirures.
À 2,4 t/h, la ligne tient la cadence de l'emboutissage et de la cataphorèse sans constituer de tampon. Le fournisseur contrôle un support de référence pour la surface et le profil au début de chaque série. Le flux continu a supprimé le problème d'imbrication, et les faces planes arrivent au revêtement sans marques de contact. La livraison comprenait les fondations de la bande, l'interface avec les convoyeurs existants, la mise en service sur pièces de production et la formation des opérateurs. Les pièces d'usure et le suivi de bande sont intégrés au plan de maintenance préventive. Les changements de famille se font par la liste de recettes, et les premières pièces d'une nouvelle série sont contrôlées avant de libérer la vitesse de ligne. Le fournisseur garde aussi une bande maillée de rechange sur site, car une déchirure arrêterait la ligne. L'installation a été mise en service pendant un arrêt planifié pour que la production reprenne à temps ; les opérateurs ont été formés au chargement, aux arrêts d'urgence et aux contrôles quotidiens.
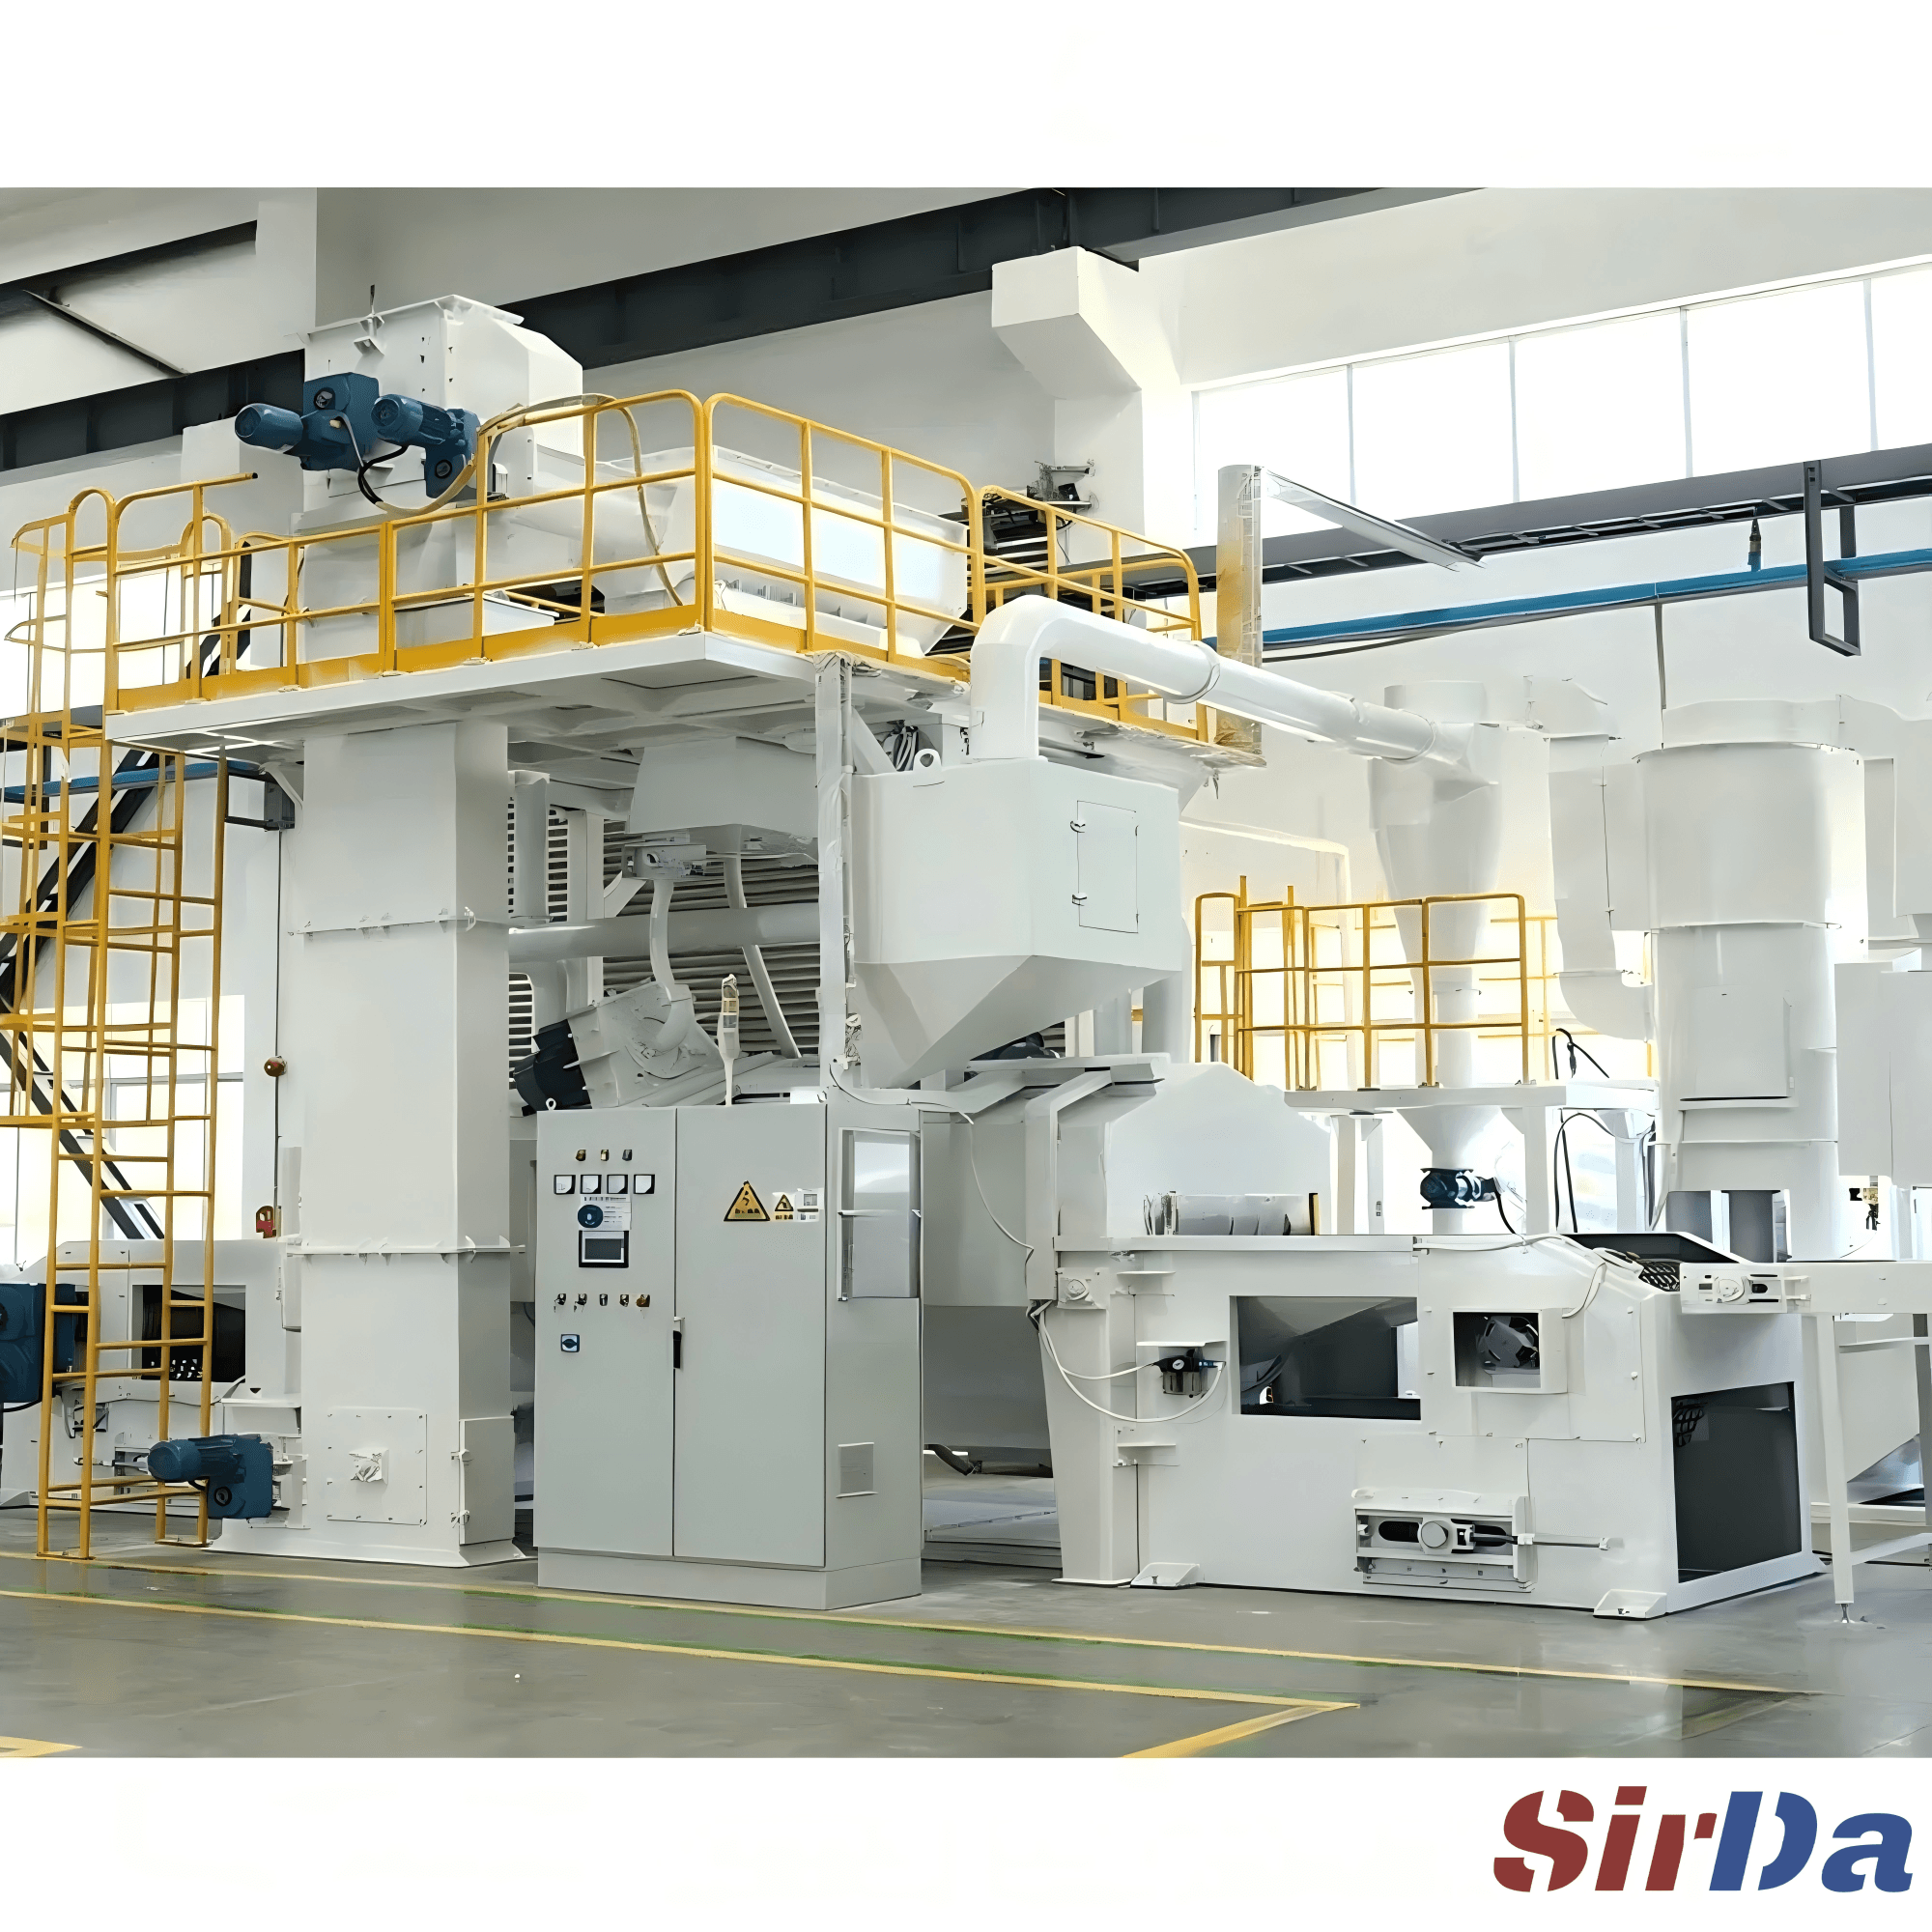
Caractéristiques du projet
- Secteur
- Composants automobiles
- Pays / région
- Amérique du Sud
- Pièce
- Supports, pièces embouties et éléments de suspension, 0,2–3 kg
- Machine
- Grenailleuse à bande maillée QWD800
- Résultat / cadence
- Passage continu à 2,4 t/h ; SA 2.5 avant cataphorèse

Votre prochain projet
Trouvons votre solution.
Présentez votre pièce et vos besoins de production.
Définissons le système de grenaillage adapté.