
Q69
Grenailleuse à convoyeur à rouleaux
Tôles, profilés et structures métalliques
Découvrir la machine
Accueil / Machines / Machine de grenaillage à tapis à mailles pour pièces inoxydables
Équipement de grenaillage en continu sur tapis métallique, destiné aux fabrications en acier inoxydable. Sa conception répond à une contrainte unique : ne laisser aucun fer libre sur la surface. Les pièces traversent la chambre sur un tapis ajouré pendant qu'un circuit d'abrasif non ferreux, une séparation et un nettoyage de sortie éliminent calamine, teintes de soudure et revêtements anciens avant passivation, peinture ou préparation au soudage. Le choix du média, la vitesse du tapis et l'implantation des turbines sont arrêtés après examen des pièces réelles.
Lire les détails du produit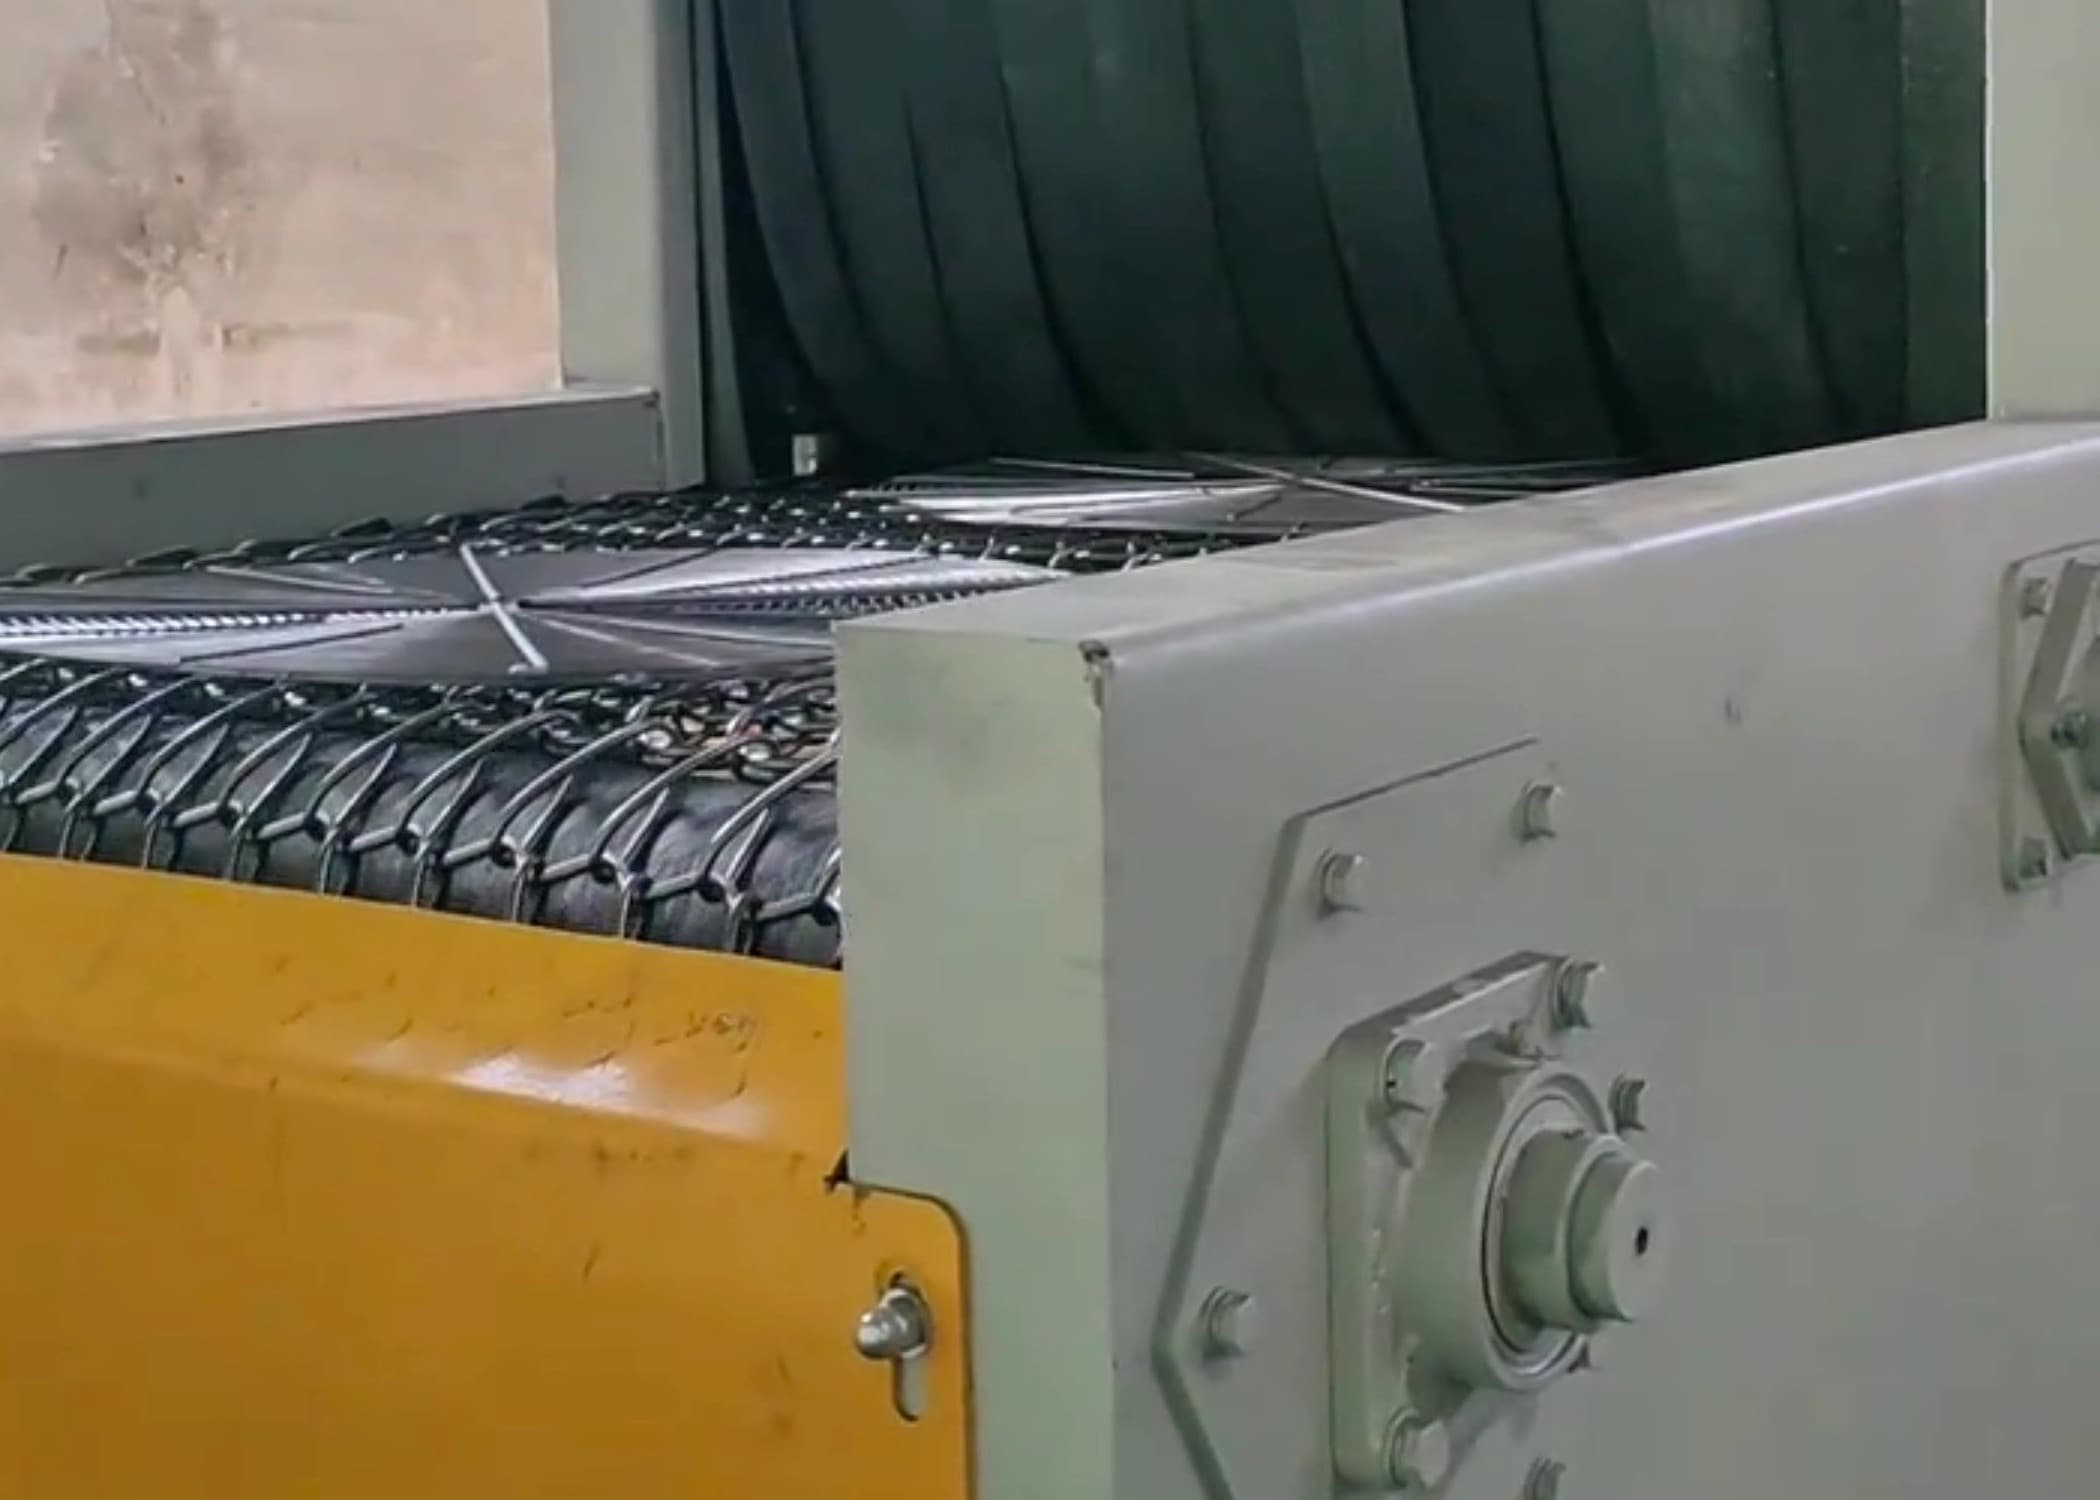
Sur acier doux, on juge un grenaillage surtout à la vitesse d'élimination de la calamine. Sur acier inoxydable, ce qui compte est ce qui reste après le passage. Une grenaille d'acier au carbone, ou un abrasif ayant déjà servi sur de l'acier doux, peut incruster des particules de fer libre dans la surface. En atmosphère humide, ces particules s'oxydent en premier et provoquent taches de rouille et piqûres qui détruisent la couche passive recherchée. La ligne inox est donc conçue comme une boucle maîtrisée, où l'abrasif, son retour et les surfaces de contact de la chambre forment un seul ensemble cohérent.
Les pièces sont posées à plat sur un tapis à mailles métalliques et franchissent la chambre en une seule passée. La structure ajourée laisse le jet atteindre aussi bien la face inférieure que la face supérieure, ce qui est déterminant pour les tôles, les pièces embouties et les assemblages soudés que l'on ne peut ni faire culbuter ni suspendre individuellement. Les turbines couvrent toute la largeur utile et la vitesse d'avance est réglée selon l'état de surface réel, non d'après une cadence théorique. Comme les pièces ne s'entrechoquent pas, les sections minces et les faces déjà usinées conservent un état de surface régulier.
Le résultat recherché est une surface propre et homogène, au profil d'ancrage régulier, exempte de fer libre incrusté, prête pour le traitement aval spécifié. Cette configuration convient surtout aux fabrications inox planes ou modérément galbées, stables sur un tapis. Les pièces très minces ou sensibles à la déformation, les états polis miroir et les composants dont les portées de précision doivent être masquées font l'objet d'un examen séparé, car un grenaillage soutenu peut modifier l'aspect ou l'ajustement. Type d'abrasif, disposition des turbines, vitesse du tapis et finition attendue sont confirmés après étude de la pièce réelle, sans avancer de chiffre de performance.
| Paramètre | Valeur |
|---|---|
| Pièce | Nuance inox, géométrie, épaisseur et composition du lot à confirmer |
| État de surface | Calamine, teinte de soudure, résidus de soudage ou revêtement existant à examiner |
| Abrasif | Type de média non ferreux et nécessité d'un circuit dédié à convenir |
| Manutention | Passage continu sur tapis à mailles ; largeur et vitesse à confirmer |
| Traitement aval | Passivation, peinture, collage ou préparation au soudage à préciser |
| Configuration | Implantation des turbines et intégration de ligne étudiées selon la pièce |
Partagez une photo ou un plan, le matériau, les dimensions maximales et la cadence attendue pour étudier une configuration adaptée.
Envoyer vos besoinsQ69
Tôles, profilés et structures métalliques
Découvrir la machine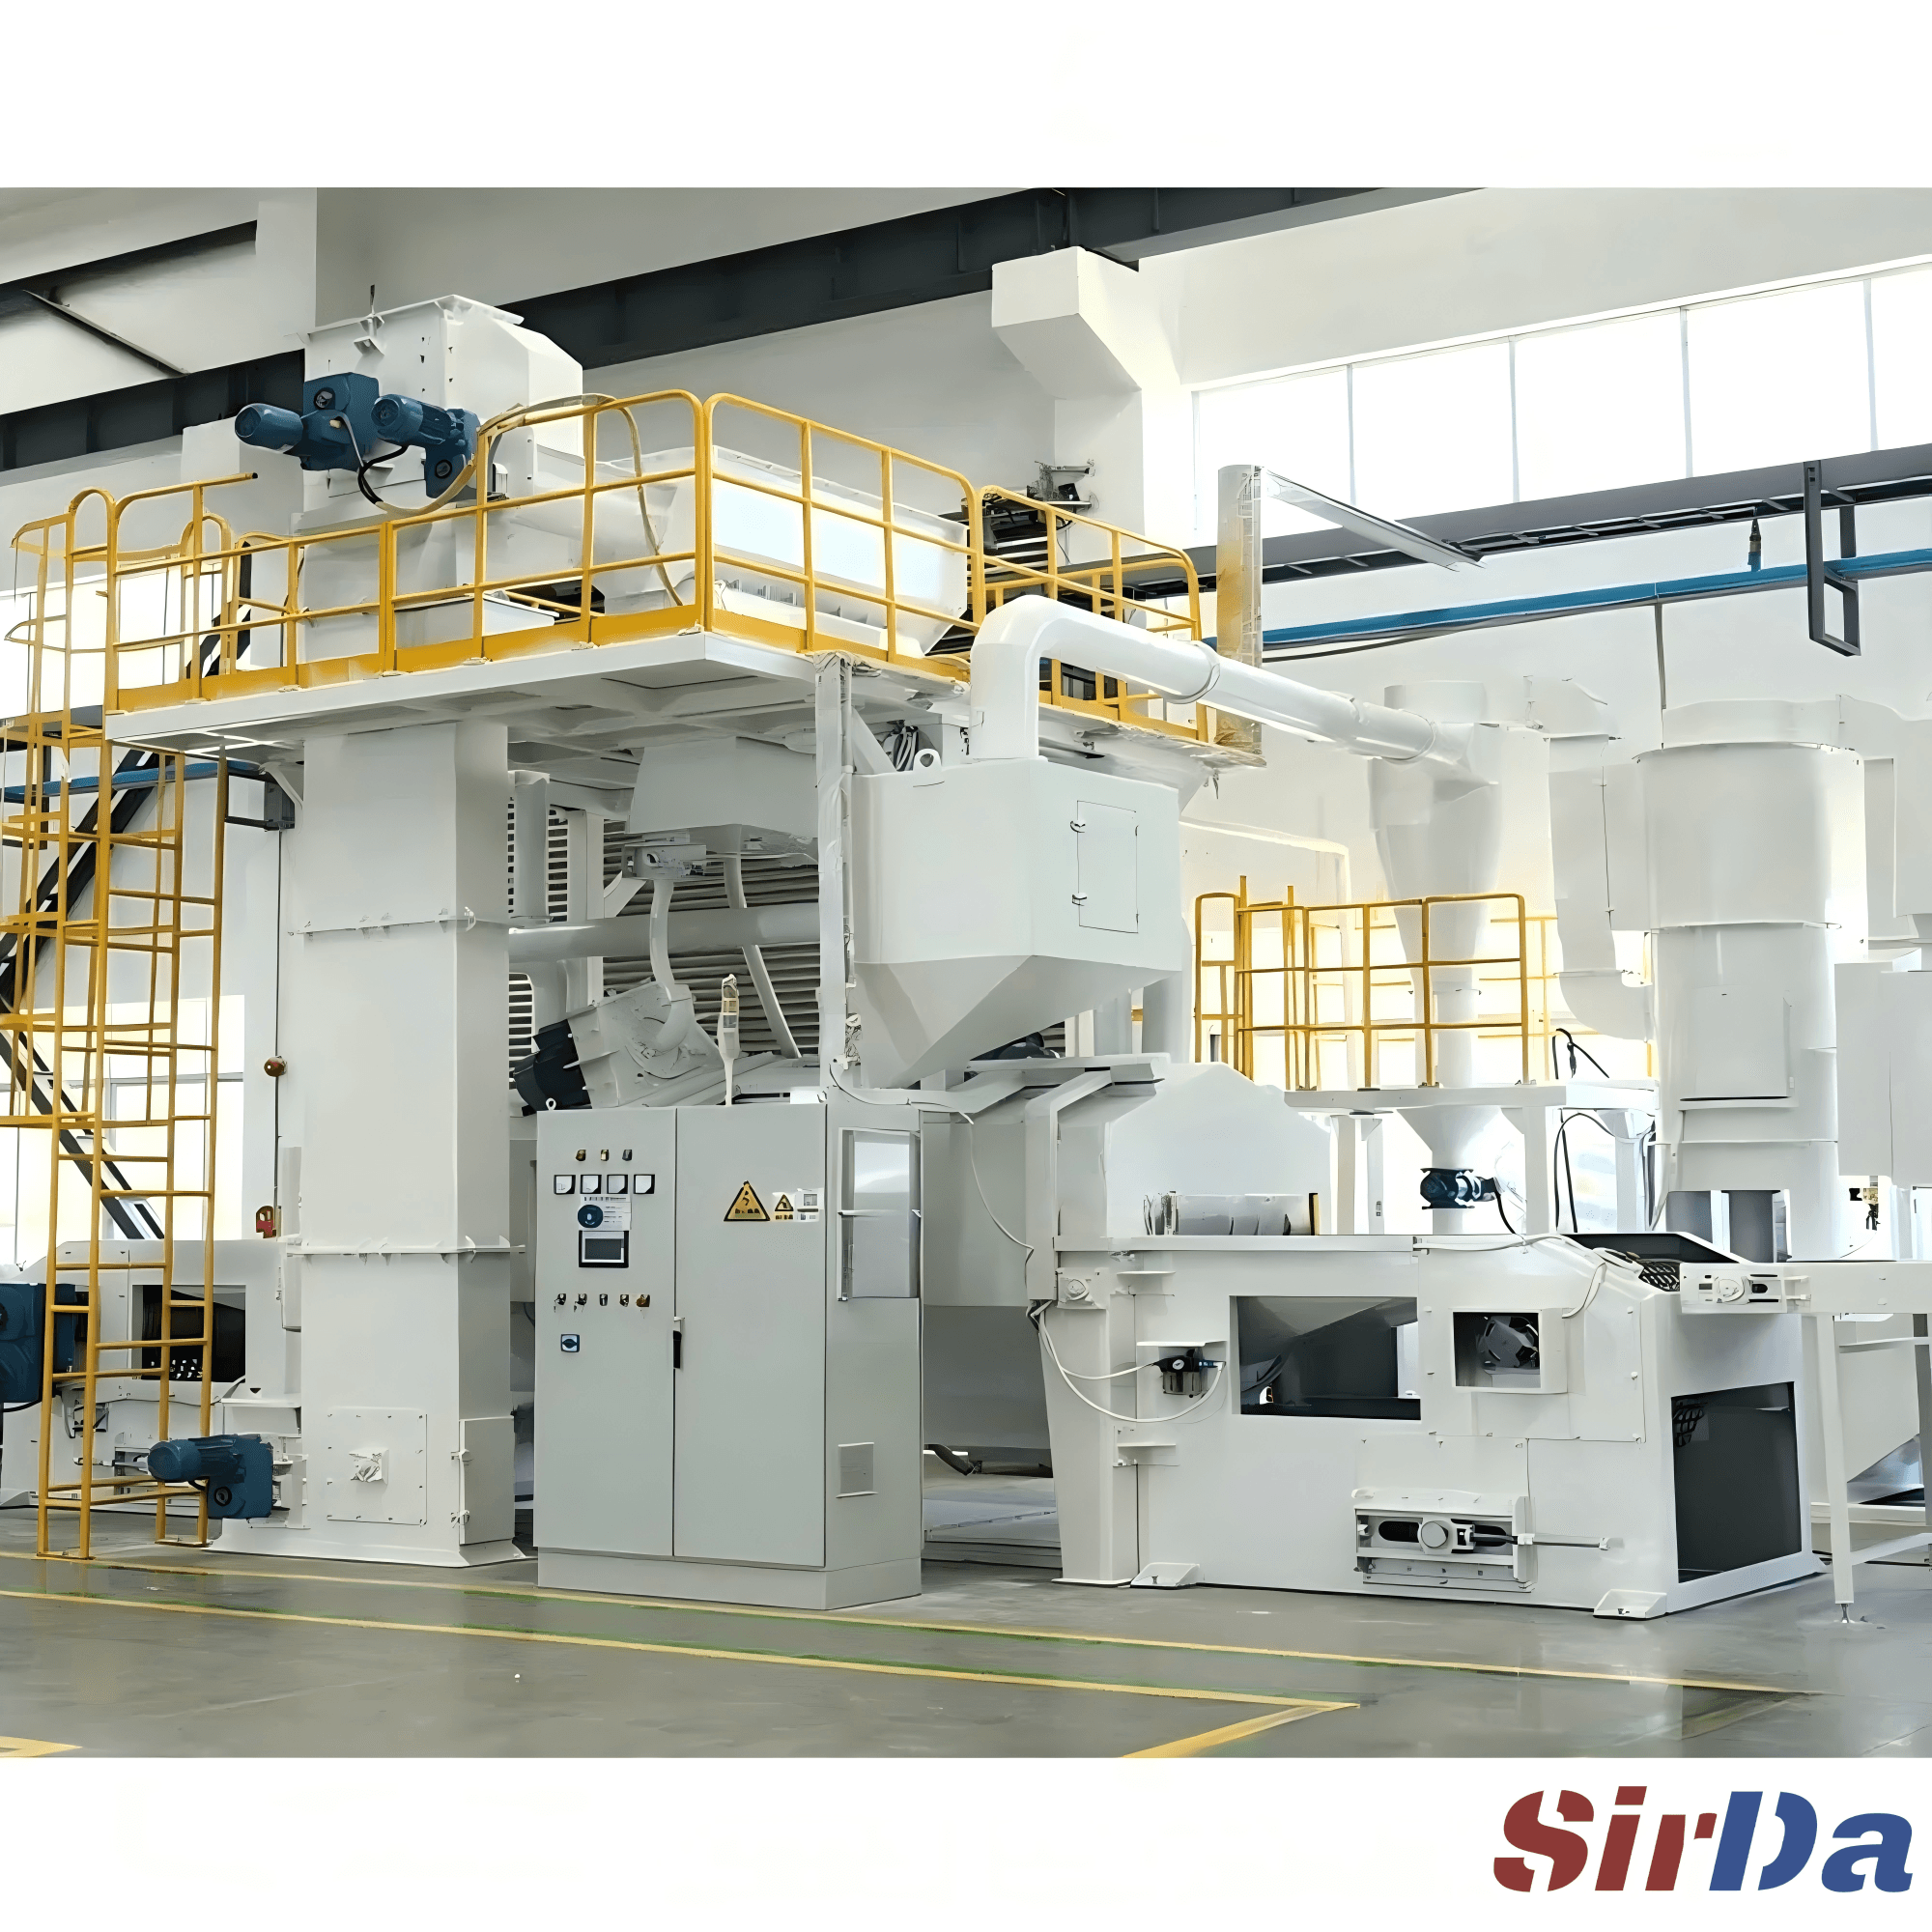
QWD800
Pièces transportées dans un procédé de grenaillage continu
Découvrir la machine
Flux continu
La ligne de grenaillage continue à passage traite profilés, tubes et tôles en marche. Cette page explique comment la disposition des turbines, le recyclage de l'abrasif et le réseau de dépoussiérage sont configurés autour de la section de la pièce.
Découvrir la machine
Flux continu
Un système de récupération du abrasif pour ligne de grenillage à rouleaux referme la boucle entre la chambre de projection et l'alimentation en abrasif : le média usagé et les débris détachés de la pièce sont séparés avant que le média ne revienne aux roues. La qualité de la récupération détermine le coût des consommables, la fréquence d'entretien des roues et la régularité de la ligne.
Découvrir la machineAdaptez manutention, configuration de grenaillage et flux de production à votre application.
