Освещение и видимость в камере: раннее выявление дефектов
В камере дробеструйной очистки нельзя исправить то, что не видно. В этом руководстве — как задать освещение и пылеулавливание, чтобы операторы замечали неполную очистку, зоны тени и загрязнение до того, как деталь уйдёт, — герметичные LED с защитой IP, сертификация ATEX/IECEx, расход на колесо, воздухообмен в час и нужные проверки поверхности.
Почему нельзя проверить то, что не видно
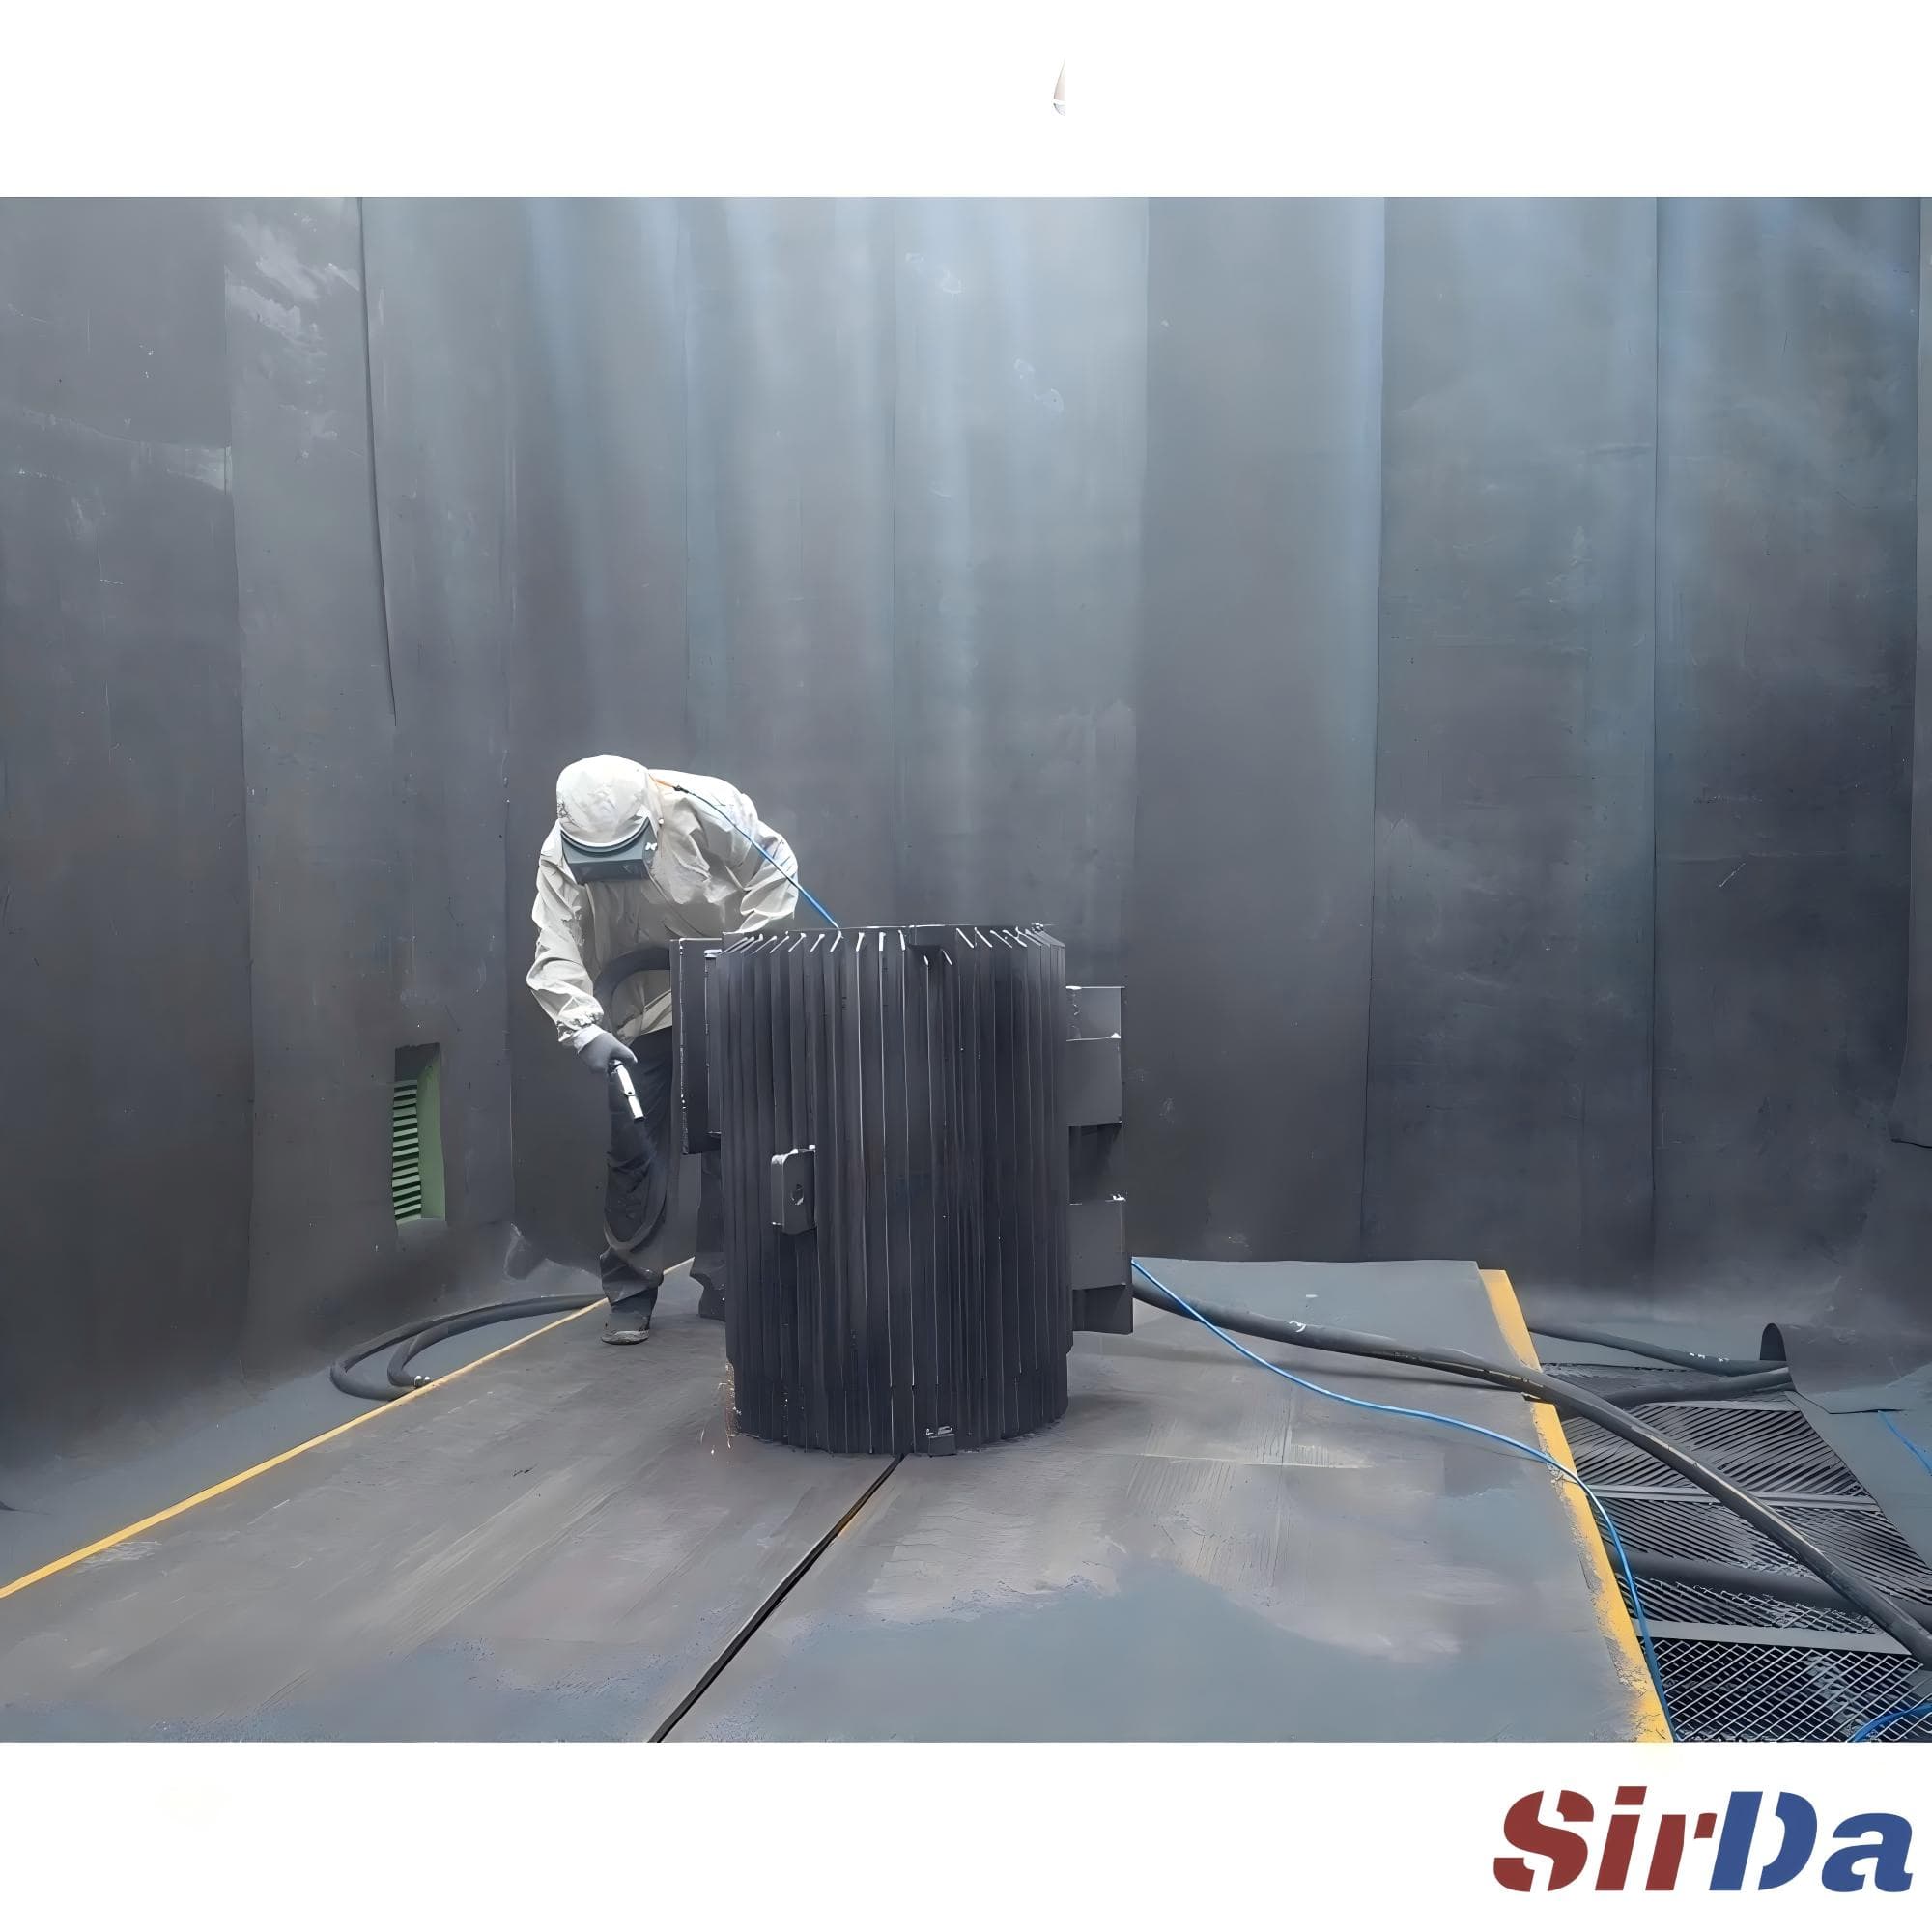
Камера дробеструйной очистки по своей сути — пространство, в которое трудно заглянуть. Стоит закрутиться колесу или открыться соплу, как камера наполняется взвешенным облаком отработанной дроби, разбитой окалины и поверхностных загрязнений. Если оператор не видит деталь чётко, он не может сказать, действительно ли поверхность чиста, не осталась ли в углублении окалина, равномерна ли отделка. Дефекты, пропущенные при контроле внутри камеры, превращаются в брак покрытия снаружи — а переделка после окраски всегда дороже нескольких секунд проверки до того, как деталь уйдёт.
Видимость держится на двух независимых системах, которые должны работать вместе: пылеулавливании и освещении. Пренебречь любой из них — значит получить машину, которая чистит хорошо, но которую нельзя осмотреть. В разделах ниже — как задать обе и на что смотреть, пока деталь ещё перед глазами.
Освещение камеры: что действительно выживает
Обычные промышленные светильники внутри камеры дробеструйной очистки долго не живут. Стекло принимает прямые удары отскакивающей дроби, летящей со скоростью десятки метров в секунду, корпус забивается токопроводящей пылью, а любая искра в атмосфере горючей пыли — это вопрос соответствия нормам, а не только обслуживания.
Для очистки в замкнутом объёме правильный выбор — герметичный светодиодный светильник с защитой IP65 и выше, установленный в защитном корпусе, закрывающем стекло от потока абразива. Если присутствуют алюминий, магний или другая реакционная пыль, светильник должен иметь защиту от воспламенения пыли — сертификацию ATEX или IECEx по Ex d или Ex t, для пыли зоны 21/22 с пределом температуры поверхности класса T. Холодный белый свет диапазона 5000–6500 K даёт лучший контраст для обнаружения остаточной окалины и неровной отделки; современные модели выдают 120–160 люмен на ватт и служат более 50 000 часов.
Расстановка важна не меньше, чем сам светильник. Свет должен ровно омывать деталь, а не слепить оператора и не отбрасывать жёстких теней в углы, где прячутся дефекты. Крепить надо надёжно, против вибрации и ударов, — плохо закреплённый светильник рано или поздно окажется на полу. Маленькую напорную камеру можно осветить примерно до 750 lux двумя лампами по 18 W; полноценная дробеструйная зала требует раскладки, рассчитанной на квадратный метр рабочей поверхности, а не люкс-цифры из буклета.
Виды отказа предсказуемы:
- Запыление стекла — тонкая плёнка пыли на крышке снижает световой поток и даёт неравномерные горячие пятна задолго до того, как кто-то заметит.
- Разрушение абразивом — прямое попадание может надколоть или разбить плохо защищённое стекло, и осколки попадут в камеру.
- Блики — неэкранированный светодиод, направленный в оператора, утомляет глаз и прячет тонкие дефекты.
- Зоны тени — светильники только на потолке оставляют углубления и подвесы в постоянном полумраке.
Удаление пыли — вторая половина проблемы видимости
Даже идеальное освещение бесполезно, если воздух непрозрачен. Облако пыли надо удалять быстрее, чем оно образуется, — это вопрос расхода воздуха, а не марки фильтра.
Рабочая отправная точка: закладывать 8–15 m³/min вытяжки на одно колесо дробемёта, беря верхний предел для тонкого или хрупкого абразива и для деталей с толстой окалиной или покрытием. Сверх того, стандарты вроде EN ISO 23779:2025 требуют не менее 60 воздухообменов в час в камере дробеструйной очистки, чтобы облако пыли не накапливалось, а видимость восстанавливалась за секунды после остановки колёс. Для камеры 12 m³ это уже 12 m³/min; с учётом пыли от колёс двухколёсная подвесная машина выходит на расчётный расход около 36–40 m³/min.
Скорость в воздуховоде держит пыль во взвешенном состоянии: держите 18–25 m/s, около 20 m/s как обычное значение. Ниже 18 m/s тяжёлые частицы оседают и в конце концов забивают горизонтальный участок; выше 25 m/s вы абразивно изнашиваете отводы и зря тратите мощность вентилятора. Площадь фильтра идёт по отношению воздух–ткань, обычно 0,8–1,2 m/min для патронных фильтров — ниже для алюминия и пыли покрытий, — а хороший пылеулавливатель должен держать остаточную пыль ниже 2 mg/Nm³ с захватом 99,99 % на 0,5 µm.
Два нюанса отличают камеру, которая остаётся чистой, от той, что загоняет пыль в углы. Во-первых, расчётное поле потока с направляющими убирает вихри, которые ловят пыль в углах и губят видимость. Во-вторых, следите за перепадом давления на фильтрах: медленный рост — нормальная загрузка, резкий скачок говорит о закоксованном материале или отказавшем клапане продувки, а резкое падение обычно значит, что лопнул патрон и грязный воздух проходит насквозь.
На что смотреть, пока деталь не покинула камеру
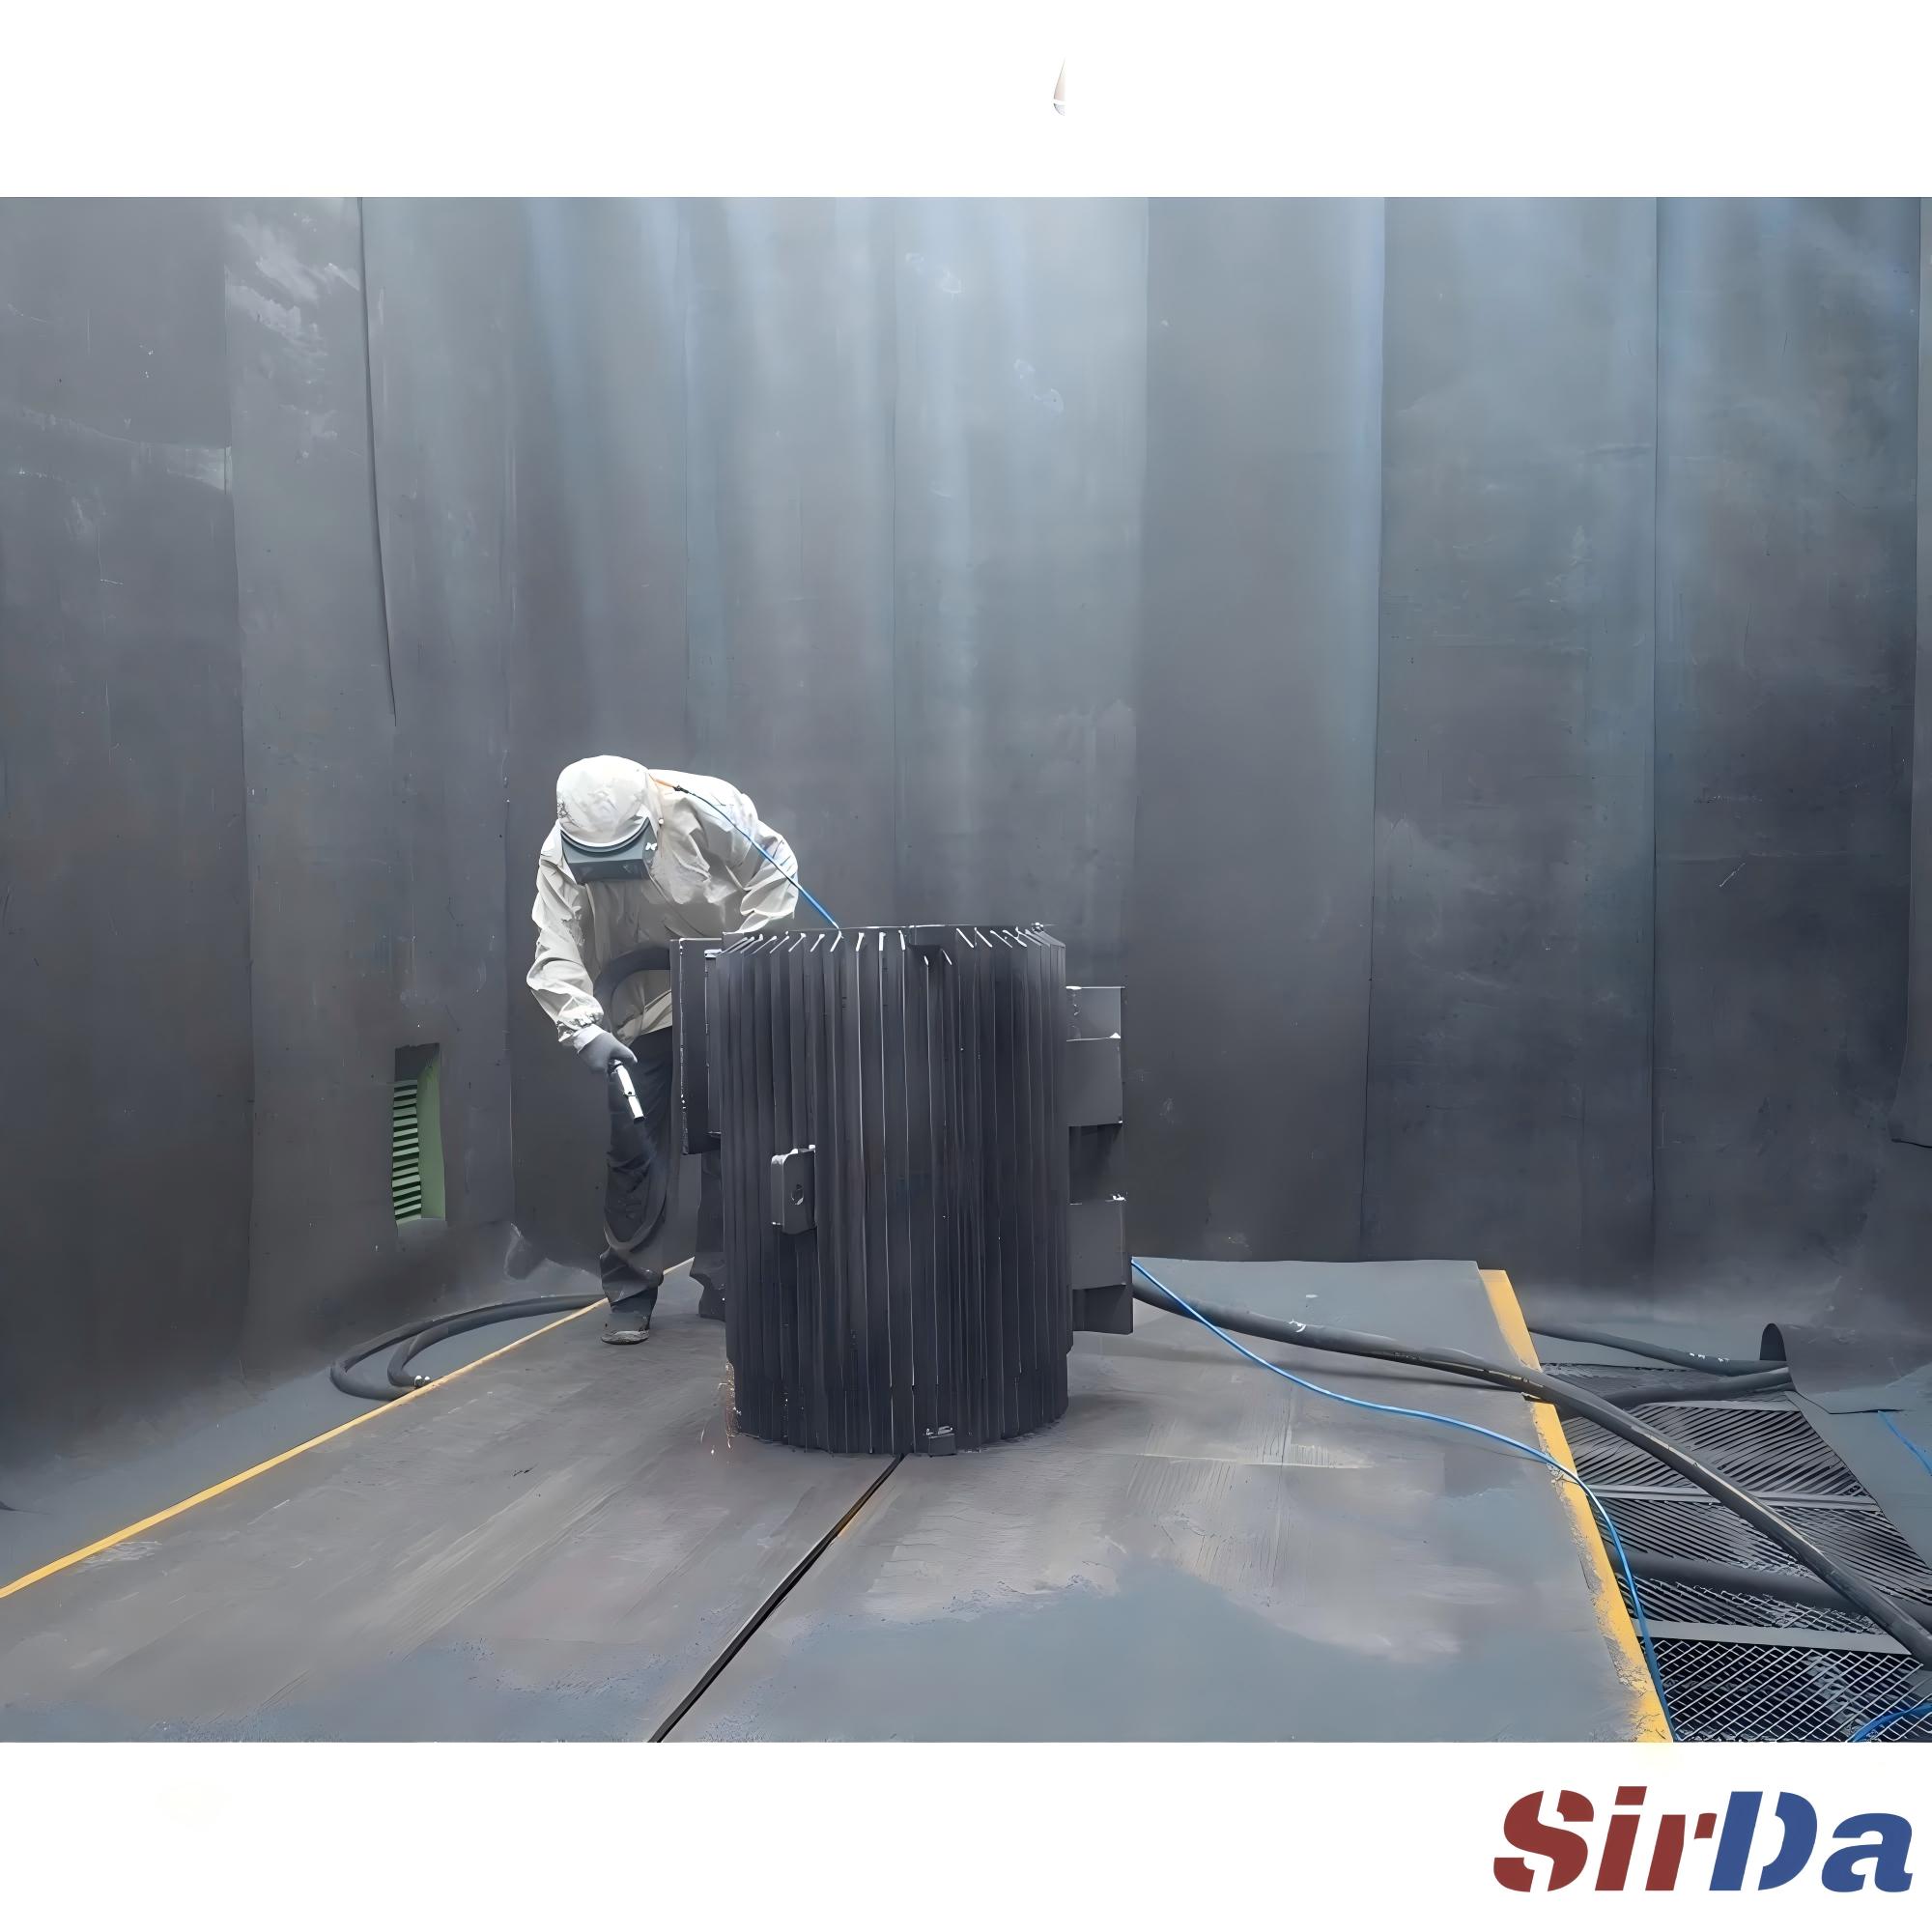
Когда камера освещена и прозрачна, контроль становится повторяемым чек-листом, а не надеждой. Важнее всего такие дефекты:
- Неполная очистка — пятна окалины или ржавчины, оставшиеся из-за низкой интенсивности, слишком быстрого конвейера, изношенных лопаток или неподходящей фракции дроби.
- Зоны тени — геометрия, которой струя не достаёт: рёбра жёсткости, кронштейны, пересечения труб, сложные сварные швы. Нужны добавочные колёса, поворот детали, меньшая скорость линии или ручная подчистка.
- Чрезмерная шероховатость — обычно крупная дробь, слишком много песка в смеси, быстрое колесо или деградировавший сепаратор, пускающий циркулировать разбитые частицы.
- Внедрённые загрязнения и налёт ржавчины — плёнка масла, растворимые соли или ржавчина, появившаяся до покрытия из-за высокой влажности, влажного сжатого воздуха или задержки перед окраской.
- Пылевой остаток — поверхность может выглядеть чистой, хотя плёнка тонкой фракции ещё держится на ней; эта плёнка молча губит адгезию покрытия.
- Профиль и интенсивность наклёпа — измеряйте якорный профиль и, для упрочнения, пластину Альмена, а не полагайтесь на вид.
Подбор абразива напрямую влияет на видимость. Более тонкий абразив и рабочая смесь с избытком тонкой фракции дают больше пыли и снижают КПД удара, поэтому сепаратор и периодические просевы важны не меньше, чем лампа. И контроль должен вписываться в цикл: более яркая камера окупается, только если у оператора действительно есть время посмотреть. Когда дробеструйная очистка быстрая, а покрасочная камера — узкое место, правильным ходом редко бывает более быстрая машина — это более прозрачная машина, с контролем, встроенным в такт, а не добавленным после брака покрытия.