Стальная дробь против стального песка: когда менять абразив
Стальная дробь и стальной песок делаются из одной углеродистой стали, но ведут себя совершенно по-разному. Это руководство сравнивает их форму, группы твёрдости и получаемый профиль поверхности, а затем даёт практическое правило смены абразива — и того, как держать рециркулирующий материал в работе.
Из чего делают дробь и песок
Стальная дробь и стальной песок производятся из одного сырья — углеродистой стали — но с конвейера сходят как два физически разных абразива. Дробь получают распылением расплавленной стали; поверхностное натяжение округляет каждую каплю в сферу при закалке и отпуске. Песок — это та же дробь, дроблённая и рассеянная на угловатые фрагменты с острыми кромками. Разница, которую чувствуешь на детали, и есть главное: сфера катится и наклёпывает, кромка режет и скребёт.
Оба абразива разбивают по твёрдости по шкале Роквелла C и калибруют по SAE J444 и ISO 11124. Стандартная дробь держится в диапазоне 40–51 HRC, кондиционированные и высокотвёрдые сорта доходят до 54–62 HRC для упрочнения. Песок охватывает три группы — GP 40–51, GL 47–56, GH 55–66 HRC, — где выше номер означает больше режущей силы, но и больше раскола. С маркировкой размера легко ошибиться: у дроби S70 — самая мелкая, S780 — самая крупная; у песка серия G идёт наоборот, G10 — крупный, G120 — тонкий.
Как форма переписывает поверхность
Важнее всего то, что форма делает с основой. Дробь ударяет и отскакивает, наклёпывает поверхность и оставляет бугристую текстуру «апельсиновая корка». Этот наклёп сжимает тонкий слой металла — именно поэтому дробь продлевает усталостный ресурс деталей. Типичный якорный профиль дроби лежит около 0,5–1,5 mil, примерно 12–38 µm, Ra 3–15 µm — достаточно гладко для грунта и порошкового слоя.
Песок действует наоборот. Его кромки срезают основу и снимают окалину, ржавчину и старую краску, оставляя острый, зазубренный якорный рисунок. Глубина профиля доходит до 2,5–5,0 mil, 62–125 µm, Ra 10–50 µm. Этот более глубокий и агрессивный рельеф и держат толстослойные эпоксиды, термоплавкий эпоксид (FBE) и цинкнаполненные системы. Плата — остаточное напряжение: режущая работа песка может оставить растягивающий слой, тогда как дробь оставляет полезный сжимающий.
Поэтому на нержавейке они не взаимозаменяемы. Оба — углеродистая сталь, значит, любой из них внедрит железо в нержавеющую поверхность и обнулит пробу ферроцианидом или сульфатом меди. Выделенное оборудование или полная разборка — единственный надёжный путь; выбор абразива здесь вторичен перед риском загрязнения.
Когда менять абразив
Чистый способ решить — отталкиваться от спецификации покрытия и загрязнения перед тобой:
- Толстая окалина, плотная ржавчина или несколько слоёв старой краски → стальной песок. Нужны резание и глубокий якорный профиль; одной дробью только отполируешь верх, не пробив насквозь.
- Упрочнение дробью, усталостные детали или гладкая матовая поверхность → стальная дробь. Выгода наклёпа и низкий профиль — и есть вся причина её применять.
- Конструкционная сталь до Sa 2,5 со стандартным грунтом → подойдёт любой, и многие цеха гонят смесь дробь/песок 70:30 до 50:50, чтобы песок открывал профиль, а дробь чистила и выравнивала.
- Тонкий лист или деликатные отливки → бери самую мягкую группу, что ещё держит спецификацию. Песок GP или GL либо малотвёрдая дробь меньшего размера, чтобы избежать коробления и потери размеров.
- Трубопровод или офшорная подготовка под SP5 белый металл → песок высокой твёрдости (GH) с агрессивным размером, чтобы бить самый глубокий профиль.
Труднее всего бросить привычку «чем тверже, тем лучше». В стальных абразивах рост твёрдости покупает режущую силу и глубину профиля, но жертвует вязкостью — более твёрдые частицы быстрее раскалываются при повторных ударах крыльчатки, дают высевки и поднимают расход за цикл. Выбирай самую мягкую группу, что достигает нужного профиля.
Как продлить жизнь абразиву
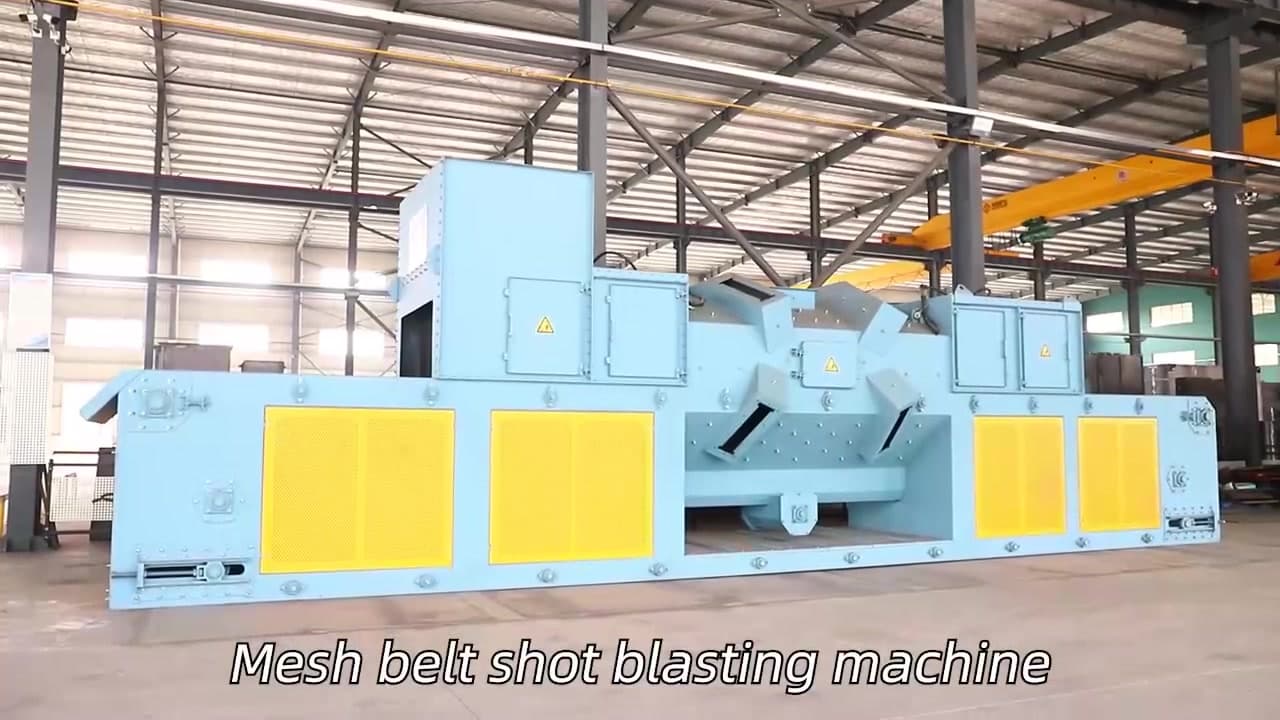
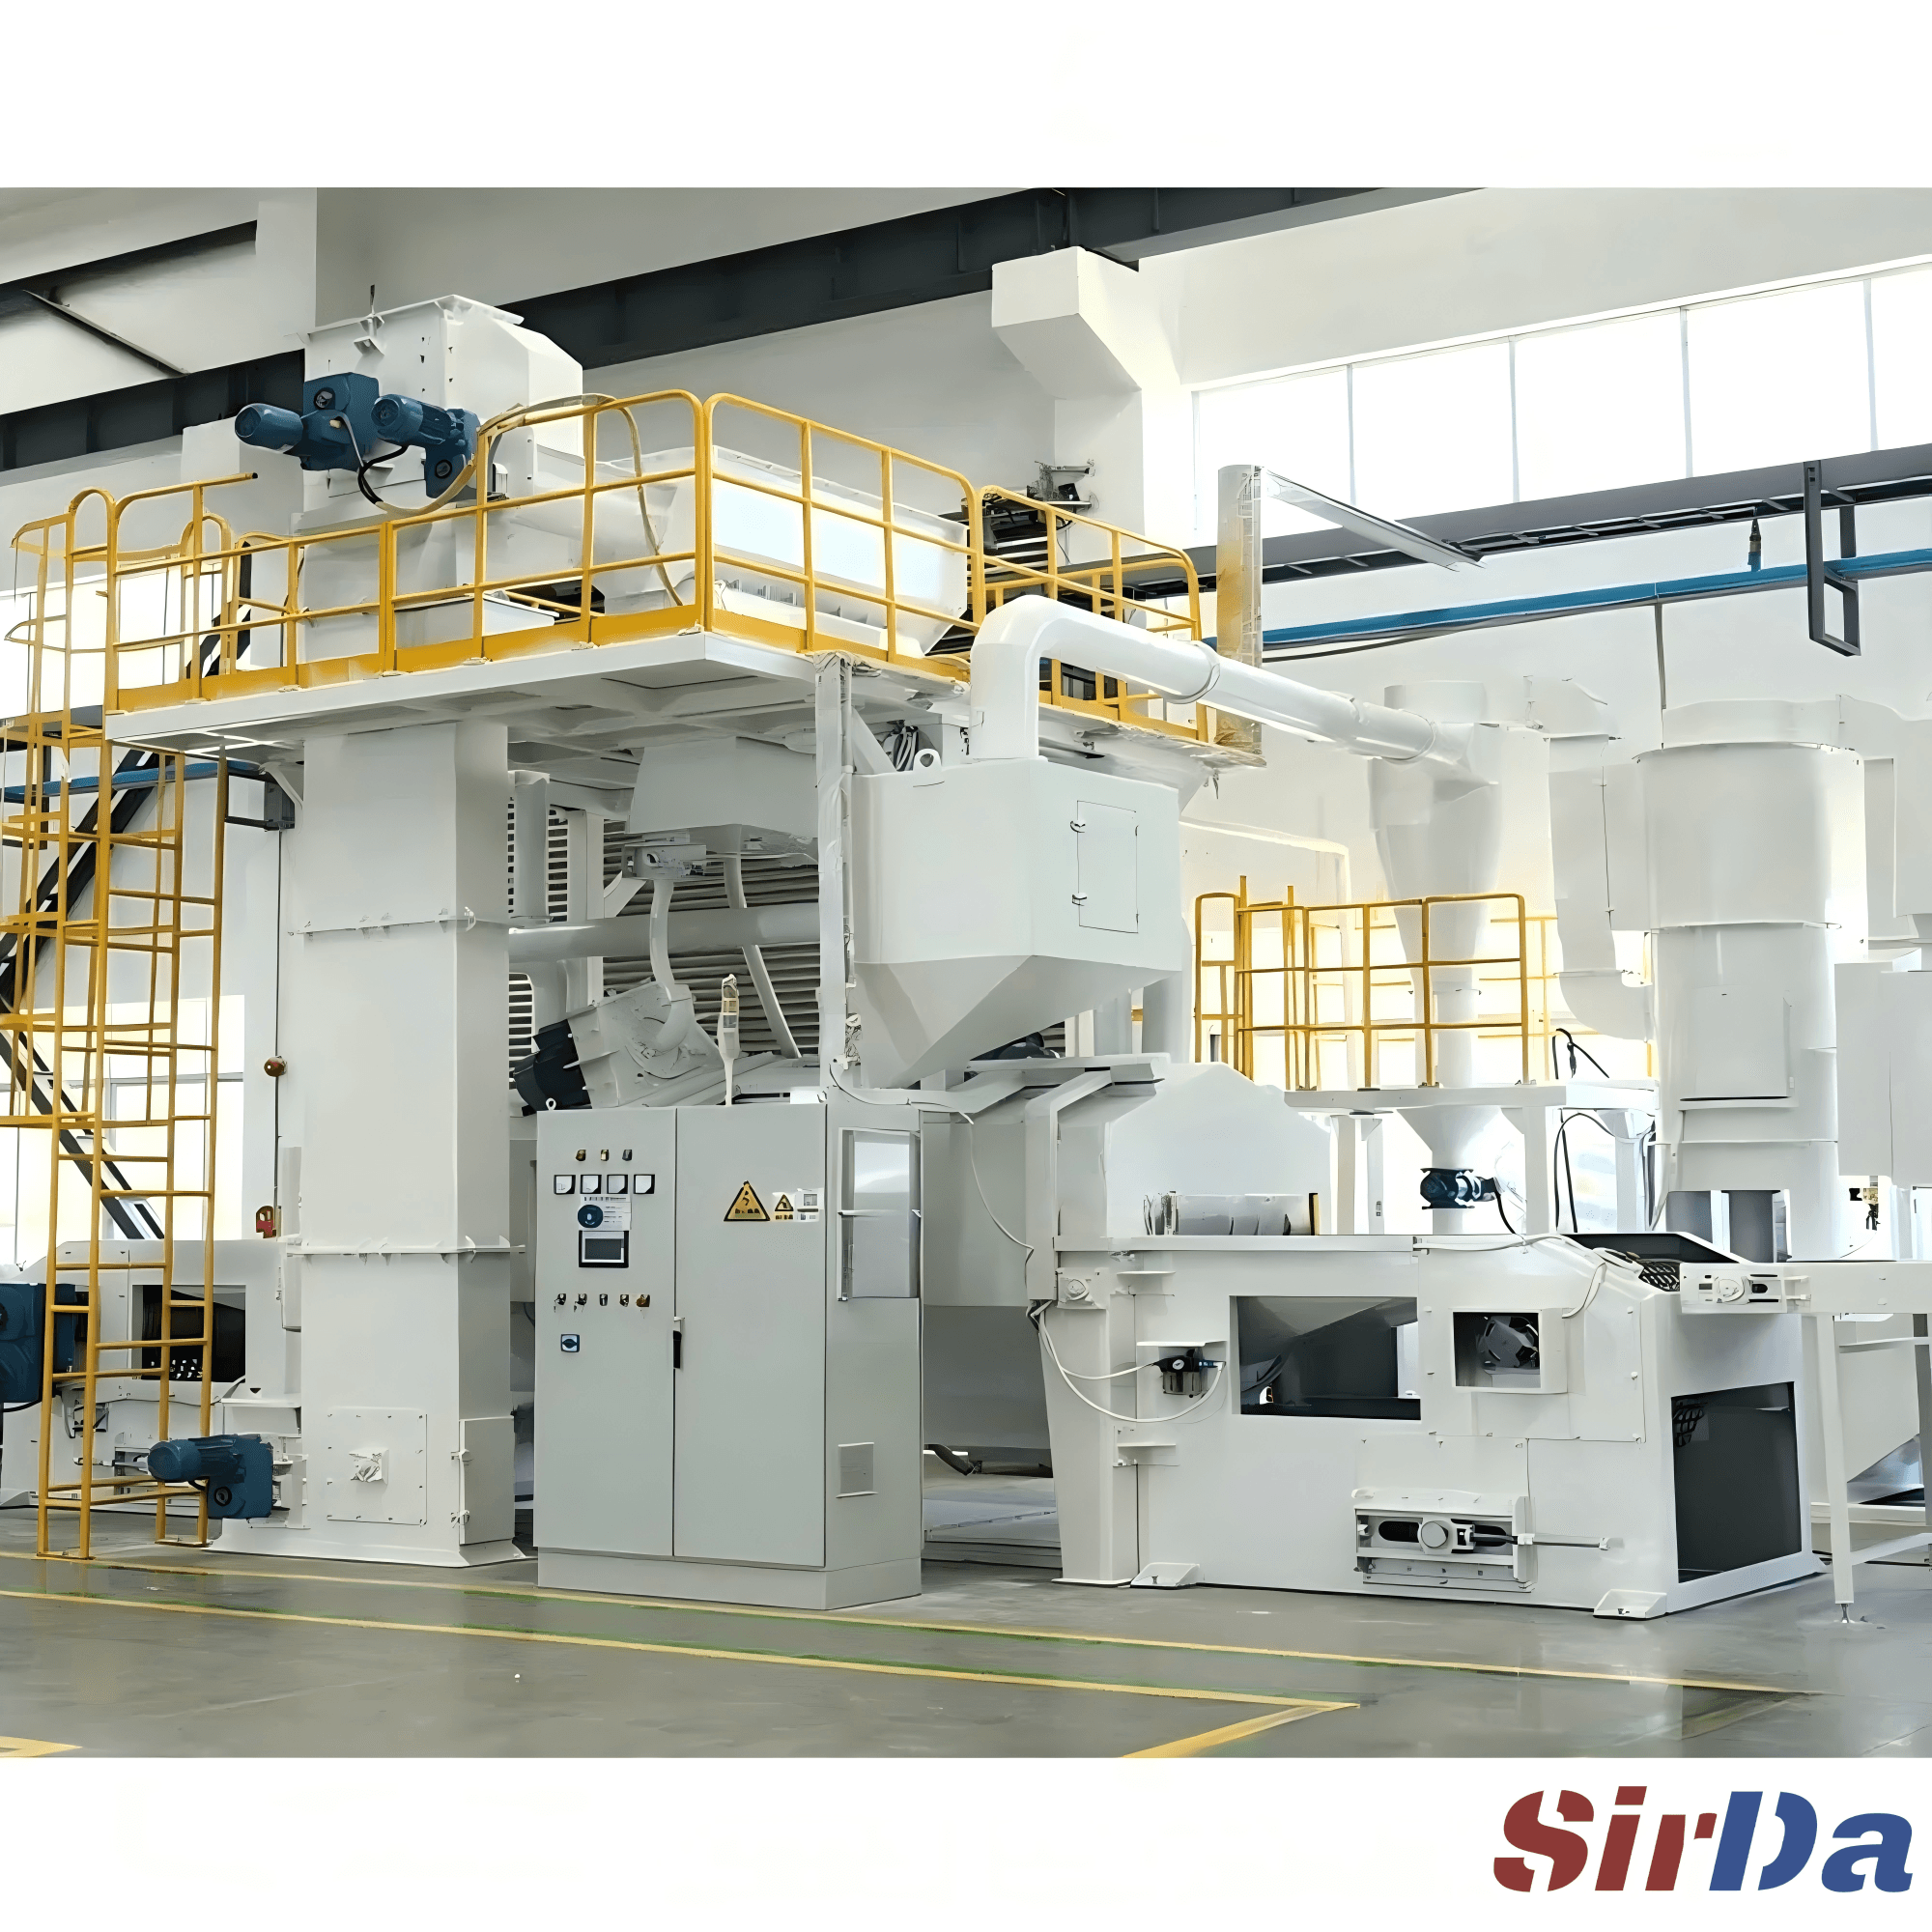
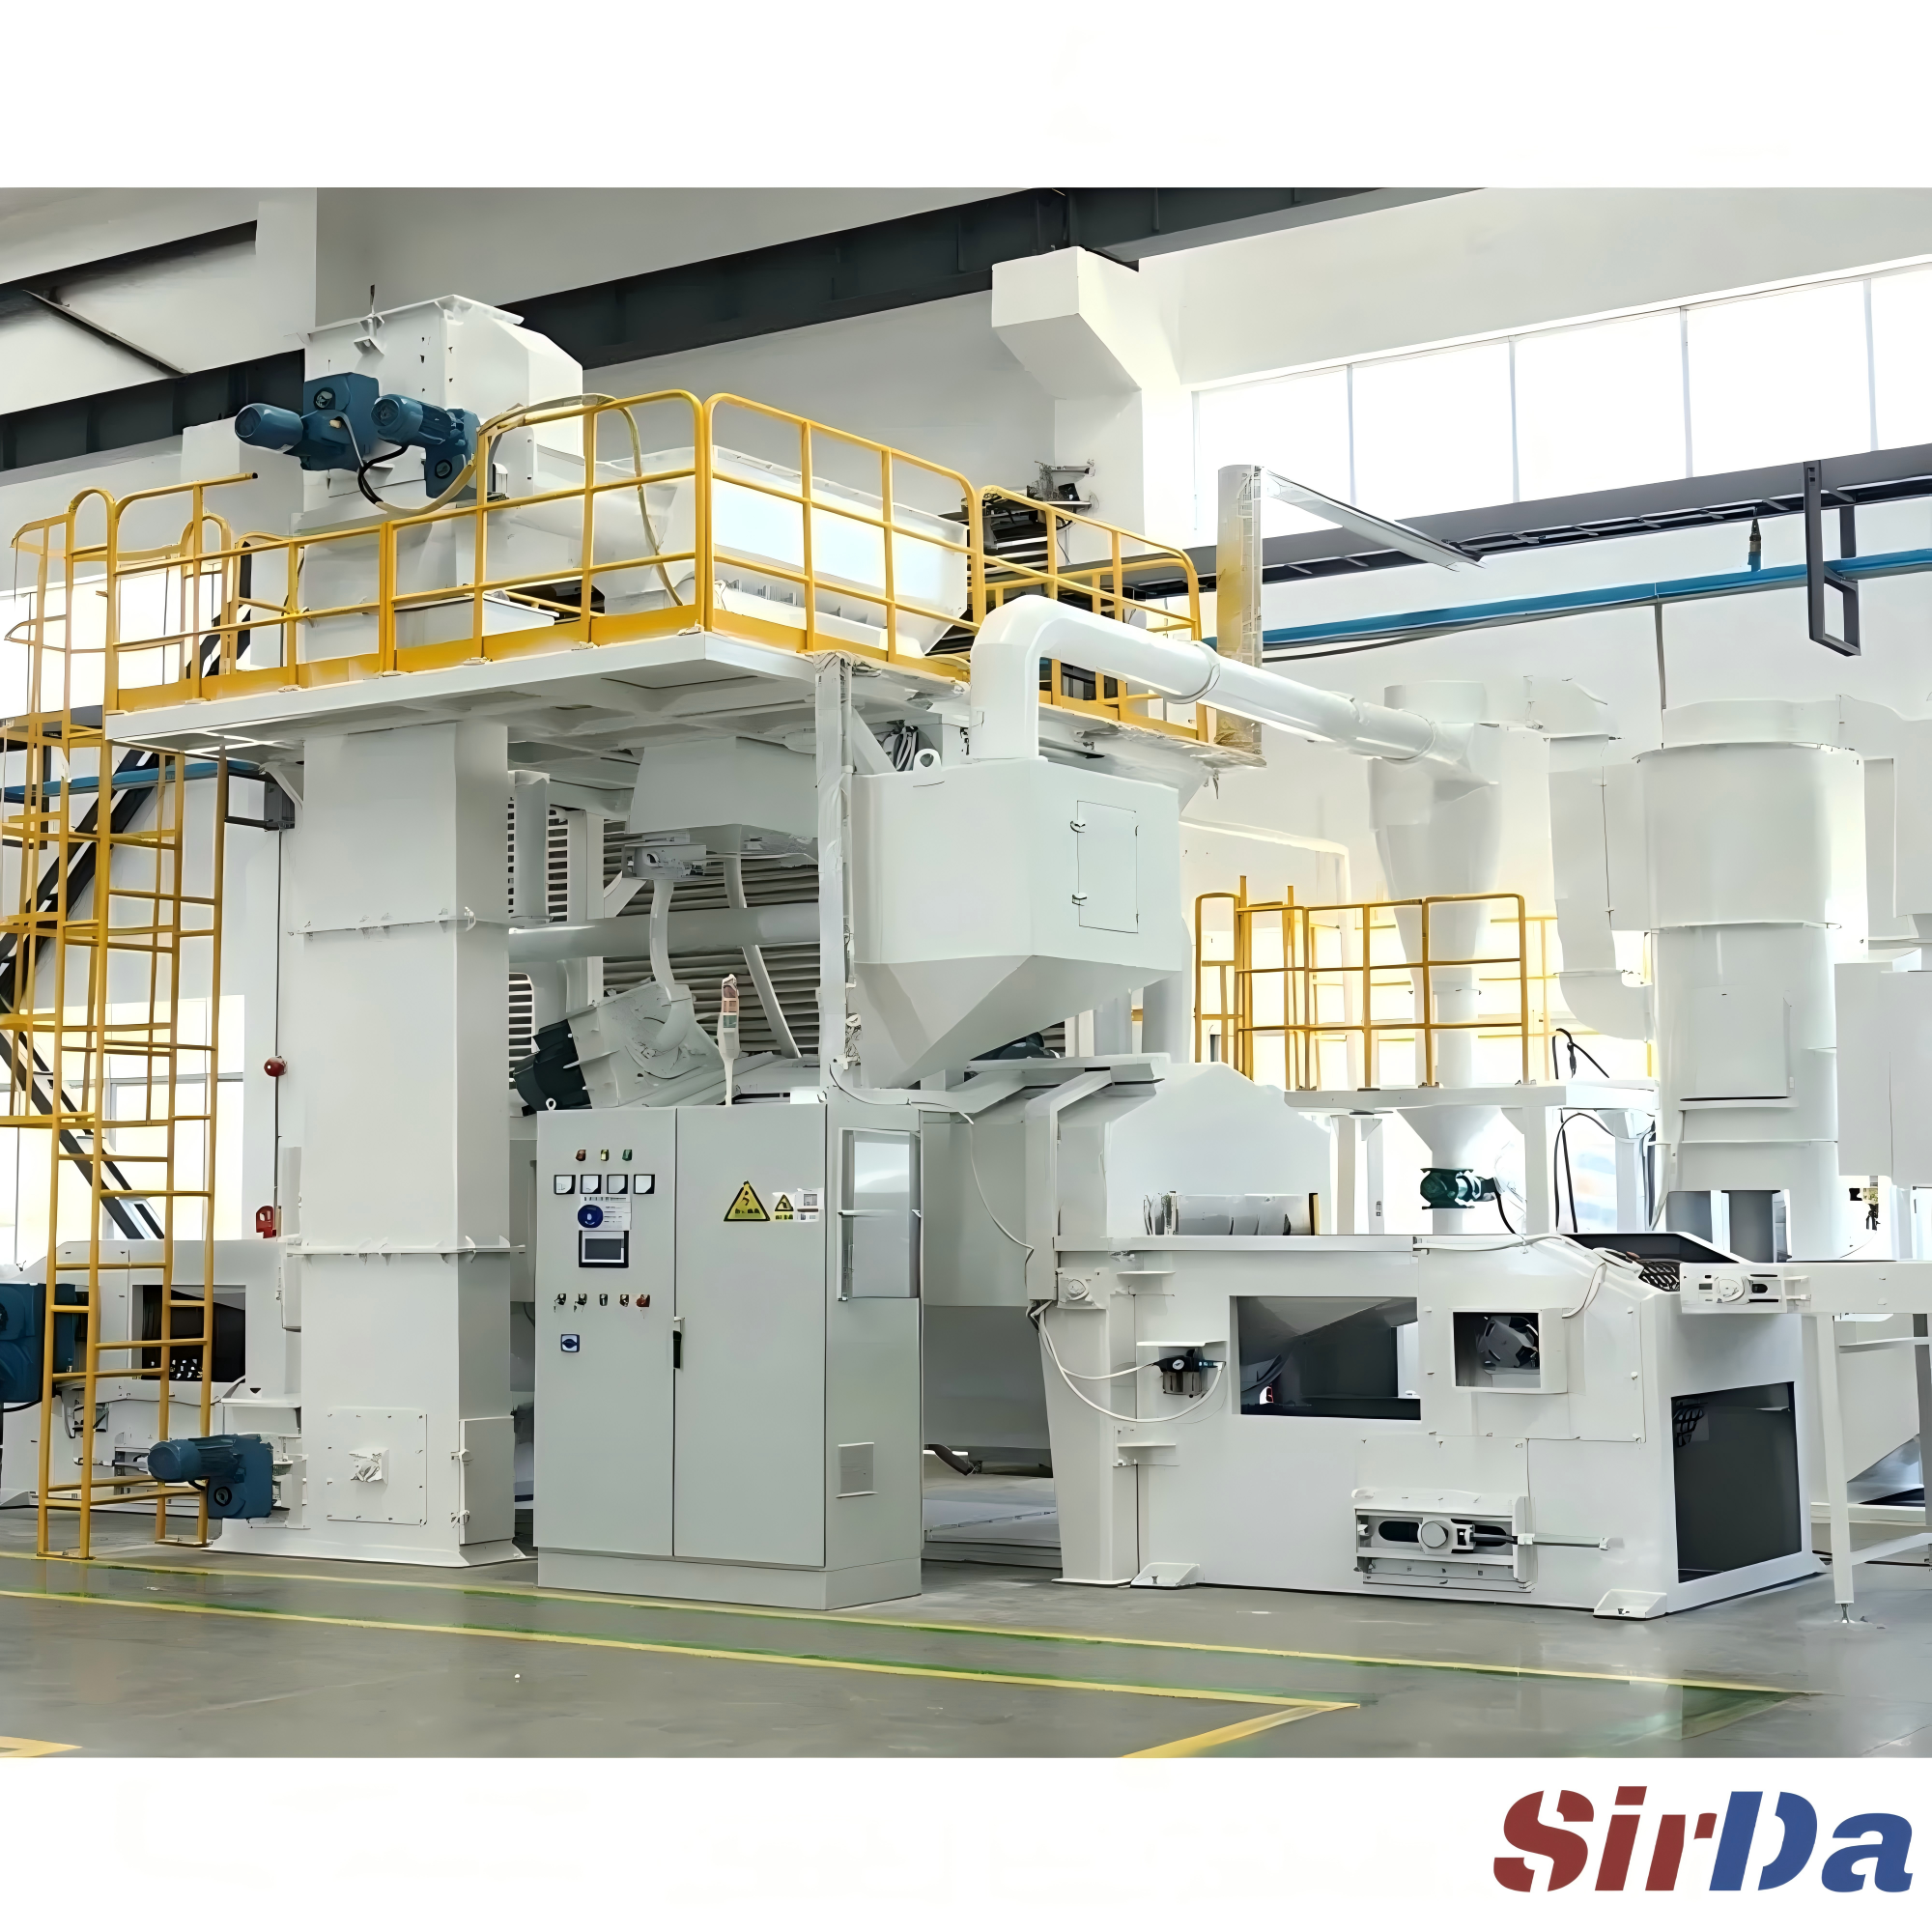
Стальной абразив дёшев лишь потому, что рециркулирует. Хорошо настроенная камера или установка с магнитной сепарацией, ковшовым элеватором и воздушной классификацией держит 200–300 эффективных циклов, пока накопленные высевки не заставят менять весь заряд. Воздушная очистка должна выносить расколотые частицы меньше минимального рабочего размера, возвращая целый годный абразив на крыльчатку; магнит снимает немагнитные загрязнения. Пропустишь это обслуживание — и платишь тремя способами:
- Высевки от разрушения обволакивают деталь и снижают энергию очистки, отчего операторы замедляют линию или открывают крыльчатки — оба варианта удорожают.
- Слишком твёрдый песок по мягкой основе даёт чрезмерный съём, уход размеров и деформацию, которую обратно не сдуешь.
- Неверный размер либо оставляет окалину (слишком тонкий), либо рвёт основу (слишком крупный) и заваливает калибр профиля.
Периодический ситовой анализ циркулирующего заряда — стандартный контроль. Отбери пробу, просей, убедись, что годная фракция держится в диапазоне; когда высевки полезли вверх, подстрой воздушную очистку, а не покупай новый абразив. Основа и спецификация решают, дробь или песок, — а сепаратор решает, сколько каждый продержится.