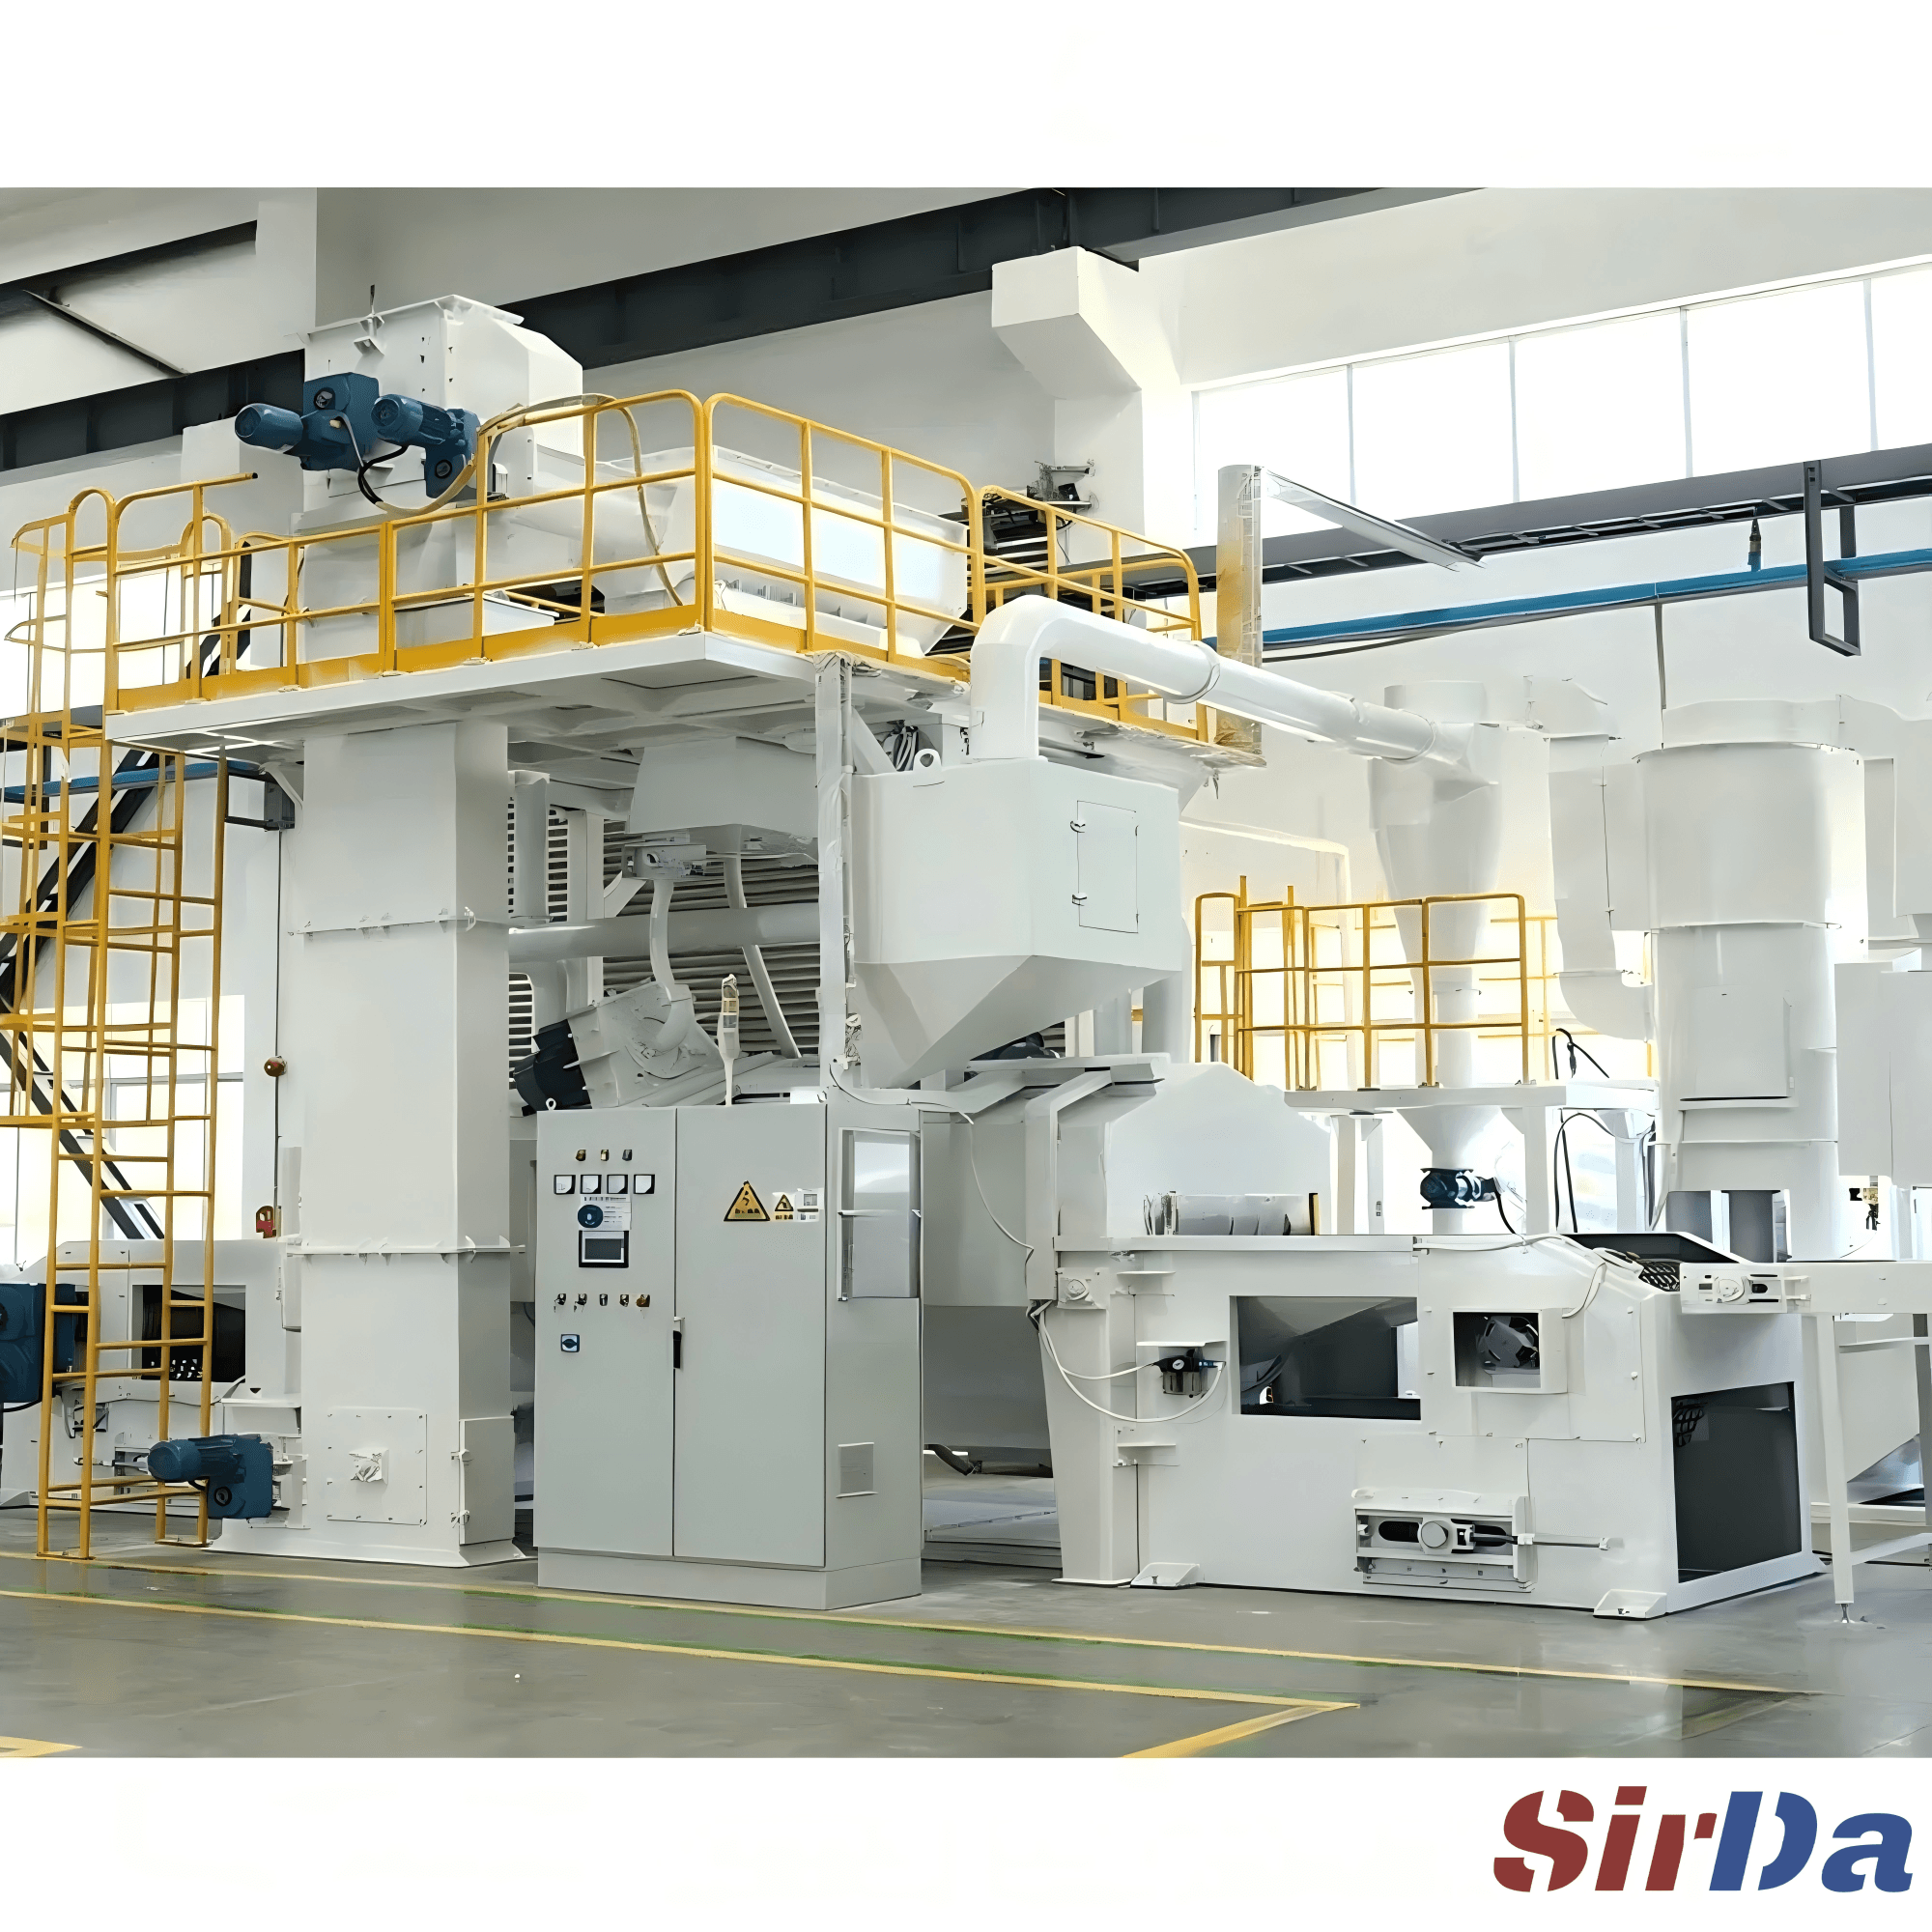
铝压铸件清理:如何避免表面沾污
铝压铸件需要不同于钢的抛丸方案:更软的能量、非铁磨料、以及一套尊重可燃铝粉的除尘系统。本文讲清磨料选型、NFPA 484、节拍计算,以及会流到客户手里的失效模式。

铝合金压铸件从压铸机出来时,沿着分型线带着细飞边、残留的脱模剂,以及一层不均匀的表皮。抛丸能在一道工序里把这三样一起清掉——但铝不是钢,把它当钢来处理,是让一个干净零件变成沾污、直接报废的最快途径。
铝改写了规则
第一个坑在开机之前就已经埋下:以为能清理灰铸铁的抛丸程序也能清理铝件。不行,原因有两个,而且会互相叠加。
铝比铸铁和钢明显更软。同一组抛丸器转速、同一抛量、同一叶轮设定,能把铁件上的氧化皮打掉,对铝却是"打到服帖为止"——留下过度抛打、被压实的表面,薄壁处尺寸丢失,最糟时肉眼可见的变形。抛射能量必须降下来,对涡轮抛丸机来说就是降低抛丸器转速,而不只是缩短停留时间。
第二个原因看不见,却贵得多。用碳钢丸抛铝时,冲击会把微米级的铁颗粒压进更软的铝表面。零件出来看起来干净均匀,铁却嵌在里面,看不见。它只在之后才现身——阳极氧化之后、涂装之后,有时是零件已经服役数月之后。
选磨料——决定一切的那一步
后续工序决定磨料,而这一选择左右了整个结果。
- 碳钢丸——凡是奔着阳极氧化去的铝件,绝不用。 嵌进去的铁会在阳极槽里溶解,留下深色流痕、发花区域,以及氧化膜长不均匀的斑块。缺陷不可逆:零件报废或整批返工。即便对涂装件(涂层能盖住铁),这种做法也是一颗等着迁移的雷。
- 玻璃丸——外观件的安全默认。 球形、无铁、温和。留下明亮的缎面,零污染,还引入压应力、反而提高疲劳强度。代价是去毛刺更慢、磨料更贵;同样机时下产能比钢丸大约降三成。
- 陶瓷砂(如 B40–B60)——需要切削力时。 比玻璃丸硬,循环寿命远超棕刚玉,去顽固飞边和焊渣而不带铁。循环寿命高,把单件成本拉下来。
- 不锈钢丸——统一标准。 所有铝件都用同一种非铁磨料。它同时适配阳极氧化、涂装和直接装配,存放不沾污;关键是当客户临时改了某批的最终去向时,回收回路无需清洗换料。
- 铝丸——最软的选项, 更适合更软的合金比如锌压铸件,能清理表面而不压入颗粒。
还有一条安全论据支撑不锈钢丸。钢丸产生氧化铁粉尘,铝加工产生铝粉。两者在除尘器里混在一起,可能触发铝热反应——放热极大,极少的能量就能点燃。NFPA 484 明确警告不要把铝粉和金属氧化物混合,并要求除尘器专用于其设计所针对的金属。用不锈钢磨料,直接消掉回路里的氧化铁来源。
除尘器是安全论证的一部分
铝粉尘不是普通粉尘。它是可燃金属粉尘,悬浮在空气中达到合适浓度就会爆炸。NFPA 484——可燃金属标准——自 2015 年起已不允许在室内用干式除尘器处理铝。湿式除尘器把粉尘捕集在水浴里、没有干滤材当燃料,才是合规路线。
几个常被漏掉的点:
- 隔离的是回路,不只是磨料。 回收系统在你换掉磨料之后很久仍保留着铁颗粒。跑过钢丸的机器会一直往铝件上掉铁,直到被清洗或专用。既跑黑色金属又跑有色金属的车间,意味着要么分两台机器,要么真正隔离的磨料回路——而不是在批次之间换一下磨料。
- 当心氢气。 湿式除尘器把铝粉困在水里,铝和水反应释放氢气。水槽需要通风、液位监控,并按计划清淤,否则你只是把粉尘爆炸换成了气体爆炸。
- 补齐标准防护。 风管入口的火花探测、隔爆阀、泄爆板,以及针对可燃金属的 D 类灭火器。清洁也重要:表面积尘达到约 0.8 mm 就是不安全阈值。
节拍与会流到客户手里的失效
产能不是工作室尺寸。它是每小时件数,等于每周期装载量乘以每小时周期数。在批次滚筒机上,操作员上下料时抛丸器是停的——短抛打时间埋在长上下料周期里,无论你买多少抛丸器功率,都是慢机器。把表面标准定得比下游工序实际需要更干净,会悄悄吃掉你花钱买来的产能。
按零件而不是按磨料选机型:
- 滚筒式 适合能耐受翻滚的小而结实压铸件——批量清理,每个面都暴露。
- 网带式 适合系列化平板件,上下抛丸器,一次过两面。
- 悬链式 适合不能互相磕碰的大件或薄脆件。
- 带卫星盘的转台式 适合需要绕自身轴旋转的复杂几何件。
然后盯住那些会溜到客户手里的失效:阳极氧化后的嵌铁发花;过量能量造成的薄壁涂抹伤与尺寸丢失;铁铝混合回路的铝热风险;未清洗回收系统带来的交叉污染;嵌铁遇潮的(电偶)白锈;以及零件自身挡住抛流、分型线残留飞边。
这些都不是谜,只要产线从一开始就是为铝设的——更软的能量、非铁回路,以及一套真正尊重铝之特性的除尘系统。