热轧钢在加工前的除鳞抛丸
热轧钢表面裹着一层轧制氧化铁皮,它是相对钢基体的阴极,残留会引发点蚀和漆膜脱落。本文讲清为什么加工前除鳞是质量关卡、钢丸与钢砂(或混合)如何选、辊道线速度与除尘怎么定,以及焊后涂装才发现的各种隐蔽失效模式。

为什么加工前必须除掉氧化皮
热轧钢离开轧机时,表面裹着一层轧制氧化铁皮,多数采购方直到它出事才注意到。它不是单一化合物,而是在约 570 °C 以上轧制冷却过程中形成的氧化铁叠层(FeO、Fe₂O₃ 与 Fe₃O₄)。在钢板上通常厚 0.5–2 mm,质脆,且紧密嵌进基体表面。
隐患是电化学性的,不是外观问题。氧化皮相对底层钢是阴极;当氧化皮在剪切边、冲孔点或锈坑处开裂,露出的钢就成了阳极,优先腐蚀。典型结果就是氧化皮鳞片下成片的长点蚀,腐蚀产物又会把上面涂的任何漆膜顶起来。再叠加运输存放中沾上的盐膜和浮锈,这样的表面无论底漆多贵,12–24 个月内都会起皮。
正因如此,表面处理被当作质量关卡而非收尾工序。EN 1090 对结构钢规定了明确的等级,绝大多数工业涂装规范都要求 ISO 8501-1 的 Sa 2.5("非常彻底的表面清理",至少 95% 表面无可见氧化皮、锈和外来物,仅允许轻微条纹)。Sa 3(近白金属)留给 ISO 12944 C4/C5-M 下的浸没或离岸区域。
磨料怎么选:钢丸、钢砂还是混合
磨料同时干两件事:击碎氧化皮,并把钢面打毛出可控的锚纹。颗粒形状决定哪件事占上风。
- 钢丸为球形,淬火回火,40–50 HRC(高硬度级 55–65 HRC),可循环 2000 次以上。它"锤击"而非切削,留下约 25–50 µm Rz 的光滑麻面。规格按 SAE J444 / ISO 11124 为 S70–S780;通用除鳞用 S330–S460,厚板用 S550–S660。
- 钢砂是把同种钢丸破碎成的棱角颗粒。锋利棱边"切削",得到更深、呈蚀刻状的 50–125 µm Rz 轮廓和最快的除鳞速度。GP/GL/GH 硬度级(约 46/56/63 HRC)在保刃与抗碎裂间取舍。粗砂 G14–G18 对付厚氧化皮;G25–G40 是 Sa 2.5 涂装前处理的主力。
- 混合料主导大批量辊道线:约 70% 钢丸(S330–S460)提供动能,加 30% 钢砂(G40–G50)做棱角剪切,开出 40–75 µm 的锐利锚纹。
钢砂比钢丸产生更多碎屑,所以必须持续补料并保持风选分离器健康——否则破碎磨料以黑尘回流,重新污染银灰金属面。磨料本身受 ISO 11124(要求)与 ISO 11125(试验方法)约束;表观密度低于 7.2 g/cm³ 的批次要拒收,那是空心颗粒超标的信号。
节拍、抛丸器与除尘:产线三件事
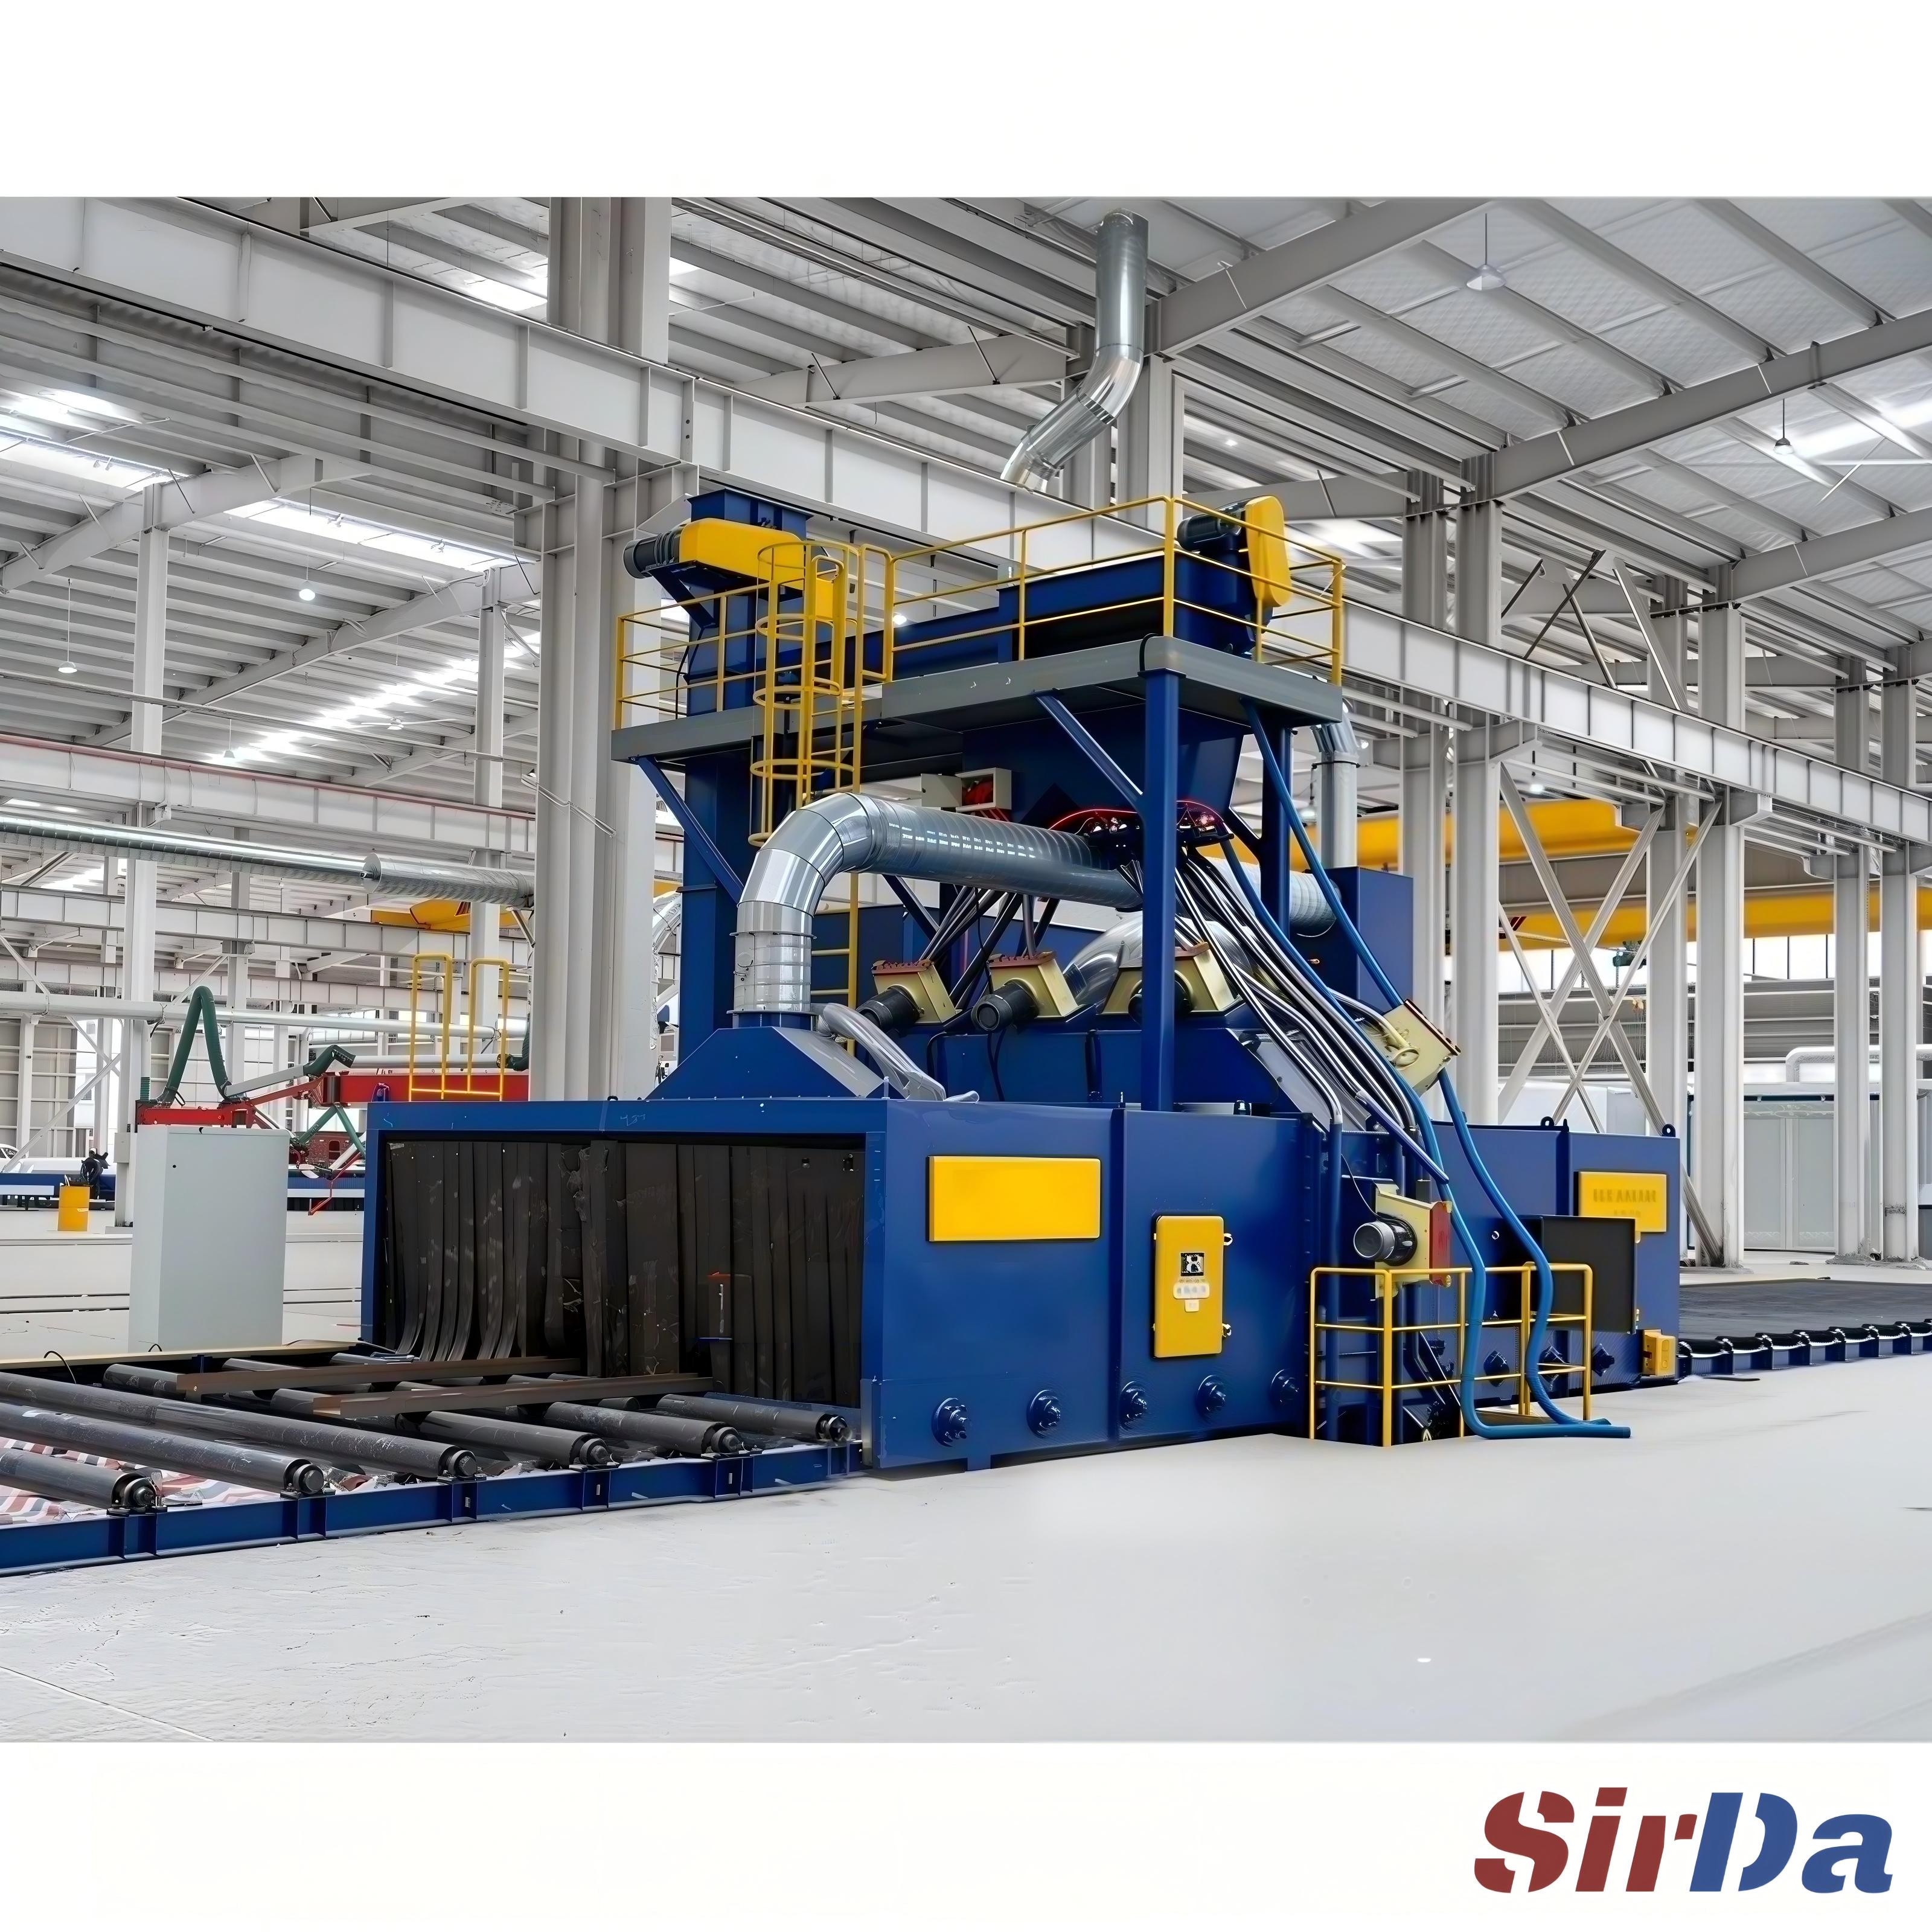
在辊道式抛丸线上,产量由型材以多快速度穿过抛丸器同时仍达到 Sa 2.5 决定。对 B 级锈蚀的结构型材,辊道速度通常 1.2–2.5 m/min;C 级锈蚀和厚氧化皮必须放慢,绝不能加快,因为"赶进度"的唯一后果就是留下氧化皮。
直驱抛丸器以 75–80 m/s 的叶片线速度(约 2900 RPM)抛出磨料。盯住电流表:每个抛丸器应稳定在额定电流的 85–90%。电流骤降几乎总是料斗里磨料面下降——这是缺料故障的早期预警,不是电机问题。上下布置、斜插进 H 型钢腹板的多抛丸器布局,正是为了消灭"阴影"——单轮够不到的凹陷里漏打的那条带。
除尘是第三条腿。没有健康除尘器的抛丸房就是个闭路扬尘循环。目标排放低于 5–10 mg/m³,配够风布比能撑住的滤筒或布袋除尘器;风选室里的静压才是告诉你细粉被抽走而非回流的那个数。对钢质磨料,磁选机可回收 95% 以上的好料;剩余部分要么补充,要么在封闭车间里用真空吸走,避免成品表面嵌丸。
悄悄毁掉活儿的失效模式
多数除鳞不合格并不惊天动地。它们很小、很静,几个月后在脱落的漆膜下才被发现。
- 边角残鳞——H 型钢腹板、内圆角和焊趾是经典的阴影区。成因:辊道过快、某个抛丸器电流掉档、或布局有盲区。要在加工前修掉,因为焊完的接头没那么好打。
- 过度抛丸——把轮廓打到 75 µm 以上既浪费磨料和油漆,在低于约 1.5 mm 的型材上还会引起变形。薄规格板用滚轮抛丸是公认的变形风险;改低压空气抛丸或化学清理。
- 闪锈——清理后的钢是新鲜活泼表面。潮湿或沿海空气中 4–6 小时就见锈;高湿环境下不到 4 小时。在这个窗口内涂可焊的硅酸锌车间底漆(SSPC-Paint 20,约 15–25 µm 干膜),或按 ASTM D610 评级 ≥8 给板材涂油用于运输。
- 残留可溶性盐——目视清洁看不见氯化物。用 Bresle 法(ISO 8502-9)测量并控制在约 20–50 mg/m² 以下;涂层下的盐引发的界面腐蚀,任何抛丸等级都救不了。
- 跨批污染——从上一个更脏的活儿带过来的磨料,会给下一批埋下嵌入杂屑。保持混合料受审计、分离器干净。
- 来料带油——轧制油和润滑脂会让抛丸"打滑"并涂抹开。先碱性脱脂;带油抛丸只是把油抛光进去。
主线很简单:除鳞是防腐体系的第一道、也是影响最大的一道,其结果按标准测量记录而非肉眼判断。把 Sa 等级、轮廓区间和盐限值一起写进规范,然后在钢材上焊机或涂装线之前逐项验证。