轨道与货车维修的节拍化抛丸
轨道与货车维修把抛丸做成流水线。本文讲钢轨磨料选型、线速度节拍、轨头保护限度,以及老旧车厢含铅旧涂层粉尘的封闭与控制。

为什么维修段要把抛丸做成流水线,而不是零星活
轨道与货车维修看的是单位时间产出。一个维修段把车厢拉进来翻新、除旧漆、再按时推出去,本质上是在跑一条生产线,不是零散的修修补补。抛丸清砂是整条线的瓶颈:它得把锈蚀、旧涂装、油污和冬季融雪盐一并清除得足够快,让后段的焊接、无损检测和底漆工序永不空等。
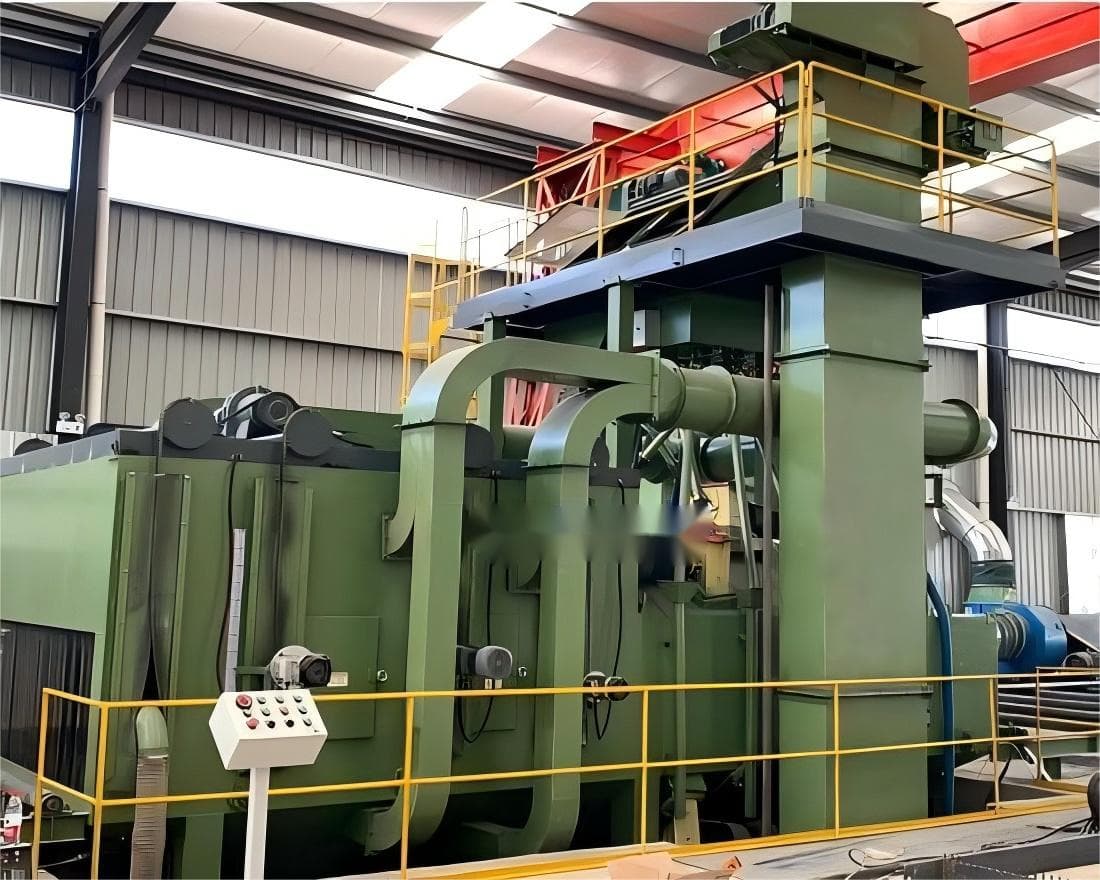
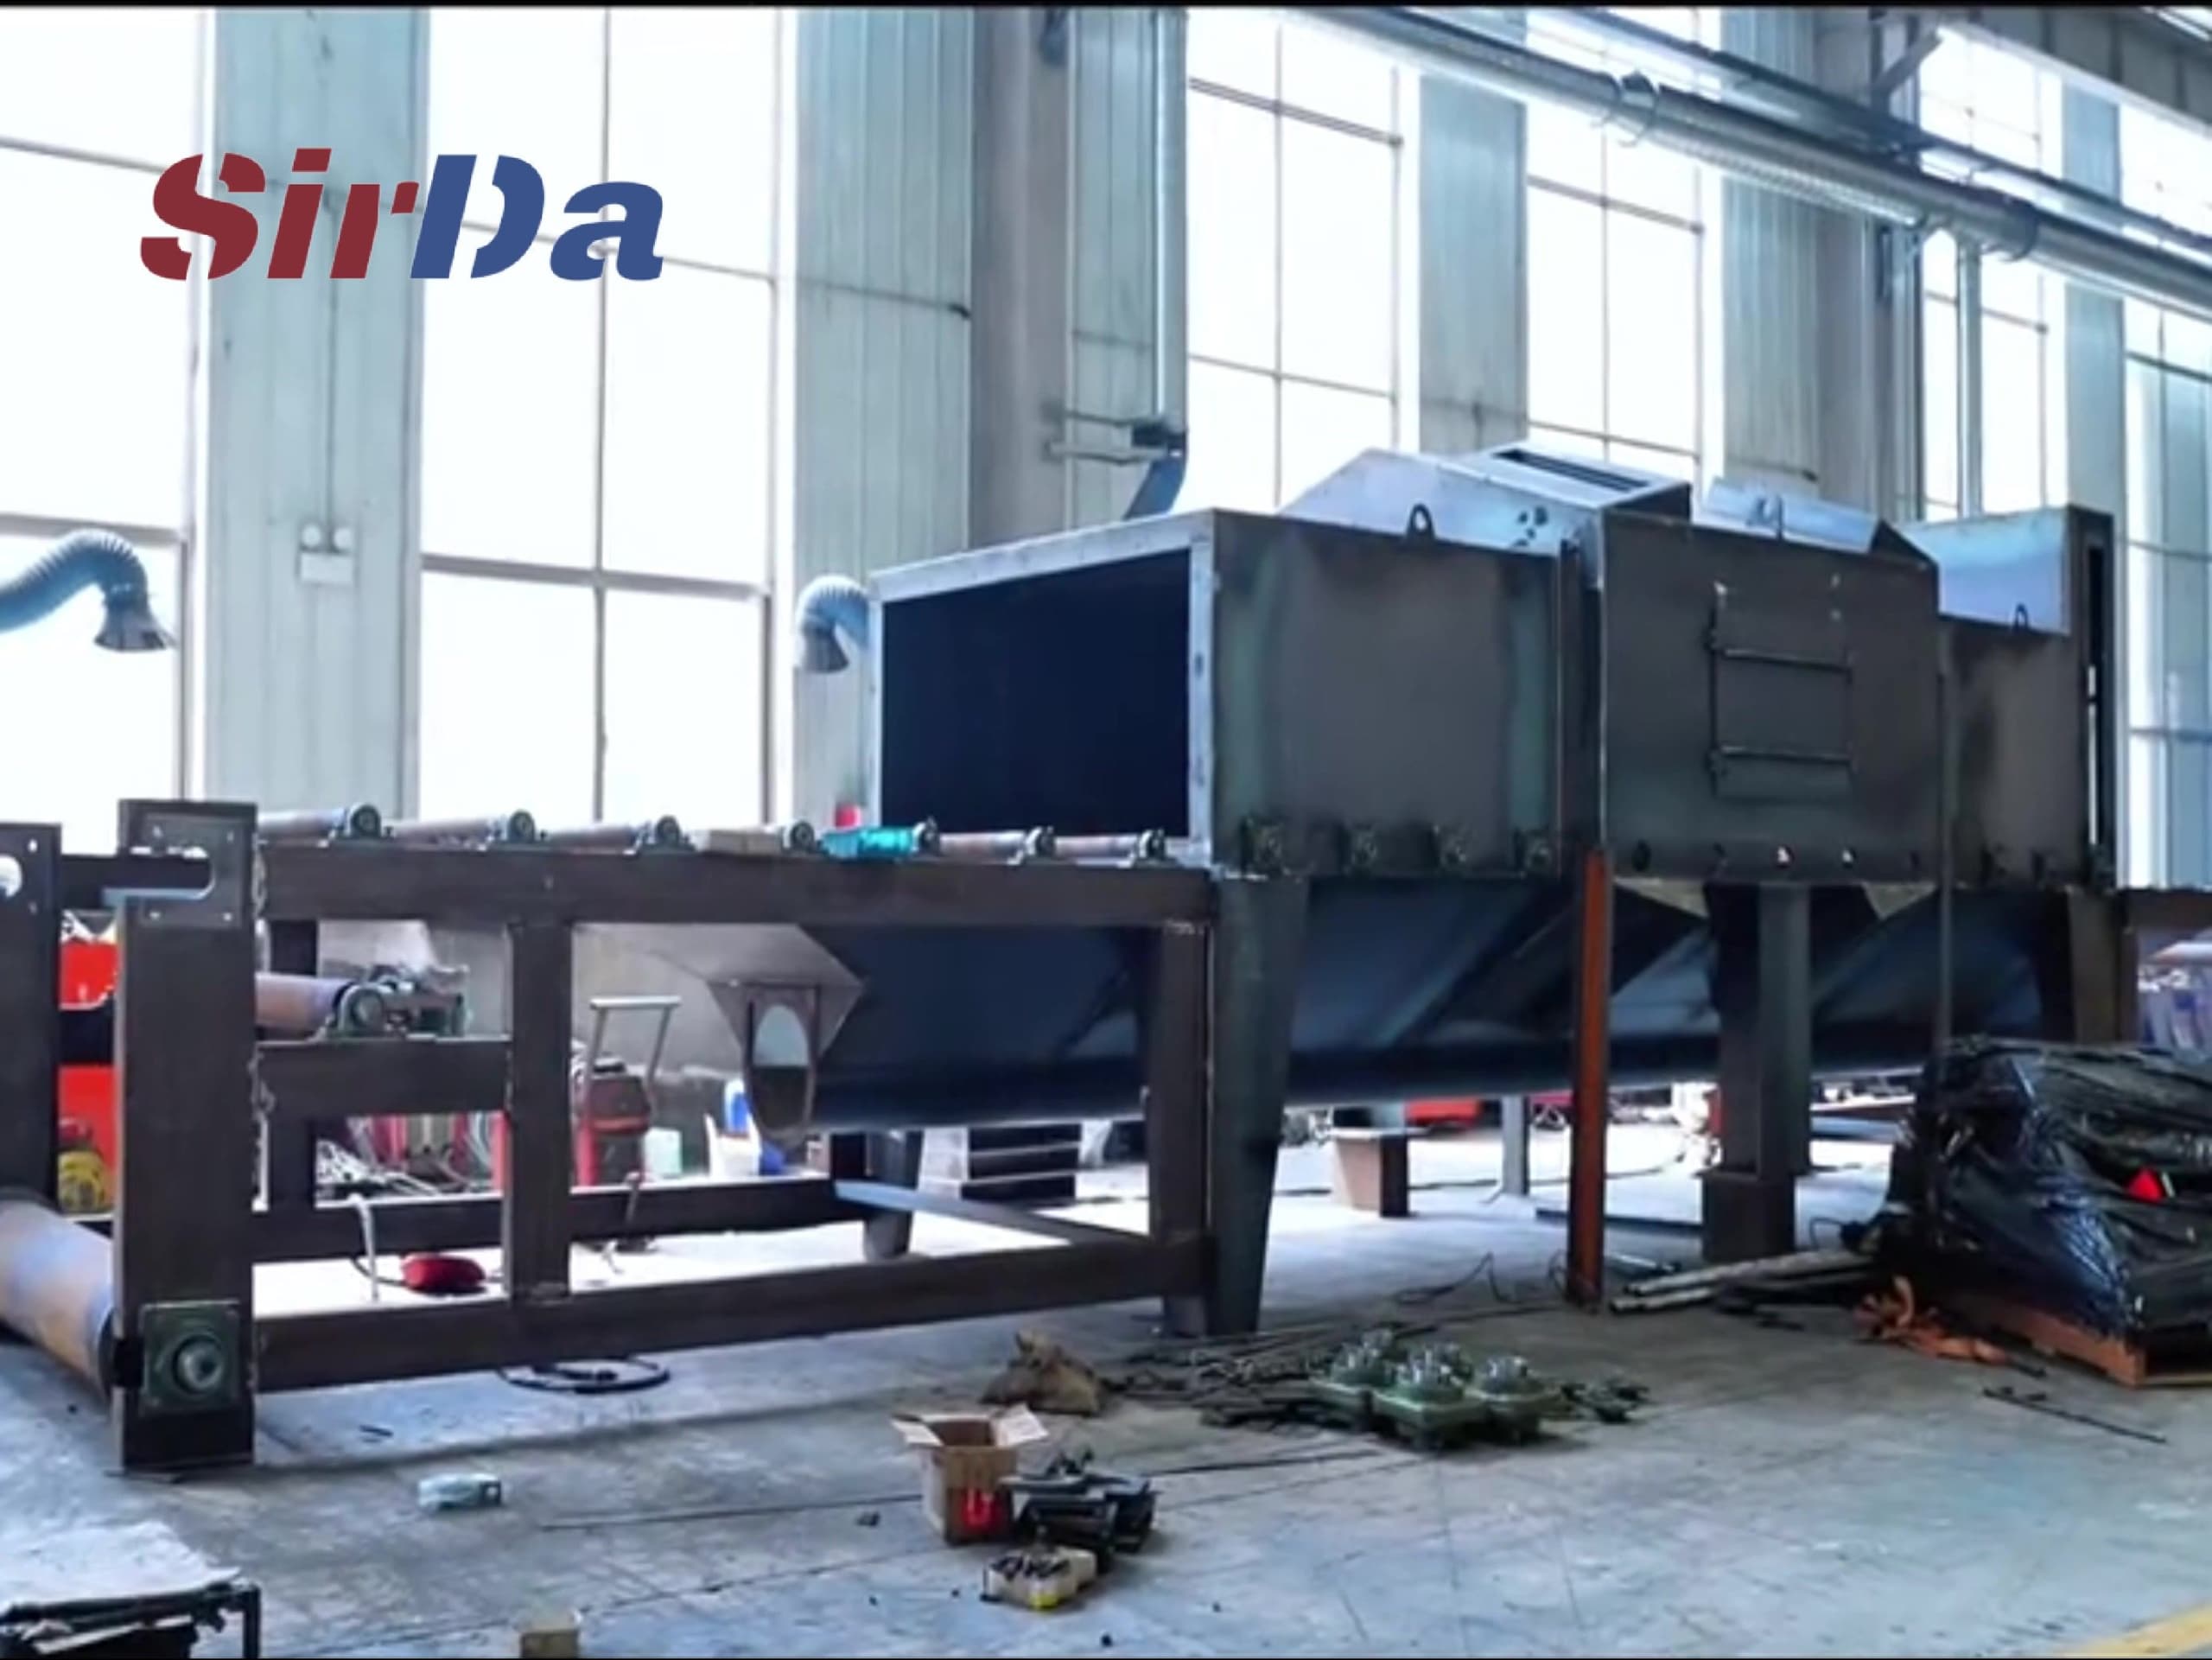
多数维修段最终采用辊道式抛丸线。钢轨、轨枕板和转向架构架这类长件在动力辊道上以受控速度通过,抛丸器固定、工件移动,于是批量作业变成了连续作业。真正的操作变量是停留时间,而停留时间由线速度决定。对重型构件而言,实用区间是每分钟约 0.5 到 2.5 米——够慢,叶轮才能做足功课;够快,一根 12 米钢轨才不至于霸占设备半小时。
选磨料:钢轨不是普通结构钢
钢轨是高碳钢,且轨头早已被碾出加工硬化层。这把磨料选型改变了两处。
- S330–S460 粒径、硬度 40–52 HRC 的铸钢丸,是清理钢轨与车体时的默认选择。它边清理边喷丸强化,对焊接热影响区和转向架构架是好事。
- 钢砂只在一种情况下值得用:涂层要求很高的机械咬合力、需要强力的锚纹。但钢砂是切削,不强化——在轨头上滥用会削薄你本该保留的硬化层。
- 保持工作混合料,不要每次全新投料。每天筛掉细粉、补入新丸;混合料一旦发细,既丢能量又压垮除尘器。
- 特别盯住轨头。滚动面是整根钢轨上最值钱的钢。如果产线把它当普通面一样对待,过度抛打会把廓形打圆,缩短钢轨寿命。遮蔽它,或在该面降低叶轮强度。
在节拍化黑色金属产线上,S230–S390 铸钢丸是按每平方米成本计的行业标准基线;钢轨工况只是把偏好推向更粗的一端,因为轨头氧化皮很顽固。
节拍、停留与"越快越干净"的陷阱
单位时间产出不是"辊子转多快"。它是三件事里最慢的那件:上下料时间、污染实际需要的抛打停留、以及后段瓶颈。把辊子提速,你只是把半干净的钢件运出去而已。
一个实用的核查:数清叶轮数量、加总它们的实际抛射率,再和你所选线速度下每分钟经过的表面积比较。若每分钟面积超过叶轮能清到目标等级的量——通常翻新是 Sa 2½(近白级),焊前准备是 Sa 3(白级)——就降速或加一个叶轮工位。失效方式很隐蔽:转向架构架一面干净、另一面没干净,因为工件转过叶轮太快,背光面没被打到。
轨头陷阱再来一次:抛丸本身也是疲劳处理。轨头轻度喷丸强化有益,但产线必须调校到滚动面获得覆盖、又不被打过其设计应力状态。这是个设定值,不是巧合。
粉尘、危害与旧涂层的麻烦
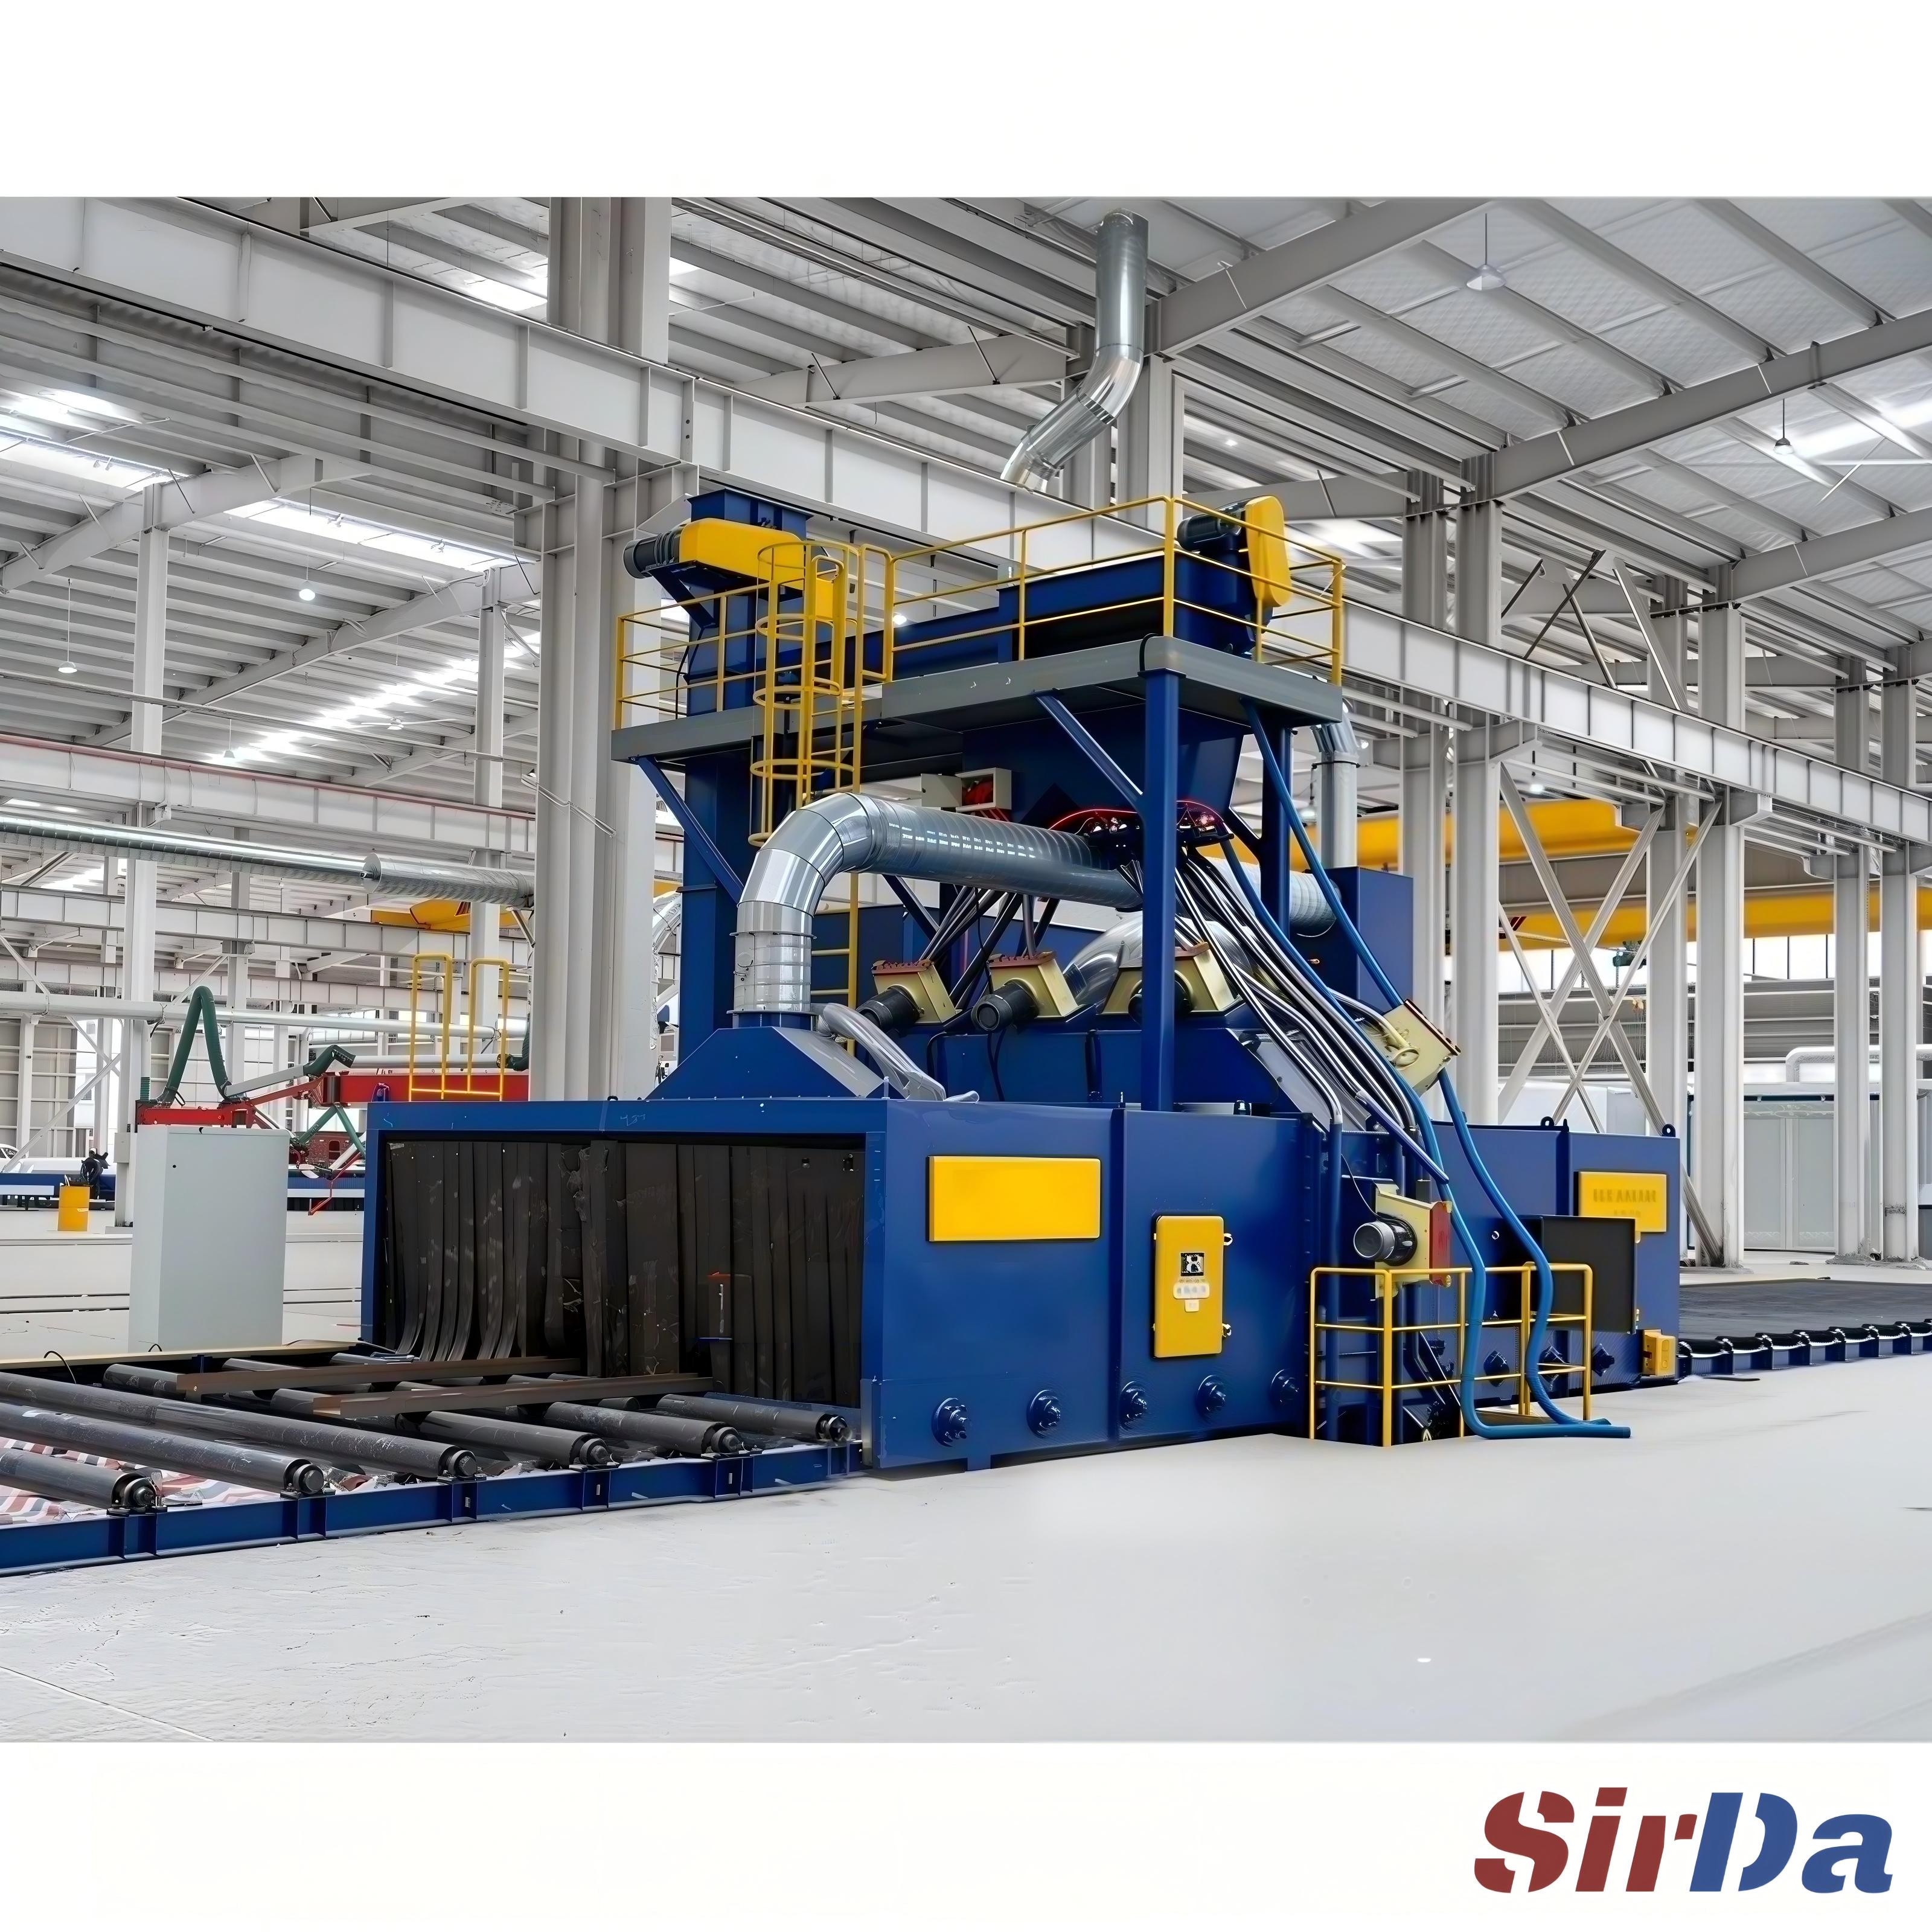
到这里,维修段和加工车间分道扬镳了。1980 年代前造的车厢,可能还带着铅铬酸盐底漆和含铅面漆。抛丸把这段历史释放成可吸入粉尘。任何老车进线前,先用 XRF 分析仪筛查涂层;一旦确认含铅,作业就要落入严格的职业性铅控制之下,粉尘必须被封闭和定性,而不只是过滤掉。
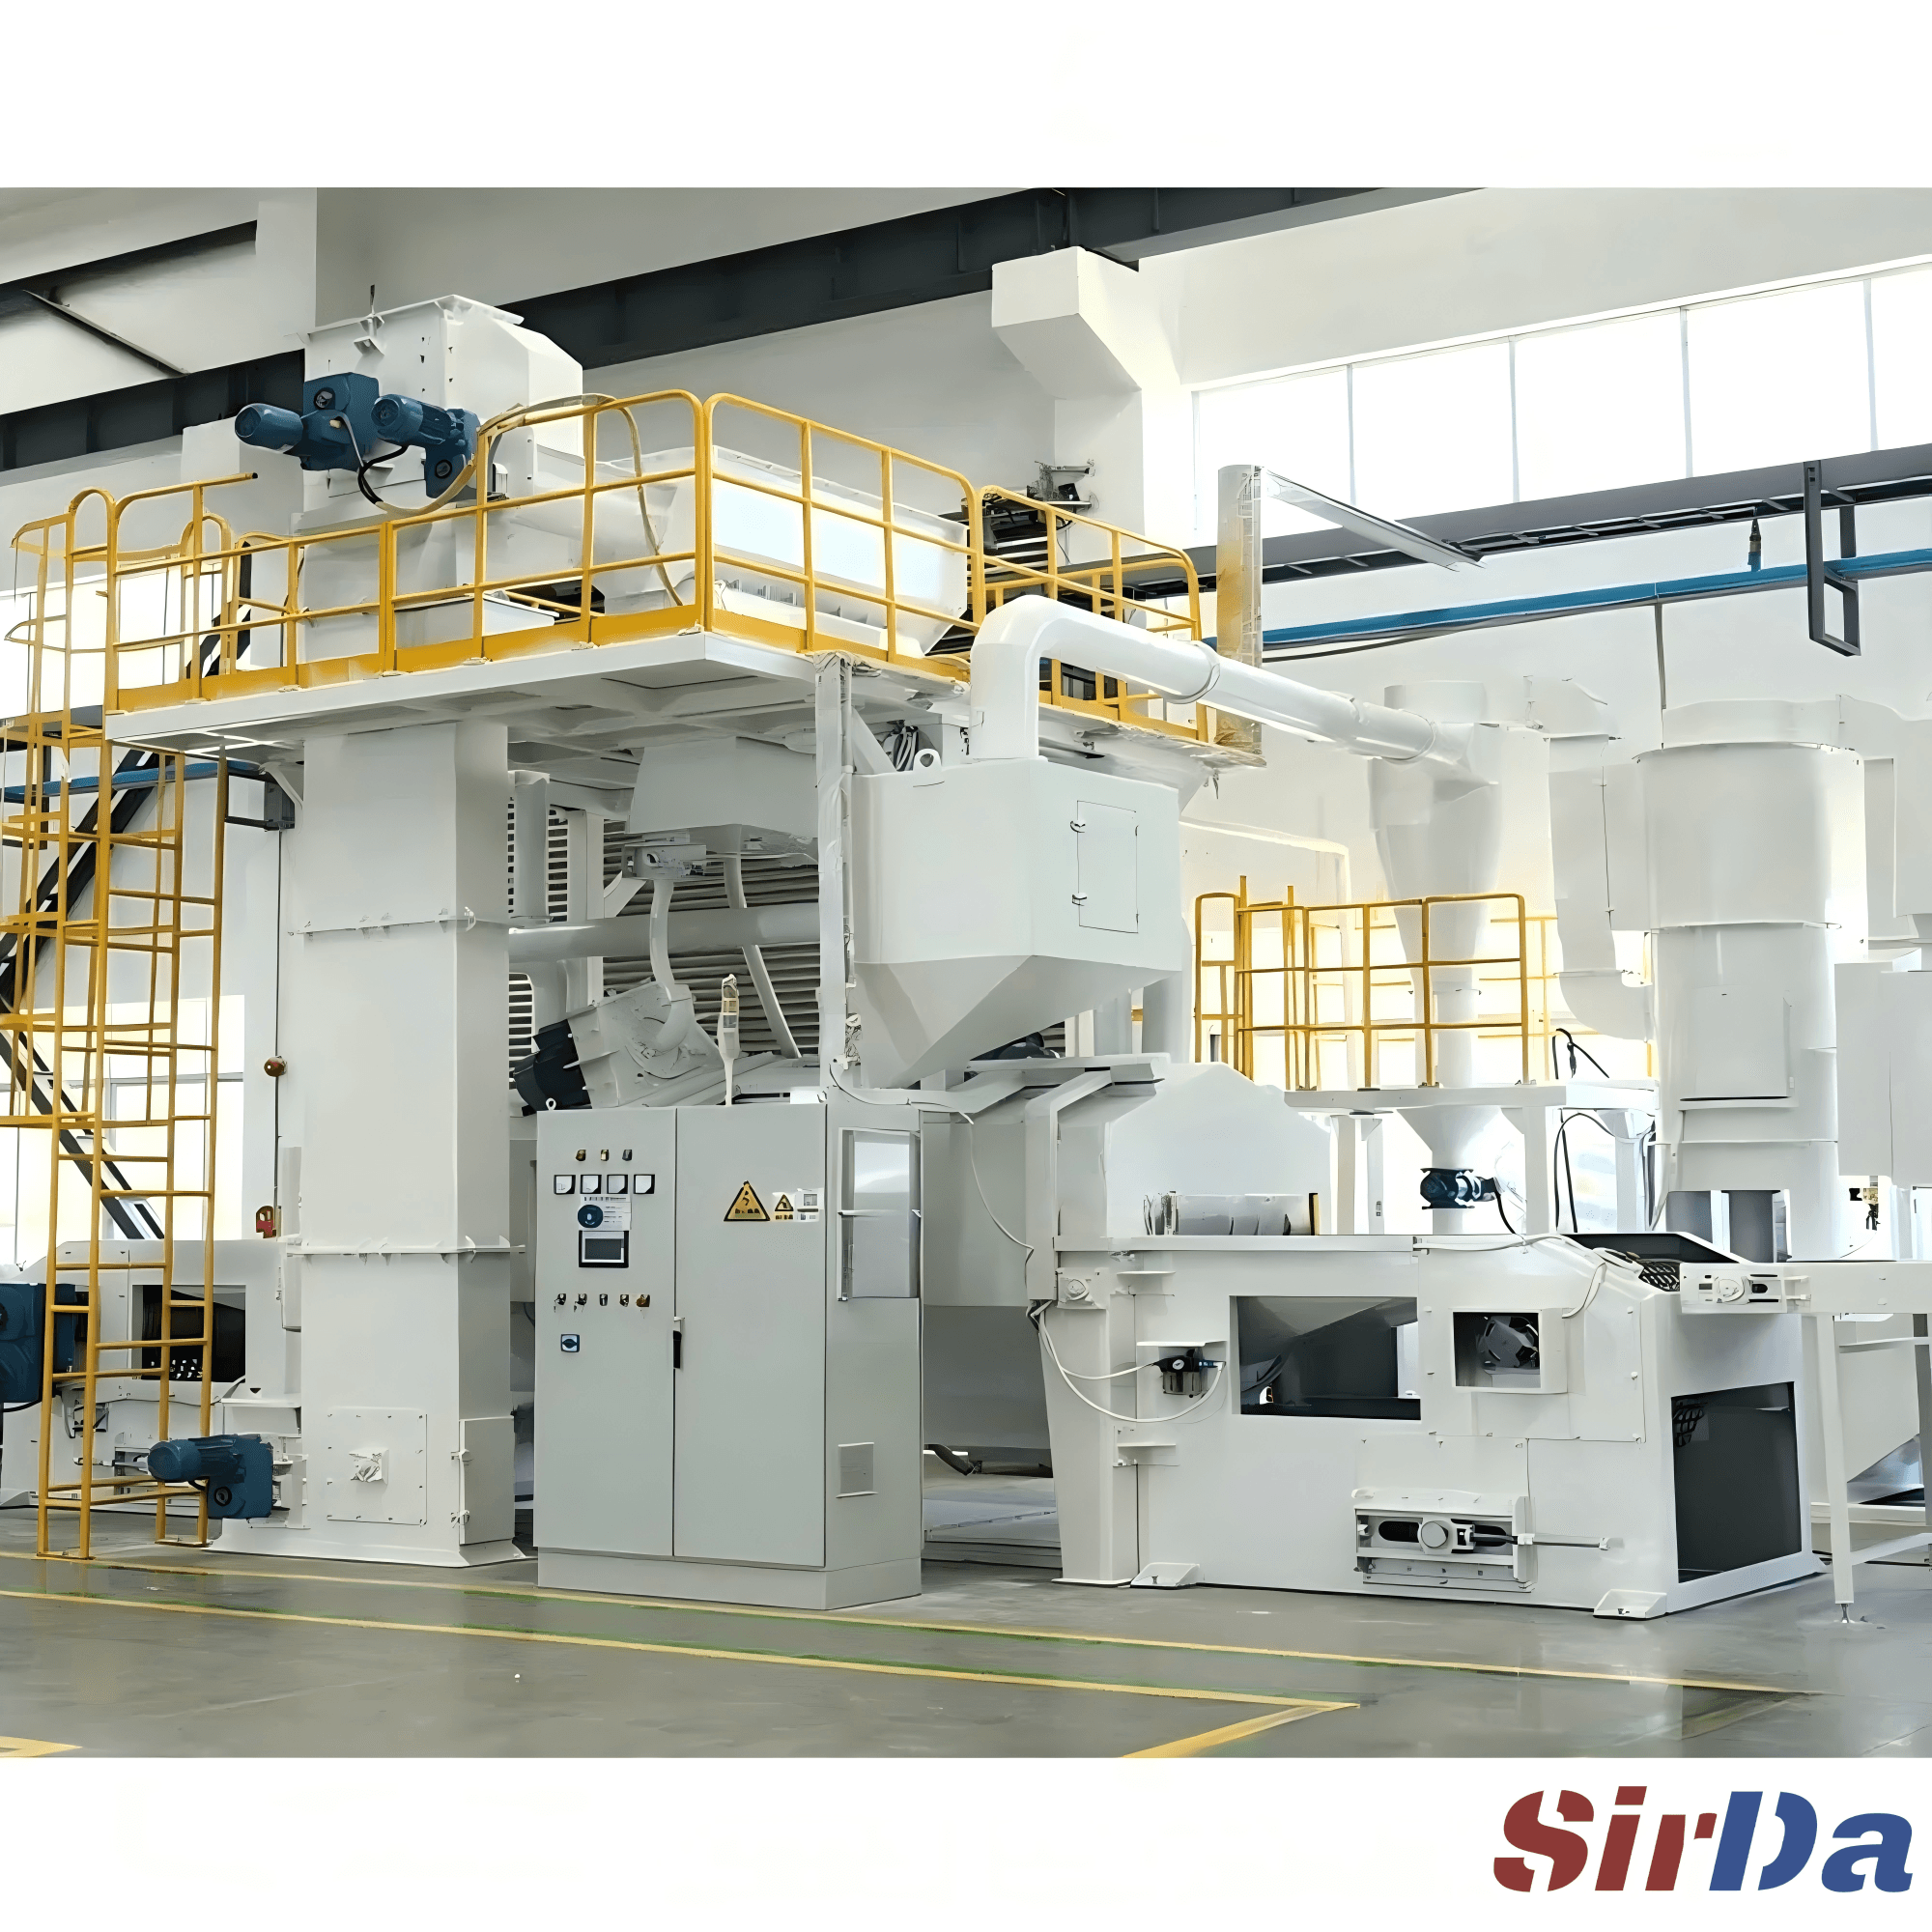
封闭意味着带密封的回收地坪、风选分离器和按风量选型的脉冲反吹滤筒除尘。喷丸房每小时换气约 60 次;封闭式产线也该守同一纪律。钢丸可循环数百次,所以分离器身兼两职——它既除粉尘和碎丸,又把可用的磨料送回料斗。
维修段最容易跳过、事后后悔的两道核查:
- 可溶性盐。冬季融雪在车厢外壳留下氯化物。就算清到 Sa 3,盐若残留,涂层照样早失效;用 Bresle 法(ISO 8502-6/9)测量,必要时水洗。
- 隐藏缺陷。干净、带锚纹的表面,正是做磁粉检测的最佳时机——抛丸把油漆盖住的裂纹暴露出来。
什么算做好了。 一条轨道与货车抛丸线立得住,当且仅当:工件以正确的清洁等级、正确的锚纹、且无隐藏污染离开,并且离开的时间是可预测的。把磨料、线速度和粉尘封闭三者同时做对,抛丸就不再是瓶颈,而是整场翻新的节拍器。