Granallado de mantenimiento ferroviario a velocidad de línea
El mantenimiento de rieles y vagones lleva el granallado en línea. Esta guía cubre el abrasivo para acero de riel, la velocidad de línea, los límites de la cabeza y el confinamiento del polvo de plomo.

Por qué los talleres tratan el granallado ferroviario en línea, no a pieza
El mantenimiento de rieles y vagones se mide en volumen de salida. Un taller que mete un vagón para repintarlo, lo decapa y lo saca según un planning está corriendo una línea de producción, no un taller a demanda. El granallado es el cuello de botella: tiene que quitar óxido, librea vieja, grasa y sal de deshielo invernal lo bastante rápido para que el resto de la revisión — soldadura, END, imprimación — nunca espere detrás.
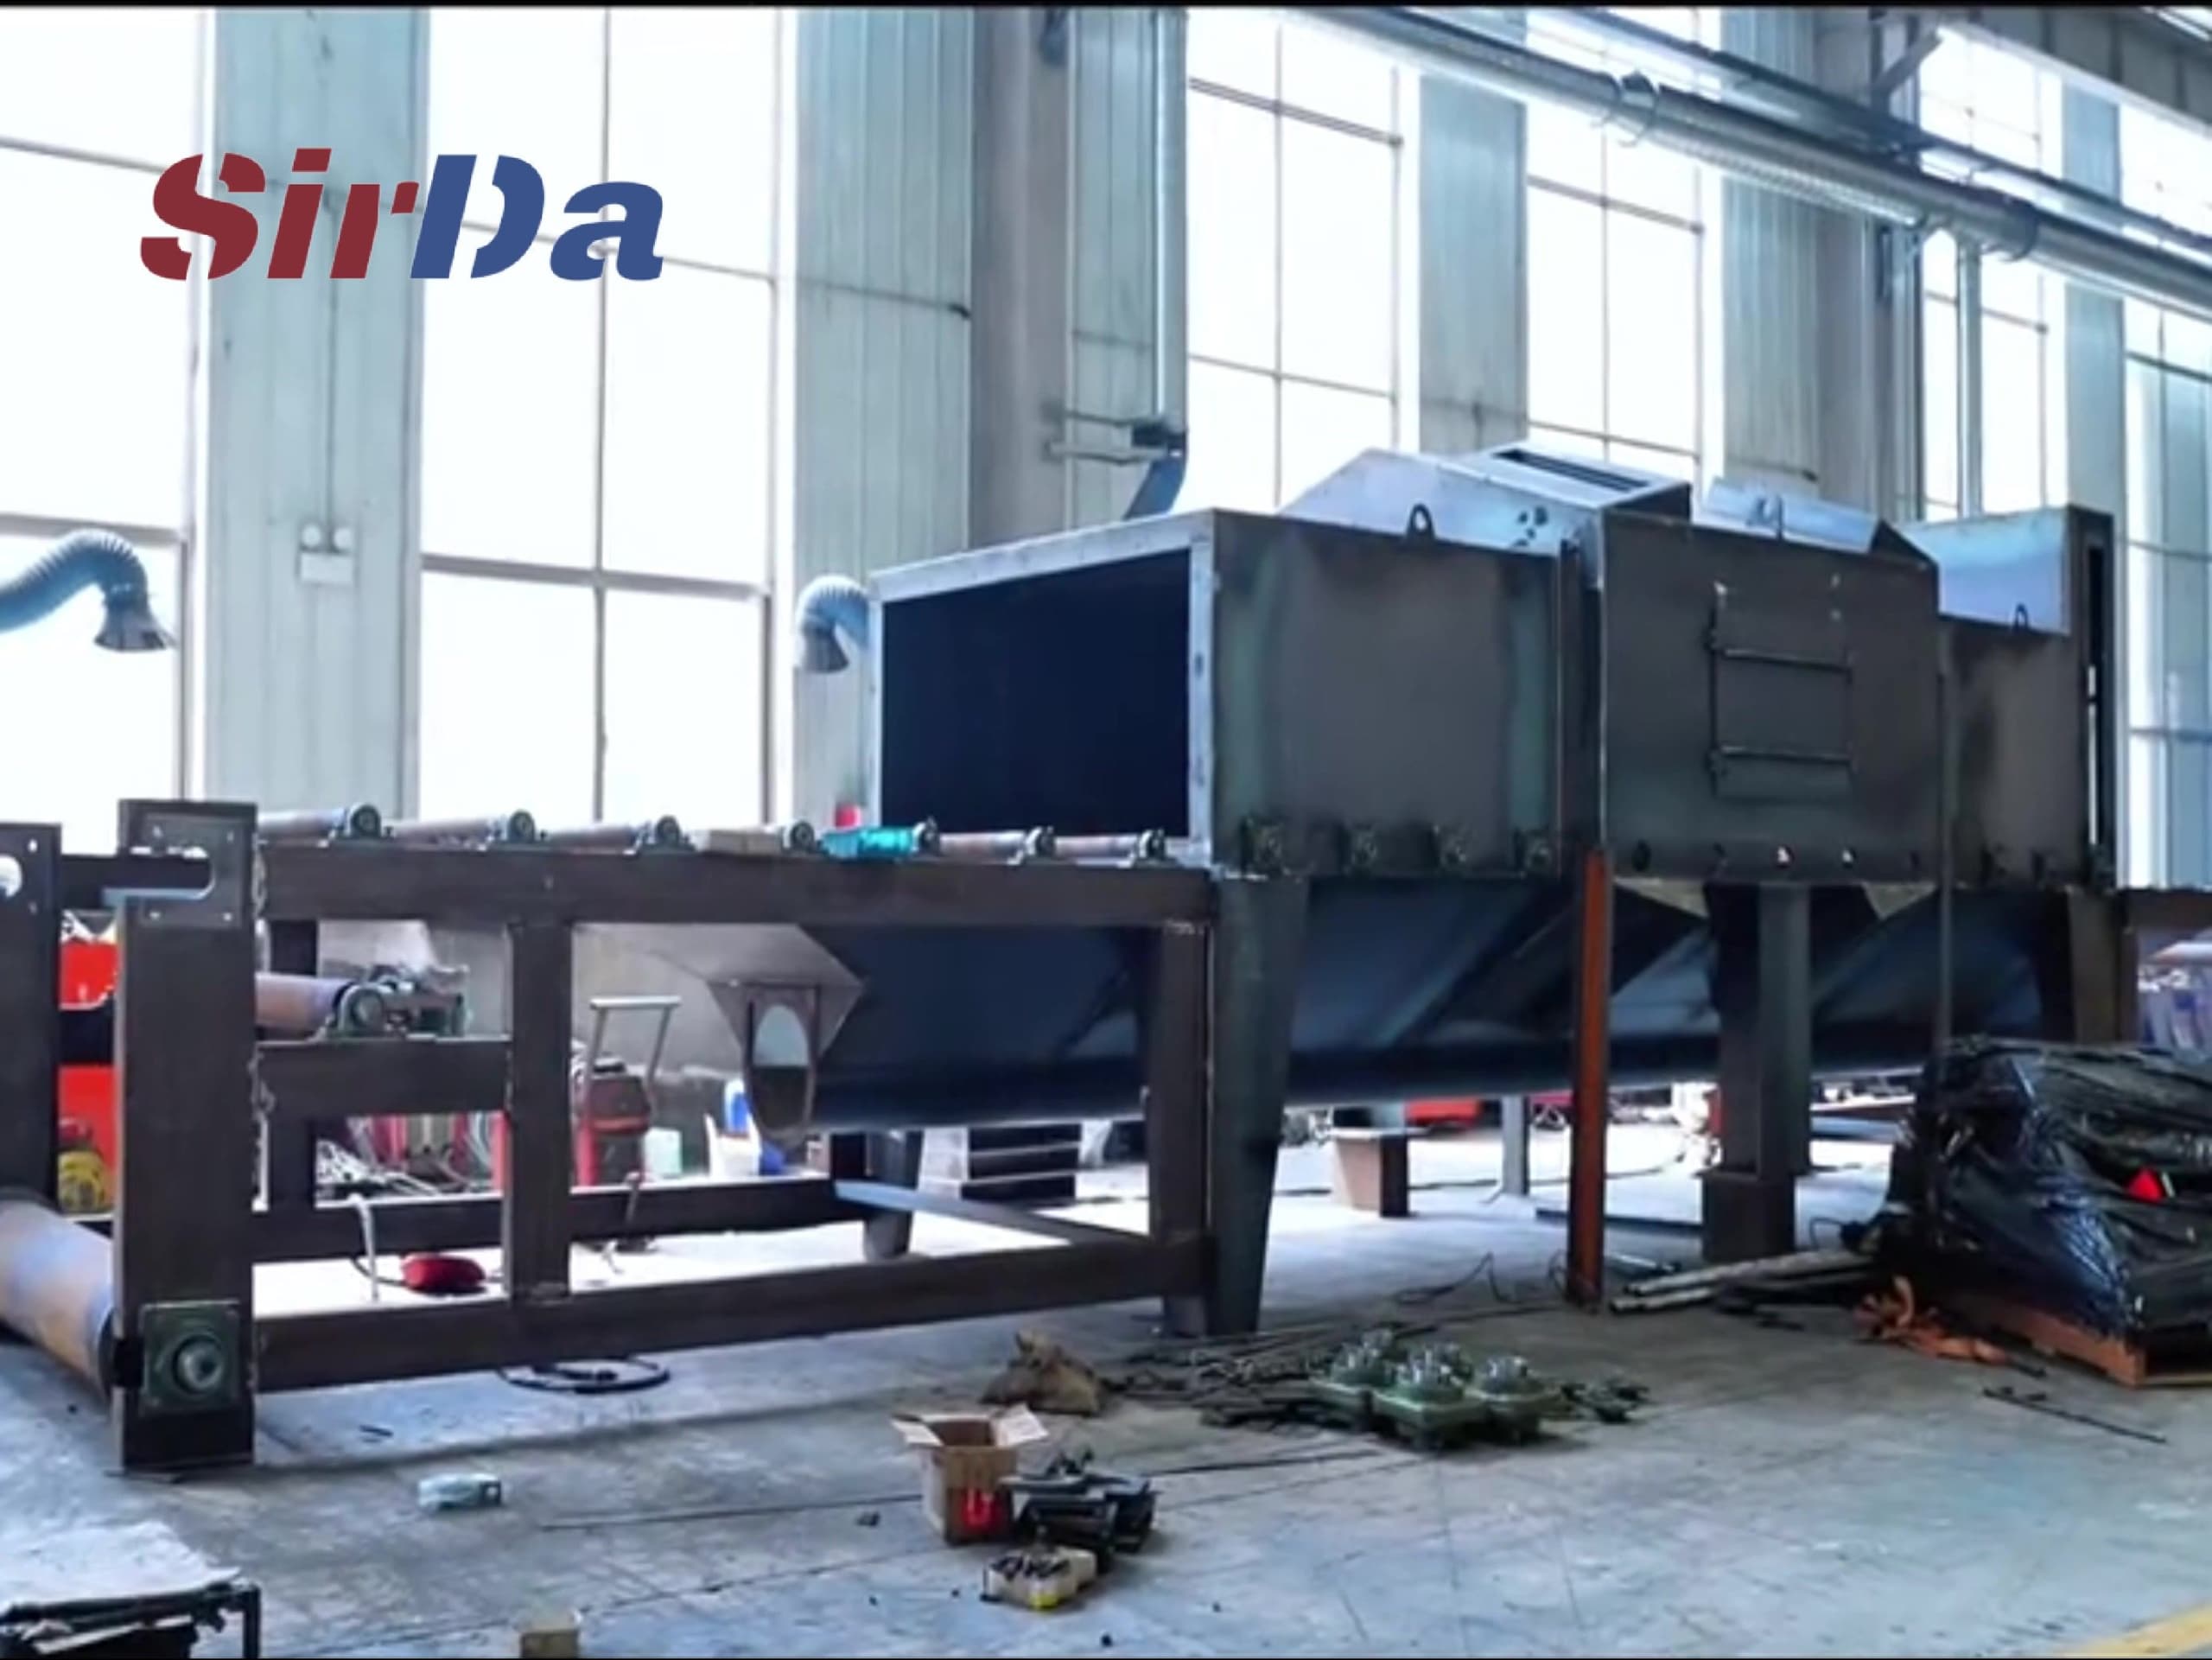
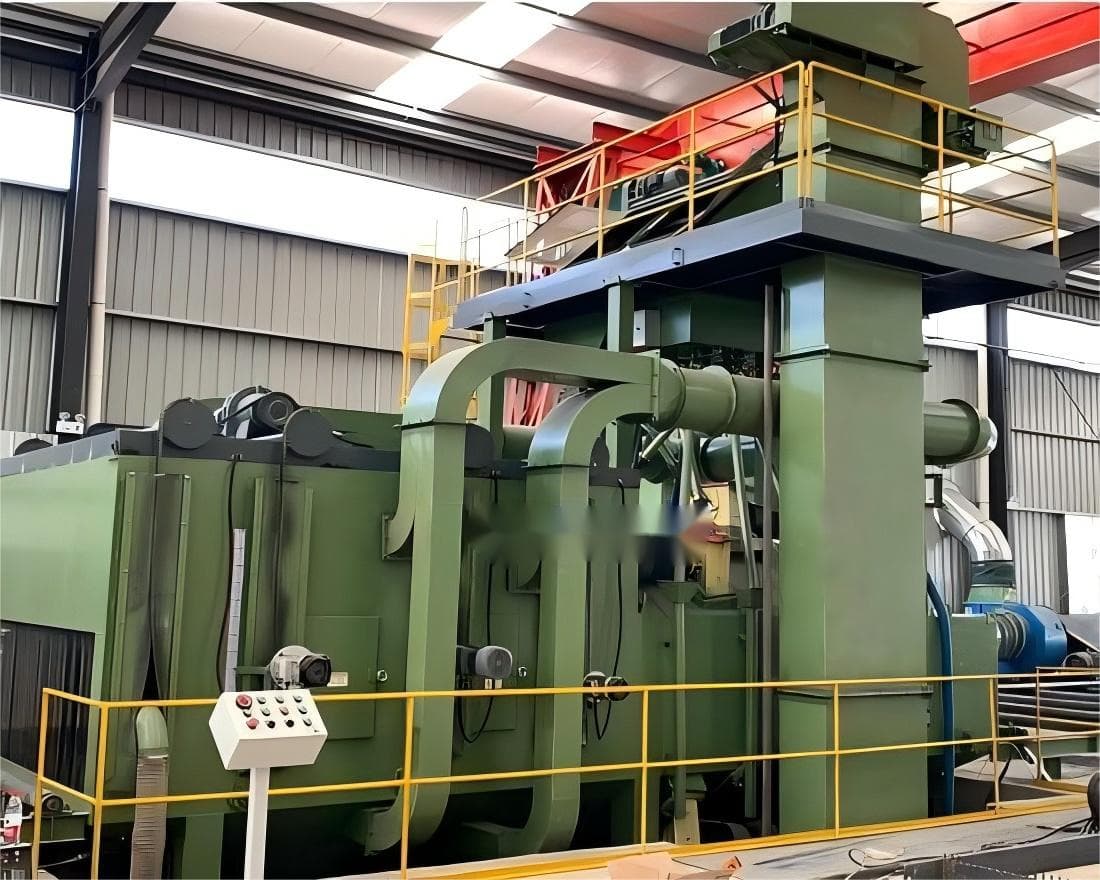
La solución que la mayoría de los talleres adopta es una línea de granallado por turbina con transportador de rodillos. Las piezas largas — tramos de riel, placas de traviesa, balancines de bogie — avanzan sobre rodillos motorizados a velocidad regulada; las turbinas están fijas y la pieza pasa por delante. Se convierte un tratamiento por lotes en flujo continuo. La variable de operación es el tiempo de permanencia, fijado por la velocidad de línea. Para piezas pesadas, el rango útil va de unos 0,5 a 2,5 metros por minuto — lo bastante lento para que las turbinas hagan su trabajo, lo bastante rápido para que un riel de 12 m no ocupe la máquina media hora.
Elegir el abrasivo: el acero de riel no es acero estructural
El acero de riel es hipereutectoide y ya está endurecido por trabajo en la cabeza. Eso cambia dos cosas en la elección del medio.
- Los perdigones de acero colado en rango S330–S460, a 40–52 HRC, son lo habitual para limpiar rieles y cajas. Preesfuerzan mientras limpian, lo cual es útil en zonas soldadas y chasis de bogie.
- La granalla angular solo merece su sitio cuando un recubrimiento exige una clave mecánica fuerte; pero corta, no preesfuerza — abusar de ella en la cabeza del riel adelgaza la capa endurecida que precisamente hay que conservar.
- Mantener una mezcla de trabajo, no una carga nueva. Tamizar las finas cada día y completar con perdigones nuevos; una mezcla que deriva hacia lo fino pierde energía y satura el colector de polvo.
- Vigilar en particular la cabeza del riel. La superficie de rodadura es el acero más valioso del riel. Si la línea la trata como una cara cualquiera, un sobre-granallado redondea el perfil y acorta la vida del riel. Enmascararla o bajar la intensidad de las turbinas en esa cara.
En flujo para piezas férreas, los perdigones de acero colado S230–S390 son la referencia en coste por metro cuadrado; la aplicación riel solo inclina la balanza hacia lo grueso, porque la cascarilla en una cabeza de riel es tenaz.
Regular la cadencia: takt, permanencia y la trampa de «más rápido, más limpio»
El volumen de salida no es «a qué velocidad giran los rodillos». Es lo más lento de tres cosas: tiempo de carga o descarga, el tiempo de permanencia que la suciedad realmente necesita, y el cuello en aval. Acelerar los rodillos solo entrega acero a medias limpio.
Un control práctico: contar las turbinas, sumar su caudal de proyección real, y compararlo con la superficie que pasa por minuto a la velocidad de línea elegida. Si la superficie por minuto supera lo que las turbinas pueden limpiar al grado buscado — normalmente Sa 2½ (casi blanco) para un repintado, Sa 3 para una preparación de soldadura — bajar la velocidad o añadir un puesto de turbinas. La falla es sutil: un lado de un balancín de bogie se limpia, el otro no, porque la pieza giró demasiado rápido frente a las turbinas para que la cara en sombra fuera alcanzada.
La trampa de la cabeza de riel, otra vez: el granallado también es un tratamiento de fatiga. Un leve preesfuerzo en la cabeza puede ser beneficioso, pero la línea debe regularse para que la superficie de rodadura reciba cobertura sin ser llevada más allá de su estado de tensión de diseño. Eso es un ajuste, no una casualidad feliz.
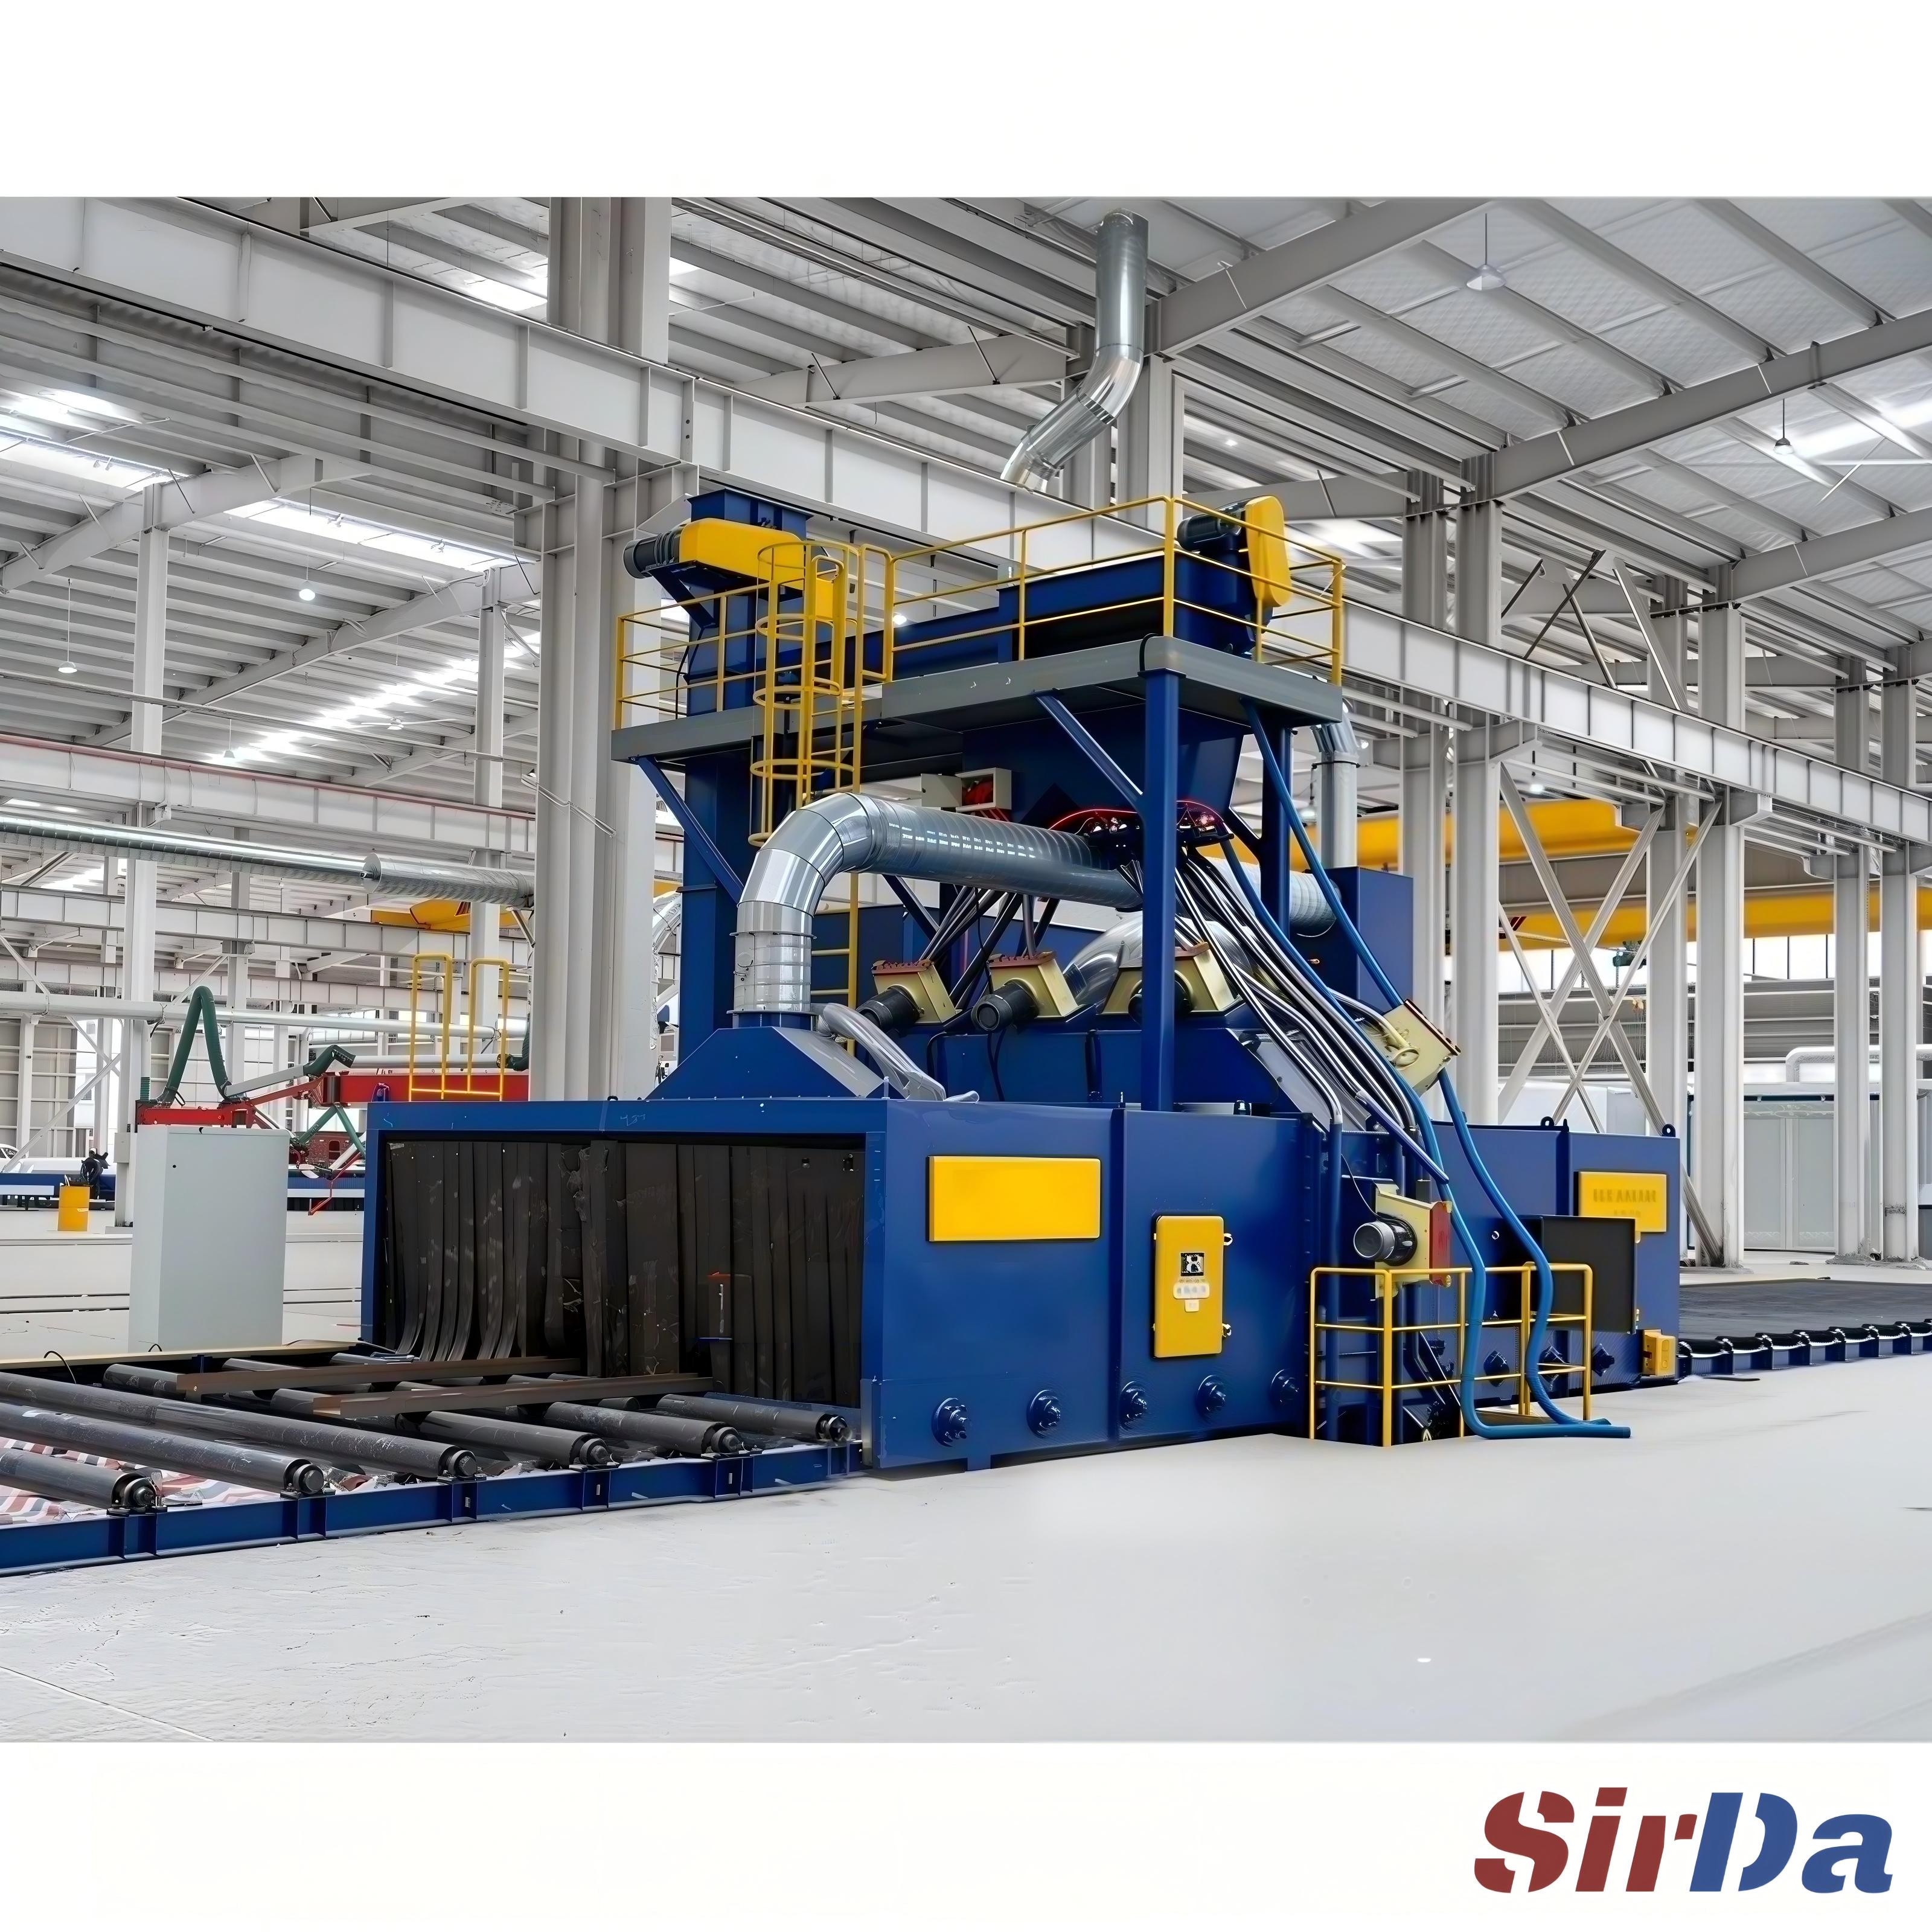
Polvo, peligro y el problema de las pinturas viejas
Aquí el taller se separa del taller de fabricación. Los vagones construidos antes de los años 1980 pueden aún llevar imprimaciones de plomo-cromato y acabados con plomo. El granallado libera esa historia como polvo respirable. Antes de que un vehículo antiguo entre en la línea, analizar la pintura con un XRF; donde se confirma plomo, el trabajo cae bajo controles estrictos de plomo y el polvo debe confinarse y caracterizarse, no solo filtrarse.
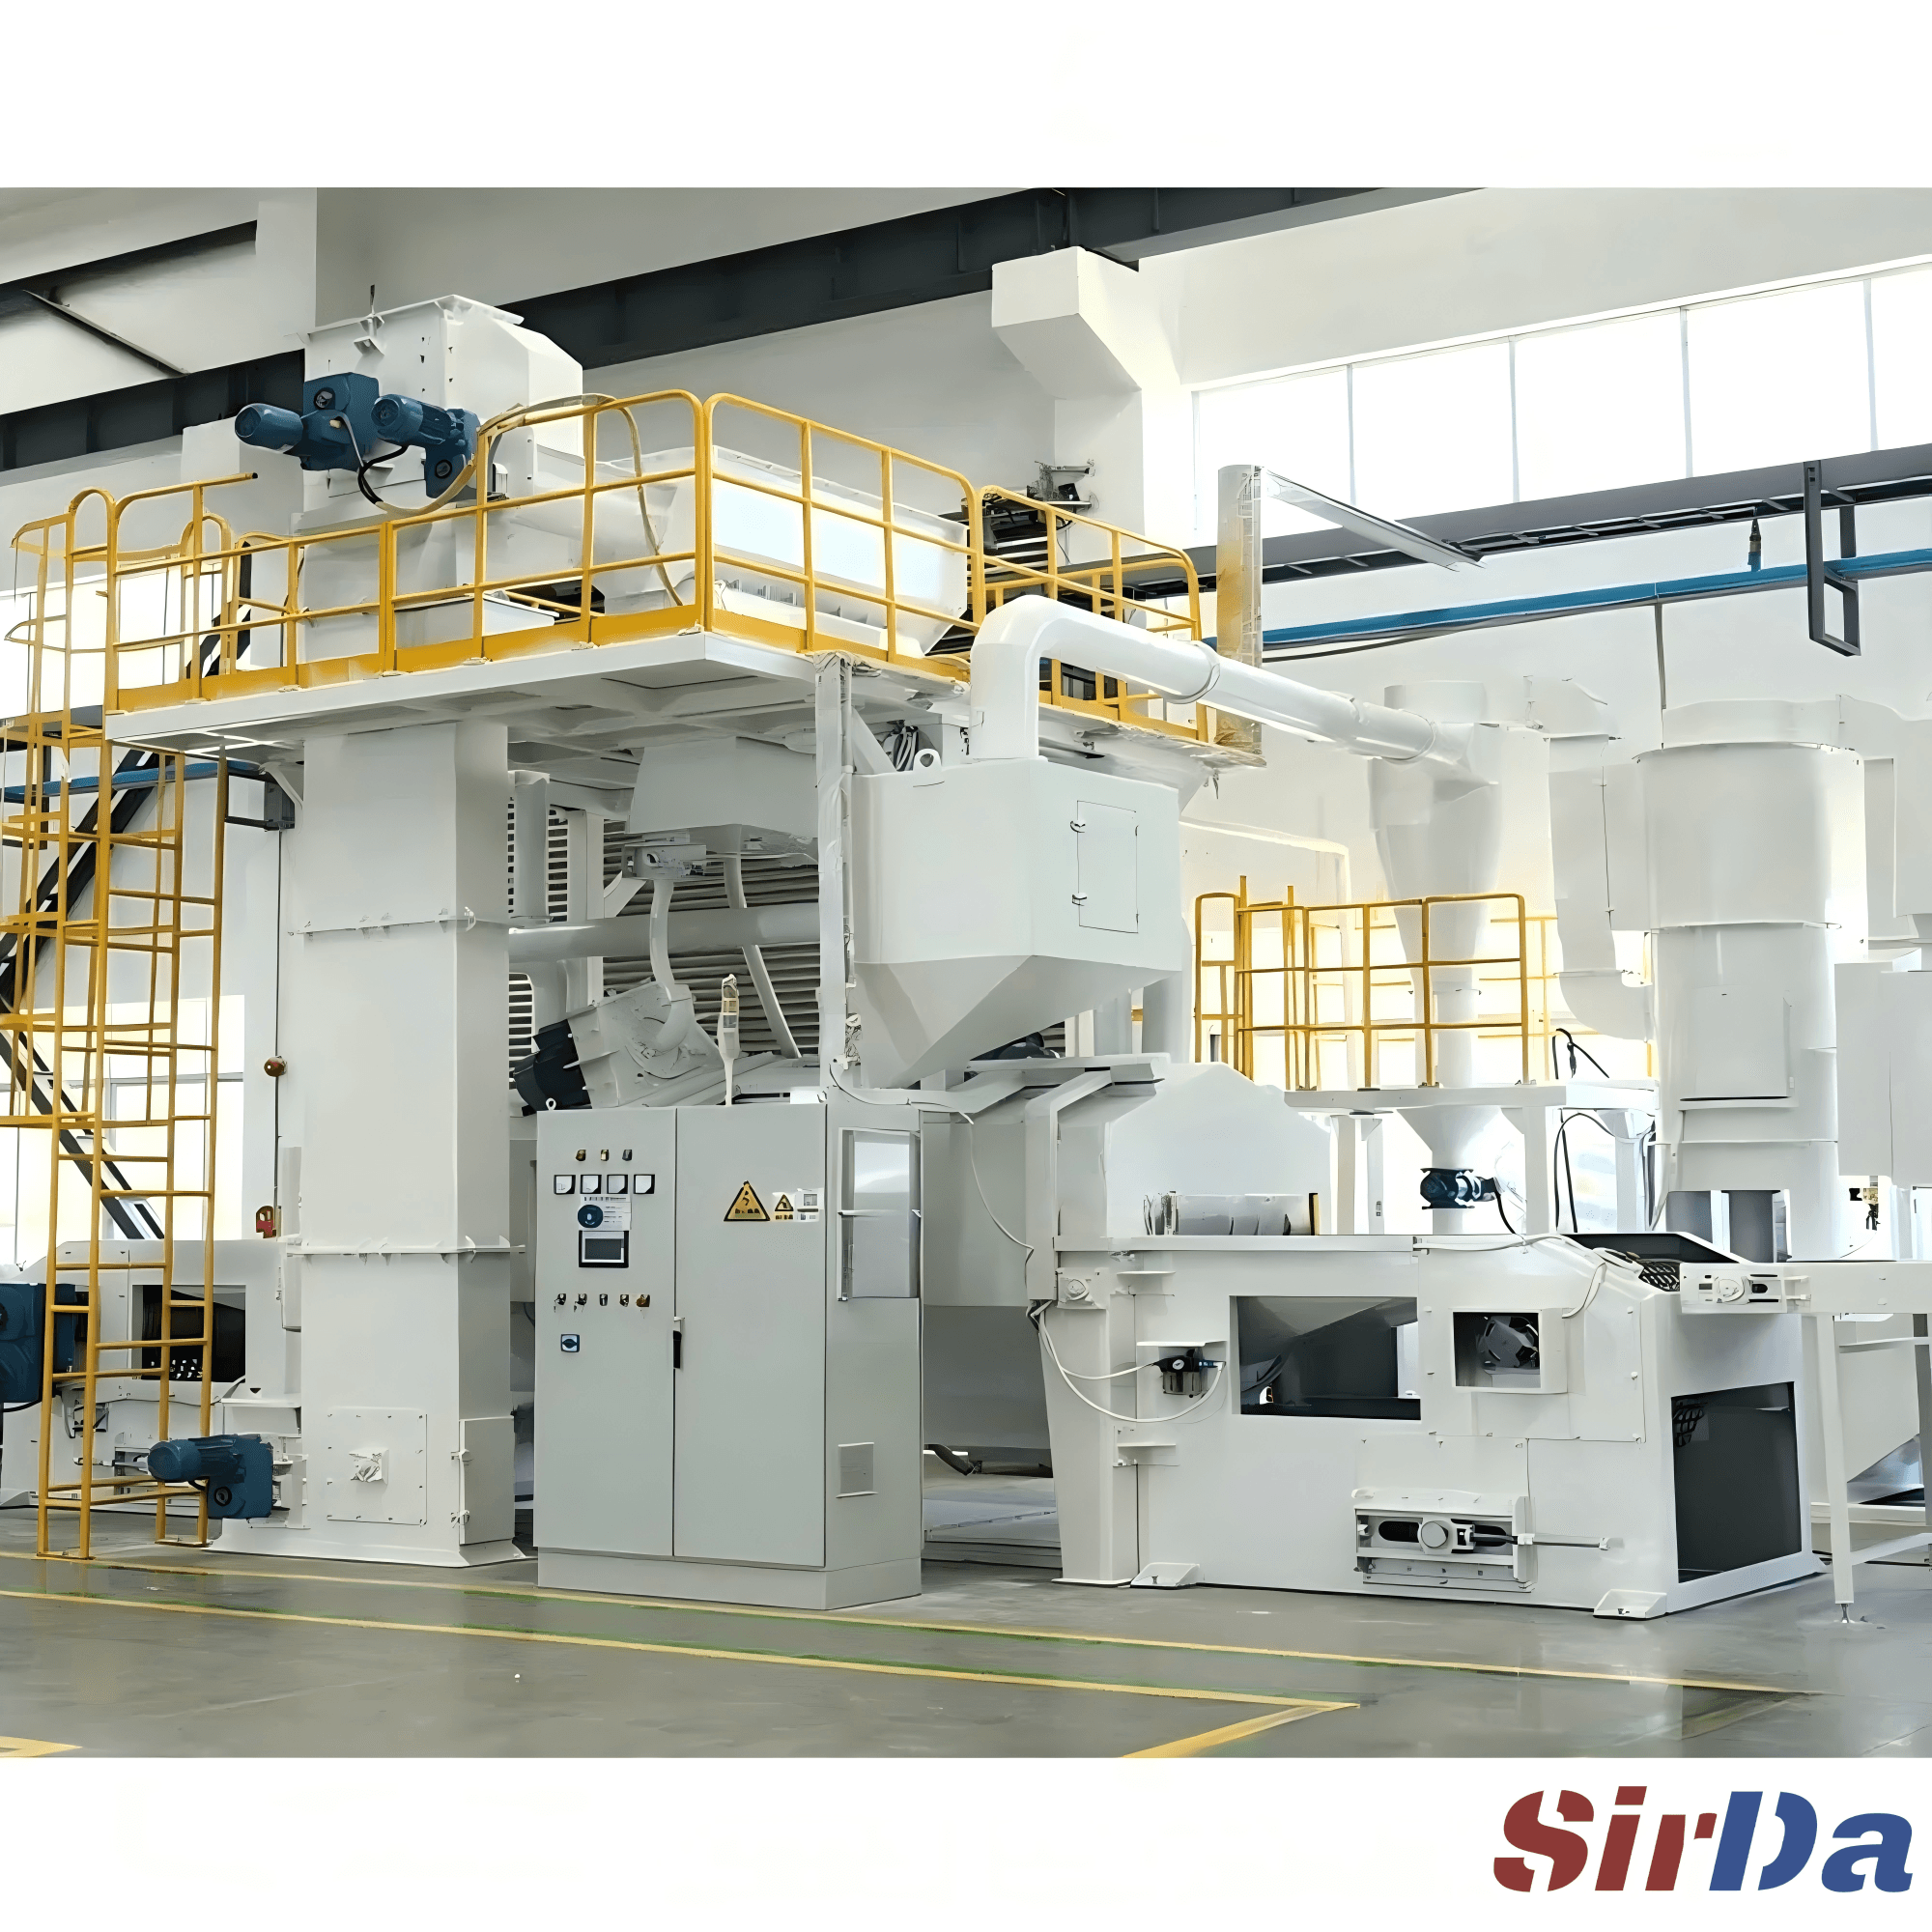
El confinamiento supone un piso de recuperación estanco, un separador de lavado de aire y una filtración de cartuchos con limpieza por pulsos dimensionada para el volumen. Una cabina de granallado debe renovar su aire unas 60 veces por hora; la misma disciplina vale para una línea cerrada. El perdigón de acero se recicla cientos de veces, así que el separador hace doble trabajo — quita polvo y medio roto mientras devuelve el abrasivo útil a la tolva.
Dos controles que los talleres saltan en su perjuicio:
- Sales solubles. El deshielo invernal deja cloruros en la chapa del vagón. Incluso al grado Sa 3, la pintura puede fallar pronto si las sales quedan; medir por el método Bresle (ISO 8502-6/9) y lavar si hace falta.
- Defectos ocultos. Una superficie limpia y con perfil es el mejor momento para la inspección magnética — el granallado expone fisuras que la pintura escondía.
En qué se nota un buen resultado. Una línea de granallado de rieles y vagones merece su sitio cuando la pieza sale en el grado de limpieza correcto, con el perfil correcto y sin contaminación oculta — y en un tiempo de ciclo previsible. Acertar a la vez con el abrasivo, la velocidad de línea y el confinamiento del polvo, y el granallado deja de ser el cuello de botella para volverse el metrónomo de toda la revisión.