Cálculo del ritmo: estimar piezas por hora en una máquina de granallado
El rendimiento es el resultado de un sistema, no un número del catálogo. Aprenda a calcular la producción horaria real de una máquina de granallado desde la superficie y el tiempo de ciclo, y el factor de eficiencia que se olvida.

Todo comprador pregunta primero « ¿cuántas piezas por hora? », y ese es precisamente el peor punto de partida. El rendimiento es el resultado de un sistema, no un número del catálogo. Así es como estimarlo con honestidad antes de fijar el tamaño de la máquina.
Empiece por la superficie, no por el catálogo
El error de estimación más común es partir del modelo de máquina — el tamaño de la cámara, la potencia de la turbina, la carga nominal. Ninguno de esos datos dice cuánto trabajo hace realmente la máquina. La capacidad siempre depende de la superficie que haya que limpiar, porque una turbina solo « paga » la zona que mantiene expuesta al abrasivo.
Tomemos un tubo como caso sencillo. Un tubo de 600 mm de diámetro y 12 m de largo presenta aproximadamente π × 0,6 × 12 ≈ 22,6 m² de superficie. Ese solo número pesa en la estimación mucho más que cualquier ficha técnica. Una viga, una familia de piezas fundidas, un lote de pequeños soportes — cada uno tiene una superficie por pieza que debe conocer antes de que el tamaño de la máquina signifique algo.
Construya la estimación desde el tiempo de ciclo
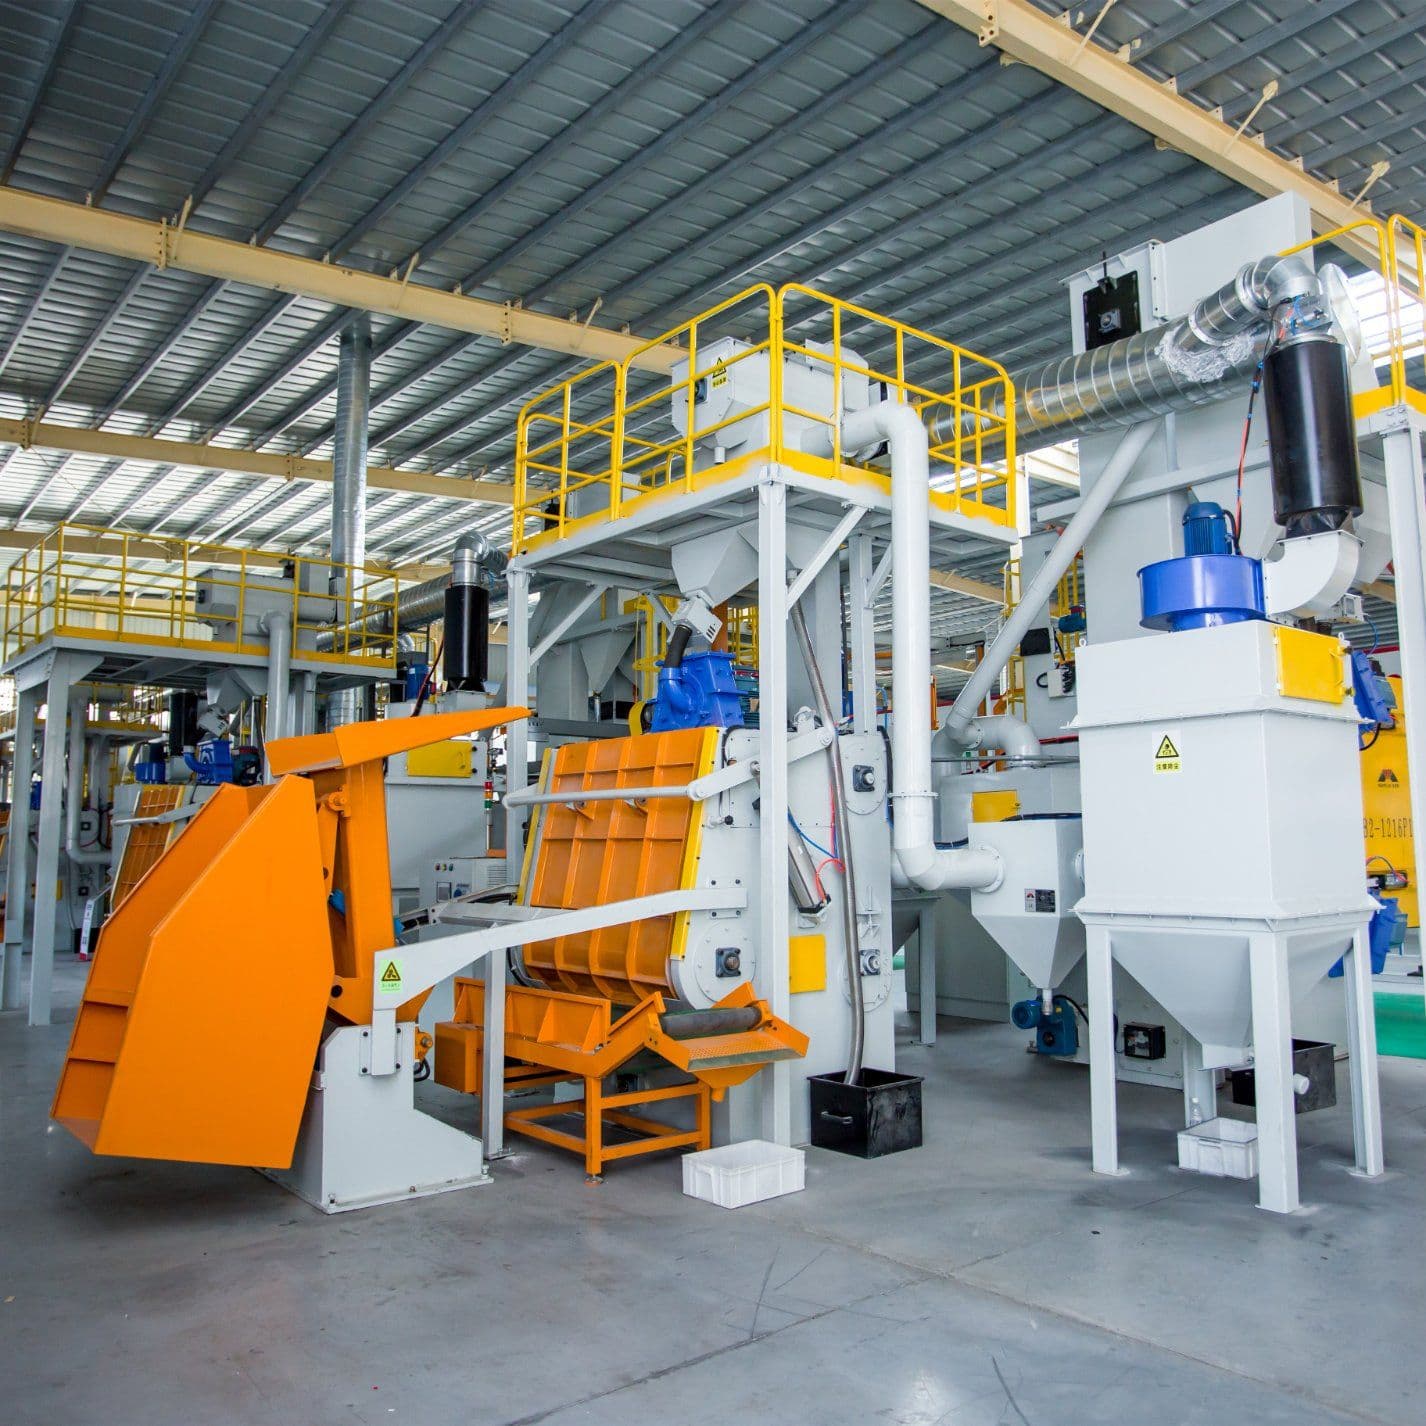
Para las máquinas por lotes — cintas de tambor, mesas rotativas, monorraíles con gancho — la columna vertebral de toda estimación es la fórmula del tiempo de ciclo :
- Capacidad horaria teórica ≈ carga del lote × 60 ÷ tiempo de ciclo total (minutos).
- El tiempo de ciclo total no es solo el « tiempo de granallado ». Incluye carga + exposición + rotación o volteo + descarga + soplado final.
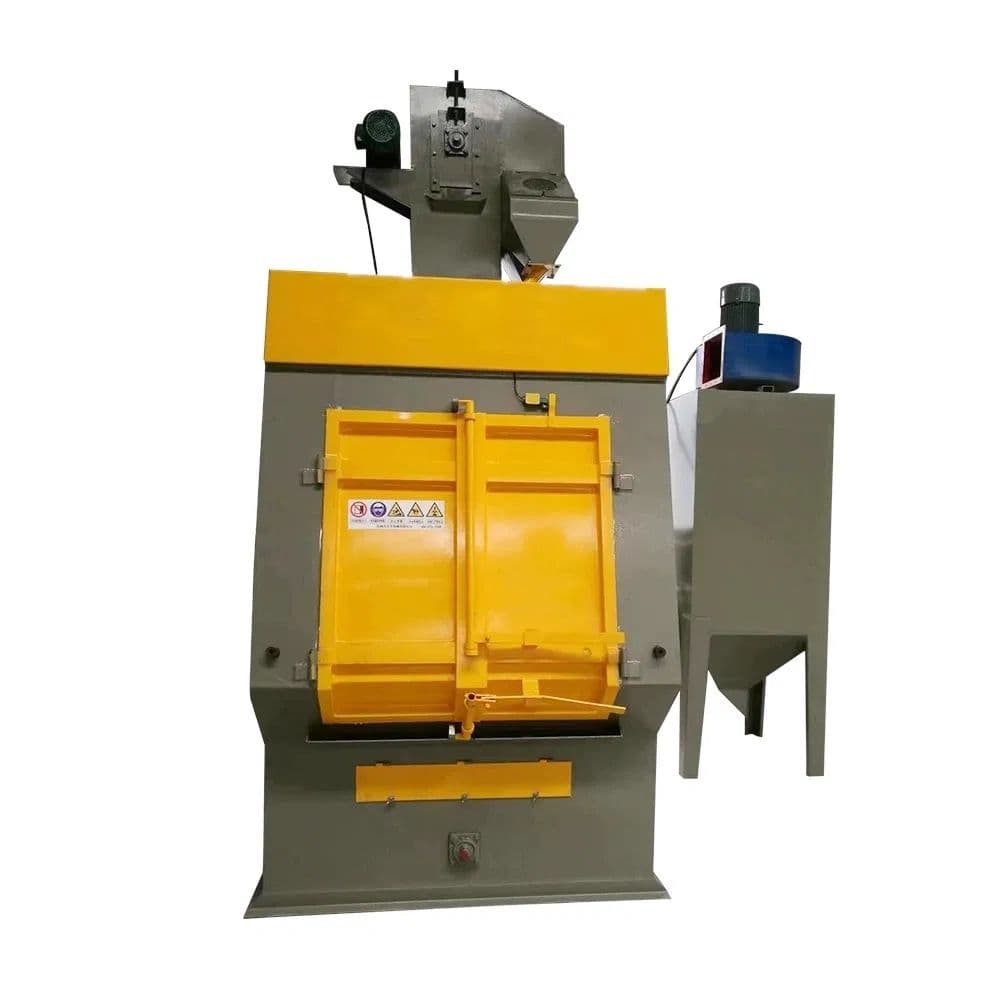
- Un lote en tambor de 300 kg con 8 min de granallado, 2 min de carga y 2 min de descarga suma 12 min → unos 1 500 kg/h en papel.
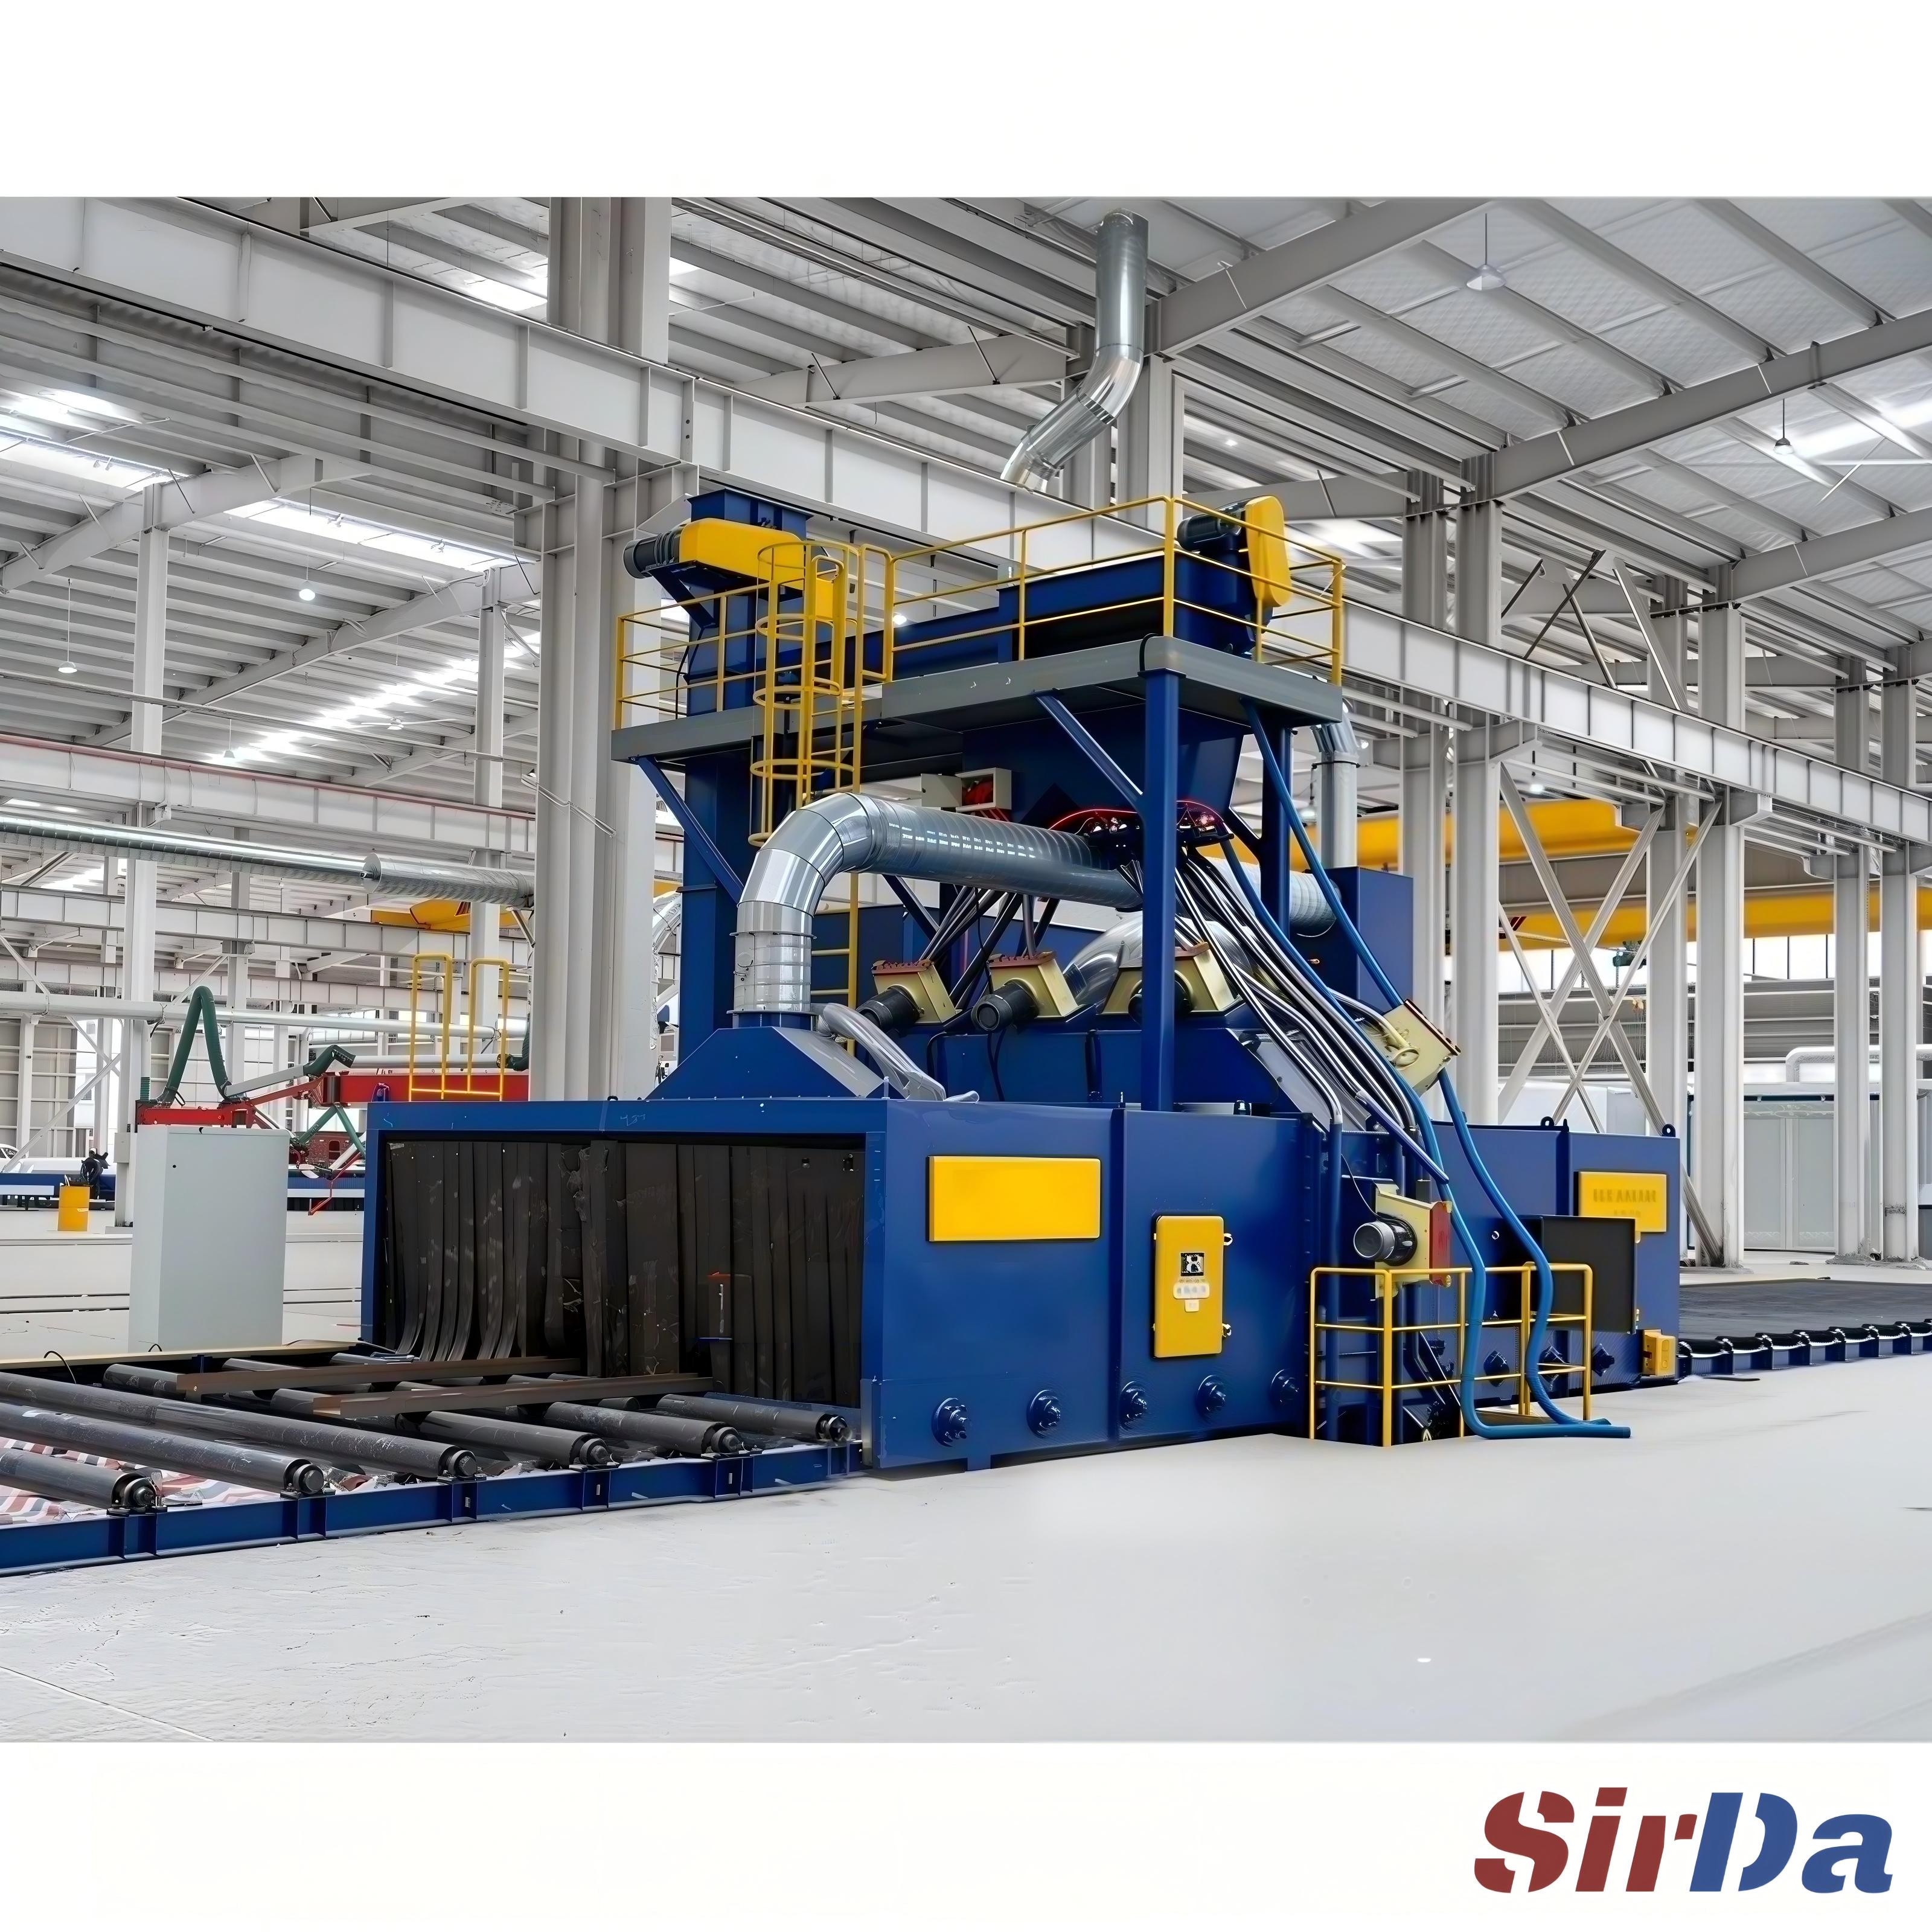
- Para las líneas continuas de rodillos o de malla, la palanca equivalente es la velocidad del transportador : débito (m²/h) ≈ velocidad × ancho útil × 60 × factor de llenado.
Las turbinas metálicas lanzan típicamente 150–300 kg/min de abrasivo cada una a una velocidad de punta de 60–80 m/s ; es ese caudal, no los kW del motor, lo que fija la rapidez con que una zona dada alcanza el perfil objetivo. La exposición depende en sí de tres cosas que no se pueden promediar : el grado de limpieza requerido (Sa 2 es rápido, Sa 2½ es el objetivo de trabajo estándar, Sa 3 rara vez se necesita y es mucho más lento), el estado de superficie inicial (herrumbre ligera hasta 2,0–2,5 m²/min, cascarilla media 1,5–2,0, cascarilla gruesa o revestimiento viejo 1,0–1,5), y el número y la colocación angular de las turbinas. Cuatro turbinas bien colocadas que cubren arriba, ambos lados y abajo limpian mejor que seis mal orientadas — el número de turbinas en una ficha técnica no es cobertura.
El factor de eficiencia que no puede saltarse
El catálogo se detiene en el número teórico. Los talleres reales, no. En cuanto la máquina trabaja con piezas reales, el rendimiento cae por razones que no tienen que ver con las turbinas :
- Retrasos de carga y descarga, sobre todo el manejo manual de utillajes pesados.
- Inestabilidad de rotación o volteo — un tubo que gira mal puede por sí solo recortar la eficiencia un 20 % o más.
- Retraso en la circulación del abrasivo : una carga de granalla baja o un separador mal reglado estrangula el caudal y aligera el resultado.
- Paradas cortas para inspección, cambio de palas de la turbina, y cambios entre familias de piezas.
- Un colector de polvo demasiado pequeño obliga a reducir el caudal de las turbinas para quedarse bajo los límites de emisión, techando silenciosamente el rendimiento.
En instalaciones reales, 70 %–85 % de utilización productiva es la banda realista. Planifique hacia el extremo bajo hasta que haya probado la línea con sus piezas. Una máquina cotizada en 1 500 kg/h de capacidad teórica entrega típicamente 1 050–1 275 kg/h en producción estable — y eso asume que el abrasivo, las turbinas y el sistema de depolverizado están todos sanos.
Dimensione para el cuello de botella, no para el promedio diario
Aquí es donde la mayoría de las líneas se dimensionan discretamente mal. El rendimiento promedio diario tranquiliza ; es la hora pico lo que realmente congestiona su línea de moldeo o deja sin material su taller de pintura.
Considere una fundición que hace girar cuatro familias de piezas fundidas por turno. Los tambores de freno pasan en 4 min por lote en la cinta de tambor ; las trozas de volante necesitan ganchos monorraíl individuales y 10 min cada una. El desmoldeador puede soltarle una ola de trozas pesadas exactamente cuando todavía está terminando las cajas de bomba del lote anterior. Si dimensiona la línea de granallado según el promedio de las 8 horas, esa hora de solapamiento se vuelve una cola permanente.
La solución no tiene brillo : dimensione para el cuello de botella pico, y luego sume 15 %–20 % de margen de capacidad encima. Infradimensionar cuesta la producción diaria y fuerza a la línea aguas arriba a reducir ; sobredimensionar cuesta el tamaño de la cámara, los kW de los motores de la turbina y el consumo de abrasivo que nunca usará. Ambos son costosos, pero la cola es lo que aparece primero en su plazo de entrega.
La conclusión honesta : el rendimiento se calcula a partir de sus piezas reales, su superficie inicial real y su objetivo de limpieza real — y luego se confirma con un ciclo de prueba documentado sobre componentes reales. Trate cualquier cifra de « piezas por hora » como una hipótesis de partida, no como una promesa.