Sablage de maintenance ferroviaire à la cadence de ligne
La maintenance des rails et wagons traite le sablage en ligne. Ce guide couvre le choix de l'abrasif pour l'acier de rail, la cadence, les limites de la tête de rail et le confinement de la poussière de plomb.

Pourquoi les ateliers traitent le sablage ferroviaire en ligne et non à la pièce
La maintenance des rails et des wagons se mesure en débit. Un atelier qui rentre un wagon pour le repeindre, le décape et le ressort selon un planning tient une ligne de production, pas un atelier à la demande. Le sablage est le goulot : il doit ôter rouille, ancienne livrée, graisse et sel de déglaçage hivernal assez vite pour que le reste de la révision — soudure, CND, apprêt — n'attende jamais derrière.
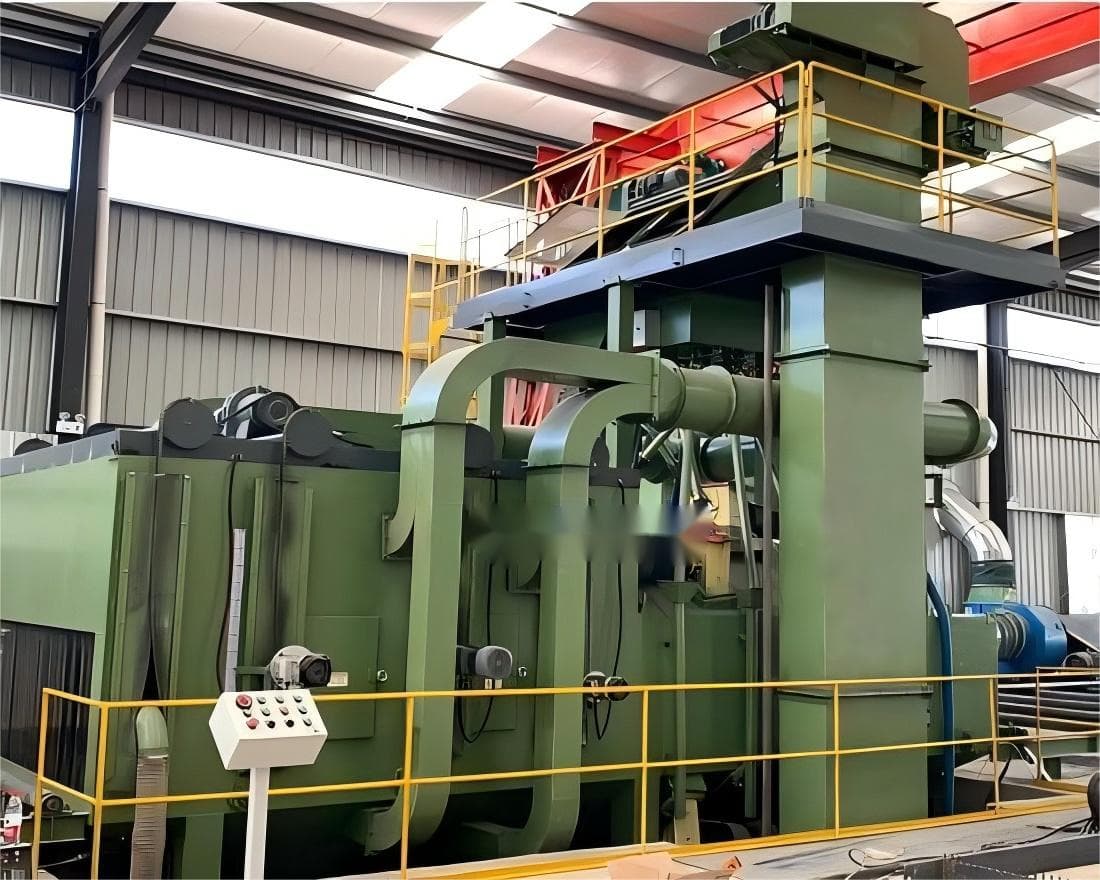
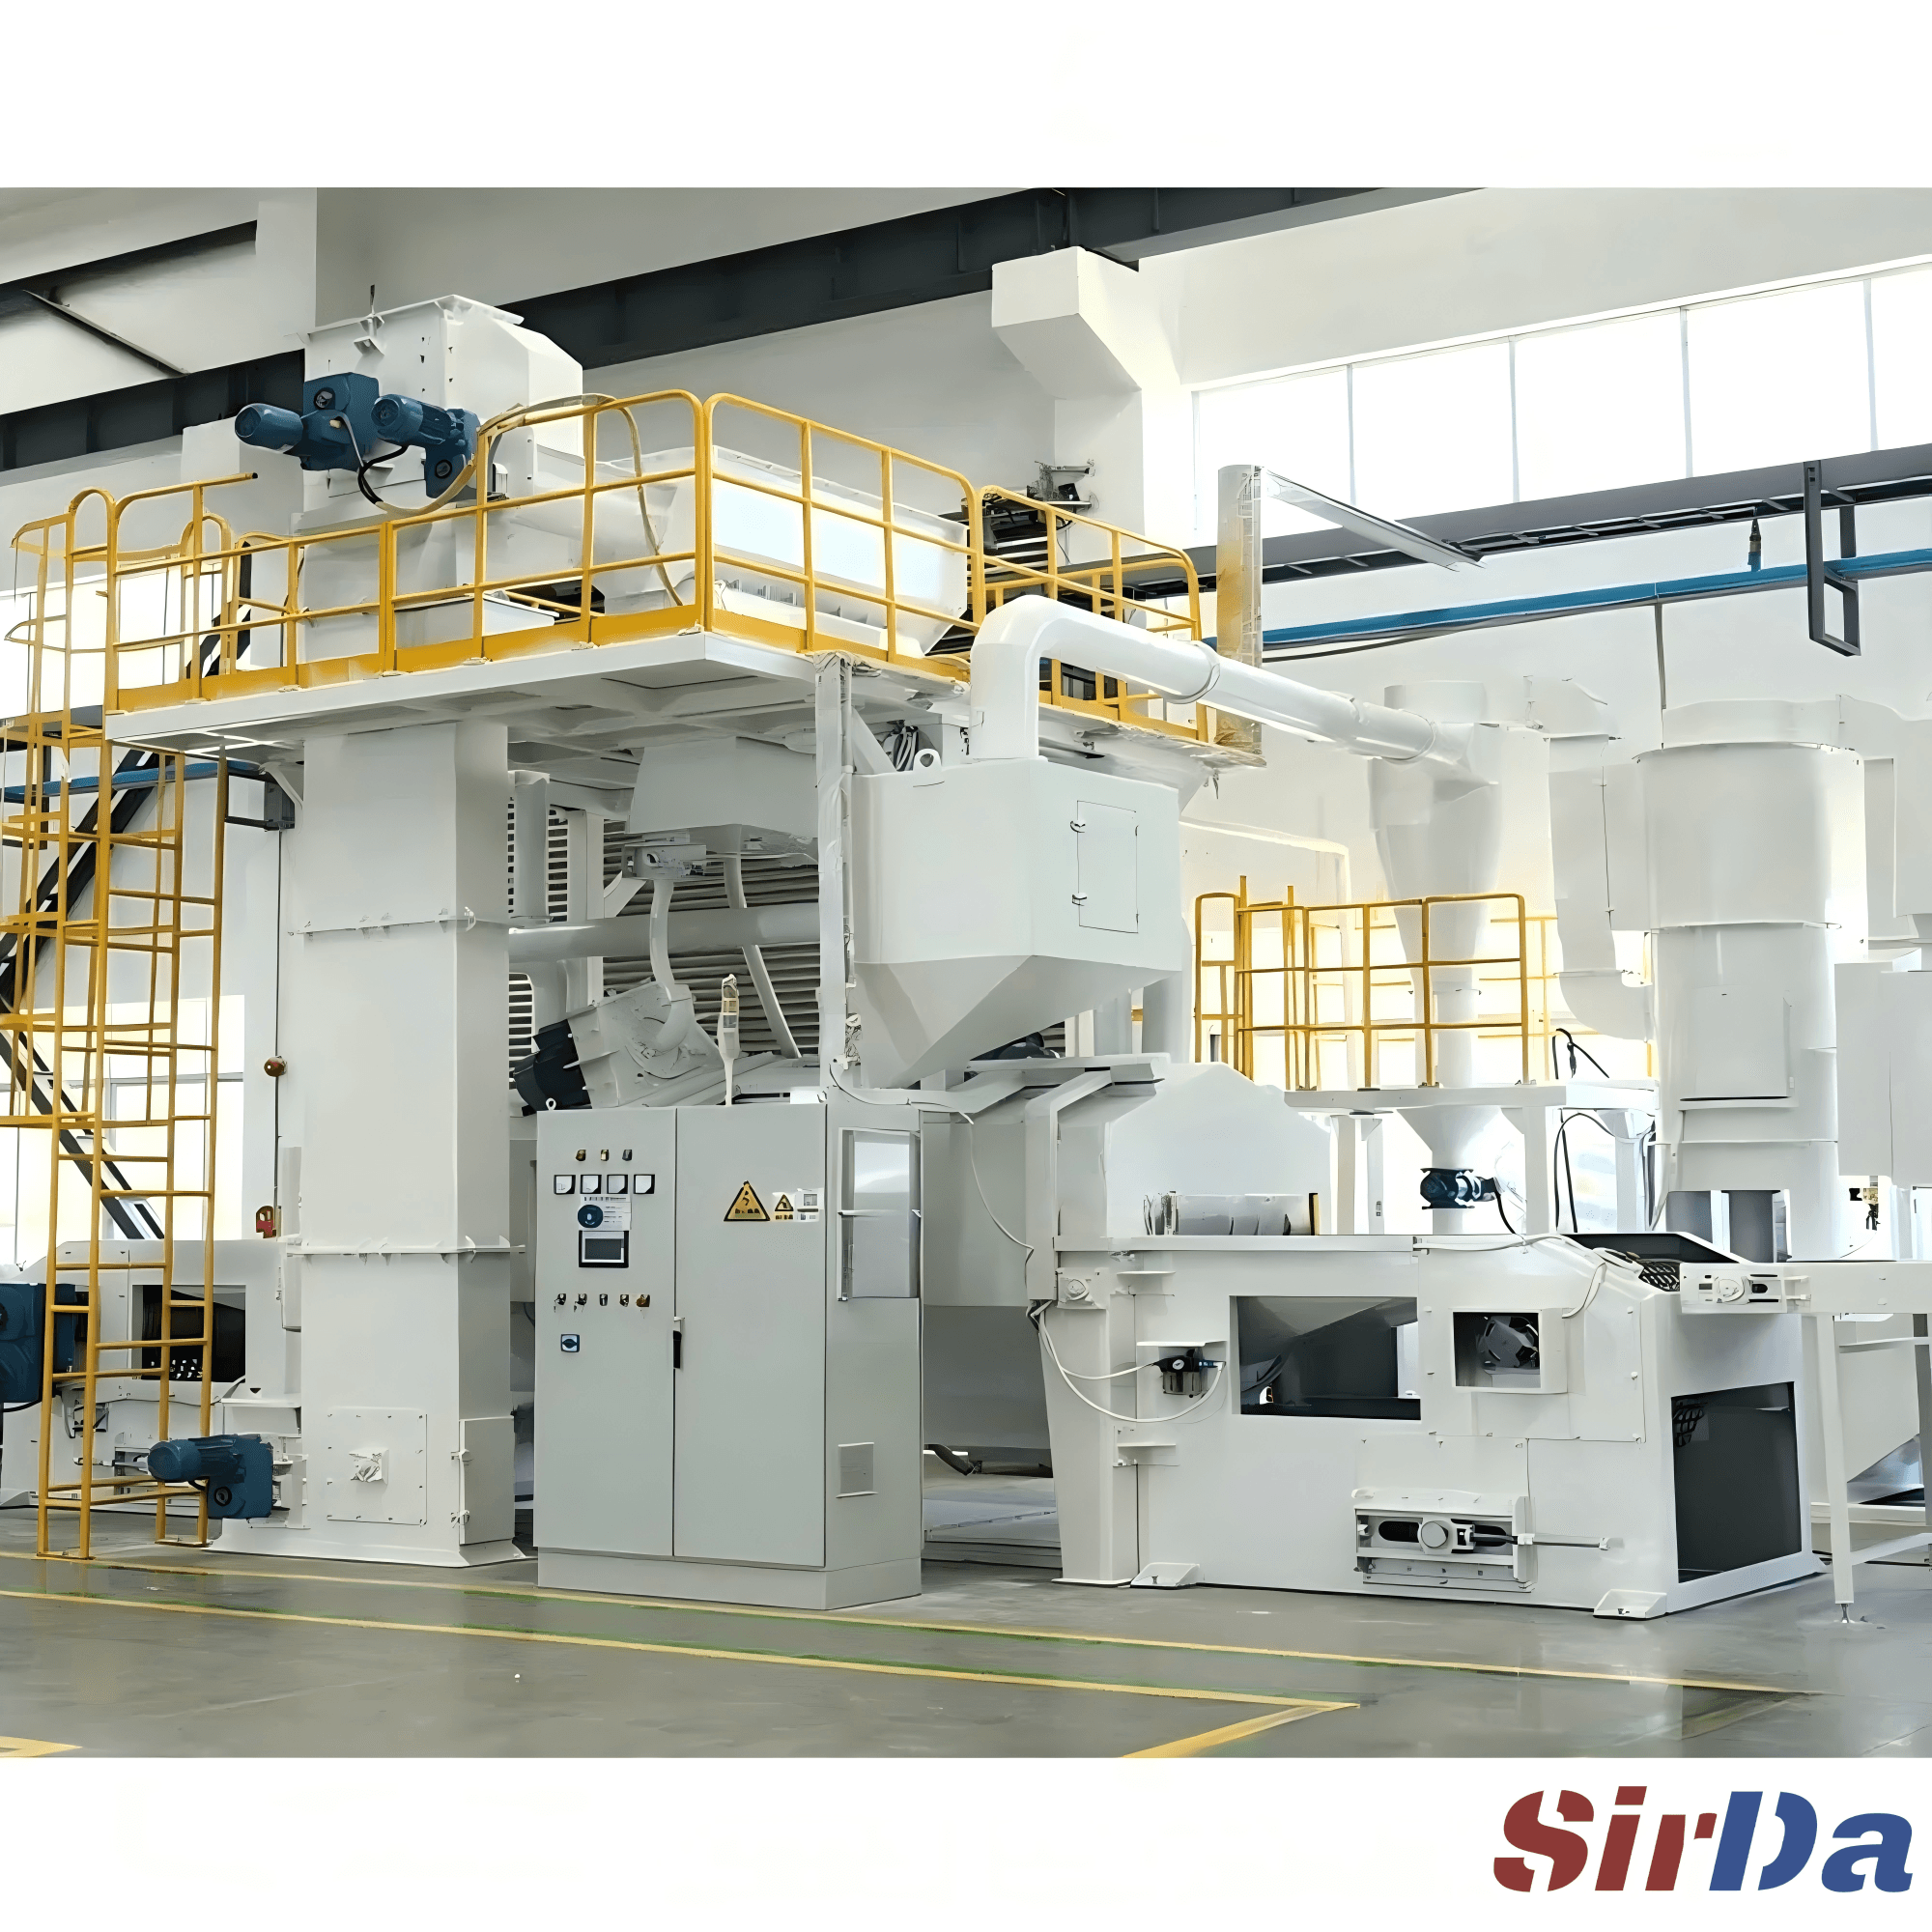
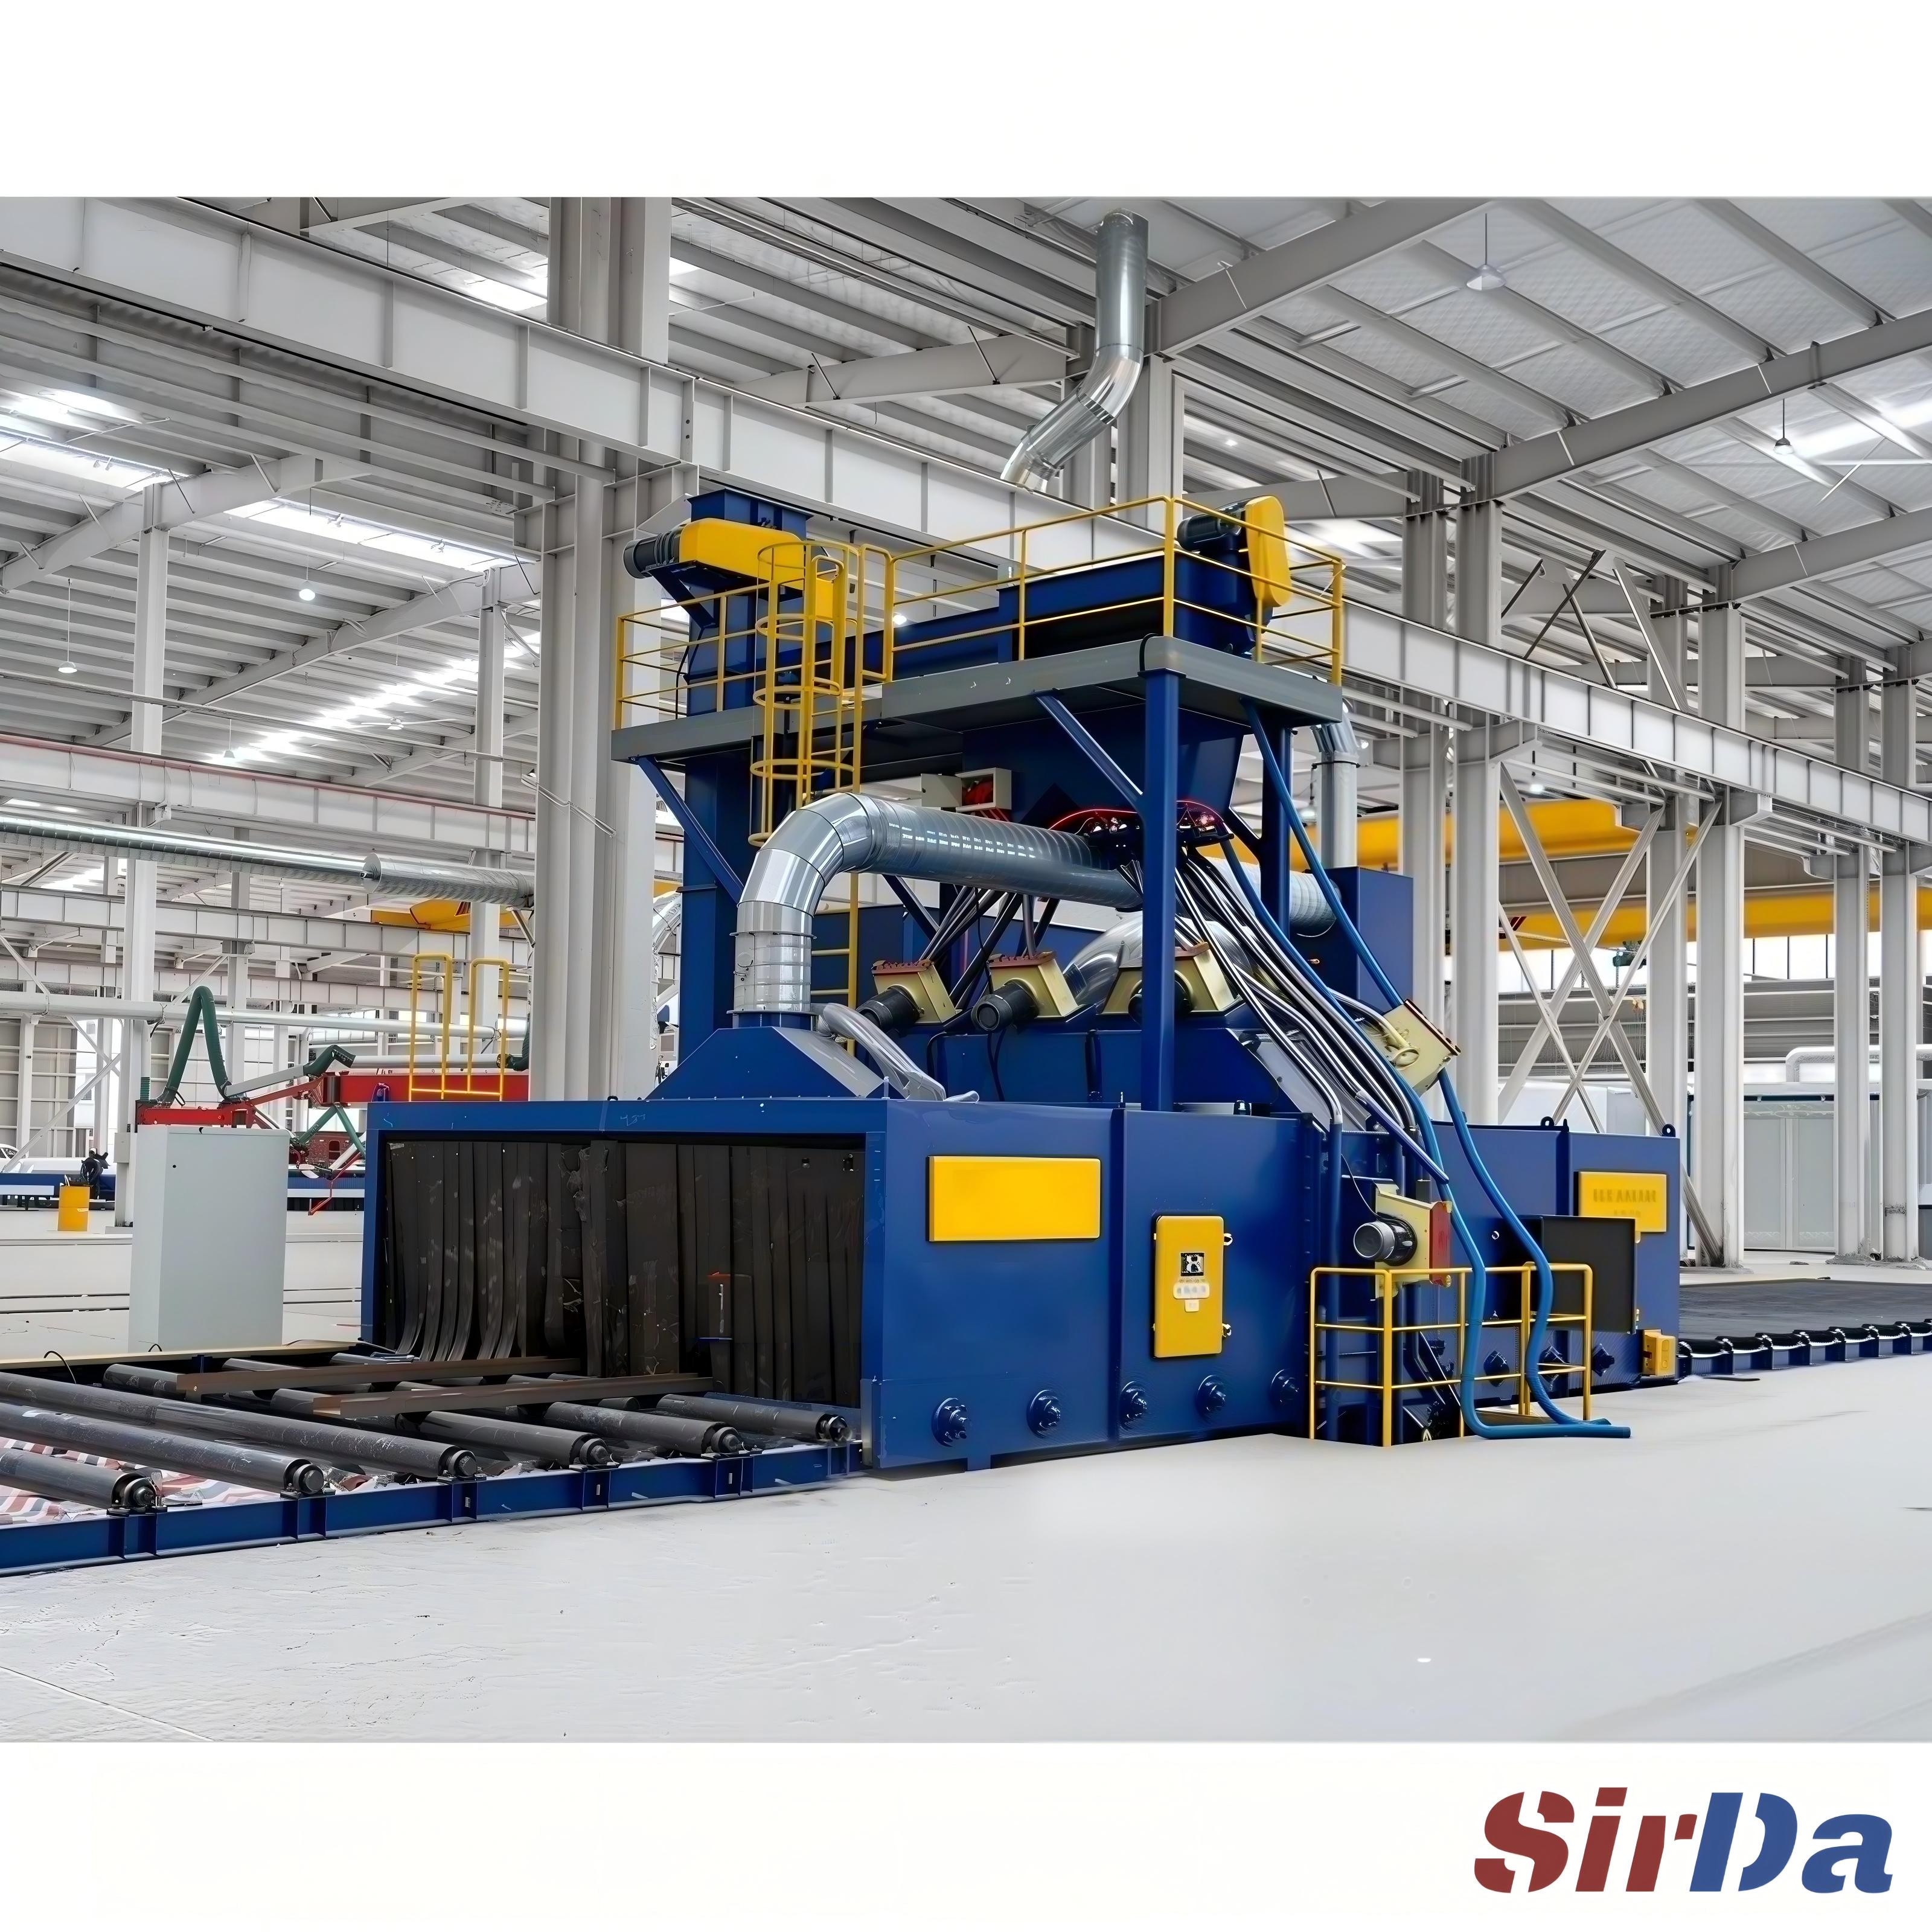
La solution retenue par la plupart des ateliers est une ligne de sablage à turbine à convoyeur à rouleaux. Les pièces longues — sections de rail, plaques de traverse, balanciers de bogie — avancent sur des rouleaux motorisés à vitesse régulée ; les turbines sont fixes et la pièce passe devant. On transforme un traitement par batch en flux continu. La variable d'exploitation, c'est le temps de séjour, fixé par la cadence. Pour les pièces lourdes, la plage utile va d'environ 0,5 à 2,5 mètres par minute — assez lent pour que les turbines fassent leur travail, assez rapide pour qu'un rail de 12 m n'occupe pas la machine une demi-heure.
Choisir l'abrasif : l'acier de rail n'est pas un acier de structure
L'acier de rail est hypereutectoïde et déjà écroui sur la tête. Cela change deux choses dans le choix du média.
- Les grenailles d'acier coulé en plage S330–S460, à 40–52 HRC, sont le défaut pour nettoyer rails et caisses. Elles précontraignent en nettoyant, ce qui est utile sur les zones soudées et les châssis de bogie.
- La grenaille angulaire ne mérite sa place que quand un revêtement exige une forte clé mécanique ; mais elle coupe, elle ne précontraint pas — en abuser sur la tête de rail amincit la couche écrouie que l'on doit justement conserver.
- Conserver un mélange de travail, pas une charge neuve. Tamiser les fines chaque jour et compléter avec de la grenaille neuve ; un mélange qui dérive vers le fin perd en énergie et sature le dépoussiéreur.
- Surveiller particulièrement la tête de rail. La surface de roulement est l'acier le plus précieux du rail. Si la ligne la traite comme une face quelconque, un sursablage arrondit le profil et raccourcit la durée de vie. La masquer ou réduire l'intensité des turbines sur cette face.
En flux pour pièces ferreuses, les grenailles d'acier coulé S230–S390 forment la référence en coût au mètre carré ; l'application rail ne fait que pencher vers le gros, car la calamine sur une tête de rail est tenace.
Régler la cadence : takt, séjour et le piège du « plus vite, plus propre »
Le débit, ce n'est pas « à quelle vitesse tournent les rouleaux ». C'est le plus lent de trois choses : temps de chargement ou déchargement, temps de séjour réellement nécessaire à la saleté, et le goulot en aval. Accélérer les rouleaux ne fait que livrer de l'acier à moitié propre.
Un contrôle pratique : compter les turbines, additionner leur débit de projet réel, et comparer à la surface passant par minute à la cadence choisie. Si la surface par minute dépasse ce que les turbines peuvent nettoyer au grade visé — généralement Sa 2½ (blanc proche) pour un repeint, Sa 3 pour une préparation soudure — ralentir ou ajouter un poste de turbines. La défaillance est subtile : un côté d'un balancier de bogie se nettoie, l'autre non, parce que la pièce a pivoté trop vite devant les turbines pour que la face ombrée soit atteinte.
Le piège de la tête de rail, encore : le sablage est aussi un traitement de fatigue. Une légère précontrainte sur la tête peut être bénéfique, mais la ligne doit être réglée pour que la surface de roulement reçoive une couverture sans être poussée au-delà de son état de contrainte prévu. C'est un réglage, pas un heureux hasard.
Poussière, danger et le problème des anciennes peintures
C'est ici que l'atelier diverge de l'atelier de fabrication. Les wagons construits avant les années 1980 peuvent encore porter des apprêts au plomb-chromate et des finitions au plomb. Le sablage libère cette histoire en poussière respirable. Avant qu'un véhicule ancien n'entre dans la ligne, analyser la peinture au XRF ; là où le plomb est confirmé, le travail relève de contrôles stricts sur le plomb et la poussière doit être confinée et caractérisée, pas seulement filtrée.
Le confinement suppose un plancher de récupération étanche, un séparateur à laverie d'air et une filtration à cartouches par impulsions dimensionnée pour le volume. Une cabine de sablage doit renouveler son air environ 60 fois par heure ; la même discipline vaut pour une ligne enclose. La grenaille d'acier se recycle des centaines de fois, donc le séparateur fait double emploi — il ôte poussière et média cassé tout en rendant l'abrasif utilisable au trémie.
Deux contrôles que les ateliers sautent à leurs dépens :
- Sels solubles. Le déglaçage hivernal laisse des chlorures sur la tôle du wagon. Au grade Sa 3, la peinture peut encore échouer tôt si les sels restent ; mesurer par la méthode Bresle (ISO 8502-6/9) et laver si besoin.
- Défauts cachés. Une surface propre et profilée est le meilleur moment pour la magnétoscopie — le sablage expose des fissures que la peinture cachait.
Ce qu'un bon résultat donne. Une ligne de sablage rails et wagons mérite sa place quand la pièce sort au bon grade de propreté, au bon profil, sans contamination cachée — et à un temps de cycle prévisible. Réussir ensemble l'abrasif, la cadence et le confinement des poussières, et le sablage cesse d'être le goulot pour devenir le métronome de toute la révision.