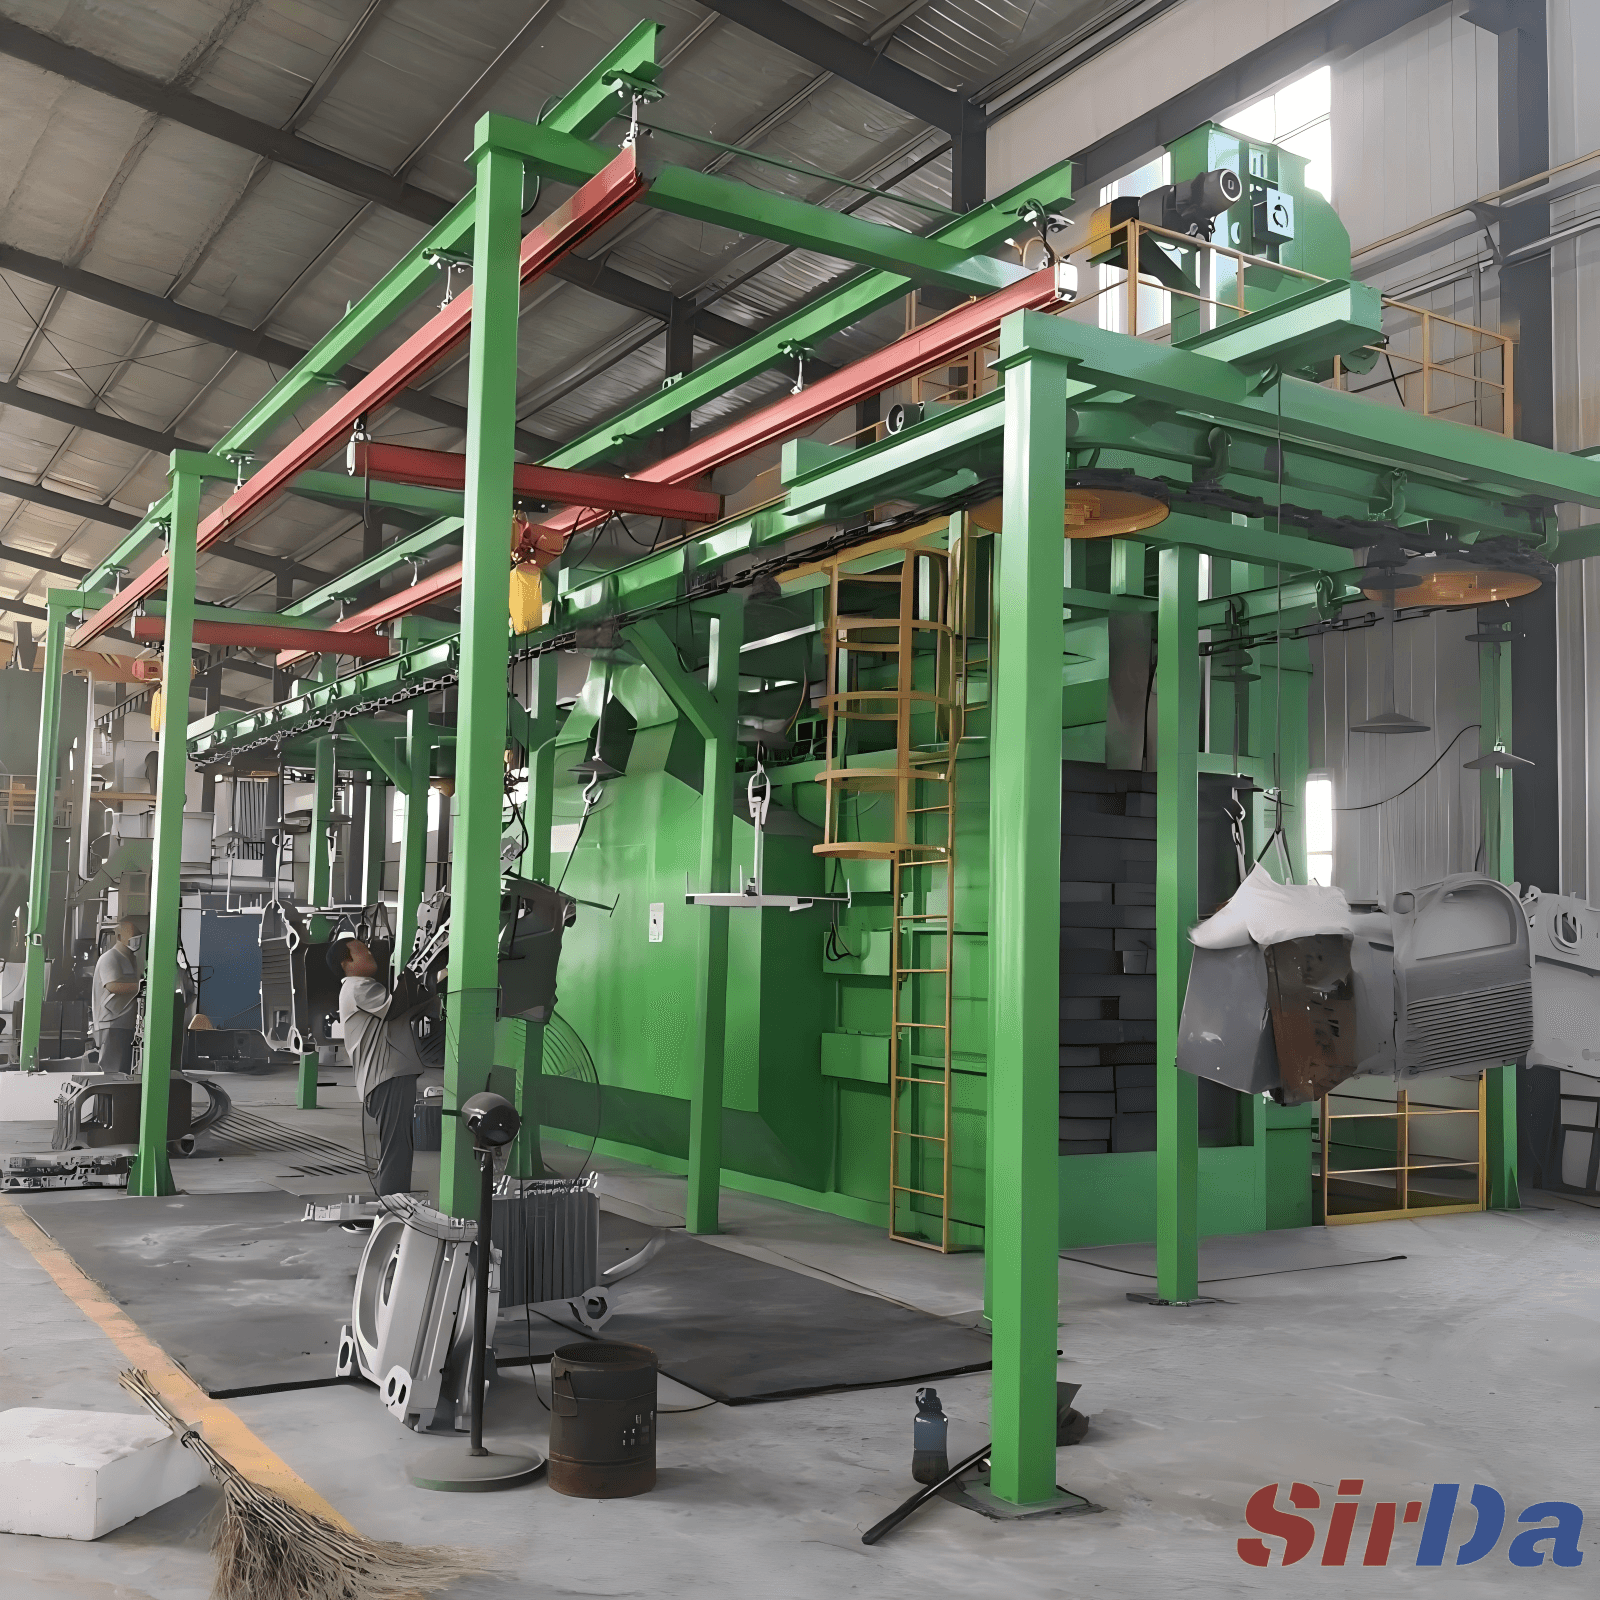
Iluminación y visibilidad en la cabina: detectar defectos a tiempo
Dentro de una cabina de granallado no se corrige lo que no se ve. Esta guía explica cómo especificar la iluminación y la extracción de polvo para que los operarios detecten la limpieza incompleta, las zonas de sombra y la contaminación antes de que la pieza salga — LED con grado IP, certificaciones ATEX/IECEx, caudal por rueda, renovaciones de aire por hora y las comprobaciones de superficie que importan.
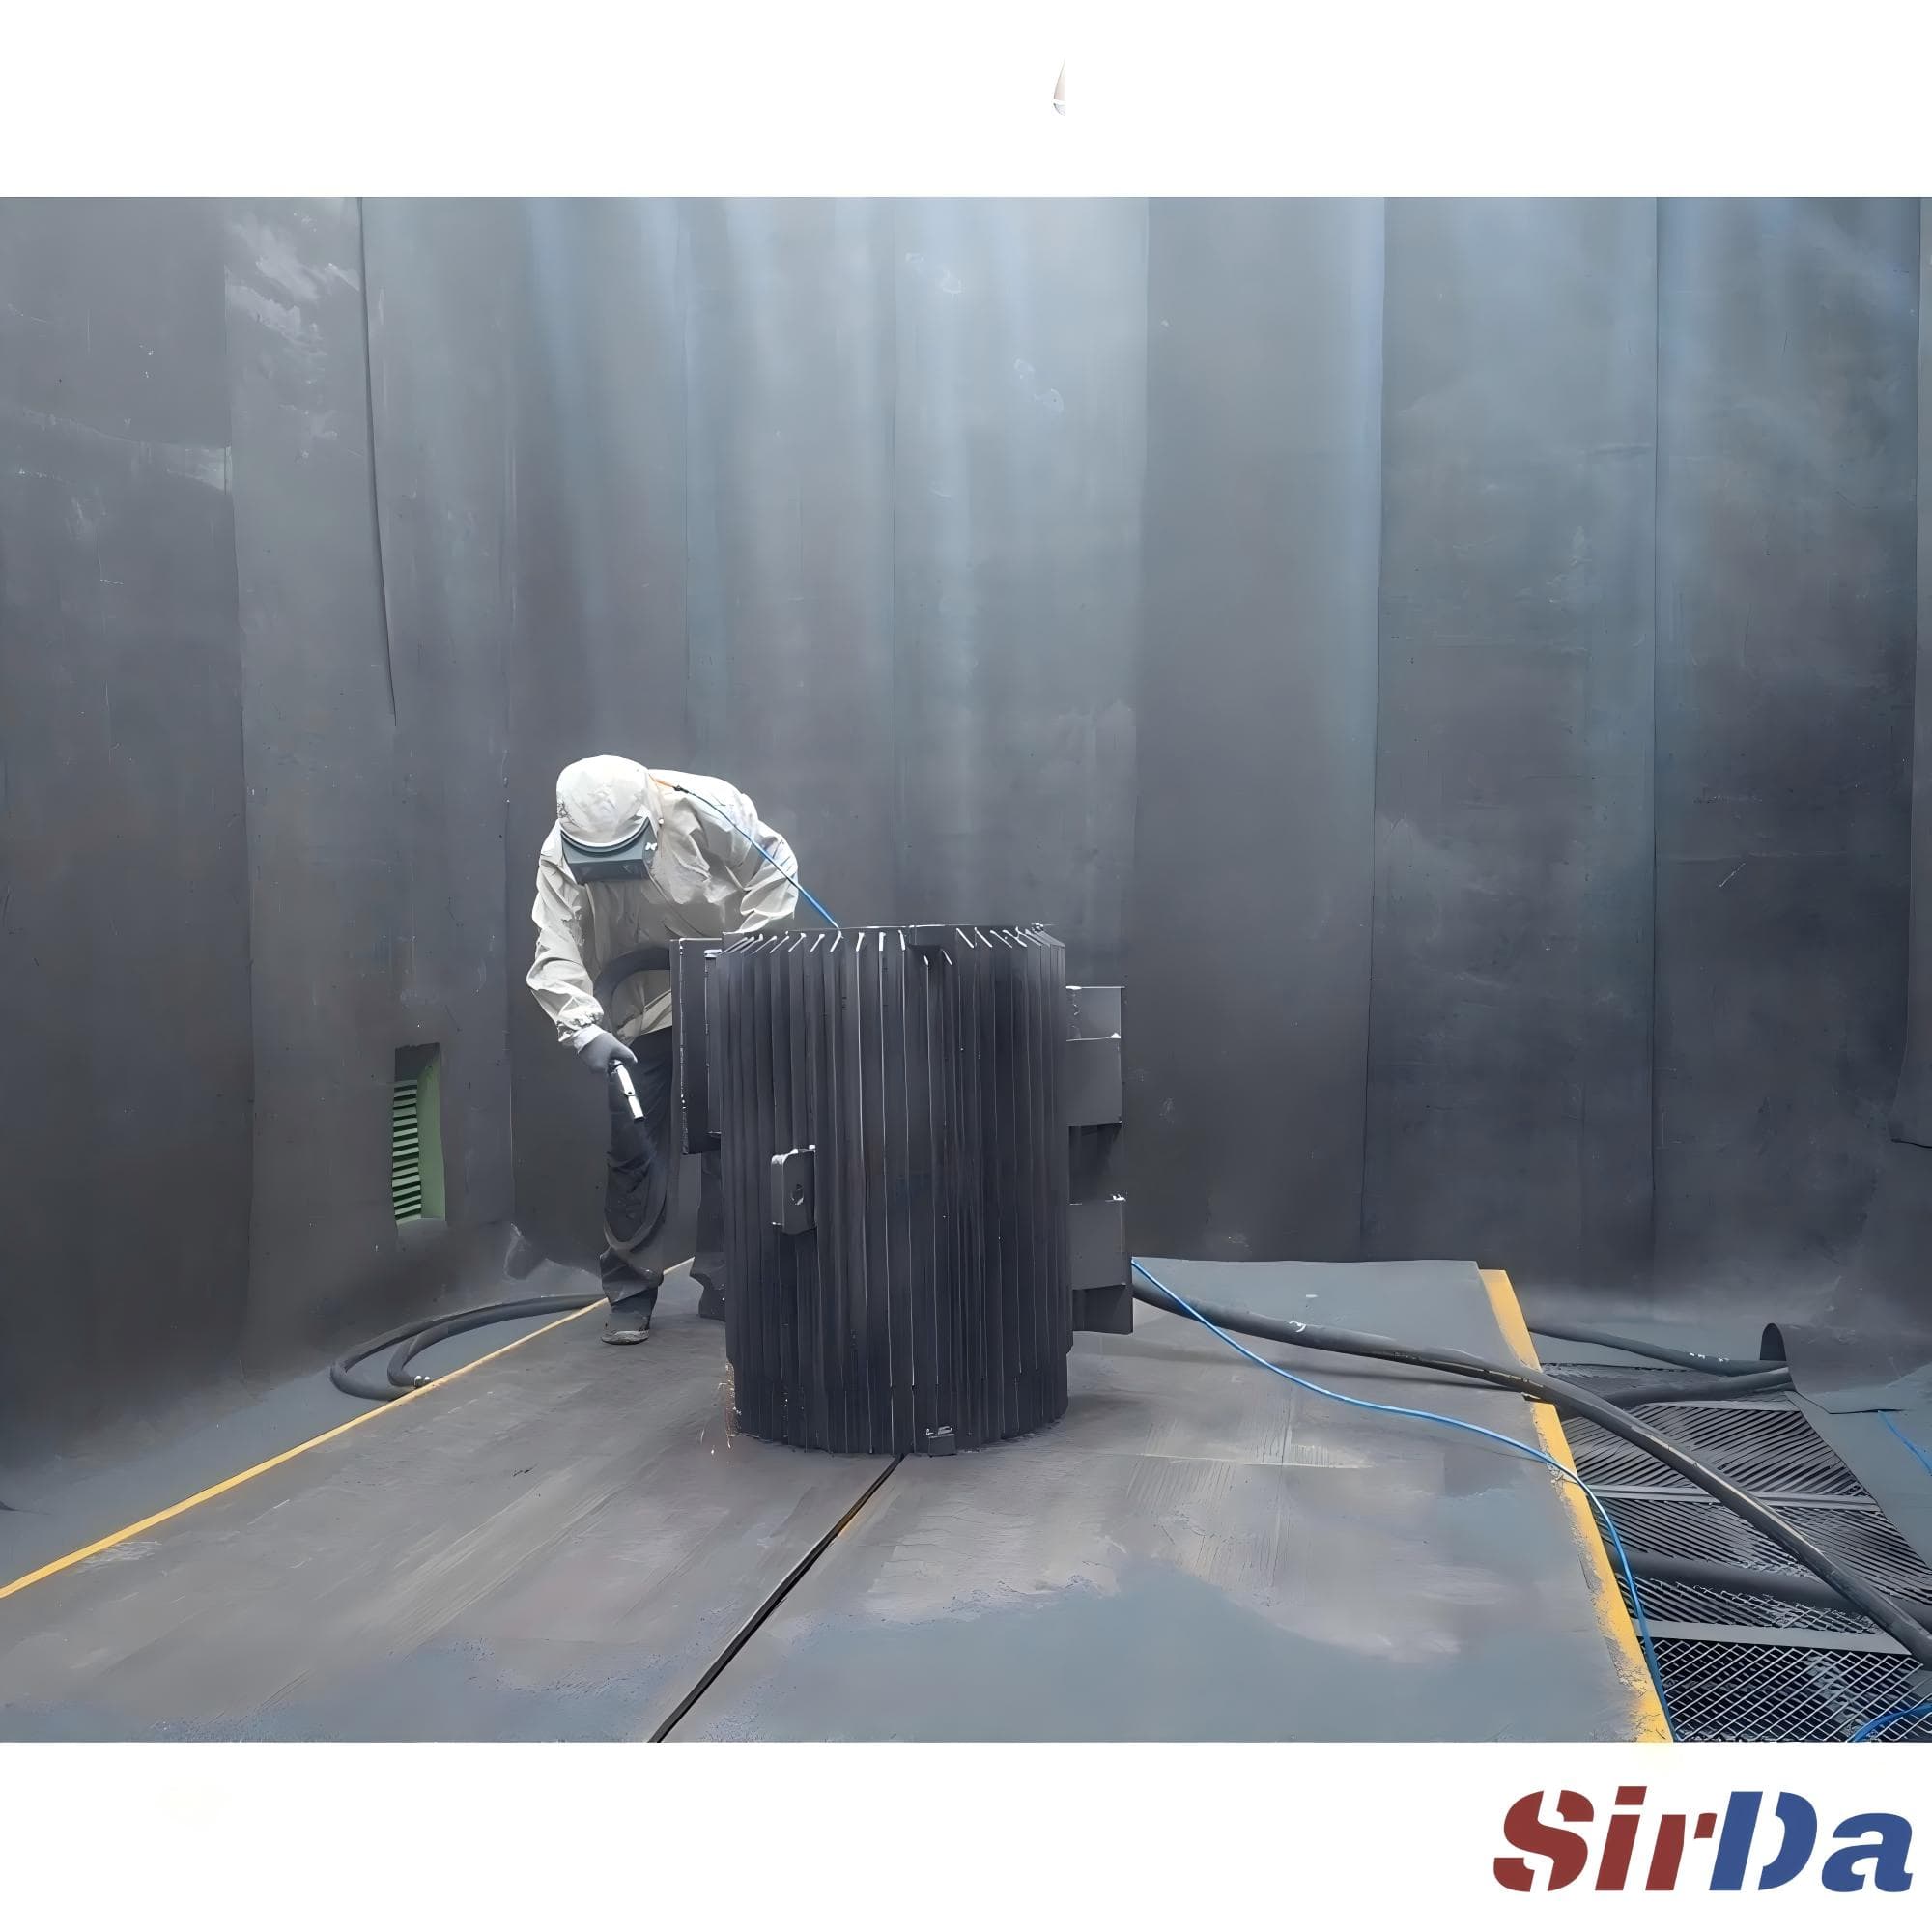
Por qué no se puede inspeccionar lo que no se ve
Una cabina de granallado es, por diseño, un espacio hostil para mirar. En cuanto la rueda gira o la boquilla se abre, la cámara se llena de una nube en suspensión de abrasivo gastado, cascarilla rota y contaminantes de superficie. Si el operario no ve la pieza con claridad, no puede decir si una superficie está realmente limpia, si una cavidad aún lleva cascarilla o si el acabado es uniforme. Los defectos que pasan el control dentro de la cabina se convierten en fallos del recubrimiento afuera — y el reprocesado tras la pintura siempre cuesta más que unos segundos de comprobación antes de que la pieza salga.
La visibilidad depende de dos sistemas independientes que deben actuar juntos: la extracción de polvo y la iluminación. Si se ignora cualquiera de los dos, se obtiene una máquina que limpia bien pero no se puede inspeccionar. Las secciones siguientes explican cómo especificar ambos y qué observar mientras la pieza sigue delante.
Iluminar la carcasa: lo que realmente sobrevive
Las luminarias industriales corrientes no duran dentro de una envolvente de granallado. El cristal recibe impactos directos del abrasivo que rebota a decenas de metros por segundo, la caja se llena de polvo conductor y cualquier chispa en una atmósfera de polvo combustible es un problema de cumplimiento, no solo de mantenimiento.
Para el granallado en envolvente, la opción segura es una luminaria LED sellada, con grado de protección IP65 o superior, montada en una carcasa de protección que resguarda el cristal del flujo abrasivo. Cuando hay aluminio, magnesio u otros polvos reactivos, la luminaria debe tener protección contra la inflamación del polvo — certificación ATEX o IECEx según Ex d o Ex t, para polvo de zona 21/22 con un límite de temperatura de superficie de clase T. Los LED blanco frío del rango 5000–6500 K dan el mejor contraste para detectar la cascarilla residual y un acabado irregular; los modelos actuales alcanzan 120–160 lúmenes por vatio y superan las 50 000 horas.
La disposición importa tanto como la luminaria. Las luces deben bañar la pieza de forma uniforme, sin deslumbrar al operario ni proyectar sombras duras en las esquinas donde se esconden los defectos. Deben fijarse con firmeza contra vibraciones e impactos, porque una luminaria suelta acaba en el suelo. Una cabina de granallado por presión pequeña puede iluminarse a unos 750 lux con dos luminarias de 18 W; una sala de granallado completa exige una disposición calculada por metro cuadrado de superficie de trabajo, no una cifra de lux copiada de un folleto.
Los modos de fallo son previsibles:
- Empolvamiento del cristal — una fina película de polvo sobre la cubierta reduce el flujo y crea puntos calientes desiguales mucho antes de que alguien se dé cuenta.
- Fractura por el abrasivo — un impacto directo puede agrietar o romper un cristal mal protegido, soltando vidrio dentro de la cámara.
- Deslumbramiento — una LED desnuda apuntada al operario fatiga la vista y oculta los defectos sutiles.
- Zonas de sombra — luminarias colocadas solo en el techo dejan las cavidades y las partes colgantes en una penumbra permanente.
La extracción de polvo es la otra mitad del problema de visibilidad
Incluso con iluminación perfecta, si el aire es opaco no sirve de nada. La nube de polvo debe extraerse más rápido de lo que se genera, y eso es un problema de caudal de aire, no de marca de filtro.
Un punto de partida práctico: prever 8–15 m³/min de extracción por rueda de granallado, tomando el extremo alto para abrasivos finos o frágiles y para piezas con mucha cascarilla o recubrimiento. Además, normas como EN ISO 23779:2025 exigen al menos 60 renovaciones de aire por hora en la cámara de granallado, de modo que la nube de polvo no se acumule y la visibilidad se recupere en segundos tras parar las ruedas. Para una cámara de 12 m³ eso son ya 12 m³/min; sumado al polvo de las ruedas, una máquina colgante de dos ruedas ronda los 36–40 m³/min de caudal de diseño.
La velocidad en los conductos mantiene el polvo en suspensión: mantenga 18–25 m/s, unos 20 m/s como valor corriente. Por debajo de 18 m/s las partículas pesadas se depositan y al final bloquean un tramo horizontal; por encima de 25 m/s se abrasan los codos y se malgasta potencia de ventilador. La superficie de filtrado sigue la relación aire-tejido, típicamente 0,8–1,2 m/min para filtros de cartucho — menos para aluminio y polvos de recubrimiento — y un colector bien diseñado debe mantener el polvo residual por debajo de 2 mg/Nm³ con 99,99 % de captura a 0,5 µm.
Dos detalles separan una cabina que se mantiene clara de otra que empuja el polvo a las esquinas. Primero, un diseño computacional del flujo con guías elimina los vórtices que atrapan el polvo en las esquinas y matan la visibilidad. Segundo, vigile la caída de presión a través de los filtros: una subida lenta es carga normal, un pico súbito señala cartucho empastado o válvula de pulso fallida, y una caída súbita suele significar un cartucho roto que deja pasar el aire sucio.
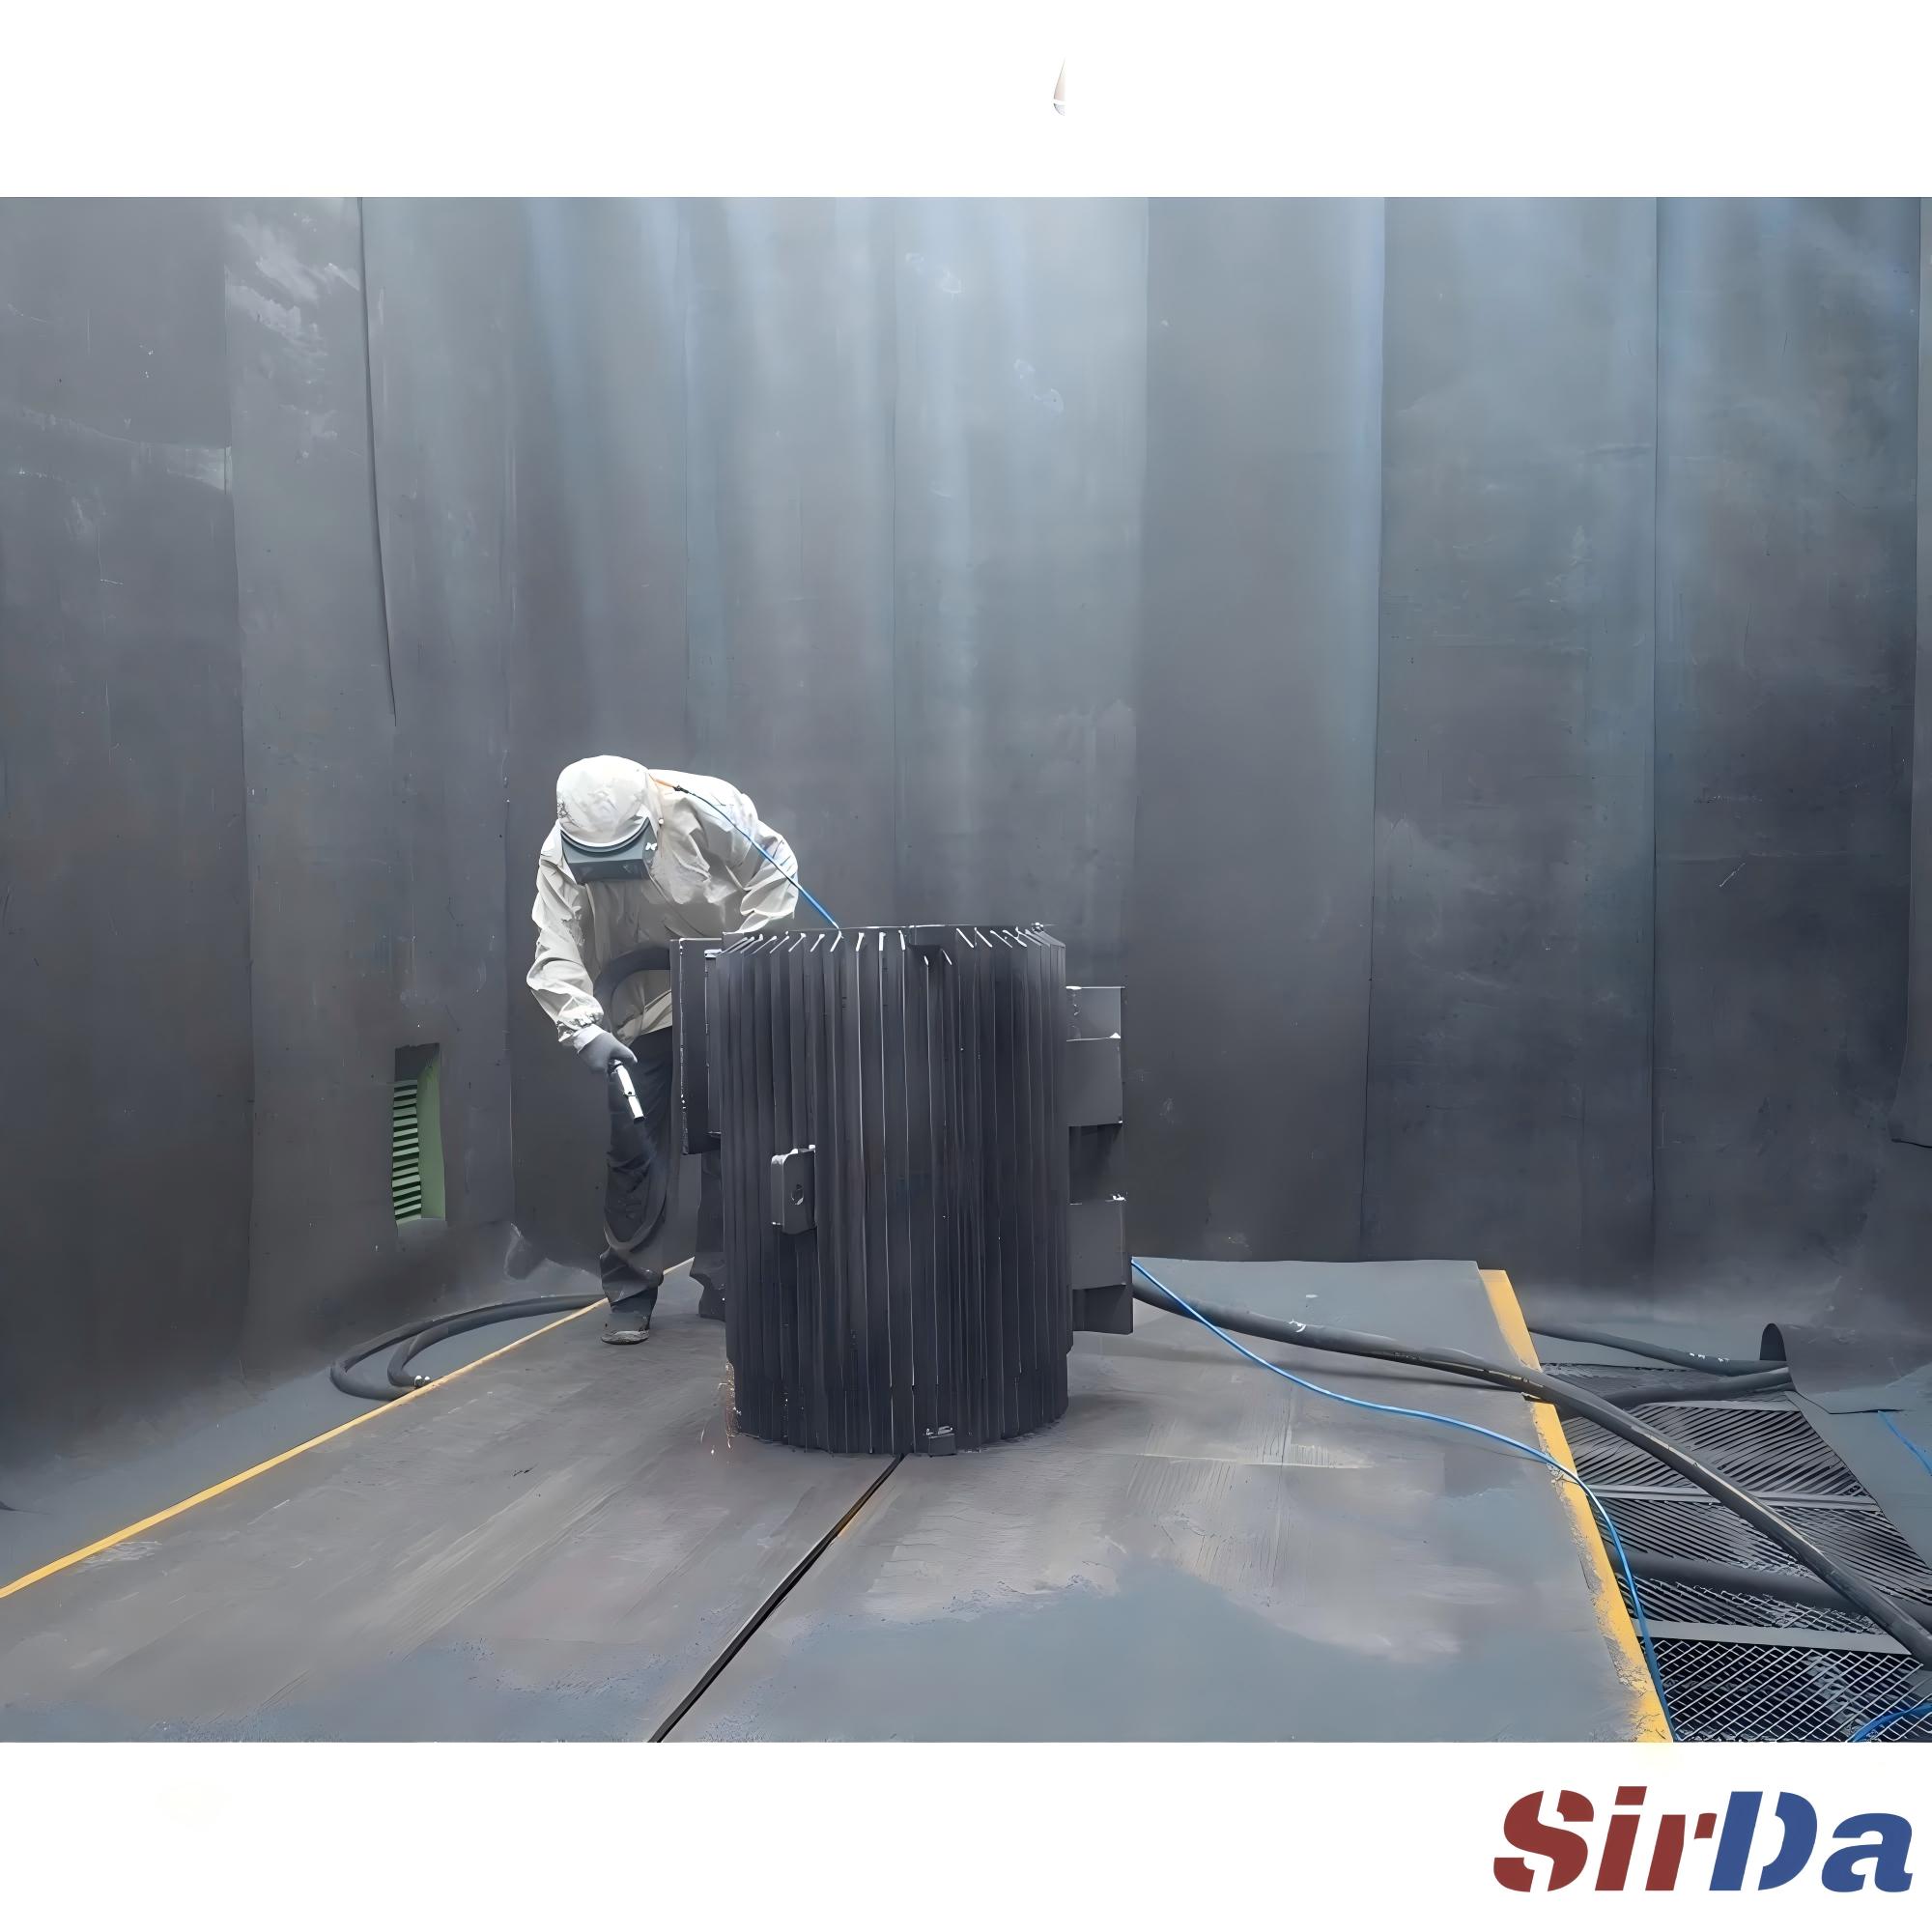
Qué observar antes de que la pieza salga de la cabina
Con la cámara iluminada y despejada, la inspección se vuelve una lista repetible en vez de una esperanza. Los defectos que más importan:
- Limpieza incompleta — manchas de cascarilla o herrumbre dejadas porque la intensidad fue baja, el transportador demasiado rápido, las palas gastadas o el tamaño de la granalla inadecuado para la pieza.
- Zonas de sombra — geometrías que el chorro no alcanza: rigidizadores, ménsulas, intersecciones de tubos, soldaduras complejas. Requieren ruedas adicionales, rotación de la pieza, menor velocidad de línea o un retoque manual.
- Rugosidad excesiva — por lo general granalla grande, demasiada arena en la mezcla, rueda rápida o separador degradado que deja circular partículas fracturadas.
- Contaminantes incorporados y herrumbre superficial — película de aceite, sales solubles o herrumbre que aparece antes del recubrimiento por humedad alta, aire comprimido húmedo o transferencia a pintura retrasada.
- Residuo de polvo — la superficie puede parecer limpia mientras una película de finos sigue adherida; esa película destruye en silencio la adherencia del recubrimiento.
- Perfil e intensidad de granallado — mida el perfil de anclaje y, para el granallado de preensayo, la probeta Almen, en vez de fiarse del aspecto.
La selección del abrasivo influye directamente en la visibilidad. Un abrasivo más fino y una mezcla de trabajo con demasiados finos arrojan más polvo y reducen el rendimiento de impacto, por lo que el separador y los controles de cribado periódicos importan tanto como la lámpara. Y la inspección debe encajar en el ciclo: una cabina más luminosa solo vale si el operario realmente tiene tiempo de mirar. Cuando el granallado es rápido pero la cabina de pintura es el cuello de botella, la solución rara vez es una máquina más rápida — es una más clara, con la inspección integrada en el takt en lugar de añadida tras un fallo de recubrimiento.